
در زمینه ساخت مکانیکی دقیق مدرن، الف پرس پاور منبع انرژی اصلی برای مونتاژ، شکل دهی و کالیبراسیون قطعات با دقت بالا است. چه برای مونتاژ میل لنگ هسته موتور باشد و چه برای فشار دادن دقیق سازه های مکانیکی بزرگ، انتخاب نوع مناسب پرس مستقیماً کیفیت مونتاژ و عمر مفید قطعه کار را تعیین می کند.
پرس پاور دستگاهی است که نیروی بسیار زیادی را از طریق انتقال انرژی (مکانیکی یا هیدرولیکی) برای انجام تغییر شکل مواد یا اتصال پرس اجزا ایجاد می کند. در پردازش میل لنگ، این فقط یک "ابزار فشار" ساده نیست، بلکه یک سیستم دقیق است که نیاز به کنترل دقیق روی ضربه، سرعت و فشار دارد. هدف اصلی عملیاتی آن این است که اطمینان حاصل شود که قطعات جفت شونده به تناسب تداخل طراحی شده بدون ایجاد غلظت استرس داخلی یا آسیب به سطوح جفت گیری می رسند.
برای درک بهتر سناریوهای قابل اجرا برای تجهیزات مختلف، میتوانیم آنها را از طریق مقایسه عملکرد زیر تجزیه و تحلیل کنیم:
| مشخصه عملکرد | پرس میل لنگ (پرس میل لنگ / دو لنگ پرس) | پرس هیدرولیک |
| منبع تغذیه | ذخیره انرژی چرخ طیار، پیوند مکانیکی | سیلندر هیدرولیک، قدرت سیال |
| ویژگی های سکته مغزی | حداکثر فشار در نقطه مرگ پایین، سرعت در نزدیکی پایین به شدت کاهش می یابد | فشار ثابت در کل سکته مغزی |
| کنترل دقیق | سکته مغزی ثابت شد، در اواسط فرآیند متوقف کردن آن دشوار است | نظارت دقیق بر فشار و تعلیق ضربه |
| کاربرد اولیه | مهر زنی فلزی با حجم بالا، آهنگری | اتصالات پرس دقیق، صاف کردن شفت، مونتاژ پیچیده |
| انعطاف پذیری عملیاتی | کم (مناسب برای کارهای تکراری استاندارد) | بالا (مناسب برای کارهای مختلف با پرس سفارشی) |
ماشین پرس میل لنگ: این تجهیزات به صورت سفارشی برای خطوط تولید میل لنگ طراحی شده است و معمولاً با ابزارهای موقعیت یابی تخصصی مجهز شده است تا اطمینان حاصل شود که خطوط مرکزی ژورنال های مختلف میل لنگ کاملاً تراز هستند و از کج شدن در طول فرآیند فشرده سازی جلوگیری می کند.
پرس صاف کننده شفت: میل لنگ اغلب پس از استفاده یا پردازش انحرافات خمشی جزئی را نشان می دهد. چنین پرسهایی مجهز به سیستمهای اندازهگیری با حساسیت بالا هستند (معمولاً با بلوکهای V و نشانگرهای شمارهگیری استفاده میشوند) تا چندین اصلاحات هیدرولیکی در مقیاس کوچک را انجام دهند و خروجی میل لنگ را تا سطح میکرون تنظیم کنند.
بسیاری از کاربران در هنگام مواجهه با وظیفه پرس کردن میل لنگ موتور 2 زمانه از خود می پرسند: آیا یک پرس معمولی 20 تنی کافی است؟ پاسخ مطلق نیست و به پارامترهای فیزیکی و الزامات دقت قطعه خاص بستگی دارد.
برای تعیین اینکه آیا 20 تن فشار مناسب است، باید آن را بر اساس منطق فیزیکی تداخلات ارزیابی کرد. نیروی فشار مورد نیاز عمدتاً تحت تأثیر سطح تماس، میزان تداخل و ضریب اصطکاک مواد است.
مبنای محاسبه بار: در عمل مهندسی، فرمول تقریبی برای تخمین نیروی فشار وارد شده F = mu * pi * d * L * P_radial است که در آن mu ضریب اصطکاک، d قطر شفت، L طول جفتگیری و P_radial فشار شعاعی ایجاد شده است. برای یک میل لنگ 2 زمانه، اگر قطر ژورنال بزرگ باشد و تداخل آن زیاد باشد، نیروی مورد نیاز ممکن است به حد 20 تن نزدیک شود یا از آن فراتر رود.
محدودیت های ساختاری: میل لنگ دو زمانه معمولاً از نیم میل چپ و راست و یک میل لنگ مرکزی تشکیل شده است. ویژگی ساختاری آنها سفتی بالای بازوی میل لنگ است، اما ضخامت دیواره اطراف سوراخ اتصال محدود است. اگر تناژ تجهیزات به اشتباه انتخاب شود، فشار بیش از قدرت تسلیم مواد باعث ایجاد ریزترک در بازوی میل لنگ یا انبساط سوراخ شفت می شود.
| نوع موتور | محدوده قطر مجله | مناسب پرس 20 تن | عوامل اصلی برای در نظر گرفتن |
| سبک (مانند ابزار باغبانی) | 15 - 25 میلی متر | بسیار مناسب | ذخیره فشار کافی، نیاز به تنظیم فشار دارد |
| کار متوسط (به عنوان مثال، موتور سیکلت / قایق خارجی) | 30 - 50 میلی متر | پیکربندی استاندارد صنعت | به ابزار اختصاصی نیاز دارد، روی هم محوری تمرکز کنید |
| کارهای سنگین (به عنوان مثال، جابجایی بزرگ/صنعتی) | > 50 میلی متر | محدود، کمک به مونتاژ حرارتی توصیه می شود | پرس سرد به راحتی به سطوح آسیب می رساند، نیاز به اختلاف دما دارد |
حتی اگر پرس الزامات تناژ را برآورده کند، نظارت بر فشار در هنگام فشار دادن میل لنگ دو زمانه بسیار مهمتر از انتخاب تناژ ساده است.
نظارت بر منحنی: در یک فرآیند مناسب پرس، منحنی افزایش فشار با جابجایی باید صاف و خطی باشد. اگر افزایش ناگهانی قابل توجهی در فشار (پیک جیتر) در اواسط فرآیند اتفاق بیفتد، اغلب نشان دهنده براده های فلزی، روانکاری ناکافی یا ناهماهنگی محوری در سطح جفت گیری است.
اقدامات پیشگیرانه: نصب سنسور فشار روی پرس هیدرولیک به شدت توصیه می شود. برای میل لنگ دو زمانه، اگر فشار در ابتدا به سرعت به حد مجاز برسد، باید فوراً متوقف شود، زیرا فشار دادن آن در این مرحله به راحتی می تواند باعث ایجاد گاز در سطح ژورنال شود. هنگامی که چنین آسیبی رخ می دهد، نیروی چسباندن سطح جفت گیری به طور کامل از بین می رود، که منجر به لغزش شفت یا صدای غیر طبیعی در طول استفاده بعدی می شود.
در فرآیند تعمیر و نگهداری و تولید میل لنگ، جداسازی قطعات قدیمی و نصب پرس قطعات جدید از اقدامات مکرر است. برای دستیابی به سوئیچینگ کارآمد و کم آسیب، نمی توان تنها به فشار و کشش ساده پرس تکیه کرد. به یک منطق فرآیند استاندارد نیاز دارد.
دستیابی به جابجایی سریع بین اتصالات پرس و جداسازی به این بستگی دارد راه اندازی ابزار و پاسخ انعطاف پذیر سیستم هیدرولیک .
تفاوت در طراحی ابزار: حالت جداسازی به یک قالب پایه پشتیبانی نیاز دارد. نقش آن این است که اجازه می دهد بازوی میل لنگ محکم روی پایه قرار گیرد و در عین حال سوراخی مرکزی برای عبور ژورنال باقی می گذارد. حالت Press-fit به یک رم راهنمای موقعیت یابی نیاز دارد. رم باید دقیقاً با مرکز ژورنال همراستا باشد و باید قابلیت تنظیم دقیق در طول فرآیند پرس را داشته باشد تا از عمودی بودن زاویه ورودی اطمینان حاصل شود.
تنظیم محدودیت سیستم هیدرولیک: برای جلوگیری از آسیب دیدن قطعات در اثر نیروی بیش از حد، شیرهای کمکی یا محدودیت های الکترونیکی باید تنظیم شوند. در حین جداسازی، به دلیل اینکه نیروی گسست اولیه اغلب زیاد است، ممکن است به تجهیزات اجازه داده شود تا با فشار نامی کار کنند. در هنگام نصب پرس، یک حد بالایی ایمنی باید از پیش تعیین شود تا از اضافه بار جلوگیری شود.
بسیاری از مبتدیان تمایل دارند فکر کنند که هر چه محکم تر، بهتر است، اما از منظر مهندسی، تداخل باید در یک محدوده خاص حفظ شود. تحمل مناسب تداخل .
| روش جفت گیری | ضریب اصطکاک | رفتار نیروی فشاری | قابلیت اطمینان |
| تداخل بیش از حد | 0.12 - 0.15 | گیج فشار به شدت نوسان می کند | به راحتی به سطوح آسیب می رساند، خستگی استرس داخلی |
| تداخل منطقی | 0.08 - 0.10 | فشار به آرامی، مسیر پایدار افزایش می یابد | انتقال گشتاور پایدار، بدون آسیب فلز |
| کمک دما | 0.05 - 0.07 | فشار به طور قابل توجهی کمتر است | تناسب محکم، خواص مواد حفظ شده است |
ارزش روغن کاری: استفاده از روان کننده فشار شدید اجباری است. یک لایه روغن بین ژورنال و سوراخ اتصال تشکیل می دهد و از اصطکاک خشک در حین پرس جلوگیری می کند و در نتیجه مونتاژ را صاف تر می کند.
در تولید در مقیاس بزرگ، با استفاده از چیدمان مشترک تجهیزات مکانیکی و هیدرولیک، راندمان و بازده تولید تا حد زیادی بهبود می یابد.
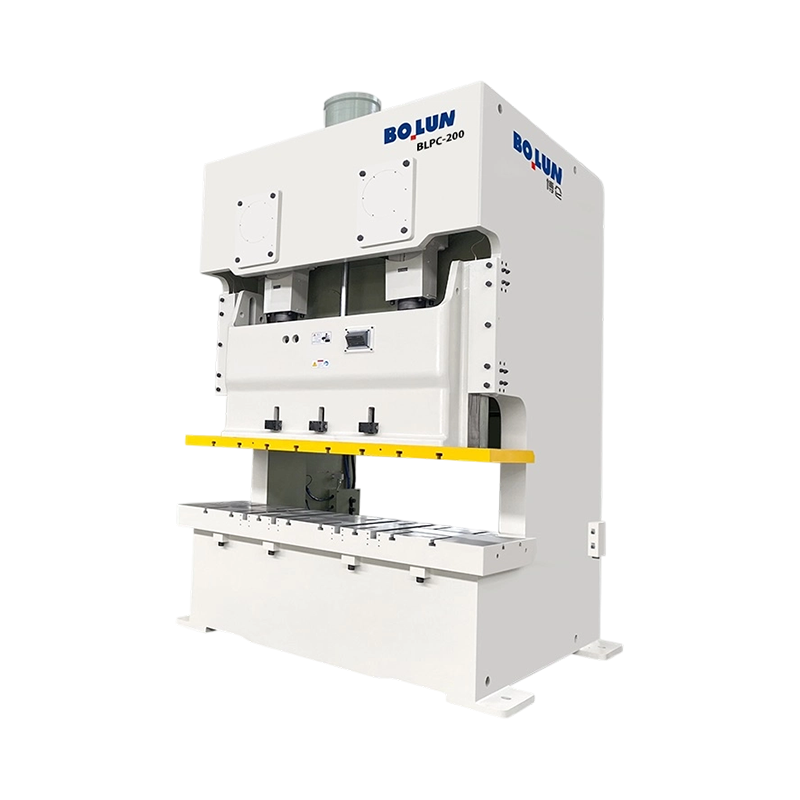
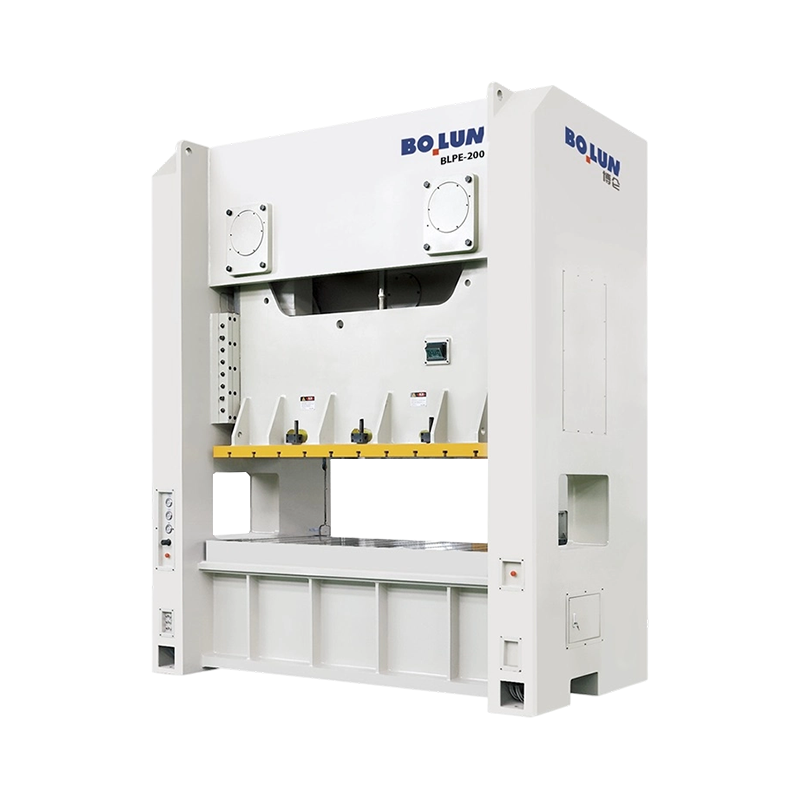
در مرحله ماشینکاری یا آهنگری خشن، الف پرس دو لنگ یک نیروی اصلی ضروری است. این به طور موثر در برابر گشتاور واژگونی ایجاد شده در طول فرآیند پرس مقاومت می کند و اطمینان حاصل می کند که قسمت خالی میل لنگ به طور یکنواخت در طول آهنگری تحت فشار قرار می گیرد.
| مرحله فرآیند | تجهیزات توصیه شده | هدف |
| آهنگری / شکل دهی خشن | پرس دو لنگ | از تراکم مواد اطمینان حاصل کنید |
| پرس مناسب | پرس هیدرولیک | از تداخل اطمینان حاصل کنید، از آسیب سطح جلوگیری کنید |
| صاف کردن محوری | پرس صاف کننده شفت | کنترل خطای هندسی |
انحراف هم محوری: اگر دقت هدایت ابزار پرس مناسب کافی نباشد، نیم شفت میل لنگ می لرزد و منجر به خروج شعاعی در محصول نهایی می شود.
بارگذاری غیرعادی: اگر مرکز فشار روی مرکز هندسی محور میل لنگ نیفتد، منجر به ریزپیچش بازوی میل لنگ می شود.
اتصالات پرس میل لنگ کاری پرخطر و با دقت بالا است. استقرار یک سیستم مدیریت علمی و ایمنی روزانه اساس کار کارخانه است.
تست سنسور نیرو: توصیه می شود سیستم سنجش فشار را هر سه ماه یک بار کالیبره کنید. اطمینان حاصل کنید که خطای خواندن سنسور در 1 درصد نسبت به وزن کالیبراسیون استاندارد کنترل می شود.
| اقدام حفاظتی | تابع |
| دکمه های کنترل دو دستی | از رسیدن اپراتورها به ایستگاه جلوگیری می کند |
| حسگر پرده نور | توقف اضطراری در صورت ورود جسم خارجی |
| حفاظت از اضافه بار فشار | در صورت تجاوز از حد مجاز، بارگیری خودکار انجام می شود |
به صداهای غیرعادی گوش دهید: در حین فشار دادن، صدای جیر جیر ممتد نشان دهنده خرابی روغن کاری است. صدای کلیک شدید احتمالاً به معنای آسیب موضعی به سطح جفت فلز است.
هسته نظارت بر کیفیت در تفسیر منحنی فشار-جابجایی نهفته است. اگر براده های فلزی انباشته شده در خروجی پیدا شد، یا اگر علائم طراحی آشکار روی سطح ظاهر شد، عملیات باید متوقف شود.
به طور کلی، نصب مجدد پرس توصیه نمی شود . هر فشار داخل باعث تغییر شکل پلاستیک میکروسکوپی سطح جفت گیری می شود که باعث کاهش عمر خستگی ماده و افزایش خطر لغزش شفت می شود.
اسپیسرهای اختصاصی نه تنها پشتیبانی میکنند، بلکه در موقعیت پین میل لنگ نیز قرار میگیرند، و اطمینان حاصل میکنند که نیمشفتهای چپ و راست، زاویه فاز تنظیمشده را در طول فرآیند پرس کردن حفظ میکنند و از ناهماهنگی فاز جلوگیری میکنند.
نتیجه گیری بله است. پرس های هیدرولیک می توانند با تنظیم دریچه های کمکی، حداکثر نیروی مناسب فشار را به طور دقیق کنترل کنند. هنگامی که نیروی فشار وارد شده از مقدار تنظیم شده بیشتر شود، سیستم هیدرولیک به طور خودکار فشار را کاهش می دهد.
توصیه می شود 60 درصد تناسب تداخل را با حفظ فاصله از طریق انبساط و انقباض حرارتی حفظ کنید و 40 درصد باقیمانده تناسب به پرس بستگی دارد. این روش کیفیت مونتاژ را تضمین می کند و در عین حال آسیب استرس داخلی را به حداقل می رساند.


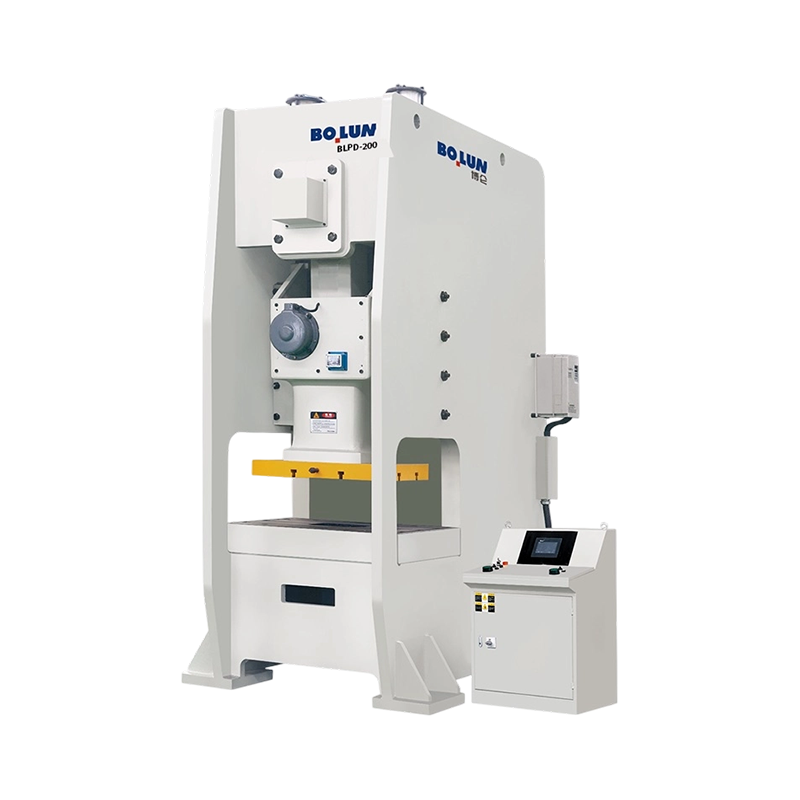
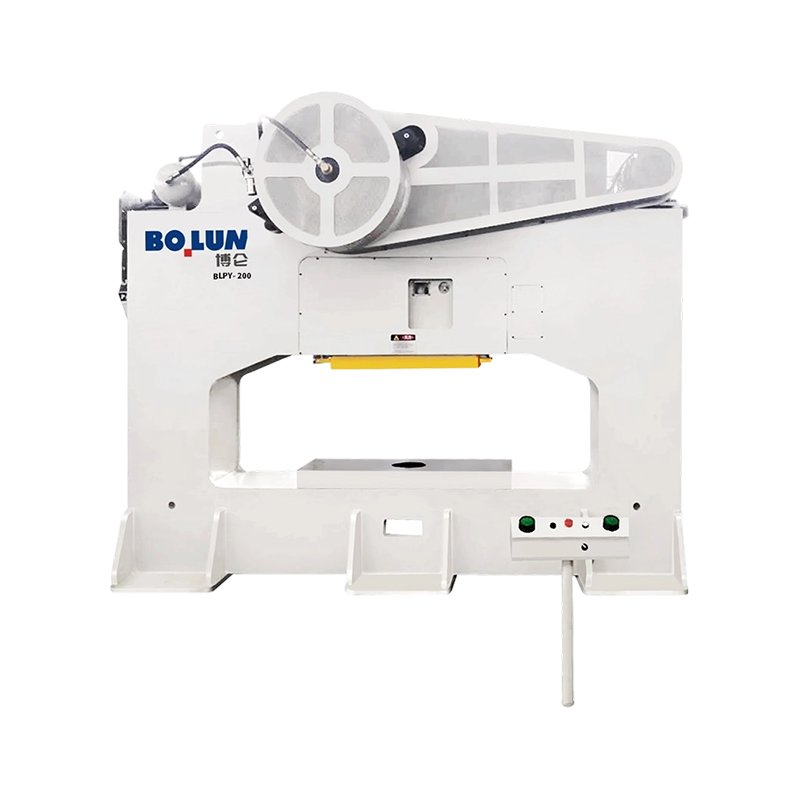
بازرگانی واردات و صادرات تجهیزات هوشمند ZHEJIANG BOLUN با افتخار راه حل های م...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

