
ماشینهای پرس پاور به دو روش اصلی طبقهبندی میشوند: بر اساس ساختار قاب، که آنها را به ماشینهای پرس پاور نوع باز و ماشینهای پرس پاور نوع بسته تقسیم میکند و با مکانیزم محرک که آنها را به ماشینهای پرس مکانیکی، پرسهای هیدرولیک و پرسهای پنوماتیکی جدا میکند. به طور خاص در دسته پرس مکانیکی، ماشینها بر اساس نحوه راندن قوچ، شامل طراحیهای میل لنگ، رانش خارج از مرکز، اتصال بند انگشتی، ضامن و پیچ، و بر اساس تعداد نقاط اتصال که رم را پشتیبانی میکنند، از پرسهای تک نقطهای که برای کارهای سبکتر استفاده میشوند تا پرسهای چهار نقطهای که برای پانلهای بزرگ و سنگین استفاده میشوند، تقسیمبندی میشوند.
برای اکثر خریداران، تصمیم عملی به دو سوال می رسد که به ترتیب پاسخ داده می شود. اول، آیا برنامه به دسترسی و هزینه کمتر یک ماشین پرس پاور نوع باز یا صلبیت و دقت یک ماشین پرس پاور نوع بسته نیاز دارد. ثانیاً، در هر نوع قاب متناسب با کار، چه تناژ، طول ضربه و پیکربندی نقطه با قطعه خاص تولید شده مطابقت دارد. بقیه این راهنما در تمام طبقه بندی های اصلی دستگاه پرس پاور می پردازد، طرح های قاب باز و بسته را مستقیماً با داده های عملیاتی واقعی مقایسه می کند، مکانیسم های درایو و تنظیمات نقطه را با جزئیات توضیح می دهد، و اقدامات ایمنی و نگهداری را پوشش می دهد که پرس را برای سال ها به طور قابل اعتماد کار می کند.
A دستگاه پرس پاور تجهیزات صنعتی است که نیروی مکانیکی کنترل شده را از طریق یک قوچ متحرک برای شکل دادن، برش، سوراخ کردن یا شکل دادن به ورق فلز و سایر موادی که بین قوچ و یک بستر ثابت قرار می گیرد، اعمال می کند. بر خلاف پرس های دستی، یک دستگاه پرس قدرتی از یک سیستم موتور محرک استفاده می کند که معمولاً از یک چیدمان چرخ فلایو و میل لنگ استفاده می کند تا انرژی مورد نیاز برای هر ضربه را ذخیره و تحویل دهد، که امکان خروجی نیروی بسیار بالاتر و زمان چرخه بسیار سریع تر از عملکرد دستی را فراهم می کند.
در یک پرس قدرت مکانیکی معمولی، یک موتور الکتریکی به طور مداوم یک چرخ طیار را می چرخاند و انرژی دورانی را ذخیره می کند. هنگامی که اپراتور سکته مغزی را آغاز می کند، یک کلاچ درگیر می شود و فلایویل در حال چرخش را به یک میل لنگ یا میل خارج از مرکز متصل می کند. همانطور که آن شفت می چرخد، حرکت چرخشی را از طریق یک میله اتصال به حرکت خطی بالا و پایین قوچ تبدیل می کند و انفجاری از انرژی ذخیره شده را به قطعه کار در انتهای سکته مغزی، دقیقا زمانی که ابزار با مواد تماس پیدا می کند، می رساند.
فلایویل برای اینکه چگونه یک پرس قدرت مکانیکی به نیروی خروجی بالایی از یک موتور نسبتاً متوسط دست می یابد، مرکزی است. به جای نیاز به موتوری با قدرت کافی برای ارائه اوج نیرو به صورت آنی، چرخ طیار انرژی را به طور مداوم بین ضربات انباشته می کند و آن را در یک انفجار کوتاه و قدرتمند در طول بخش کاری واقعی حرکت آزاد می کند و به یک موتور نسبتاً کوچک اجازه می دهد تا پرس را به حرکت درآورد که دارای تناژ بسیار بیشتر از آنچه که موتور به تنهایی می تواند بر اساس پایدار تولید کند.
یک ضربه فشاری منفرد در چندین مرحله متمایز حرکت می کند که اپراتورها و مهندسان پردازش هنگام عیب یابی یا بهینه سازی عملیات مهر زنی به آن اشاره می کنند. مرحله نزدیک، قوچ را از نقطه مرگ بالا به سمت قطعه کار با حداقل مقاومت پایین می آورد. مرحله کار از لحظهای شروع میشود که ابزارسازی با مواد تماس پیدا میکند و بخش عمدهای از انرژی ذخیرهشده فلایویل را به عنوان برش یا شکلدهی واقعی مصرف میکند. سپس مرحله برگشت قوچ را به نقطه مرگ بالا می برد و پرس را برای چرخه بعدی آماده می کند. درک مکانی که در این توالی یک عملیات معین اوج تقاضا را ایجاد می کند به توضیح اینکه چرا مکانیزم های محرک خاص، مانند طرح های مفصل بند انگشتی یا ضامن، برای عملیات خاص بهتر از یک درایو میل لنگ استاندارد مناسب است، کمک می کند، زیرا هر مکانیزم این چرخه را به گونه ای متفاوت شکل می دهد تا با یک نیاز فرآیند خاص مطابقت داشته باشد.
ماشینهای پرس قدرت در ساخت فلز، تولید قطعات خودرو، تولید لوازم خانگی، ساخت محفظههای الکتریکی و صنایع بیشماری دیگر که به عملیاتهای تکرارپذیر و با حجم بالا مانند پر کردن، سوراخکردن، خمش، کشیدن، و سکهزنی نیاز دارند، استفاده میشوند که این دسته تجهیزات را به یکی از پرکاربردترین کلاسهای ماشینآلات صنعتی مدرن تبدیل میکند.
قبل از باریک شدن به نوع قاب، به قرار دادن آن کمک می کند دستگاه پرس مکانیکی در چشم انداز گسترده تر فناوری های درایو پرس، زیرا هر نوع درایو برای مشخصات تولید متفاوتی مناسب است.
| عامل | پرس مکانیکی | پرس هیدرولیک | پرس پنوماتیک |
|---|---|---|---|
| سرعت چرخه | ضربات سریع و زیاد در دقیقه | سرعت رم آهسته تر و کنترل شده | برای کارهای سبک بسیار سریع |
| قوام را از طریق سکته مغزی تحمیل کنید | در طول سکته مغزی متفاوت است | نیروی کامل ثابت در طول سکته مغزی | نیروی ثابت اما محدود |
| محدوده تناژ معمولی | متوسط تا خیلی زیاد | محدوده وسیع، از جمله تناژ بسیار بالا | کم تا متوسط |
| بهترین عملیات مناسب | خالی کردن، سوراخ کردن، مهر زنی با حجم بالا | طراحی عمیق، تشکیل مواد ضخیم | مونتاژ سبک، تشکیل بخش کوچک |
هنگامی که سرعت چرخه و خروجی با حجم بالا قابل تکرار بیشتر از کنترل نیروی قابل تنظیم اهمیت داشته باشد، معمولاً یک دستگاه پرس مکانیکی انتخاب ارجح است. به همین دلیل است که پرس های مکانیکی بر خطوط مهر زنی با سرعت بالا در تولید خودرو و لوازم خانگی غالب هستند، در حالی که پرس های هیدرولیک برای کشش عمیق و تشکیل مواد ضخیم در جایی که نیروی کنترل شده و ثابت از طریق ضربه کامل نتایج بهتری ایجاد می کند ترجیح داده می شوند.
پرسهای پنوماتیک جایگاه کوچکتر اما متمایزتری را اشغال میکنند، که عموماً برای کاربردهای سبک مانند مونتاژ قطعات کوچک، کوبیدن سبک، یا عملیات تناسب پرس که در آن نیروهای درگیر در حد متوسط باقی میمانند و سرعت چرخه بسیار بالا بیش از قابلیت تناژ خام اهمیت دارد، اختصاص دارد. تسهیلات به ندرت بین هر سه نوع درایو برای یک کاربرد واحد انتخاب می کنند، زیرا تناژ و نوع عملیات مورد نیاز معمولاً قبل از تصمیم گیری ساخت قاب، انتخاب عملی را به یک دسته مشخص محدود می کند.
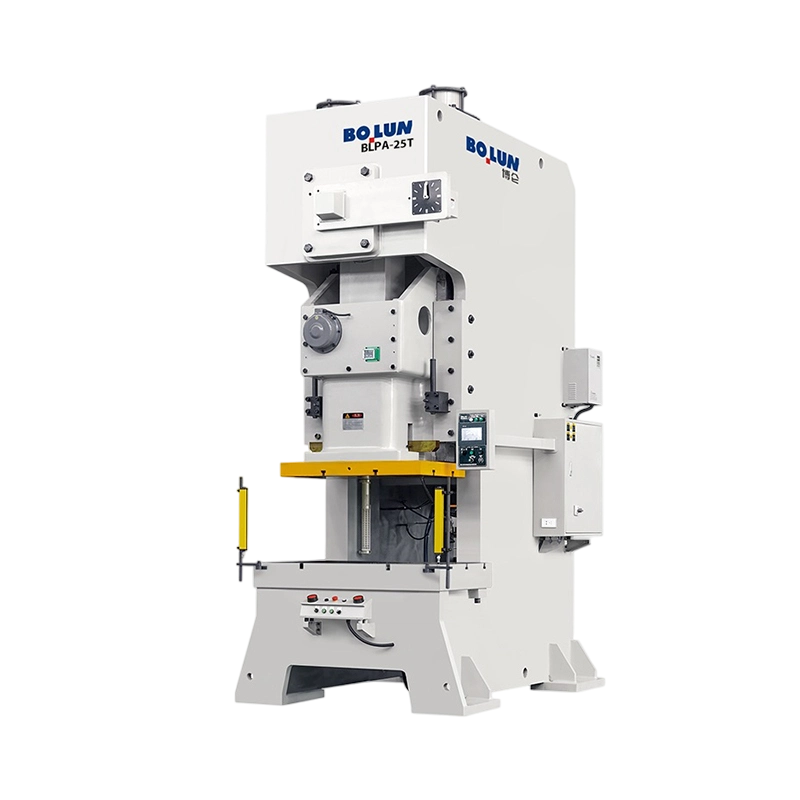
یک باز کردن نوع Power Press Machine که گاهی اوقات فریم C یا پرس قاب شکاف نامیده می شود، از یک قاب به شکل حرف C استفاده می کند که از سه طرف در اطراف ناحیه کار بین قوچ و تخت باز می شود.
قاب باز C شکل جلو و هر دو طرف منطقه کار را در دسترس قرار می دهد که مزیت عملی مشخص این طراحی است. مواد را می توان از جلو یا هر دو طرف تغذیه کرد، قالب ها را می توان با دسترسی نسبتاً آسان تغییر داد، و اپراتورها یا سیستم های تغذیه خودکار یک خط دید واضح و دسترسی فیزیکی به منطقه کار در طول عملیات دارند.
طراحی قاب باز، در حالی که بسیار قابل دسترسی است، ذاتاً نسبت به یک قاب کاملاً بسته کمتر سفت و سخت است، زیرا شکل C مقدار کمی انحراف قاب را تحت بار، به ویژه در تناژهای بالاتر یا زمانی که بار خارج از مرکز در منطقه کار اعمال میشود، اجازه میدهد. به همین دلیل، دستگاه پرس قدرت نوع باز معمولاً برای کارهای با تناژ سبک و متوسط، معمولاً تا حدود 250 تن مناسب است، جایی که مزیت دسترسی بیشتر از معاوضه دقت متوسط است.
فراتر از دسترسی خام در حین کارکرد عادی، قاب باز C شکل یک ماشین پرس قدرت نوع باز معمولاً امکان تغییر قالب سریعتر را نسبت به یک قاب بسته میدهد، زیرا تکنسینها میتوانند به جای محدود شدن به یک دهانه جلو، از سه جهت به فضای قالب نزدیک شوند. برای مغازههایی که بخشهای مختلف زیادی را از طریق یک فشار یکسان بر روی یک برنامه چرخشی اجرا میکنند، این مزیت زمانی تغییر میتواند به طور معنیداری استفاده کلی از تجهیزات را در یک شیفت کاری افزایش دهد، و اغلب تفاوت بین اجرای برنامه تحویل فشرده و عقب افتادن را ایجاد میکند.
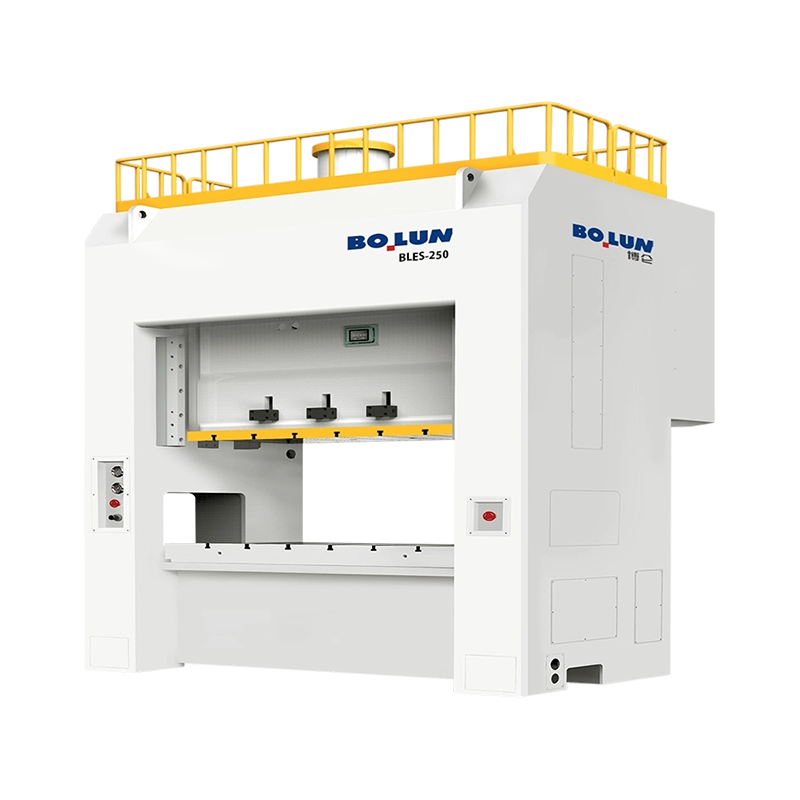
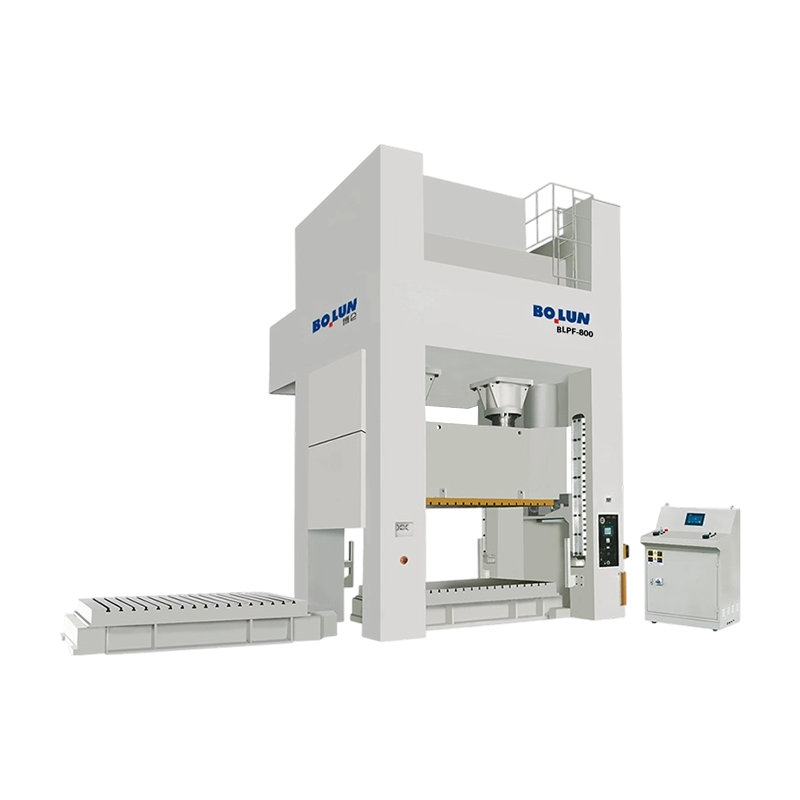
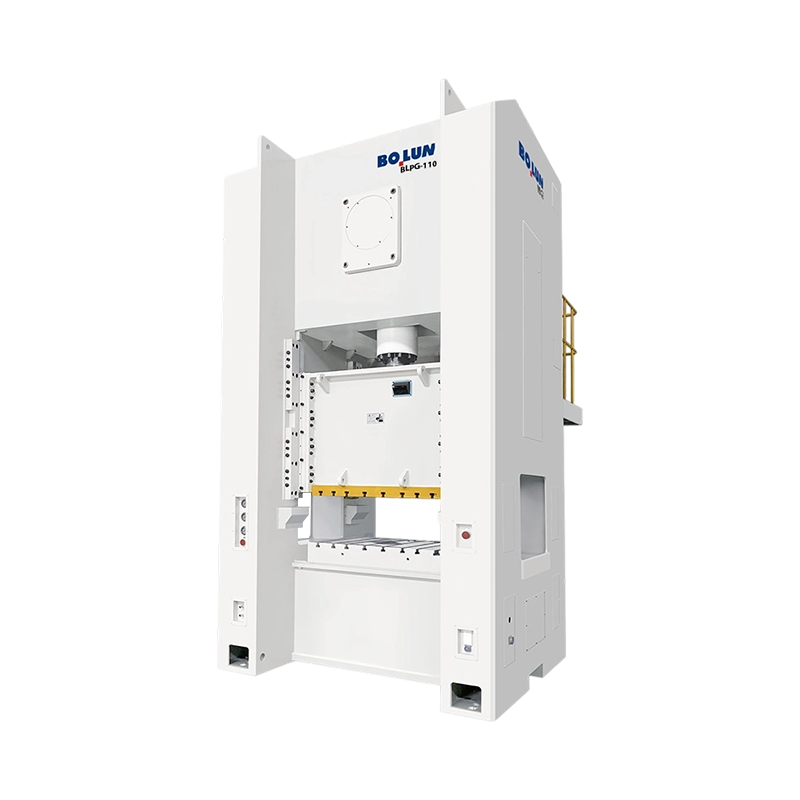
A دستگاه پرس پاور نوع بسته که اغلب پرس سمت راست یا پرس فریم H نامیده می شود، از یک قاب با اعضای ساختاری متصل در دو طرف منطقه کار استفاده می کند که یک مسیر بار کاملاً محصور در اطراف قوچ ایجاد می کند.
از آنجایی که قاب یک مسیر بار کامل را در هر دو طرف تشکیل می دهد تا یک شکل باز C، یک ماشین پرس قدرت نوع بسته در برابر انحراف بسیار موثرتر تحت بارگذاری سنگین یا خارج از مرکز مقاومت می کند. این استحکام افزوده مستقیماً به موازی سازی قوچ بهتر و تماس سازگارتر با ابزار در سراسر منطقه کاری کامل ترجمه می شود، که برای مهر زنی دقیق و کار شکل دهی پانل بزرگ اهمیت قابل توجهی دارد.
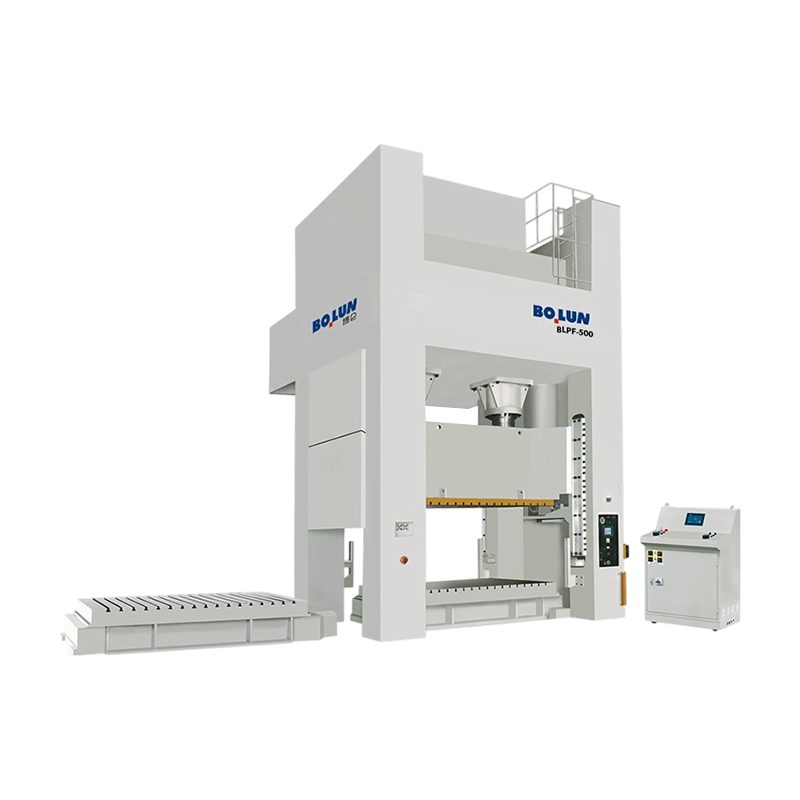
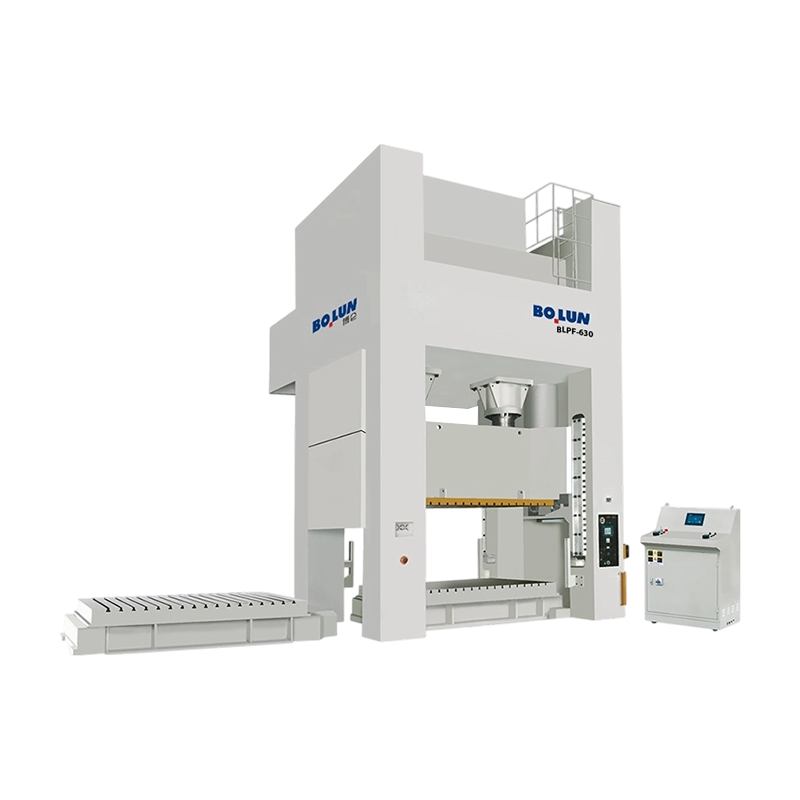
ساختار قاب بسته نسبت به طرحهای قاب باز از تناژ بسیار بالاتری پشتیبانی میکند، با بسیاری از پرسهای نوع بسته با وزنی فراتر از 500 تن و پرسهای بزرگ بدنه خودرو که به چندین هزار تن میرسند. استحکام بهبود یافته طراحی قاب بسته به طور کلی به تحمل ابعادی سختتر در قطعات نهایی تبدیل میشود. , which is why high precision stamping and large panel work consistently favor closed type construction over open type alternatives.
پرسهای نوع بسته معمولاً از سیستمهای هدایت لغزشی گستردهتری نسبت به مشابههای نوع باز استفاده میکنند، که اغلب از سطوح راهنما در هر چهار گوشه قوچ استفاده میکنند تا یک آرایش راهنما دو نقطهای سادهتر. این راهنمای جامعتر به مزیت دقیق ساخت قاب بسته کمک میکند، زیرا حرکت قوچ را به یک مسیر عمودی ثابت محدود میکند، حتی زمانی که نیروهای قالب کاملاً در منطقه کار متمرکز نیستند، سناریویی که به طور معمول در تولید واقعی حتی با ابزارهای طراحی شده خوب رخ میدهد.
جدول زیر تفاوت های کلیدی بین دو نوع قاب را در کنار هم برای مقایسه مستقیم نشان می دهد.
| عامل | باز کردن نوع Power Press Machine | دستگاه پرس پاور نوع بسته |
|---|---|---|
| شکل قاب | C شکل، از سه طرف باز است | مسیر بار کاملا محصور در دو طرف |
| قابلیت دسترسی | جلو و کناره ها عالی و باز | فقط به باز شدن جلو محدود می شود |
| استحکام قاب | متوسط، مقداری انحراف تحت بار | انحراف زیاد و حداقل تحت بار |
| محدوده تناژ معمولی | تا حدود 250 تن | 250 تن تا چند هزار تن |
| دقت و تکرارپذیری | برای کارهای مهر زنی عمومی خوب است | برای کار با تحمل سخت برتر است |
| هزینه تجهیزات نسبی | پایین تر | بالاتر |
هیچکدام از انواع قابها به طور کلی بهتر نیستند، زیرا انتخاب صحیح کاملاً به اندازه قطعه، تحمل مورد نیاز، تناژ و تعداد دفعات تغییر قالبها در طول تولید بستگی دارد، یک چارچوب تصمیمگیری با جزئیات بیشتر در این راهنما توضیح داده میشود.
فراتر از ساخت قاب، پرس های قدرت مکانیکی با مکانیسم خاصی که برای تبدیل انرژی چرخ طیار به حرکت رم استفاده می شود، طبقه بندی می شوند و هر نوع درایو یک نیرو و مشخصات سرعت متمایز را از طریق سکته مغزی تولید می کند.
رایج ترین طراحی پرس مکانیکی، با استفاده از میل لنگ برای تبدیل حرکت چرخشی به حرکت قوچ خطی. Crank presses offer a straightforward, reliable design well suited to general purpose blanking, piercing, and forming work.
از یک محور غیرعادی به جای میل لنگ واقعی استفاده می کند، که اغلب به طراحی قاب جمع و جورتر برای طول حرکت مشخصی اجازه می دهد، که معمولاً در پرس های تناژ کوچک تا متوسط استفاده می شود.
از یک اتصال مفصل بند انگشتی استفاده می کند که نیرو را به طور چشمگیری در نزدیکی قسمت پایین ضربه چند برابر می کند، و این طرح را برای عملیات سکه گذاری، اندازه و شکل دهی دقیق که به نیروی بسیار بالایی در فاصله کاری کوتاه نیاز دارند، مناسب می کند.
در اصل مشابه پرس مفصل بند انگشتی، با استفاده از یک اتصال ضامن برای ایجاد نیروی زیاد با یک حرکت کنترل شده و ثابت در نزدیکی نقطه مرده پایین، برای عملیات هایی که نیاز به زمان تماس طولانی تحت بار دارند، مطلوب است.
از یک مکانیزم پیچ دوار که توسط یک چرخ لنگر یا موتور به حرکت در میآید، برای به حرکت درآوردن قوچ استفاده میکند، که به جای عملکرد محدود، عملکرد محدود انرژی را ارائه میدهد، که معمولاً در برنامههای آهنگری و سکهزنی استفاده میشود که در آن انرژی ضربه کنترلشده بیشتر از هندسه ضربه ثابت اهمیت دارد.
از یک مکانیسم چند پیوندی برای تغییر مشخصات سرعت قوچ در طول حرکت استفاده میکند، که اغلب سرعت نزدیکتری را ایجاد میکند و در انتهای حرکت سکونت طولانیتری ایجاد میکند، که برای عملیات کشیدن عمیق حساس به سرعت رام مفید است.
انتخاب مکانیزم درایو مناسب با شناسایی آنچه که فرآیند واقعاً از مشخصات حرکتی ram میخواهد شروع میشود. عملیاتهایی که نیاز به برش سریع و ساده دارند، از محرکهای استاندارد میل لنگ یا خارج از مرکز بهره میبرند، زیرا این طرحها حرکتی مستقیم و قابل پیشبینی را با سرعت چرخه بالا ارائه میدهند. عملیاتهایی که نیاز به نیروی شدید متمرکز در نزدیکی نقطه مرده پایینی دارند، مانند کوبیدن جزئیات ریز به یک سطح، از طراحی مفصل بند انگشتی یا ضامنها بهویژه به دلیل اینکه چگونه این مکانیسمها نیرو را از طریق هندسه پیوند خود چند برابر میکنند، سود میبرند. تطبیق مکانیسم درایو با تقاضای پردازش، بهجای پیشفرض کردن پرس میل لنگ استاندارد برای هر برنامه، اغلب هم کیفیت قطعه و هم عمر ابزار را بهبود میبخشد و میتواند به طور معنیداری نرخ ضایعات را در فرآیندهایی که زمانبندی نیرو از طریق ضربه مستقیماً بر قطعه تمامشده تأثیر میگذارد، کاهش دهد.
ماشینهای پرس قدرت بزرگتر نیز بر اساس تعداد نقاط اتصال طبقهبندی میشوند، به این معنی که میل لنگ منفرد یا اتصالات غیرعادی، رام را پشتیبانی و هدایت میکنند، که مستقیماً بر توزیع بار در مناطق وسیع کار تأثیر میگذارد.
یک پرس تک نقطهای از یک اتصال درایو مرکزی به رم استفاده میکند که سادهترین و رایجترین پیکربندی برای پرسهای کوچک تا متوسط است که قطعاتی را که به راحتی در یک منطقه کاری فشرده قرار میگیرند بدون نیاز به پشتیبانی در یک دهانه غیرمعمول گسترده است.
یک پرس دو نقطهای از دو اتصال درایو استفاده میکند که در عرض رم قرار گرفتهاند، بار را به طور یکنواختتر در مناطق کاری وسیعتر توزیع میکند و خطر کج شدن قوچ را هنگام اعمال نیرو از مرکز در فضای قالب بزرگتر کاهش میدهد.
یک پرس چهار نقطه ای از چهار اتصال درایو استفاده می کند، یکی در نزدیکی هر گوشه رم، یکنواخت ترین توزیع بار موجود را ارائه می دهد و این پیکربندی را به انتخاب استاندارد برای کاربردهای بسیار بزرگ کوبیدن پانل، مانند پانل های بدنه خودرو، تبدیل می کند، که در آن حفظ موازی بودن ثابت در یک منطقه کاری بزرگ برای کیفیت قطعه ضروری است.
با افزایش سطح کار، خطر توزیع نابرابر نیرو و شیب قوچ به طور متناسب افزایش مییابد، دقیقاً به همین دلیل است که پرسهای نوع بسته بزرگتر معمولاً از پیکربندیهای دو یا چهار نقطهای به جای یک درایو مرکزی واحد استفاده میکنند. تطبیق تعداد امتیاز با اندازه قطعه و تناژ یکی از مهمترین تصمیمات مشخصات در هنگام انتخاب یک پرس مهر زنی با فرمت بزرگ است.
در حالی که نقاط درایو اضافی توزیع بار را بهبود می بخشد، پیچیدگی مکانیکی را نیز اضافه می کند، زیرا هر نقطه اتصال اضافی نیاز به اتصال درایو دقیقاً هماهنگ شده خود دارد که به یک چرخ فلایویل و سیستم کلاچ مشترک متصل است. این پیچیدگی اضافه عموماً هم هزینه تجهیزات اولیه و هم نیازهای تعمیر و نگهداری مداوم را در مقایسه با طراحی سادهتر تک نقطهای افزایش میدهد، به همین دلیل است که تعداد امتیاز باید با الزامات اندازه واقعی قطعه مطابقت داده شود تا اینکه بهعنوان ارتقای پیشفرض صرفنظر از کاربرد انتخاب شود، زیرا پرداخت هزینه برای پیچیدگی همگامسازی نیاز واقعی تولید به ندرت باعث بهبود بازده کلی سرمایهگذاری تجهیزات میشود.
انرژی دورانی را از موتور محرک به طور پیوسته ذخیره می کند، و آن را در یک انفجار متمرکز در طول هر حرکت کاری آزاد می کند تا نیرویی فراتر از آنچه که موتور به تنهایی می تواند تحمل کند، وارد می کند.
فلایویل را با میل لنگ درگیر می کند تا سکته مغزی را آغاز کند و حرکت رم را به محض کامل شدن کورس به سرعت متوقف می کند، یک جزء ایمنی و کنترل حیاتی در هر دستگاه پرس قدرت.
حرکت چرخشی فلایویل را به حرکت رفت و برگشتی خطی قوچ تبدیل می کند، با هندسه شفت که مستقیماً طول حرکت و مشخصات سرعت قوچ را تعیین می کند.
جزء متحرکی که قالب بالایی را حمل میکند و نیرو را به قطعه کار میرساند، دقیقاً در داخل چارچوب هدایت میشود تا در تمام طول هر ضربه، تراز ثابت با بستر ثابت را حفظ کند.
ساختار پایینی ثابت که از قالب پایینی پشتیبانی می کند، مهندسی شده است تا در برابر بارگذاری مکرر ضربه ای مقاومت کند و در عین حال تراز دقیق را با قوچ در طول عمر دستگاه حفظ کند.
ماشینهای پرس قدرت مدرن شامل کنترلهای قابل برنامهریزی کنترلکننده سرعت ضربه، قفلهای ایمنی و نظارت عملیاتی هستند که به طور فزایندهای با سیستمهای تغذیه خودکار و جابجایی قطعات در خطوط با حجم بالا یکپارچه میشوند.
هر یک از این اجزا به عملکرد صحیح سایر اجزا بستگی دارد تا پرس ایمن کار کند و قطعات ثابتی تولید کند. یک چرخ فلایو و میل لنگ کاملاً نگهداری شده نمی تواند مجموعه کلاچ و ترمز فرسوده ای را که نمی تواند به طور قابل اعتماد رم را متوقف کند، جبران کند، و اگر تخت و صفحه تکیه گاه در طول سال ها استفاده سنگین از تراز خارج شده باشند، یک سیستم هدایت کننده قوچ که دقیقاً در یک راستا قرار دارد، فایده چندانی ندارد. ارزیابی یک خرید پرس، یا برنامه ریزی یک برنامه تعمیر و نگهداری برای یک ماشین موجود، به معنای در نظر گرفتن سیستم کامل به جای هر جزء منفرد به صورت مجزا است.
امکاناتی که یک دستگاه پرس پاور را انتخاب میکنند نه تنها باید نیازهای فعلی قطعه بلکه نیازهای تولید آتی را که به طور منطقی پیشبینی میشوند، وزن کنند، زیرا ارتقاء تناژ یا نوع قاب بعداً معمولاً به معنای خرید یک دستگاه کاملاً جدید بهجای اصلاح دستگاه موجود است. مشخص کردن ظرفیت اضافی متوسط فراتر از نیازهای فوری، در جایی که بودجه اجازه میدهد، اغلب در طول عمر تجهیزات مقرونبهصرفهتر از رشد مکرر پرسهای کماندازه متوالی است، بهویژه برای عملیاتهای رو به رشدی که انتظار دارند پیچیدگی یا حجم قطعه ظرف چند سال پس از خرید اولیه افزایش یابد.
پرس به خودی خود تنها نیمی از عملیات مهر زنی عملکردی است، زیرا قالب شکل واقعی، عمل برش یا نتیجه شکل دهی اعمال شده به ماده را تعیین می کند و طراحی قالب باید با نوع پرس خاص انتخاب شده هماهنگ باشد.
قالب های پیشرونده چندین عملیات را به ترتیب انجام می دهند زیرا مواد نواری از طریق چندین ایستگاه در یک مجموعه قالب پیش می روند، و این رویکرد به ویژه با پرس های نوع باز با سرعت بالا که تغذیه سیم پیچ پیوسته را انجام می دهند، به خوبی جفت می شود، زیرا این ترکیب خروجی را برای قطعاتی که نیاز به چندین مرحله شکل دهی یا برش دارند به حداکثر می رساند.
قالبهای انتقال تک تک قطعات یا قطعات را بین ایستگاهها با استفاده از یک سیستم انتقال مکانیکی به جای نوار پیوسته حرکت میدهند، رویکردی که معمولاً در پرسهای بسته بزرگتر استفاده میشود که قطعات بزرگتری مانند پانلهای خودرو تولید میکنند، جایی که تکههای خالی به جای یک سیم پیچ پیوسته فرآیند را تغذیه میکنند.
قالبهای مرکب چندین عملیات برش را بهجای ایستگاههای متوالی به طور همزمان در یک ایستگاه انجام میدهند، که اغلب برای قطعاتی که نیاز به دقت ابعادی بالایی بین ویژگیهای برش چندگانه در یک ضربه دارند استفاده میشود.
وزن قالب، ارتفاع بسته و فاصله کاری مورد نیاز باید با نوع قاب پرس خاص مورد بررسی بررسی شوند، زیرا قالبی که برای دسترسی باز و ارتفاع بسته کمتر معمولی یک پرس نوع باز طراحی شده است ممکن است مستقیماً بدون تغییر به پرس نوع بسته منتقل نشود و بالعکس.
یک قالب ضعیف، با لبههای برش کسلکننده یا سطوح شکلدهی فرسوده، پرس را مجبور میکند تا برای تکمیل هر عملیات سختتر از آنچه لازم است کار کند، و به مرور زمان سایش اجزای کلاچ، ترمز و محرک را تسریع میکند. امکاناتی که نگهداری قالب و نگهداری از پرس را به عنوان یک برنامه یکپارچه واحد در نظر می گیرند، به جای دو نگرانی جداگانه که توسط بخش های مختلف انجام می شود، معمولاً عمر طولانی تری را هم از ابزار و هم از خود پرس، همراه با کیفیت قطعه سازگارتر در طول عمر کامل یک دوره تولید مشاهده می کنند.
منطقه ای که قوچ و قالب با قطعه کار تماس می گیرند، که به عنوان نقطه کار شناخته می شود، نشان دهنده بالاترین منطقه خطر در هر دستگاه پرس قدرتی است، و حفاظ مناسب، اعم از موانع ثابت، پرده های نور، یا دو سیستم کنترل دستی، برای جلوگیری از تماس اپراتور با اجزای متحرک در طول ضربه، صرف نظر از نوع قاب خاص یا رتبه بندی تناژ درگیر، ضروری است.
از آنجایی که مجموعه کلاچ و ترمز دقیقاً زمان حرکت و توقف رم را کنترل می کند، بازرسی و نگهداری منظم این سیستم یک الزام ایمنی حیاتی است و هرگونه نشانه ای از توقف تاخیری یا درگیری ناسازگار باید بلافاصله دستگاه را تا زمان تعمیر از سرویس خارج کند.
آموزش مداوم اپراتور در مورد تکنیک تغذیه مناسب، رویههای تغییر قالب و پروتکلهای توقف اضطراری خطر حادثه را به میزان قابلتوجهی کاهش میدهد و تأسیسات باید رویههای عملیاتی استاندارد مستند شده را برای هر ترکیب پرس و قالب در استفاده منظم حفظ کنند.
یکy maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
عملکرد مداوم پرس قدرت، نویز و لرزش قابل توجهی ایجاد می کند، به ویژه در پرس های بسته بزرگتر که عملیات تناژ بالا را انجام می دهند. تأسیسات باید قرار گرفتن در معرض نویز را بر اساس دستورالعملهای مربوطه در محل کار ارزیابی کنند و نصب عایق ارتعاش را برای پرسهای نصب شده در طبقات بالا یا نزدیک تجهیزات حساس در نظر بگیرند، زیرا ارتعاش منتقل شده میتواند ماشینهای دقیق مجاور را در طول زمان تحت تأثیر قرار دهد.
هر دستگاه پرس پاور باید دارای کنترلهای توقف اضطراری واضح و قابل دسترسی باشد و به گونهای باشد که هر اپراتور یا پرسنل مجاور بتواند بلافاصله دستگاه را بدون نیاز به دستیابی به نقطه عملیاتی یا نزدیک به آن متوقف کند، و این کنترلها باید بهعنوان بخشی از تأیید ایمنی معمول بهجای اینکه پس از نصب اولیه به طور نامحدود عملکردی داشته باشند، باید بهطور منظم آزمایش شوند، زیرا یک کنترل اضطراری که واقعاً نیازی به کار نمیکند.
صنایع مختلف بر اساس اندازه قطعات، تلورانس ها و حجم تولید معمولی محصولاتشان به سمت تنظیمات پرس قدرت خاص گرایش دارند.
تولید پانل بدنه خودرو به شدت به پرسهای بسته بزرگ، اغلب در پیکربندیهای چهار نقطهای، متکی است که میتوانند پانلهای بزرگ و پیچیده را با سازگاری ابعادی محکم در هزاران قطعه در هر دوره تولید بچسبانند. قطعات کوچکتر خودرو، مانند براکت ها و بست ها، اغلب بر روی پرس های نوع باز با سرعت بالاتر که قالب های مترقی را اجرا می کنند، تولید می شوند.
محفظههای دستگاه و اجزای داخلی طیف تناژ وسیعی را در بر میگیرند، با پرسهای نوع باز کوچکتر که معمولاً براکتهای داخلی و اجزای نصب را کنترل میکنند، در حالی که پرسهای بسته بزرگتر پانلهای بیرونی را تشکیل میدهند که نیاز به سطح صاف و یکدست دارند.
تولید محفظه الکتریکی معمولاً به نفع پرسهای نوع باز است که قالبهای پیشرونده با سرعت بالا را اجرا میکنند، زیرا این قطعات معمولاً مواد گیج سبکتری هستند که در حجمهای بسیار بالا تولید میشوند که در آن سرعت چرخه و دسترسی قالب برای تغییرات مکرر ابزار بیشتر از سختی شدید پرسهای نوع بسته است.
اتصال دهنده های با حجم بالا و تولید سخت افزار کوچک معمولاً از پرس های فشرده تک نقطه ای نوع باز استفاده می کند که با ضربات بسیار بالا در دقیقه کار می کنند و سرعت چرخه خام را بر مزیت های دقیقی که برای قطعات بزرگتر و با تلورانس سفت تر اهمیت دارند، اولویت می دهند.
کاربردهای صنعتی سنگین، از جمله شکلدهی براکتهای سازهای، پوشش ضخیم ورق و شکلدهی فلنجهای بزرگ، معمولاً به پرسهای نوع بسته با بالاترین تناژ موجود نیاز دارند، زیرا ضخامت مواد در این کاربردها به نیروی بیشتری در واحد برش یا طول شکلدهی نسبت به ورقهای فلزی با گیج نازک معمولی که معمولاً در خودروها یا وسایل مورد نیاز تولید میشود، نیاز دارد. عملیات گیج هرگز نیاز خواهد داشت.
فراتر از نوع قاب و مکانیزم محرک، چندین مشخصات عددی خاص تعیین میکنند که آیا یک دستگاه پرس قدرت معین واقعاً با یک نیاز تولید مطابقت دارد یا خیر.
تناژ بیانگر حداکثر نیرویی است که یک پرس می تواند به طور ایمن وارد کند، و این رقم باید همیشه با یک حاشیه ایمنی معقول از نیروی مورد نیاز محاسبه شده برای یک عملیات معین بیشتر باشد، زیرا کارکردن پرس به طور مداوم نزدیک به حداکثر تناژ نامی خود، سایش را تسریع می کند و خطر خرابی را افزایش می دهد.
طول کورس کل مسافت عمودی حرکت قوچ را مشخص می کند، که باید به اندازه ای باشد که به قطعات اجازه دهد تا قالب را در حین برداشتن یا بیرون انداختن خودکار پاک کنند، به ویژه برای قطعات کشیده شده عمیق که به فاصله بیشتری نسبت به عملیات خالی کردن ساده نیاز دارند.
این رقم مستقیماً حداکثر نرخ تولید نظری را تعیین می کند، اگرچه خروجی واقعی قابل دستیابی به سرعت تغذیه مواد، پیچیدگی قطعه و هرگونه عملیات ثانویه ادغام شده در چرخه پرس بستگی دارد.
ارتفاع بسته، فاصله بین قوچ و بستر در پایین ضربه، باید با ارتفاع قالب خاص مورد استفاده مطابقت داشته باشد، در حالی که اندازه تخت باید از نظر فیزیکی هم با قالب و هم موادی که از طریق پرس تغذیه می شود، مناسب باشد.
فراتر از مشخصاتی که خریدار مستقیماً با آن در تعامل است، توان موتور و ظرفیت انرژی چرخ طیار تعیین میکند که پرس چقدر میتواند بین ضربات با سرعت تولید بالا بازیابی شود. یک پرس که نزدیک به حداکثر ضربات نامی خود در دقیقه کار می کند برای مدت زمان طولانی نیاز به نیروی موتور کافی دارد تا چرخ طیار را به طور کامل در بین چرخه ها شارژ نگه دارد، و ظرفیت موتور کم حجم می تواند باعث کاهش تدریجی سرعت و تحویل نیرو ناسازگار در طول دوره های تولید مداوم طولانی شود، موضوعی که برگه های مشخصات به تنهایی همیشه مشخص نمی کنند بدون اینکه بررسی شود که چرا داده های چرخه کار به طور مستقیم از طرف سازنده درخواست می شود. نهایی کردن تصمیم خرید
ماشینهای پرس پاور اساساً بر اساس ساختار قاب به طرحهای نوع باز و نوع بسته، و با مکانیزم محرک به پرسهای مکانیکی، هیدرولیک و پنوماتیکی طبقهبندی میشوند که پرسهای مکانیکی بیشتر بر اساس انواع میل لنگ، خارج از مرکز، مفصل بند، ضامن و محرک پیچی تقسیم میشوند.
یک Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
ماشینهای پرس پاور نوع باز معمولاً تناژ تا حدود 250 تن را پوشش میدهند، و این باعث میشود که به جای کار با پانلهای بسیار بزرگ، برای عملیات مهر زنی، سوراخکاری و سوراخکاری کوچک و متوسط مناسب باشند.
ماشینهای پرس پاور نوع بسته استحکام قابلتوجهی قاب را ارائه میدهند، که انحراف را تحت بارگذاری سنگین یا خارج از مرکز کاهش میدهد و موازیسازی قوچ محکمتر را حفظ میکند، که هر دو برای تولید پانلهای بزرگ و سازگار با ابعاد ضروری هستند.
یک ماشین پرس مکانیکی از یک چرخ لنگر و میل لنگ برای تبدیل انرژی دورانی ذخیره شده به ضربات قوچ سریع و قابل تکرار استفاده می کند، در حالی که یک پرس هیدرولیک از فشار سیال برای ارائه نیروی ثابت در سرتاسر حرکت با سرعت چرخه عموماً کندتر استفاده می کند.
پرس مفصل بند انگشتی از مکانیزم پیوندی استفاده میکند که نیرو را به طور چشمگیری در نزدیکی قسمت پایین ضربه چند برابر میکند و آن را برای سکهزنی، اندازهگذاری و سایر عملیاتهای دقیق که نیاز به نیروی بسیار زیاد در یک فاصله کاری کوتاه دارند، مناسب میکند.
شمارش نقطه به تعداد اتصالات تکی میل لنگ یا درایو غیرعادی که از رم پشتیبانی می کنند، از پرس های تک نقطه ای برای قطعات فشرده گرفته تا پرس های دو یا چهار نقطه ای که بار را به طور مساوی در مناطق کار گسترده تر توزیع می کنند، اشاره دارد.
تناژ مورد نیاز بستگی به ضخامت ماده، استحکام مواد، برش یا طول محیط شکلدهی قطعه و عملیات خاص در حال انجام دارد و معمولاً با استفاده از فرمولهای تعیینشده خاص برای کار پر کردن، سوراخ کردن یا شکلدهی محاسبه میشود.
ویژگیهای ایمنی ضروری عبارتند از محافظت از نقطه عملیات مانند پردههای سبک یا موانع ثابت، سیستم کلاچ و ترمز قابل اعتماد با عملکرد توقف تأیید شده، دو سیستم کنترل دستی در صورت لزوم، و رویههای قفل و بستهبندی مستند برای کارهای تعمیر و نگهداری.
سیستم های کلاچ و ترمز باید بر اساس یک برنامه منظم که توسط سازنده و مقررات ایمنی قابل اجرا تعریف شده است، بازرسی شوند و فاصله توقف و زمان پاسخ تأیید شود که در هر بازه زمانی بازرسی در محدوده تحمل ایمنی مشخص شده باقی بمانند.


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک تولید کننده بست های سایز متوسط اخیراً با یک مشکل آشنا روبرو شده است: تر...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

