
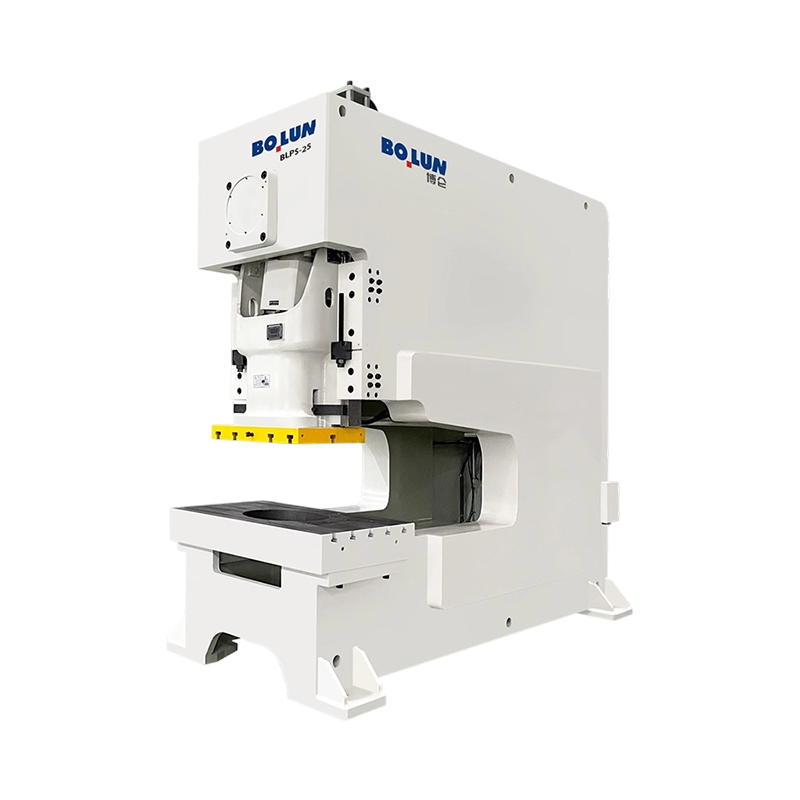


BLPS-25 Compact Precision Open-Gap Deep-Throat Power Press یک دستگاه چابک و کم مصرف است که به طور خاص برای ...
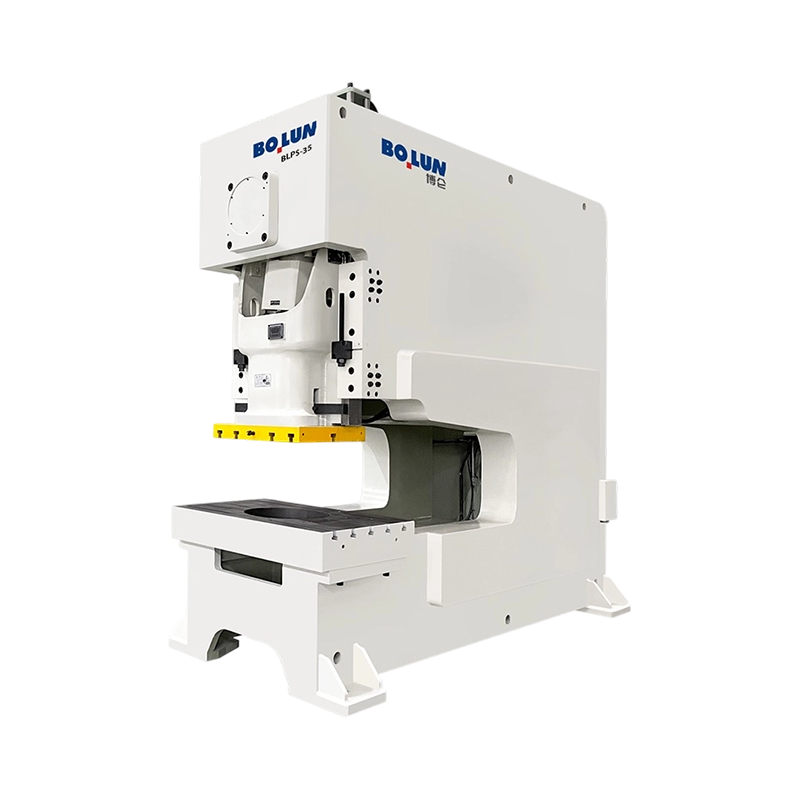
پرس قدرتی همه کاره BLPS-35 با شکاف باز عمیق گلویی با پایداری بالا، نیروی اسمی 350 کیلو نیوتن را افزایش می د...
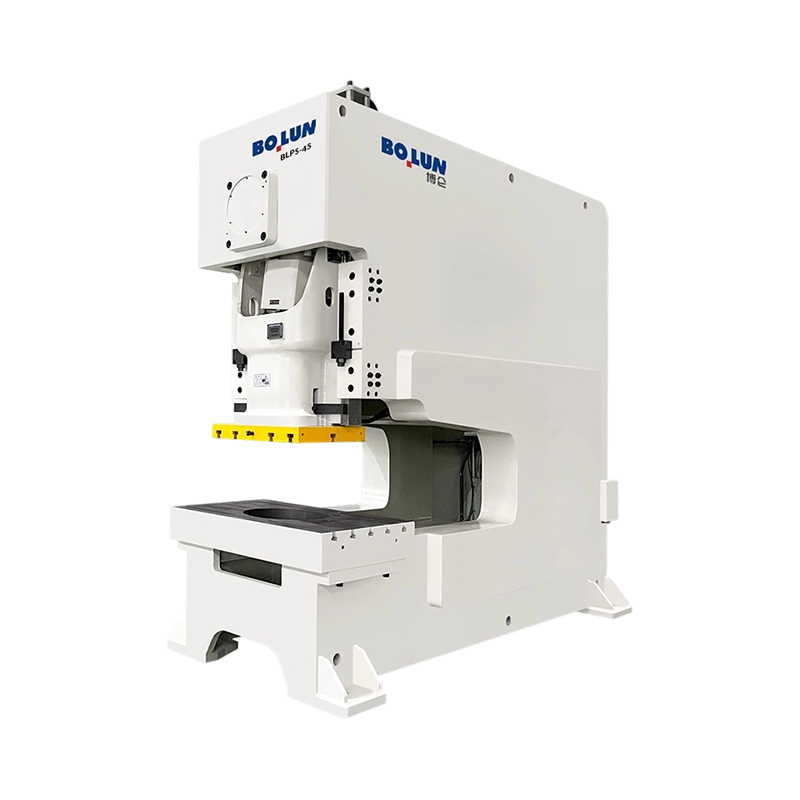
پرس قدرتی با شکاف باز عمیق BLPS-45 با ظرفیت بالا برای کاربردهای صنعتی با تقاضای بالا مهندسی شده است و نیروی...
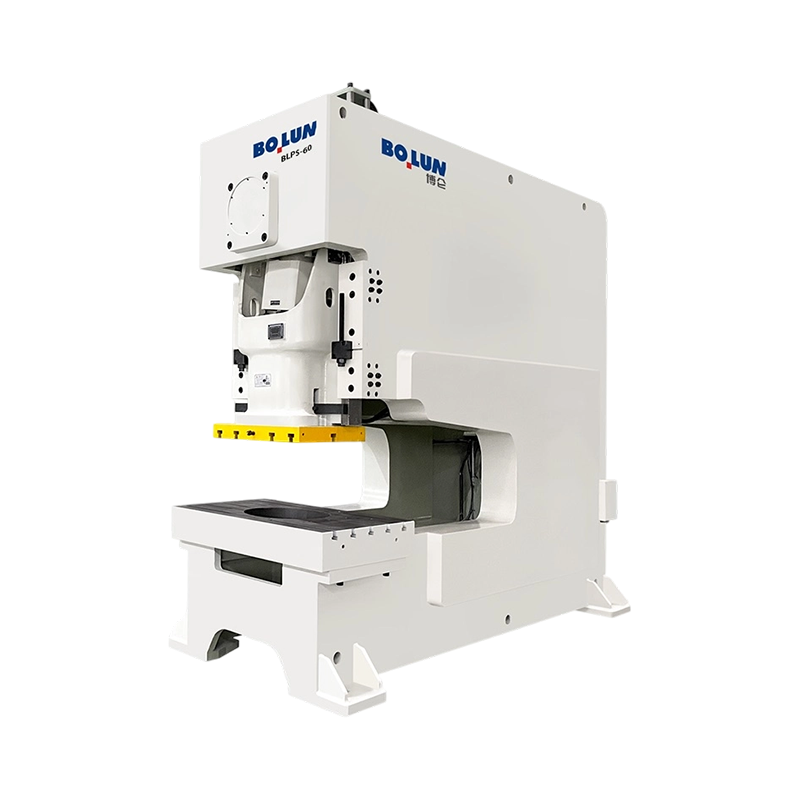
پرس پاور گلوی عمیق باز با دسترسی عمیق BLPS-60 برای مهر زنی با بار بالا ورق های فلزی با فرمت بزرگ در جایی که...
سری گلوی عمیق Bolun یک راه حل مهندسی تخصصی است که به طور خاص برای پردازش ورق فلزی با فرمت بزرگ طراحی شده است که در آن دسترسی به قاب استاندارد C کافی نیست. مشخصه بارز این سری، عمق گلویی قابل توجه آن است که فاصله لازم را برای پردازش قطعات بزرگ دور از لبه های مواد فراهم می کند. این امر آن را به یک دارایی ضروری برای صنایعی مانند تابلوسازی در مقیاس بزرگ، کانال کشی HVAC و فلزکاری معماری تبدیل می کند.
کیفیت ساخت و ساز در طراحی های عمیق حائز اهمیت است. برخلاف پرس های استاندارد، سری ما از یک قاب جوش داده شده با صفحه فولادی فوق تقویت شده با کشش بالا استفاده می کند که برای کاهش حداکثر تنش تحت یک فرآیند عملیات حرارتی دقیق قرار می گیرد. این تضمین می کند که قاب حتی با گلوی عمیق تر، استحکام بالاتری را حفظ می کند، و به طور موثر خطر "باز شدن زاویه ای" یا انحراف در هنگام ضربه های با تناژ بالا را از بین می برد. چنین یکپارچگی ساختاری برای حفظ تراز قالب و افزایش طول عمر ابزارهای گران قیمت حیاتی است.
از نظر عملکرد، به یک کلاچ اصطکاکی پنوماتیک با گشتاور بالا و یک واحد ترمز دقیق مجهز شده است که امکان واکنش سریع و ضربات تک یا مداوم قابل اعتماد را فراهم می کند. ایمنی در هر سطح یکپارچه شده است و دارای یک شیر ایمنی دوگانه برقی برای جلوگیری از ضربه های تصادفی و یک سیستم حفاظتی هیدرولیک اضافه بار است که از دستگاه در برابر افزایش تناژ محافظت می کند.
گیربکس داخلی متکی به میل لنگ فولادی آلیاژی 42CrMo و بوش های برنزی قلع درجه یک CuSn12 است که دوام طولانی مدت و تحویل برق روان را تضمین می کند. علاوه بر این، سیستم کنترل هوشمند مبتنی بر PLC، "دست دادن" بدون درز را با فیدرهای سروو NC و روباتهای اتوماسیون تضمین میکند. سری Bolun ما با دسترسی گسترده و ساخت بسیار سفت و سخت خود، راه حل نهایی برای تولیدکنندگانی است که به دنبال غلبه بر محدودیت های هندسه استاندارد پرس بدون به خطر انداختن دقت یا قدرت هستند.
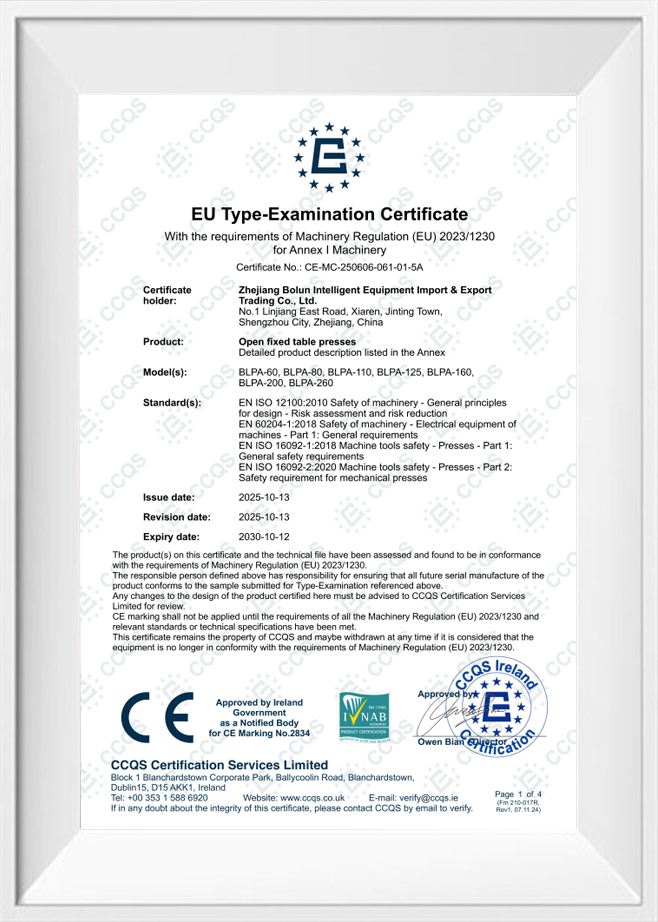
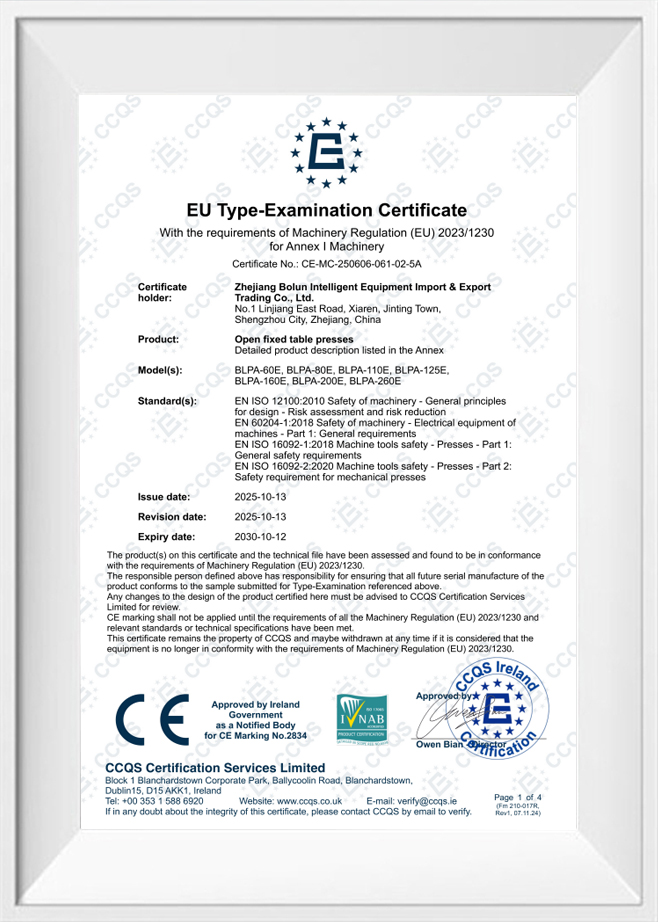
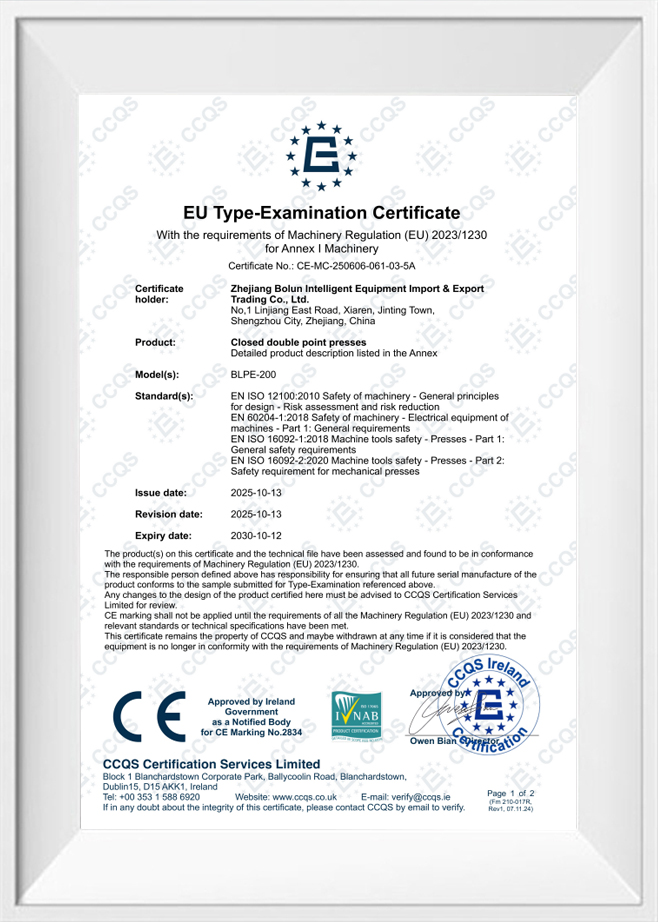
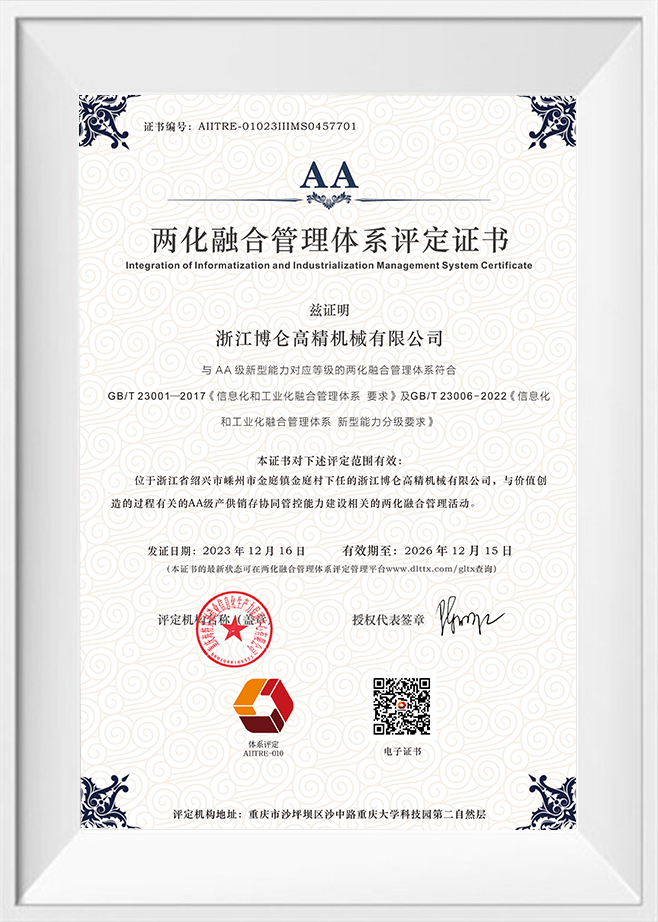
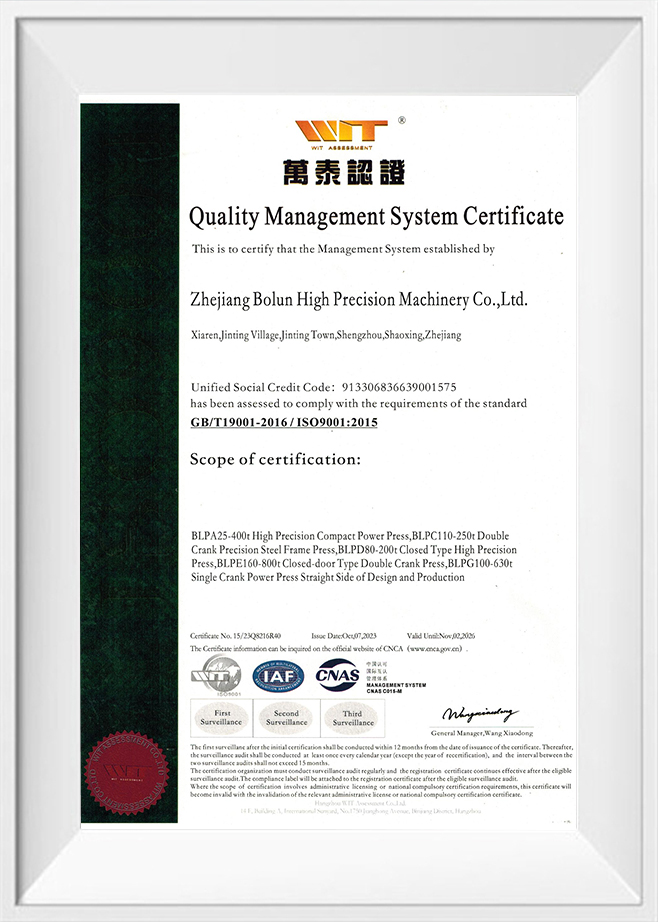
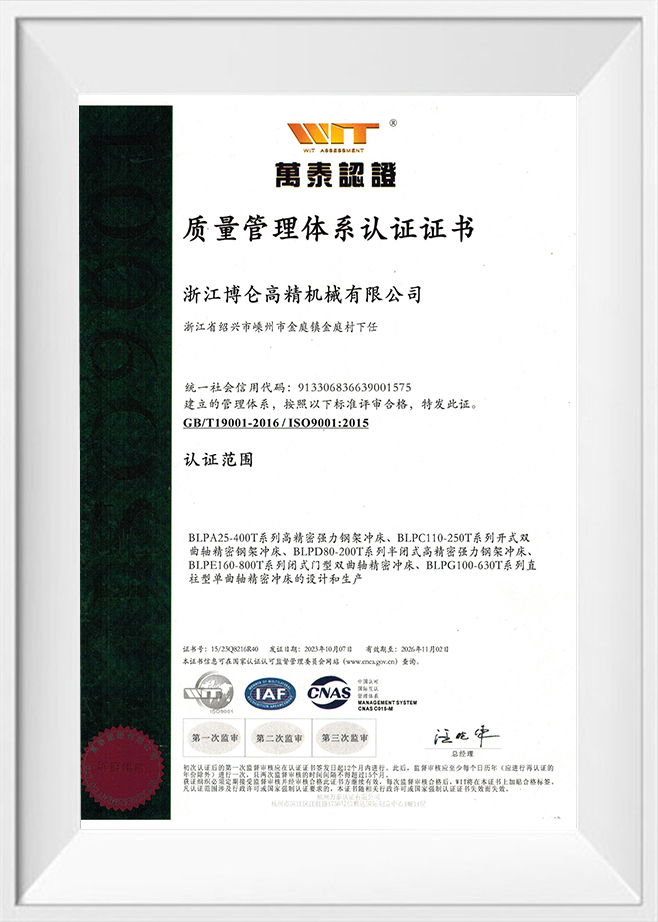
بهعنوان چین تولیدکنندگان پرس باز با گلویی عمیق و تأمینکنندگان پرس با گلویی عمیق, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه برای پرس های باز یک پرس پاور تک نقطه ای نوع باز اسلاید خود را از یک...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در حالی که دستگاه پرس قدرتی نوع بسته از یک قاب مستقیم یا بدنه استفاده میکند که ناح...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن است یک صفحه عریض را صاف نگه دارد، دیگری ممکن است به گلوی عمیق برسد و دیگری ممکن...
در ساخت ورق های فلزی، پردازش پانل های بزرگ به پیکربندی تجهیزات تخصصی نیاز دارد که از طرح بندی استاندارد مهر زنی متفاوت است. پرس پاور گلوی عمیق با شکاف باز به طور خاص برای رسیدگی به صفحات گسترده ای از مواد، مانند مواردی که در کابینت های بزرگ برق، پانل های تهویه و اجزای بدنه خودرو استفاده می شود، طراحی شده است. برای پیکربندی موفقیت آمیز این ماشین، سه متغیر اصلی باید در تعادل نگه داشته شوند: نیروی خالی مورد نیاز کاربرد، عمق گلوگاه فیزیکی مورد نیاز برای پاکسازی قطعه کار، و ظرفیت کل تناژ دستگاه. این سه عنصر را نمی توان به صورت مجزا ارزیابی کرد. تغییر در عمق گلو به طور مستقیم اهرم ساختاری قاب را تغییر می دهد، که به نوبه خود وزن فریم و تناژ مورد نیاز برای محدود کردن انحراف فیزیکی در طول ضربه زدن را دیکته می کند. تعادل این عوامل یک چالش اساسی در مهندسی شکل دهی فلزات است.
هنگام خالی کردن فلز، نیروی مورد نیاز با محیط برش، ضخامت ورق و مقاومت برشی ماده تعیین می شود. این نیروی خالی کننده یک بار ضربه متمرکز ایجاد می کند که باید به طور کامل توسط قاب پرس جذب شود. در پیکربندی شکاف باز، فقدان میله ها یا ستون های اتصال جلو به این معنی است که تمام نیروهای واکنش از طریق گلوی منحنی عقب دستگاه منتقل می شود. فاصله از مرکز اسلاید تا دیوار قاب پشتی به عنوان یک بازوی اهرمی عمل می کند و لحظه خمشی تجربه شده توسط صفحات فولادی را بزرگ می کند. انتخاب مشخصات دستگاه مستلزم درک این است که چگونه این اهرم با پیکربندیهای گلویی عمیقتر مقیاس میشود.
اولین مرحله در یکپارچه سازی پرس، تعیین نیروی خالی شدن پایه قطعات فلزی خاص است. فرمول مورد استفاده برای محاسبه این نیرو، طول برشی کل را در ضخامت ماده و مقاومت برشی نهایی ضرب می کند. این مقدار محاسبه شده بیانگر نیروی استاتیکی نظری مورد نیاز برای شکستن فلز است. با این حال، در محیطهای تولیدی، حاشیههای ایمنی اضافی باید برای در نظر گرفتن سایش ابزار، تغییرات ضخامت مواد، و مقاومت بالشتکهای قالب یا صفحات استریپر اعمال شود. اگر یک پرس خیلی نزدیک به ظرفیت اسمی خود کار کند، چرخه های ضربه تکراری منجر به خستگی زودرس در محور محرک و یاتاقان ها می شود.
علاوه بر این، رفتار مواد در طول فاز شکست، متغیرهای دینامیکی را معرفی میکند. مواد با استحکام کششی بالا یا انعطاف پذیری کم آزاد می شوند انرژی کرنش را به سرعت در لحظه برش ذخیره می کنند و بار معکوس شدید ایجاد می کنند. این نیروی عبوری می تواند باعث ایجاد لرزش شدید در قطار محرکه شود. مهندسان باید اطمینان حاصل کنند که تناژ ماشین تعیینشده نه تنها از نیروی استاتیکی استاتیک تجاوز میکند، بلکه به اندازه کافی قوی است که این تکانههای دینامیکی را بدون ایجاد ناهماهنگی ساختاری یا شکستگیهای ریز در جوشکاریها در طول کارکرد طولانیمدت، خنثی کند.
عمق گلو تعیین میکند که یک ورق فلزی قبل از تماس با قاب عقب تا چه حد میتواند به داخل تخت پرس نفوذ کند. در حالی که یک گلوی عمیق تر تطبیق پذیری بیشتری را برای پردازش ورقه های پهن ارائه می دهد، جریمه ساختاری قابل توجهی را ایجاد می کند. طبق اصول مکانیک پرتو، انحراف زاویه ای یا پدیده باز شدن یک ساختار قاب C متناسب با مکعب عمق گلو افزایش می یابد. این بدان معنی است که اگر ضخامت صفحه و ساختارهای تقویت کننده بدون تغییر باقی بمانند، دوبرابر کردن عمق گلو می تواند منجر به افزایش 8 برابری انحراف قاب شود.
این انحراف باعث می شود که لغزش بالایی و صفحه تکیه گاه تحتانی موازی خود را در طول چرخه برش از دست بدهند و پانچ را نسبت به قالب جابجا کنند. ناهماهنگی ناشی از آن باعث ایجاد فاصلههای ناهموار ابزار میشود که منجر به ایجاد سوراخهای روی قطعات مهر شده و سایش سریع لبههای برش میشود. برای حفظ دقت عمودی، یک پرس پاور گلو عمیق شکاف باز باید دارای یک قاب به شدت تقویت شده باشد. این تقویت به صفحات فولادی ضخیم تر، سازه های جوش داده شده با جعبه بزرگتر و آجدارهای داخلی برای جذب ممان خمشی نیاز دارد. بنابراین، درخواست عمق گلوگاه بیشتر به طور مستقیم جرم فیزیکی و هزینه قاب دستگاه را افزایش می دهد، حتی اگر نیروی خالی کردن مورد نیاز ثابت بماند.
برای ترکیب موفقیت آمیز این متغیرها، طراحان باید از روش مقیاس بندی ساخت یافته استفاده کنند. جدول زیر ابعاد ساختاری معمولی و ویژگیهای وزن مورد نیاز برای حفظ سفتی قاب در تناژ و پیکربندیهای مختلف عمق گلو را در محیطهای تولیدی مدرن نشان میدهد.
| رتبه بندی ماشین آلات (تن) | عمق استاندارد گلو (میلی متر) | وزن قاب استاندارد (کیلوگرم) | رتبه بندی عمق گلو (میلی متر) | وزن قاب گلوی عمیق (کیلوگرم) | انحراف مجاز تحت بار کامل (mm/m) |
|---|---|---|---|---|---|
| 25 تن | 180 تا 220 | 1600 | 500 تا 600 | 2800 | زیر 0.12 |
| 40 تن | 220 تا 260 | 2900 | 600 تا 700 | 4600 | زیر 0.12 |
| 80 تن | 280 تا 320 | 5800 | 800 تا 900 | 9200 | زیر 0.10 |
| 125 تن | 340 تا 380 | 9800 | 900 تا 1000 | 15500 | زیر 0.08 |
برای جلوگیری از خم شدن قاب یک پرس برقی عمیق گلوگاهی با شکاف باز در حین خالی کردن با تناژ بالا، روشهای طراحی پیشرفته روی جوشها اعمال میشود. Zhejiang Bolun High-Precision Machinery Co., Ltd. این غلظت تنش را با استفاده از مدل سازی المان محدود تجزیه و تحلیل می کند تا صفحات تقویت کننده را دقیقاً در جایی که کشش بالاتر است قرار دهد. صفحات فولادی با کشش بالا در یک مقطع بسته از نوع جعبه در امتداد ستون عقب جوش داده می شوند که به طور قابل ملاحظه ای ممان اینرسی را بدون اضافه کردن وزن مرده غیر ضروری به جلوی دستگاه افزایش می دهد. این تضمین می کند که انحراف در تلورانس های دقیق برای حفظ تراز ابزار حفظ می شود.
رویکرد دیگر برای کنترل انحراف، ادغام سیستمهای هدایت لغزشی سنگین و چند نقطهای است. با استفاده از گیره های هشت نقطه ای بسیار طولانی، لغزش از نظر فیزیکی در برابر کج شدن محدود می شود، حتی اگر فریم اصلی تحت بارهای اوج انحراف الاستیک جزئی را تجربه کند. این سیستم هدایت کننده، نیروهای رانش افقی ایجاد شده در طول چرخه شکل دهی را جذب می کند و به جای اینکه به آنها اجازه دهد پانچ را جابجا کنند، آنها را به ساختار اصلی بازگرداند. این ترکیب از تقویت ساختاری و هدایت دقیق به ماشینهای گلوگاه عمیق اجازه میدهد تا هندسههای ثابتی را در طول میلیونها چرخه ارائه دهند.
خود ابزار را می توان برای کاهش بار روی قاب پرس بهینه کرد. هنگام طراحی قالب ها برای کاربردهای عمقی، مهندسان می توانند زوایای برشی را بر روی پانچ ها یا فولاد قالب قرار دهند. با زاویه دار کردن لبه های برش، مواد به جای یکباره بریده می شوند. این اصلاح ساده، اوج نیروی تخلیه را تا چهل درصد کاهش میدهد، تناژ لحظهای مورد نیاز از پرس را کاهش میدهد و ضربه ناگهانی ناشی از آن را کاهش میدهد.
علاوه بر این، مرکزیت مرکز فشار مجموعه قالب با خط مرکزی قوچ پرس حیاتی است. اگر ابزار با افست نصب شده باشد، یک بار خارج از مرکز وارد می کند که باز شدن زاویه ای قاب C را تقویت می کند. در شرایطی که قطعات نامتقارن مرکزیت کامل را غیرممکن میکنند، بلوکهای متعادل کننده یا لنتهای فنری در ابزار خالی طراحی میشوند تا نیروهای واکنش را به طور یکنواخت در سراسر بستر توزیع کنند، توزیع بار متعادل را تضمین میکنند و از راهنماهای پرس و قالبها در برابر سایش زودرس محافظت میکنند.
س: چگونه یک پرس برقی عمیق با شکاف باز، انحراف قاب را هنگام پردازش ورق فلزی گیج سنگین مدیریت می کند؟
A: طراحی عمقی به طور طبیعی اهرم ساختاری را افزایش می دهد، که می تواند ممان های خمشی تحت بار را تقویت کند. برای کنترل این رفتار، شرکت ماشینآلات دقیق ژجیانگ بولون از صفحات فولادی بسیار ضخیم و بدون تنش و ستونهای عقب جعبهای سنگین استفاده میکند. این طراحی قاب تقویتشده، انحراف زاویهای را محدود میکند و تراز ابزار را در طول چرخههای با نیروی بالا ثابت نگه میدارد.
س: آیا این پرس های عمیق با سیستم های تغذیه کویل یا ورق خودکار سازگار هستند؟
پاسخ: بله، پیکربندی شکاف باز فاصله های جانبی وسیعی را فراهم می کند که برای اتوماسیون ایده آل هستند. Bolun Machinery سیستمهای کنترل الکتریکی را با رابطهای معماری باز ساختار میدهد و به تجهیزات اجازه میدهد تا به راحتی با فیدرهای رول پیشرونده، لودرهای روباتیک ورق و واحدهای دفع ضایعات همگام شوند.
س: چه ویژگی های طراحی مانع از سایش ناهموار ابزار هنگام برخورد با قطعات نامتقارن در پرس برقی با شکاف باز می شود؟
A: بارهای خارج از مرکز می توانند نیروهای جانبی شدیدی را بر روی ریل های راهنمای لغزش وارد کنند. پرسهای ما دارای گچهای راهنما با ماشینکاری دقیق و بلند با فاصلههای محکم برای محدود کردن حرکت لغزشی در امتداد یک محور کاملاً عمودی هستند. این مکانیزم هدایت کننده از کج شدن لغزنده جلوگیری می کند، پانچ و قالب را موازی نگه می دارد تا لبه های برش را از سایش ناهموار محافظت کند.
س: شوک ناگهانی ناشی از عملیات خالی کردن با تناژ بالا برای محافظت از قطار محرک چگونه جذب می شود؟
A: ماشین آلات دارای سیلندرهای متعادل کننده پنوماتیک یکپارچه است که کشش ثابت رو به بالا را روی اسلاید حفظ می کند. این طراحی واکنش مکانیکی را از پین های اتصال و یاتاقان های میل لنگ حذف می کند، در حالی که یک واحد کلاچ-ترمز پنوماتیکی سنگین، نیروهای شوک معکوس را کاهش می دهد تا از دنده های داخلی در برابر آسیب ضربه محافظت کند.
س: آیا شرکت ماشین آلات با دقت بالا ژجیانگ بولون می تواند عمق گلو و اندازه تخت را برای نیازهای تولید خاص سفارشی کند؟
پاسخ: ما خدمات کامل تحقیق و توسعه و طراحی را برای تطبیق عمق گلو، ابعاد تقویتکننده و طول سکته مغزی با چیدمان کف سفارشی ارائه میکنیم. تیم مهندسی ما تجزیه و تحلیلهای ساختاری فردی را انجام میدهد تا اطمینان حاصل شود که هرگونه تغییر قاب سفارشی، تحملهای سخت مورد نیاز برای برنامههای خاص ورق فلزی شما را حفظ میکند.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
