
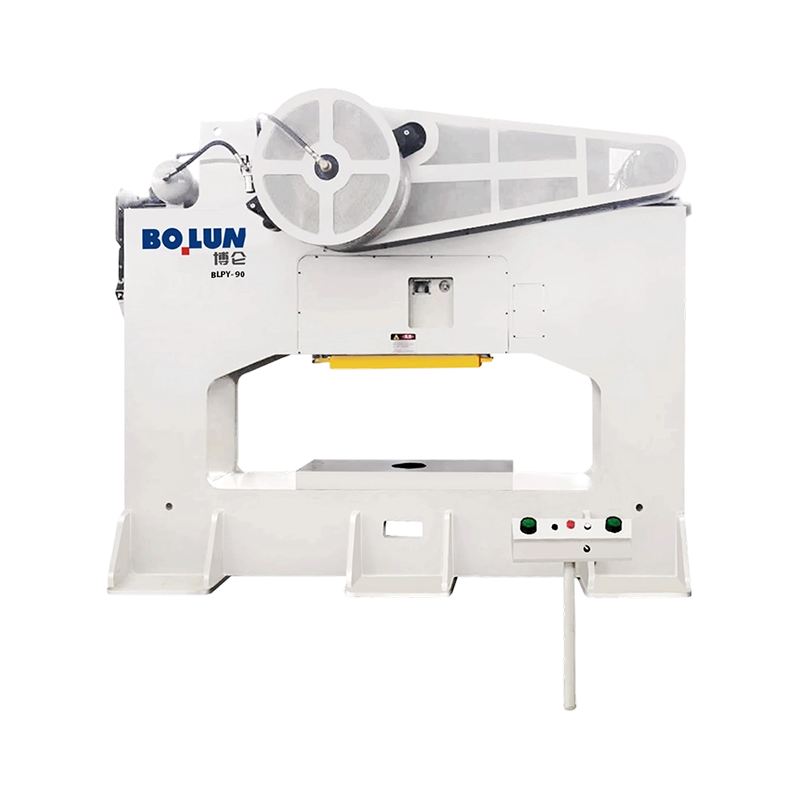


پرس قدرتی منعطف، نوع بسته و تک نقطه ای BLPY-90 دارای نیروی اسمی 900 کیلو نیوتن است. بارزترین ویژگی آن، دهان...
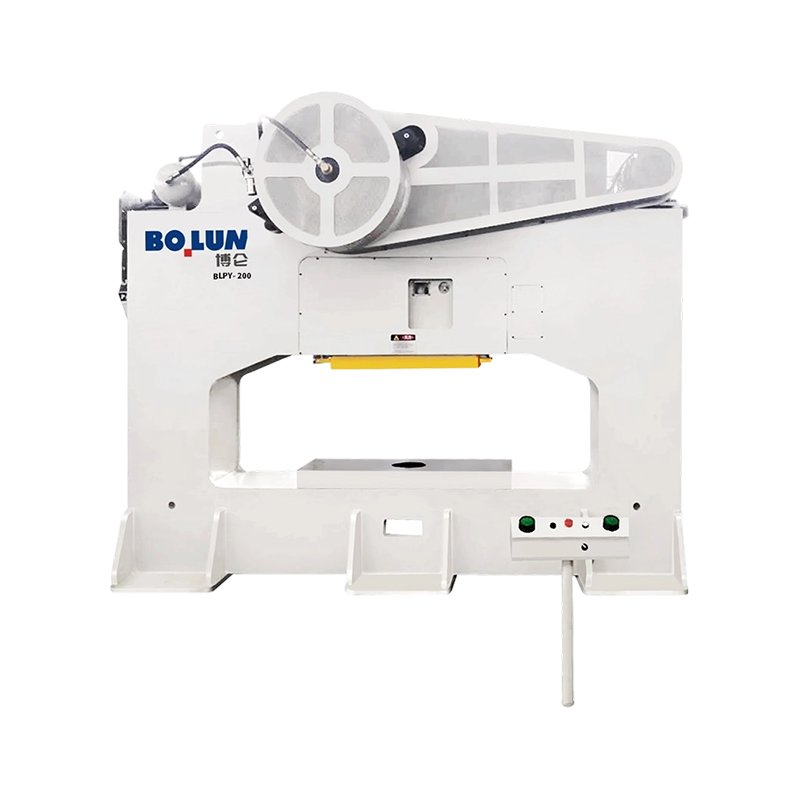
BLPY-200 یک پرس قدرتی ثابت، یکپارچه، قاب بسته و تک نقطه ای با نیروی اسمی 2000 کیلونیوتن است. این طراحی مشخص...
پرس برقی درب عریض تک نقطه ای Bolun برای سازندگانی طراحی شده است که خواهان یکپارچگی ساختاری مطلق و عملکرد با دقت بالا تحت بارهای سنگین هستند. ترکیبی از پایداری افسانهای طراحی قاب H با انعطافپذیری عملیاتی پنجرههای جانبی گسترده، این پرس انتخاب نهایی برای مهر زنی خودرو، لوازم خانگی و صنعتی سنگین است.
ساخت قاب H فوق العاده سفت و سخت
ویژگی بارز این سری ساختار قاب H نوع بسته آن است. برخلاف پرسهای قاب استاندارد C، طراحی جعبهای متقارن عملاً «انحراف زاویهای» یا باز شدن قاب را در هنگام ضربههای با تناژ بالا حذف میکند. این تضمین میکند که پانچ و قالب در تراز عمودی کامل باقی میمانند، به طور قابل توجهی عمر ابزار را افزایش میدهد و قوام قطعه در سطح میکرون را حفظ میکند، حتی در هنگام پردازش آلیاژهای با استحکام بالا یا مواد ضخیم بیش از 3.2 میلیمتر.
طراحی درب عریض برای ادغام اتوماسیون
پیکربندی "درب عریض" یا با بازشوی وسیع یک مزیت استراتژیک برای خطوط تولید مدرن است. این پنجره های جانبی جادار امکان ادغام بی دردسر سیستم های انتقال خودکار، بازوهای روباتیک و مکانیسم های پیچیده تغذیه سیم پیچ را فراهم می کند. علاوه بر این، طراحی درهای عریض، تعمیر و نگهداری ابزار و عملیات تعویض قالب را ساده میکند و زمان خرابی را در محیطهای تولید با فرکانس بالا به شدت کاهش میدهد.
گیربکس با گشتاور بالا و Core Excellence
در داخل دستگاه، تعهد Bolun به کیفیت مشهود است. این پرس دارای میل لنگ فولادی با آلیاژ 42CrMo و بوش های برنز قلع درجه یک CuSn12 است که سیستم انتقالی را ارائه می دهد که هم صاف و هم بسیار بادوام است. این پرس مجهز به یک کلاچ اصطکاکی پنوماتیک با عملکرد بالا و یک واحد ترمز دقیق، پاسخ سریع و ضربات تک یا مداوم قابل اعتماد را ارائه می دهد.
هوش و ایمنی
ایمنی و دقت توسط یک سیستم کنترل پیچیده مبتنی بر PLC با HMI با وضوح بالا مدیریت می شود. هر واحد دارای یک محافظ اضافه بار هیدرولیک برای محافظت از دستگاه در برابر ضربه های تناژ و یک شیر ایمنی دوگانه برقی برای جلوگیری از ضربه های تصادفی است. چه در حال انجام طراحی عمیق، چه در حال کشیدن خالی سنگین یا مهر زنی چند مرحله ای هستید، پرس درب عریض Bolun پایه سفت و سخت و هوش دیجیتالی مورد نیاز برای نسل بعدی تولید هوشمند را فراهم می کند.
ماشین آلات بولون: استحکام بینظیر، دسترسی بینظیر.
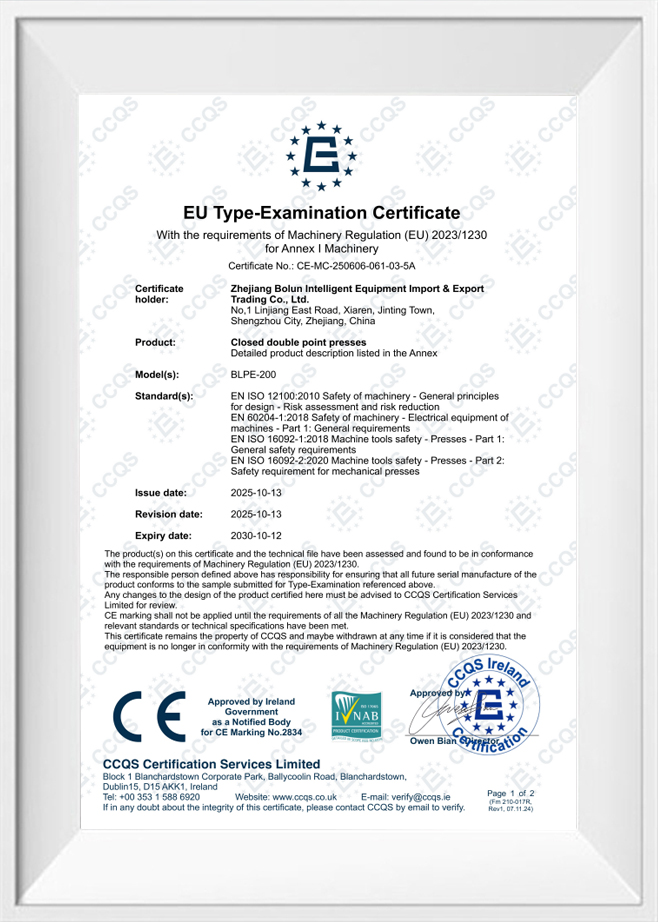
بهعنوان چین پرس برقی درب عریض تک نقطه ای نوع بسته تولیدکنندگان و پرس برقی درب عریض تک نقطه ای نوع بسته تأمینکنندگان, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه برای پرس های باز یک پرس پاور تک نقطه ای نوع باز اسلاید خود را از یک...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در حالی که دستگاه پرس قدرتی نوع بسته از یک قاب مستقیم یا بدنه استفاده میکند که ناح...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن است یک صفحه عریض را صاف نگه دارد، دیگری ممکن است به گلوی عمیق برسد و دیگری ممکن...
در خطوط تولید خودکار با ظرفیت بالا، انتقال مواد بین مراحل مهر زنی نیاز به حرکت جانبی سریع دارد. الف پرس برقی تک نقطه ای درب عریض نوع بسته این نیاز لجستیکی را با قرار دادن دهانه های جانبی گسترده به طور مستقیم در ستون های عمودی یا قائم قاب برطرف می کند. این دهانه ها که معمولاً به عنوان درهای جانبی نامیده می شوند، به بازوهای انتقال خودکار، فیدرهای سیم پیچ و تسمه نقاله ضایعاتی اجازه می دهند تا به جای اتکا به نقاط دسترسی جلو و عقب، از کناره های ساختار پرس عبور کنند. این دسترسی برای قالبهای پیشرونده و انتقالی که کویلهای فلزی عریض را پردازش میکنند یا به سیستمهای تخلیه ضایعات سنگین در دو طرف بستر تقویتی نیاز دارند، بسیار مهم است. با این حال، بریدن پنجرههای بزرگ در ستونهای باربر یک قاب پرس، مسیر عمودی مستقیم نیروهای مهر زنی را تغییر میدهد، و به تنظیمات مهندسی تخصصی نیاز دارد تا اطمینان حاصل شود که پایداری کلی دستگاه در زیر بارهای تناژ اوج دست نخورده باقی میماند.
چالش اصلی ترکیب درهای جانبی عریض، مدیریت نحوه توزیع تنش های عمودی و پیچشی در اطراف نواحی برش است. در یک پرس بسته استاندارد با ستون جامد، نیروی مهر زنی در مسیری یکنواخت و خطی از طریق پایه ها به سمت پایین حرکت می کند. معرفی یک دهانه جانبی، نقاط تمرکز تنش را در گوشههای پنجره ایجاد میکند، جایی که فلز ساختاری مجبور میشود بار را تغییر مسیر دهد. اگر چیدمان سازه با مواد اضافی و هندسه های تقویت کننده جبران نشود، این برش های درهای جانبی می توانند به نقاط خمشی تبدیل شوند که منجر به انحراف قاب الاستیک در هنگام ضربه های با تناژ بالا می شود. در نتیجه، طراحان سازه باید از تحلیل اجزای محدود برای تعیین دقیق نحوه توزیع مجدد جرم مقطع ستونها در اطراف این برشهای پنجره استفاده کنند.
برای جلوگیری از به خطر انداختن بازشوهای درب جانبی به استحکام کلی قاب، مهندسان هندسه ستونهای عمودی را اصلاح میکنند تا مواد از دست رفته را جبران کنند. به جای یک ستون صفحه تخت ساده، پایه های یک پرس برقی تک نقطه ای بسته با ساختارهای جعبه ای سنگین ساخته شده است. این پیکربندی جعبه از نوارهای مورب داخلی و صفحات فلنج ضخیم استفاده می کند که محیط دهانه های جانبی را در بر می گیرد. با افزایش ضخامت فولاد اطراف برش، ممان اینرسی ستون معادل یا بیشتر از یک ستون جامد بدون دسترسی جانبی حفظ می شود. این بهینهسازی ساختاری تضمین میکند که سفتی عمودی پایهها بالا باقی میماند و در زمانی که پرس تناژ کامل خود را ارائه میکند، طول قاب را به حداقل میرساند.
علاوه بر این، گوشه های دهانه درهای عریض با شعاع های سخاوتمندانه به جای اتصالات نود درجه تیز طراحی شده اند. گوشههای تیز بهعنوان ضربکنندههای تنش عمل میکنند و نیروهای کشش و فشار را در یک نقطه موضعی متمرکز میکنند، که میتواند منجر به شکستگیهای کوچک در میلیونها چرخه عملیاتی شود. استفاده از فیلههای منحنی بزرگ در بالا و پایین پنجرههای کناری به تنشهای عملیاتی اجازه میدهد تا به آرامی در اطراف برش جریان داشته باشند و بار ساختاری را در سطح فولادی بزرگتری توزیع کنند. شرکت ماشینآلات دقیق ژجیانگ بولون از این پروفایلهای توزیع تنش منحنی و جوشهای جعبهای تقویتشده استفاده میکند تا اطمینان حاصل شود که ستونهای فیزیکی استحکام پیچشی و عمودی بالایی را در طول چرخههای مداوم با ضربه زیاد حفظ میکنند.
پاسخ ساختاری یک قاب پرس بسته به طراحی پروفیل های ستون و تکنیک های تقویتی اعمال شده در برش های پنجره به طور قابل توجهی متفاوت است. جدول زیر ویژگی های انحراف سازه های مختلف ستون را تحت بار کامل عمودی مقایسه می کند.
| طراحی ساختار ستون | عرض باز شدن درب (میلی متر) | ضخامت مقطع فولادی (میلی متر) | میانگین ضریب تمرکز استرس (Kt) | انحراف الاستیک عمودی (mm/m) | رتبه بندی مقاومت پیچشی (kNm/rad) |
|---|---|---|---|---|---|
| ستون جامد (قاب بسته استاندارد) | هیچ کدام | 45 | 1.0 | 0.035 تا 0.045 | بالا |
| ستون درب عریض تقویت نشده | 650 | 45 | 2.4 | 0.085 تا 0.110 | کم |
| درب عریض نوع جعبه تقویت شده | 650 | 65 | 1.3 | 0.040 تا 0.050 | بالا |
| ستون از پیش تنیده فلنج سنگین | 800 | 80 | 1.1 | 0.030 تا 0.040 | بالا |
همانطور که در این مقایسه نشان داده شده است، یک دهانه تقویت نشده به طور قابل ملاحظه ای هم ضریب تمرکز تنش و هم نرخ انحراف عمودی را افزایش می دهد. با این حال، با ارتقاء به یک طراحی جعبه تقویت شده یا فلنج سنگین، انحراف قاب درب عریض را می توان به سطحی بازگرداند که دقیقاً با عملکرد یک ستون جامد مطابقت داشته باشد. این داده ها نشان می دهد که اگر قاب اطراف با ضخامت صفحه کافی و هندسه مقطع مناسب طراحی شده باشد، بازشوهای گسترده درب کناری محدودیت های ساختاری دستگاه را به خطر نمی اندازد.
نگرانی اصلی در مورد هر گونه انحراف سازه، اثر غیر مستقیم آن بر روی سیستم هدایت لغزش است. اگر ستونهای یک پرس برقی تک نقطهای تک نقطهای بسته در طول یک حرکت شکلگیری خم شوند یا بپیچند، ریلهای راهنمای متصل به داخل آن ستونها از تراز عمودی خارج میشوند. این ناهماهنگی باعث کج شدن لغزش می شود که فاصله ابزارهای برش را تغییر می دهد و منجر به ایجاد سوراخ های ناهموار روی قطعات تمام شده می شود. برای جلوگیری از این امر، ریلهای راهنما باید بر روی بخشهای ساختاری تقویتشده پایهها که از تنشهای خمشی دهانههای جانبی جدا شدهاند، نصب شوند.
پرس با استفاده از گیرههای راهنما هشت نقطهای قابل تنظیم طولانی و تمام طول، هرگونه حرکت جانبی مجموعه اسلاید را محدود میکند. سطوح نصب این راهنماها پس از اینکه کل قاب جوش داده شده تحت تنش حرارتی قرار گرفت، در یک راه اندازی ماشین کاری می شوند. ماشینآلات بولون بر این عملیات حرارتی دقیق و فرآیندهای ماشینکاری دقیق تأکید میکند تا اطمینان حاصل شود که سطوح گاب هدایت موازی میمانند حتی زمانی که ستونهای اصلی بارگذاری چرخهای را تجربه میکنند. این ثبات تراز، مسیر ورود ابزار را عمود نگه میدارد، از قالبهای حساس پیشرونده محافظت میکند و کیفیت قطعه ثابت را در طول سالهای تولید تضمین میکند.
دوام یک قاب پرس درب عریض تحت بارگذاری دینامیکی مداوم به شدت به کیفیت مراحل ساخت و مونتاژ آن بستگی دارد. قابها از صفحات فولادی با کشش بالا ساخته شدهاند که تحت جوشکاری دو طرفه با نفوذ کامل قرار میگیرند تا پایههای جعبه و گوشههای تقویتکننده گوشه را تشکیل دهند. پس از اتمام جوشکاری، کل ساختار قاب باید تحت یک فرآیند حرارتی حرارتی جامع قرار گیرد. این چرخه گرمایش، تنشهای موضعی باقیمانده باقیمانده ناشی از دماهای بالای قوسهای جوشکاری را حذف میکند، که در غیر این صورت باعث میشود که قاب در طول چند سال اول کار فعال خود به آرامی منحرف یا اعوجاج شود.
تثبیت ساختار دانه داخلی فولاد از طریق آنیل حرارتی از جابجایی ستون ها جلوگیری می کند و اطمینان حاصل می کند که فاصله های بحرانی در اطراف دهانه های درهای جانبی ثابت می مانند. این مرحله ساخت برای پیکربندیهای درهای عریض حیاتی است، زیرا هرگونه تاب برداشتن پس از تولید مستقیماً مکانیسمهای تغذیه خودکاری را که از دهانههای جانبی عبور میکنند ناهماهنگ میسازد. با جفت کردن آرماتور جعبههای سنگین با روشهای کامل تنشزدایی، تولیدکنندگان صنعتی میتوانند با خیال راحت پرسهای درب جانبی گسترده را برای دستیابی به توان عملیاتی خودکار با سرعت بالا بدون به خطر انداختن استحکام ساختاری و دقت خطوط شکلدهی خود اجرا کنند.
س: دهانه های درب جانبی گسترده روی ستون های این پرس چگونه استحکام ساختاری را تحت بارهای تناژ کامل حفظ می کنند؟
پاسخ: شرکت ماشینآلات دقیق ژجیانگ بولون، این ستونها را با ساختارهای جعبهای سنگین طراحی میکند که دارای نوارهای مورب داخلی و صفحات فلنج فوقالعاده ضخیم در اطراف محیط در هستند. این هندسه تخصصی، همراه با شعاعهای سخاوتمندانه در گوشههای باز، با موفقیت نیروهای کوبشی را دوباره توزیع میکند و از تمرکز تنش جلوگیری میکند و سطح بالایی از سختی عمودی و پیچشی را حفظ میکند.
س: آیا پیکربندی درهای عریض می تواند از سیستم های انتقال خودکار و تغذیه سیم پیچ با سرعت بالا از کناره های پرس پشتیبانی کند؟
پاسخ: بله، هدف اصلی طراحی درب جانبی گسترده، تسهیل جریان بدون درز مواد جانبی است. فاصلههای سخاوتمندانه در ستونها به بازوهای انتقال، تغذیهکنندههای رباتیک و نوار نقالههای ضایعاتی اجازه میدهد که مستقیماً از کنار پرس برقی درب عریض تک نقطهای بسته عبور کنند، که برای خطوط تولید مترقی کاملاً یکپارچه و خودکار ایدهآل است.
س: ماشین بولون چگونه تضمین میکند که ریلهای راهنما در صورتی که ستونها دچار انحراف بار چرخهای شوند، کاملاً در یک راستا باقی میمانند؟
پاسخ: گاب های هدایت کننده هشت نقطه ای قابل تنظیم بر روی بخش های ساختاری تقویت شده پایه ها نصب می شوند که از تنش های خمشی دهانه های جانبی جدا شده اند. علاوه بر این، کل قاب قبل از اینکه سطوح راهنما ماشین کاری شوند، تحت تنش حرارتی کامل قرار میگیرد و این اطمینان را میدهد که اسلاید در طول سالها کار مداوم در مسیری کاملاً عمودی و موازی حرکت میکند.
س: چه اقداماتی از تاب برداشتن یا جابجایی قاب فولادی جوش داده شده سنگین در چرخه های تولید طولانی مدت 24/7 جلوگیری می کند؟
پاسخ: پس از ساخت، کل ساختار قاب درب عریض تحت یک فرآیند سختگیرانه کاهش تنش حرارتی در مرکز تولید پیشرفته ما قرار می گیرد. این چرخه بازپخت تنشهای باقیمانده جوش را حذف میکند، اطمینان میدهد که قاب فیزیکی بهطور دائم ثابت میماند و از هرگونه تغییر ابعادی که میتواند پرس یا دستگاههای تغذیه خودکار را ناهماهنگ کند، جلوگیری میکند.
س: آیا می توان ابعاد پنجره درب جانبی را متناسب با تجهیزات حمل و نقل خودکار خاص ما سفارشی کرد؟
پاسخ: بله، ما از قابلیت های R&D و مهندسی قوی خود برای سفارشی کردن عرض، ارتفاع و موقعیت دهانه های ستون استفاده می کنیم. تیم مهندسی ما تجزیه و تحلیل های ساختاری و اجزای محدود را روی هر اصلاح سفارشی انجام می دهد تا اطمینان حاصل شود که طراحی ستون تغییر یافته مطابق با استانداردهای صلبیت و دقت مورد نیاز شما است.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
