
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن است یک صفحه عریض را صاف نگه دارد، دیگری ممکن است به گلوی عمیق برسد و دیگری ممکن است یک کشش آهسته و کنترلشده بدون شوک ارائه دهد. برای یک خریدار، سوال مفید این نیست که "انواع مختلف پرس چیست؟" اما "کدام نوع پرس با ریتم قطعه، قالب و تولید مطابقت دارد؟"
پاسخ کوتاه: پرسهای مکانیکی میل لنگ یا دندهای غیرعادی را برای مهر زنی پایدار با حجم بالا، پرسهای سروو زمانی که حرکت رم باید قابل برنامهریزی باشد، پرسهای ضامن برای آهنگری سرد و اندازهگیری با نیروی زیاد، و ساخت قاب باز یا قاب بسته با توجه به اندازه قطعه، عرض بستر و بارگذاری خارج از مرکز انتخاب کنید. پرس های هیدرولیک و پنوماتیک دیگر طاقچه ها را پر می کنند. بخشهای زیر توضیح میدهند که چه تغییراتی بین انواع و محل قرار گرفتن ریسک مشخصات وجود دارد.
اغلب انتخاب پرس های صنعتی با اصل نیرو زایی شروع می شود. جدول زیر مقایسه کاری را نشان می دهد. بقیه مقاله جزئیاتی را توضیح می دهد که بر طراحی قالب، ردپای و هزینه عملیاتی تاثیر می گذارد.
| نوع را فشار دهید | اصل نیرو | تناسب معمولی | مبادله اصلی |
|---|---|---|---|
| پرس میل لنگ مکانیکی | چرخ فلایویل و کلاچ میل لنگ را با حرکت حرکتی ثابت به حرکت در می آورند | خالی کردن، سوراخ کردن، شکل دادن کم عمق، مهر زنی عمومی | سریع و ساده، اما مشخصات سکته مغزی ثابت است |
| پرس دنده غیرعادی | درایو دنده ای و محور غیرعادی گشتاور بالایی را در یک حرکت طولانی تر ارائه می دهند | مهر زنی سنگین، قطعات عمیق، تخت های پهن، کار با تناژ بالا | نیرو و استحکام بیشتر، با جرم و هزینه بیشتر |
| فشار دادن را تغییر دهید | پیوند بند انگشتی، نیرو را در نزدیکی انتهای ضربه چند برابر می کند | آهنگری سرد، سکه زنی، اندازه گیری، کار با فشار بالا و ضربه کوتاه | مزیت مکانیکی بالا، اما برای کشش های طولانی ایده آل نیست |
| سروو پرس | سروو موتور موقعیت، سرعت و ساکن شدن رام را کنترل می کند | کشش عمیق، شکل دهی چند مرحله ای، مواد با مقاومت بالا | حرکت انعطاف پذیر، با پیچیدگی کنترل بیشتر |
| پرس هیدرولیک | سیلندر هیدرولیک نیرویی را با فشار و ضربه قابل کنترل فراهم می کند | کشش های طولانی، شکل دهی با سرعت کم، عملیات پرس | نیرو در ضربات طولانی، با چرخه های کندتر و نگهداری مایعات |
| پرس پنوماتیک | سیلندر هوا تحریک نیروی کم را فراهم می کند | مونتاژ سبک، علامت گذاری، کار پیرایش کوچک | هزینه کم، اما تناژ و قوام محدود |
جدول عمداً گسترده است. در عمل، یک پرس مکانیکی میتواند باز یا بسته، تک نقطهای یا دو نقطهای و با چرخ دندههای میل لنگ یا خارج از مرکز حرکت کند. این ترکیب ها به اندازه خانواده درایو اهمیت دارند. یک پرس باز 160 تنی و یک پرس بسته 160 تنی زمانی که قالب پهن باشد یا بار خارج از مرکز باشد قابل تعویض نیستند.
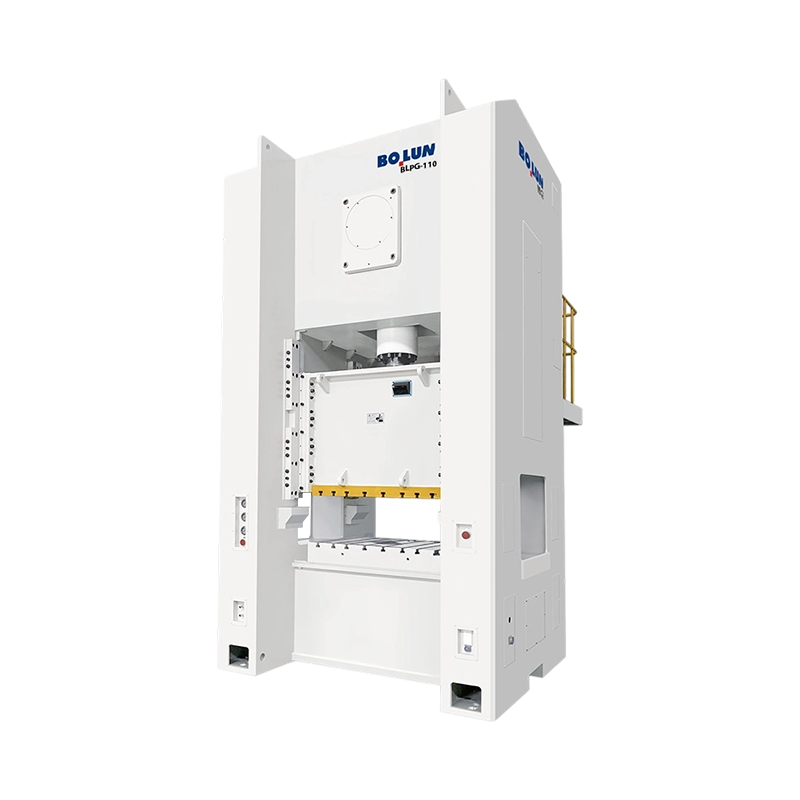
قاب دسترسی، صلبیت و میزان انحراف قالب را تعیین می کند. یک پرس نوع باز که اغلب به آن قاب C می گویند، جلو و دو طرف آن را باز می گذارد. این کار بارگیری دستی، تغییرات ابزار و دسترسی جانبی را آسان تر می کند. مبادله ساختاری است: در زیر بار، شکاف می تواند کمی بسته شود، بنابراین قوچ و بستر ممکن است موازی بودن را از دست بدهند. برای قطعات باریک، قالب های مرکزی و تناژ متوسط، اغلب قابل قبول است. برای قالبهای پیشرونده گسترده، انحراف به یک مسئله کیفیت و طول عمر تبدیل میشود.
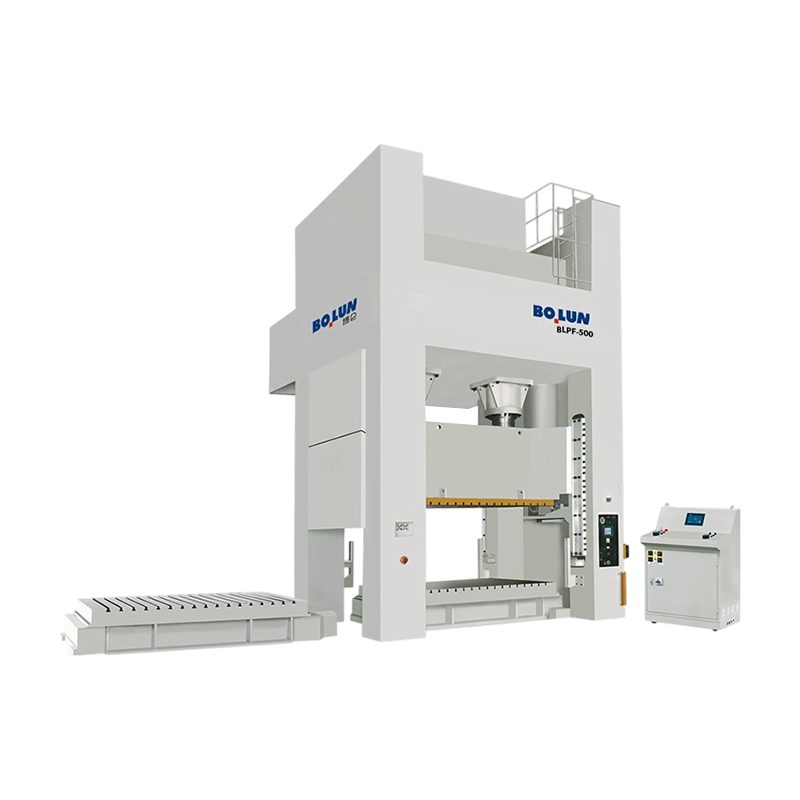
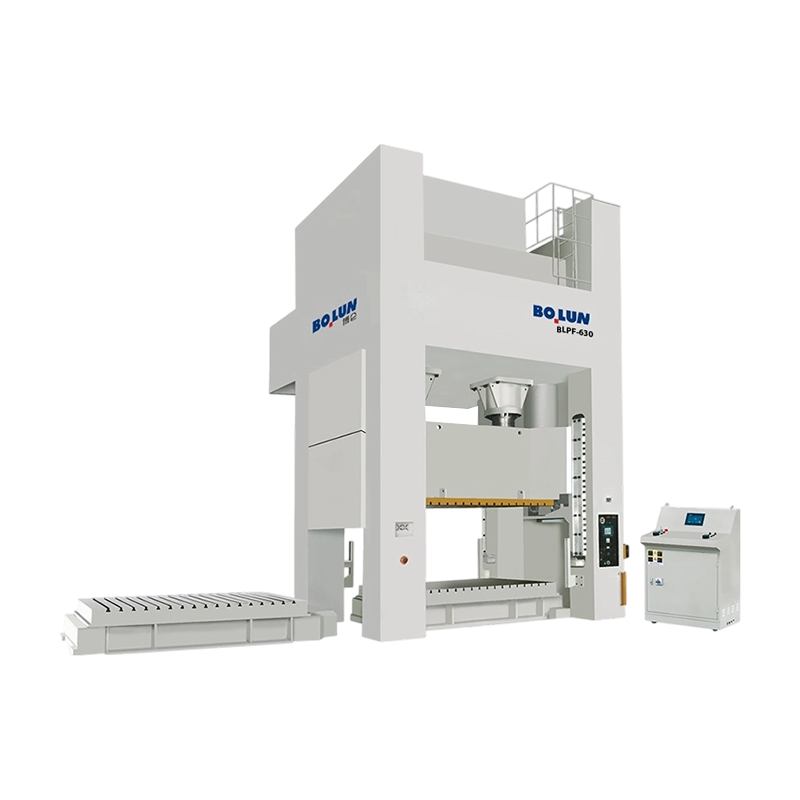
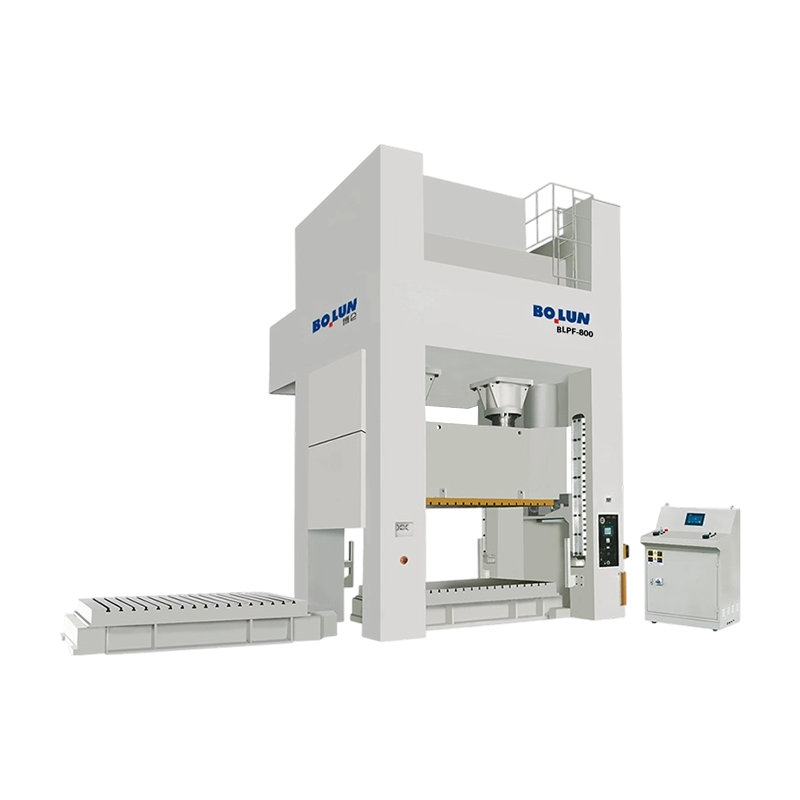
یک پرس نوع بسته، پایه ها را در بالا به هم می بندد، معمولاً با یک تاج و تخت که پورتال سفت تری را تشکیل می دهد. این دستگاه با انحراف زاویهای کمتر، با تناژ بالاتر و تختهای پهنتر برخورد میکند، به همین دلیل است که برای پانلهای خودرویی در مقیاس خودرو، قالبهای چند ایستگاهی و مهر زنی سنگین رایج است. دسترسی محدودتر است، بنابراین اتوماسیون بارگیری یا دهانه های جانبی باید زودتر برنامه ریزی شود. طرح های نیمه بسته بین این دو قرار می گیرند: استحکام بیشتر نسبت به یک قاب C ساده، دسترسی بیشتر از یک قاب کامل بسته.
عمق گلو یک متغیر جداگانه است. یک پرس باز عمیق به اپراتور اجازه می دهد تا به یک پانل بزرگ دست پیدا کند یا بدون چرخاندن آن روی یک قسمت نامتقارن کار کند. اما گلوی بلندتر دهانه ساختاری طولانی تری دارد، بنابراین دستگاه برای همان درجه بندی باید سفت تر باشد. خریداران باید عمق گلو، اندازه تخت، و داده های انحراف را با هم مقایسه کنند، نه اینکه عمق گلو را به عنوان یک جایزه رایگان در نظر بگیرند. برای کارهای کلی با قاب باز، یک پرس پاور نوع باز نقطه شروع طبیعی است برای مقایسه رفتار قاب در سطح طراحی، این نمای کلی طراحی مطبوعات نوع باز در مقابل نوع بسته مفید است.
تعداد نقاط به تعداد نقاط اتصال اشاره دارد که نیرو را از درایو به اسلاید منتقل می کنند. یک پرس تک نقطه ای از یک شاتون یا یک نقطه درایو مرکزی استفاده می کند. سادهتر، اغلب فشردهتر است و وقتی بار قالب در مرکز قرار میگیرد، به خوبی کار میکند. یک پرس دو نقطه ای از دو نقطه اتصال، معمولاً چپ و راست استفاده می کند، بنابراین اسلاید به طور یکنواخت در عرض خود حرکت می کند. این تفاوت در شیب قوچ، انحراف بستر و سایش قالب خود را نشان می دهد.
در یک بستر عریض، اگر قالب در مرکز قرار گرفته و بار متعادل باشد، یک ماشین تک نقطه ای همچنان می تواند قطعات خوبی بسازد. مشکلات با بارهای خارج از مرکز، قالبهای پیشرونده طولانی، یا ایستگاههایی که همه در یک لحظه قطع نمیشوند ظاهر میشوند. اسلاید میخواهد کج شود، فاصلههای قالب به سمت دیگر تغییر میکند و سایش پانچ ناهموار میشود. پرس دو نقطه ای بار را پخش می کند و این خطر را کاهش می دهد. همچنین تمایل دارد برای کار با کویل گسترده و پانل های بزرگ مناسب باشد. مبادله هزینه، جرم ماشین بیشتر و ردپای بزرگتر است.
یک بررسی عملی نمودار بار است. بپرسید که هر ایستگاه روی تخت کجا قرار دارد و آیا بار ترکیبی در مرکز قرار دارد یا خیر. اگر قالب دارای یک ایستگاه سنگین در یک انتها باشد، یک فریم تک نقطه ای ممکن است به درجه بندی بزرگتر یا فریم دیگری نیاز داشته باشد. افزودن تناژ به تنهایی لحظه کج شدن را اصلاح نمی کند.
درایو منحنی نیرو را از طریق ضربه تعیین می کند. یک پرس میل لنگ معمولی از چرخ فلایو و کلاچ برای چرخاندن میل لنگ استفاده می کند. اسلاید یک حرکت سینوسی ثابت را دنبال می کند. سریع، از نظر مکانیکی ساده است، و برای پر کردن، سوراخ کردن، و فرم دهی کم عمق که همان مشخصات ضربه ای برای هر کاری مناسب است، مناسب است. محدودیت انعطاف پذیری است: سکته مغزی، سرعت، و ساکن در سینماتیک ساخته شده است.
یک پرس دنده خارج از مرکز یک درایو دنده ای و یک شفت غیرعادی اضافه می کند تا گشتاور بالایی را در قسمت طولانی تری از حرکت ایجاد کند. این به زمانی کمک می کند که کار شکل دهی عمیق باشد یا زمانی که به تناژ بالا در یک بستر پهن نیاز است. ماشین سنگینتر و گرانتر است، اما میتواند نیرو را بیشتر از یک میل لنگ ساده نگه دارد. برای کارهای با تناژ بالا و ضربه عمیق، این اغلب انتخاب پایدارتر از فشار دادن یک پرس میل لنگ سبک تر به حد مجاز است.
سروو پرس حرکت ثابت چرخ فلایویل را با یک موتور سروو جایگزین می کند که می تواند موقعیت، سرعت و ساکن شدن رام را برنامه ریزی کند. مزیت عملی این است که مشخصات حرکتی متناسب با آن قطعه است: تماس آهسته برای جلوگیری از شوک، توقف کنترل شده برای سکه گذاری، یا یک مرحله کشش معکوس برای اشکال دشوار. پرس های سروو مناسب برای کشش عمیق، مواد با استحکام بالا و شکل دهی چند مرحله ای هستند که در آن منحنی ثابت میل لنگ باعث پارگی یا چین و چروک می شود. آنها همچنین در برخی از چرخه های وظیفه استفاده کمتری از انرژی بیکار را ممکن می سازند، اما سیستم کنترل و مهارت های تعمیر و نگهداری مورد نیاز پیشرفته تر هستند. BLES250 برای یک پلتفرم سروو دو نقطه با قاب بسته با تخت پایدار، برای کارهای پر انرژی و با بستر پایدار قرار گرفته است.
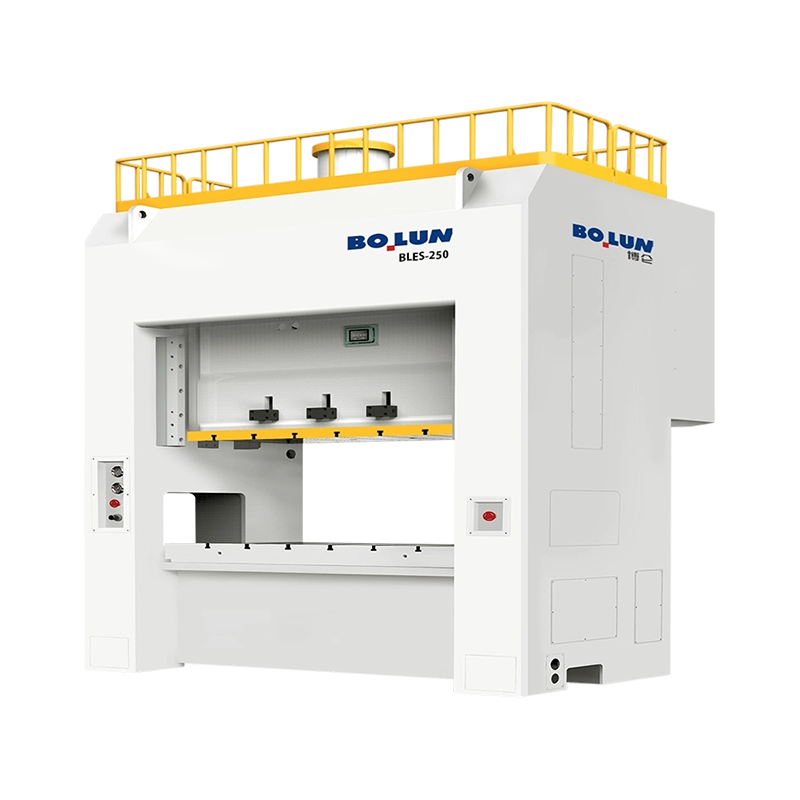 پرس پاور سروو دو نقطه فریم بسته BLES-250 پرس سروو 2500 کیلونیوتن برای کشیدن عمیق و مهر زنی با دقت زیاد، با پایداری دو نقطه در قاب بسته و حرکت سروو قابل برنامه ریزی. مشاهده محصول →
یک پرس ضامن از یک اتصال بند انگشتی برای ضرب کردن نیرو در نزدیکی انتهای ضربه استفاده می کند. منحنی نیرو تند است: مزیت مکانیکی بالا در لحظه شکلگیری، نیروی کمتر در اوایل ضربه. این باعث میشود پرسهای ضامن برای آهنگری سرد، سکهزنی، اندازهگیری و سایر عملیاتی که نیاز به فشار زیاد در مسافت کوتاه دارند، موثر باشد. آنها اولین انتخاب برای قرعه کشی های طولانی نیستند. زمانی که طول ضربه و نیرو باید ثابت باشد، پیوند علیه شما کار می کند. برای فورج سرد با تغییر شکل بالا، BLKP650 یک مدل از نوع ضامن است.
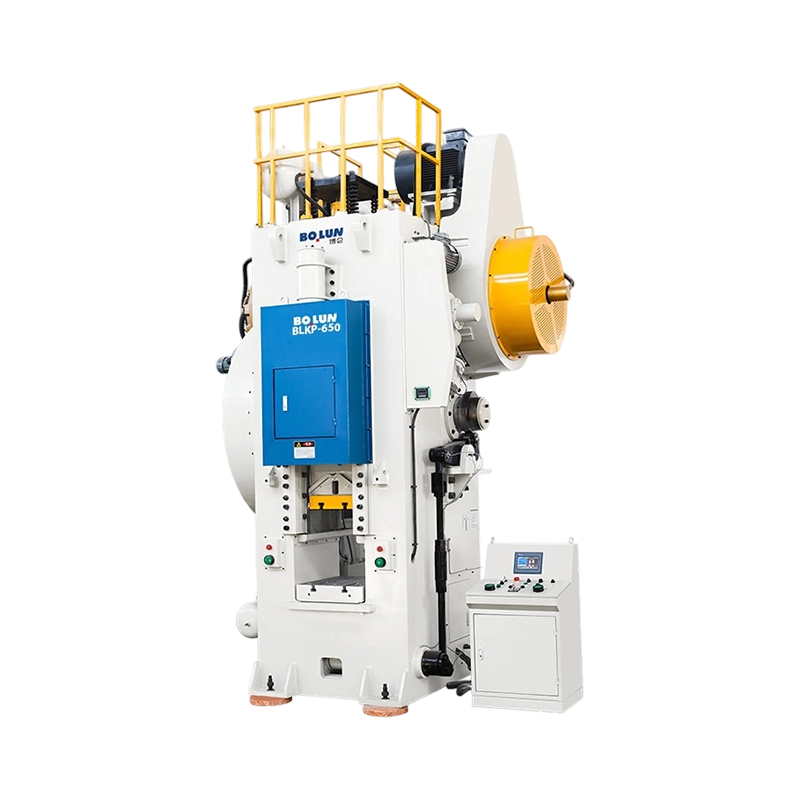 پرس قدرت فورج سرد BLKP-650 Toggle-Type پرس ضامن 6500 کیلونیوتن برای فشرده سازی سنگین و آهنگری سرد عمیق، با قاب با استحکام بالا و اجکتور یکپارچه برای شکل دهی ضخامت سنج پایدار. مشاهده محصول →
همان دسته مطبوعات می تواند برای یک قسمت درست و برای قسمت دیگر اشتباه باشد. الگوهای استفاده زیر یک فیلتر عملی قبل از برگه مشخصات هستند.
تولید پوسته باتری ترکیبی از مواد نازک، دقت بالا و تکرارپذیری در اندازه های مختلف است. پرس به یک قاب سفت، هدایت لغزنده دقیق و بستری نیاز دارد که قالب فشرده را بدون انحراف بیش از حد پشتیبانی کند. یک پرس باز دو نقطه ای می تواند در اینجا کار کند زیرا بار را در سراسر قالب پوسته پخش می کند و همچنان امکان دسترسی را می دهد. برای کار با پوسته باتری با تناژ بالا، BLPC2160 یک مدل دو نقطه باز نوع باز مخصوص پوسته باتری است.
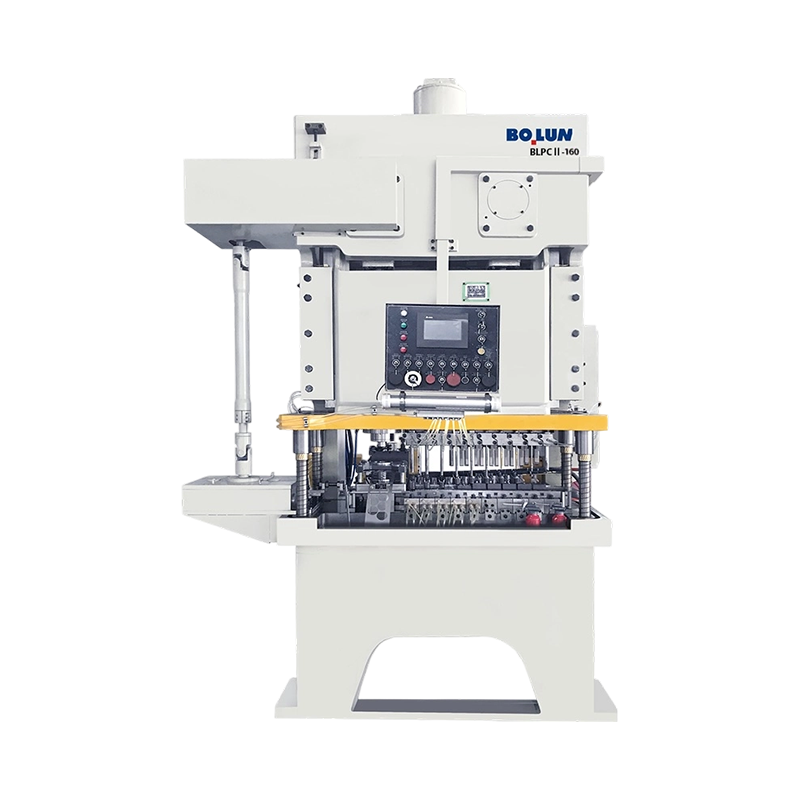 پرس پاور دو نقطه ای نوع باز پوسته باتری BLPC2-160 پرس دو نقطه ای نوع باز که برای تولید پوسته باتری با استفاده از توزیع بار متعادل و ایمنی فوتوالکتریک برای شکل دهی پایدار در نظر گرفته شده است. مشاهده محصول →
کشش عمیق در مورد حداکثر تناژ کمتر از کنترل جریان مواد است. منحنی میل لنگ ثابت می تواند در اولین تماس خیلی سریع کشیده شود و سپس خیلی سریع آزاد شود. کنترل سروو، کنترل بالشتک قالب و روانکاری مداوم اهمیت بیشتری دارند. یک دستگاه پرس سروو با قابلیت برنامه ریزی dwell و کشش معکوس می تواند آزمون و خطا را در قالب کاهش دهد. همین منطق در مورد فولاد و آلیاژهای آلومینیومی با استحکام بالا که به سرعت شکلدهی حساس هستند، صدق میکند.
هنگامی که قطعه عریضتر از پنجره قالب است یا سیمپیچ از روی یک بستر طولانی عبور میکند، استحکام قاب و توزیع بار دو نقطهای به مسائل اصلی تبدیل میشود. پرسهای قاب بسته با تختهای عریض و درایوهای دندهای غیرعادی، مسیر معمولی برای پانلهای بزرگ، پوستههای لوازم خانگی و مهرهای ساختاری هستند. خریدار باید محدودیت های انحراف بستر، موازی قوچ و منحنی بار را در زاویه کار واقعی بپرسد، نه فقط تناژ اسمی در نقطه مرگ پایین.
آهنگری سرد فرآیندی متفاوت از مهر زنی ورق است. شمش به صورت سه بعدی جریان دارد، ابزارسازی فشار بالایی را می بیند، و پرس باید نیرو را در نزدیکی انتهای ضربه بدون بازیابی الاستیک بیش از حد وارد کند. پرس های ضامن دار و سنگین میل لنگ رایج هستند. هدایت ابزار، سیستم های اجکتور و سختی قاب به اندازه تناژ شایسته توجه است. پرس درجه بندی شده برای مهر زنی ممکن است سفتی هدایت کننده یا ظرفیت انرژی برای قالب آهنگری را نداشته باشد.
نقل قول مطبوعاتی تنها زمانی مفید است که به یک فرآیند مرتبط باشد. قبل از مقایسه پیشنهادات، این موارد را در یک برگه قرار دهید:
تامین کننده ای که ترسیم قطعه، طرح قالب و هدف تولید را درخواست می کند، راحت تر از تامین کننده ای است که فقط یک عدد تناژ را ذکر می کند. بخش و قالب مطبوعات را تعریف می کنند. مطبوعات قسمت را تعریف نمی کنند.
درک انواع مختلف پرس ها به عنوان زنجیره ای از تصمیمات ساده تر است: اصل نیرو، قاب، تعداد نقاط، درایو و کاربرد. پرس میل لنگ مکانیکی اسب کاری همه منظوره است. یک پرس دنده غیرعادی گشتاور و رسیدن به کارهای سنگین را اضافه می کند. سروو پرس سادگی مکانیکی را برای کنترل حرکت معامله می کند. یک پرس ضامن، اتصال را به نیروی زیاد در نزدیکی پایین تبدیل می کند. و قاب های باز، بسته و نیمه بسته، پوشش دسترسی و سفتی را تنظیم می کنند. پرس های هیدرولیک و پنوماتیک برای سایر نیازهای نیرو و سیکل معتبر باقی می مانند. انتخاب مناسب ترکیبی است که بار قالب را در مرکز نگه می دارد، منحنی ضربه را با مواد مطابقت می دهد و سفتی کافی برای تحملی که می خواهید نگه دارید باقی می گذارد.
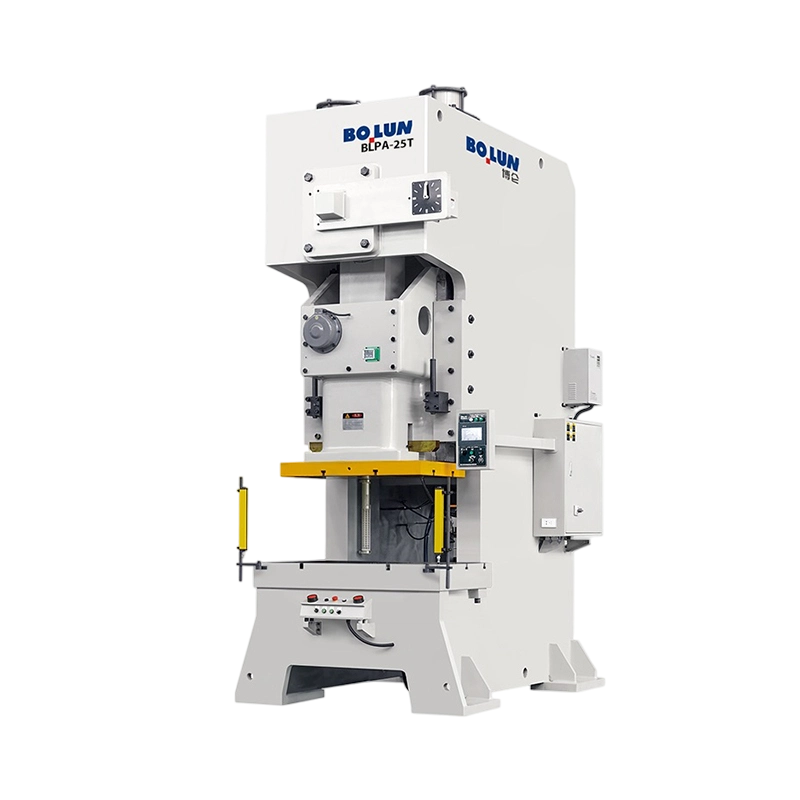


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
یک پرس قاب باز 160 تنی و یک پرس قاب بسته 160 تنی را کنار هم قرار دهید و تف...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

