
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی تولید کنند. قالبفروشی که یک براکت 2.5 میلیمتری فولادی ملایم را روی یک پرس با شکاف باز نشان میدهد و سپس همان ابزار را روی یک پرس قاب بسته اجرا میکند، معمولاً متوجه تغییر در لبههای لبه، ارتفاع سوراخها در عرض نوار و تعداد دفعاتی که قالب نیاز به تیز کردن دارد، میشود. تعداد تناژ تغییر نکرد. چیزی که تغییر کرد این بود که قاب چقدر تحت بار حرکت می کرد.
نتیجه عملی در ابتدا حاصل می شود: هنگامی که تلورانس های قطعه تنگ است، ابزار یک قالب پیشرونده است، یا بستر پهن تر از تقریباً 1200 میلی متر است، یک دستگاه پرس قدرتی نوع بسته معمولاً نقطه شروع مناسب است. اولین چیزهایی که باید مورد مذاکره قرار گیرد سختی قاب، فضای قالب قابل استفاده و مشخصه درایو است، نه تناژ عنوان. برای سوراخ کردن و فرم دهی ساده با تلورانس های سخاوتمندانه و کلاف های باریک، یک پرس شکاف باز خوش ساخت اغلب این کار را با هزینه کمتر انجام می دهد و از سه طرف دسترسی بهتری به شما می دهد.
همه چیز در زیر توضیح میدهد که این خط جداکننده واقعاً کجا قرار دارد، چگونه میتوان یک برگه مشخصات قاب بسته را خواند بدون اینکه گمراه شود، و کدام جزئیات تعیین میکند که آیا دستگاه به مدت پانزده سال تمیز کار میکند یا بیصدا به منبع ضایعات، خرابی و تعمیرات قالب تبدیل میشود.
قاب پرس یک فنر است. تحت بار به صورت عمودی کشیده می شود و در طراحی شکاف باز نیز می چرخد زیرا مسیر بار به شکل C است و فقط از یک طرف پشتیبانی می شود. کشش عمودی قابل کنترل است. چرخش زاویه ای چیزی است که آسیب می میرد. هنگامی که لغزش چند صدم میلیمتر روی تخت کج میشود، فاصله پانچ تا قالب یکنواخت نیست. فاصله برش در ورق فلز معمولاً 5 تا 8 درصد ضخامت در هر طرف است، بنابراین در استوک 1.5 میلی متری پنجره قابل قبول حدود 0.075 تا 0.12 میلی متر است. قابی که به اندازه کافی می چرخد تا نیمی از آن پنجره را در یک انتهای تخت بخورد، عملاً عمر قالب شما را به نصف کاهش می دهد و ارتفاع سوراخ را در آن سمت بالا می برد.
پرس های قاب بسته مسیر بار را با دو قائم و یک تاج احاطه می کنند، بنابراین نیرو از یک ساختار متقارن عبور می کند. انحراف عمودی هنوز وجود دارد، اما انحراف زاویهای در لغزش بسیار کوچکتر است، و موازیسازی لغزش به تقویتکننده در عرض کامل بستر در محدوده تحمل باقی میماند. در عمل این چیزی است که باعث میشود ارتفاع فرز ثابت، صافی بهتر در قسمتهای کشیدهشده، عمر پانچ و قالب طولانیتر، و توانایی اجرای یک ابزار پیشرونده با چهار یا شش ایستگاه بهطور همزمان بدون راه رفتن نوار به طرفین، برای شما به ارمغان بیاورد.
مبادله دسترسی است. در یک ماشین قاب بسته، مواد معمولاً از جلو به عقب وارد میشوند، خطوط سیم پیچ و فیدرها در آن جهت تنظیم میشوند و دسترسی جانبی برای بارگذاری دستی محدود است. اگر فرآیند شما به بارگذاری اپراتورها از سه طرف بستگی دارد، یا باید قطعات طولانی را از کنار ابزار آویزان کنید، طراحی با شکاف باز یا نیمه بسته پاسخ صادقانه تری است. مقایسه خود ما از این دو معماری، نوع باز در مقابل پرس پاور نوع بسته توضیح داده شده است ، اگر هنوز این دو را وزن می کنید، هندسه را با جزئیات بیشتری پوشش می دهد.
| عامل انتخاب | مطبوعات شکاف باز | پرس قاب بسته |
|---|---|---|
| رفتار قاب تحت بار | کشش عمودی به علاوه چرخش زاویه ای قابل توجه شکاف | کشش عمدتاً عمودی، خطای کوچک زاویه ای |
| موازی سازی اسلاید به تقویت | تغییرات با بار و موقعیت بار | در عرض تخت نزدیک می شود |
| تحمل بار خارج از مرکز | کم؛ بار باید نزدیک مرکز شکاف بماند | متوسط تا زیاد، به خصوص با لغزش دو نقطه |
| دقت قطعه و قوام فرز | قابل قبول برای کار عمومی | برای تحمل سخت و کار مترقی بهتر است |
| بمیر زندگی | در جایی که شیب قابل توجه است کوتاهتر است | طولانی تر، زیرا ترخیص کالا از گمرک یکنواخت می ماند |
| دسترسی اپراتور و قالب | از جلو، چپ و راست عالی | فقط جلو و عقب؛ دسترسی جانبی محدود شده است |
| باند تناژ معمولی | تقریبا 10 تا 250 تن | تقریباً 60 تا 1000 تن و بالاتر |
| فضای کف برای همان تناژ | ردپای بزرگتر نسبت به ظرفیت | فشرده تر در هر تن نیرو |
قاب های بسته همه به یک شکل ساخته نمی شوند و انتخاب ساخت و ساز بر حمل و نقل، نگهداری و نحوه رفتار دستگاه پس از ده سال خالی شدن سنگین تأثیر می گذارد.
یک قاب مونوبلاک به صورت یک تکه ریخته گری یا ساخته می شود، یا جوش داده می شود و سپس تنش زدایی می شود و به عنوان یک واحد ماشین کاری می شود. این سفت ترین گزینه به ازای هر کیلوگرم فولاد است، هیچ پیش تنشی برای استراحت ندارد و قابل پیش بینی ترین منحنی انحراف را ارائه می دهد. محدودیت تدارکات است: قاب سنگینترین کالای منفرد است، معمولاً به جای کانتینر به یک محموله تخت یا فله نیاز دارد، و طرح دکلکاری در کارخانه شما باید قبل از سفارش خرید انجام شود، نه بعد از آن. تعمیر پس از تصادف نیز سخت تر است زیرا هیچ میله ای برای تعویض مجدد شیار وجود ندارد.
قاب های میله ای are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
یک ماشین نیمه بسته ستون های کناری را نگه می دارد اما جلو و عقب را بیشتر از یک قاب کاملا بسته باز می گذارد. بین دو خانواده قرار می گیرد و در مواردی مفید است که می خواهید سختی بهتری نسبت به پرس با شکاف باز داشته باشید، اما همچنان به دسترسی سخاوتمندانه جلو برای قطعات طولانی یا نامناسب نیاز دارید. این جایگزینی برای یک قاب بسته واقعی در یک قالب مترقی که نزدیک به تناژ نامی اجرا می شود نیست.
هر ساختاری را که انتخاب می کنید، سنگین ترین تکه تکه، نقاط بالابر و مرکز ثقل را بخواهید. این سه عدد ظرفیت جرثقیل، عرض درب و هزینه نصب شما را تعیین میکنند، و اغلب در نقل قولی که فقط بر تناژ و اندازه تخت تمرکز میکند، وجود ندارد.
تعداد نقاط اتصال اسلاید یک تصمیم برای مسیر بار است، نه یک ویژگی بازاریابی. یک اسلاید تک نقطه ای از طریق یک میله اتصال در مرکز اسلاید هدایت می شود. وقتی نیروی کار نزدیک وسط تخت می ماند و ابزار نسبتاً باریک است، ساده، مقرون به صرفه و کاملاً مناسب است.
یک اسلاید دو نقطه ای از طریق دو میله اتصال، یکی در هر طرف هدایت می شود. تحت بار خارج از مرکز، لغزش به مراتب بهتر در برابر کج شدن مقاومت می کند، زیرا نقطه اتصال دوم به عنوان یک مهار کننده لحظه ای عمل می کند. این موضوع در سه موقعیت رایج مهم است: قالبهای پیشرونده که در آن چندین ایستگاه به طور همزمان در موقعیتهای مختلف بریده میشوند، بسترهای پهن که نوار از 1500 میلیمتر یا بیشتر عبور میکند، و کارهایی که ابزار به طور عمدی به یک سمت منحرف میشود تا مناسب خط سیم پیچ یا سیستم انتقال باشد.
قانون عملی ساده است. اگر قالب بیشتر از حدود 60 درصد عرض بستر باشد، یا اگر تناژ بیش از یک چهارم طول بستر از مرکز دورتر باشد، دستگاه دو نقطه ای انتخاب مطمئن تری است. یک پرس تک نقطهای را میتوان به این روش اجرا کرد، اما شما برای صرفهجویی در هزینههای سرمایه، عمر خود را صرف میکنید.
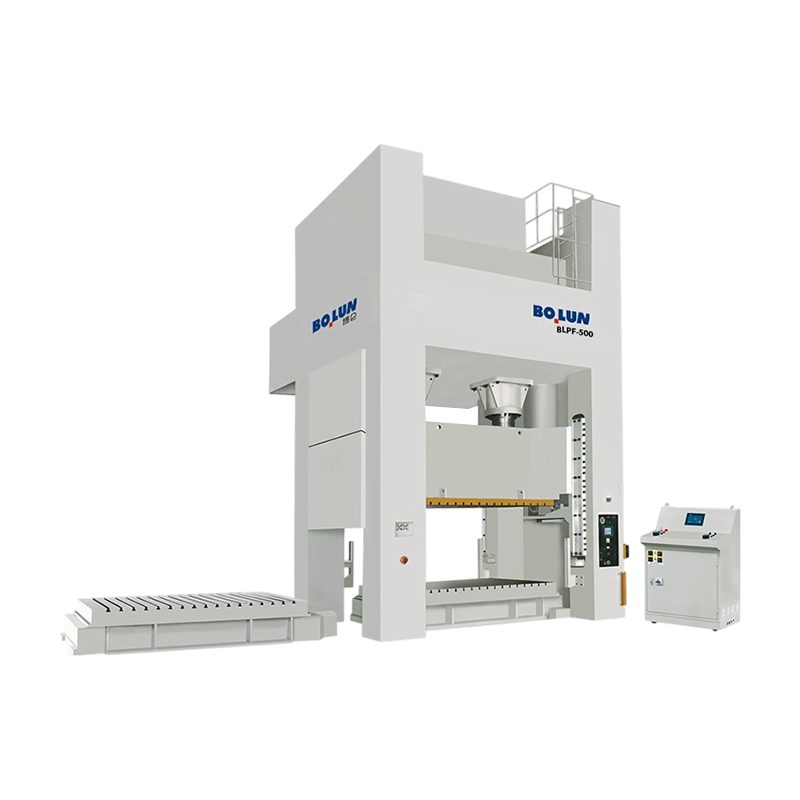
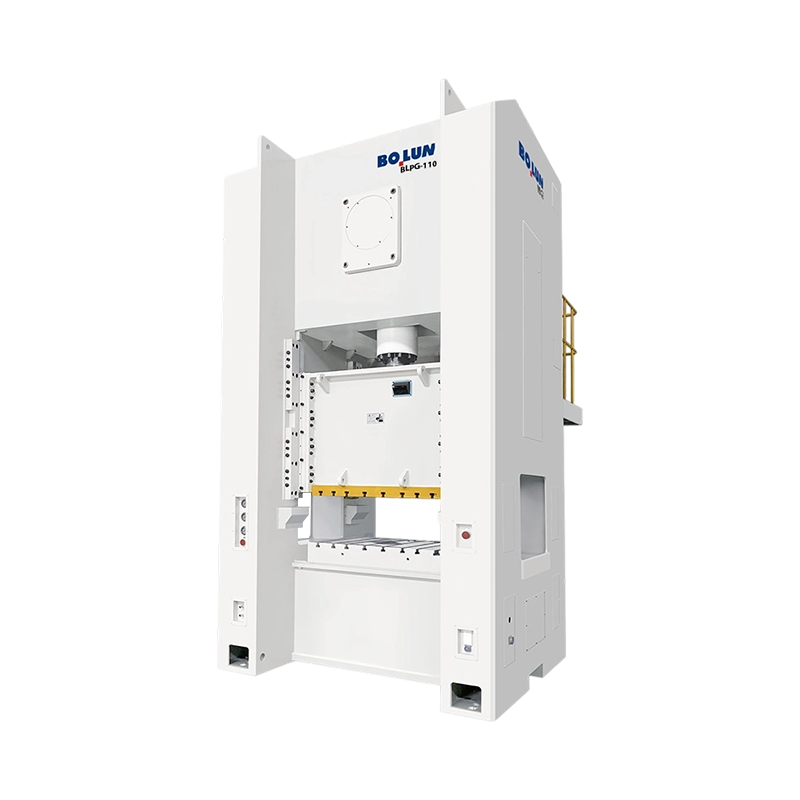
این همان جایی است که ماشینهای تک نقطهای با بستر پهن جایگاه خود را به دست میآورند. یک پرس تک نقطهای بسته با یک در عریض و یک تخت بزرگ، مانند سری BLPG، دسترسی جلویی خوبی را برای پانلهای بزرگ فراهم میکند و در عین حال سفتی قاب بسته را حفظ میکند، و برای کارهایی که بار واقعاً در مرکز قرار دارد اما قطعه از نظر فیزیکی بزرگ است، مناسب است. در مقابل، خانواده دو نقطه ای، اسباب کار برای ابزارسازی پیشرفته و چند ایستگاهی است. نمونه نماینده آن است 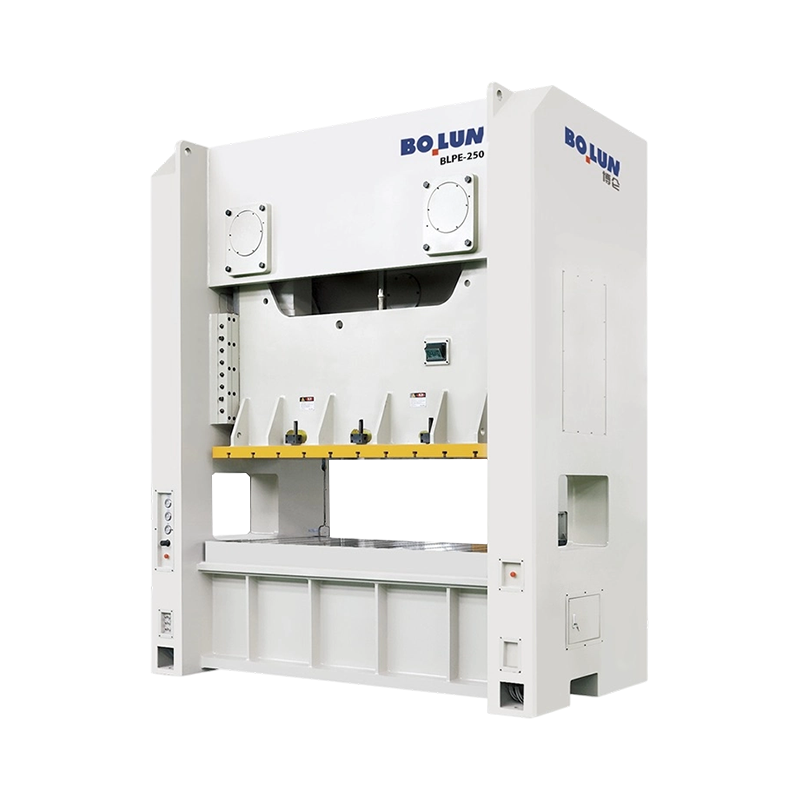 پرس دو نقطه ای با قاب بسته پهن تخت BLPE-250 BLPE-250 2500 کیلونیوتن یک بستر 2500 × 1000 میلیمتر با استحکام قاب بسته را برای ابزارآلات پیشرفته و چند ایستگاهی بزرگ جفت میکند. مشاهده محصول → پیکربندی، که یک بستر پهن را با دو نقطه اتصال و یک قاب مقاوم برای کار تولید مداوم جفت می کند.
قاب تصمیم میگیرد که ماشین چقدر صاف بماند. درایو تصمیم می گیرد که اسلاید در مسیر پایین چه کاری انجام دهد، و به نوبه خود تصمیم می گیرد که دستگاه واقعاً کدام فرآیند را انجام دهد. چهار آرایش بر پرس های مکانیکی قاب بسته غالب است و قابل تعویض نیستند.
درایو میل لنگ کلاسیک انرژی چرخ طیار چرخشی را به یک حرکت لغزشی سینوسی تبدیل می کند. این کارآمد، مکانیکی ساده و ارزان برای نگهداری است. سرعت لغزش در اواسط حرکت به اوج می رسد و به سمت مرکز مرده پایین می رود، بنابراین ماده زمان معقولی را در نزدیکی پایین تراکم می گذراند. درایوهای میل لنگ برای خالی کردن، سوراخ کردن، خم شدن، شکل دهی کم عمق و مهر زنی عمومی در جایی که نیروی مورد نیاز نزدیک به انتهای ضربه است، مناسب است.
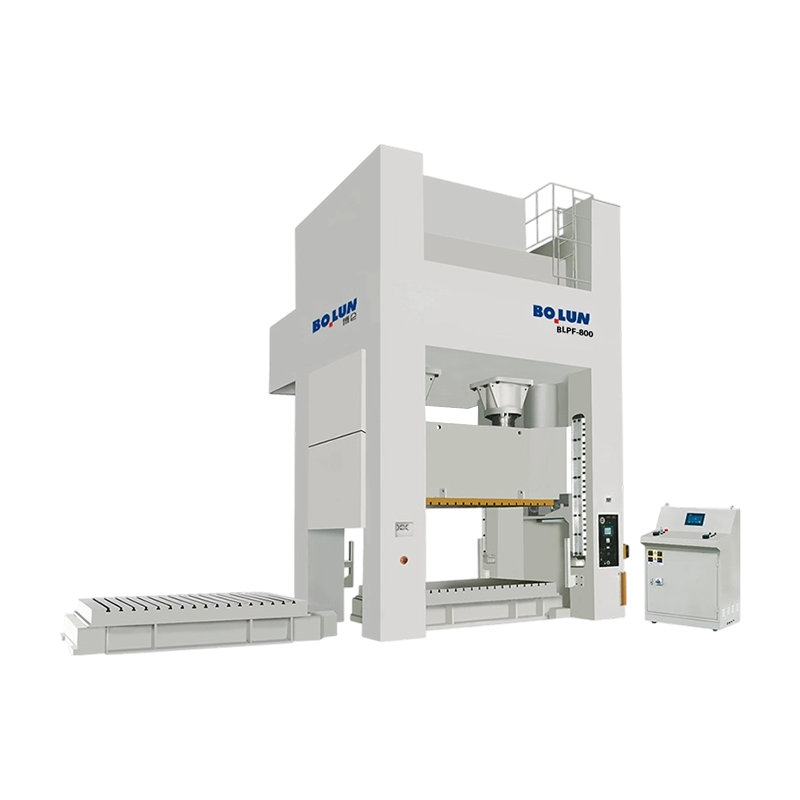
یک دنده غیرعادی یک دنده بزرگ و یک یاتاقان غیرعادی را بین چرخ فلایویل و میله اتصال قرار می دهد، که ضرب گشتاور را در نزدیکی نقطه مرده پایین افزایش می دهد و بدون پرتاب میل لنگ نسبتاً بزرگتر، حرکت طولانی تری را امکان پذیر می کند. نتیجه نیروی موجود بالا و کم در سکته مغزی است، که دقیقا همان چیزی است که کشیدن عمیق، شکل دهی سرد و کار با صفحه ضخیم به آن نیاز دارد. این ماشینها معمولاً بزرگتر هستند: سکته مغزی طولانی، بستر عریض، تناژ بالا، و چرخ فلایویل بهجای کار سبک پیوسته برای یک ضربه سنگین. در جایی که کار مستلزم قابلیت ضربه عمیق در تناژ بالا است، 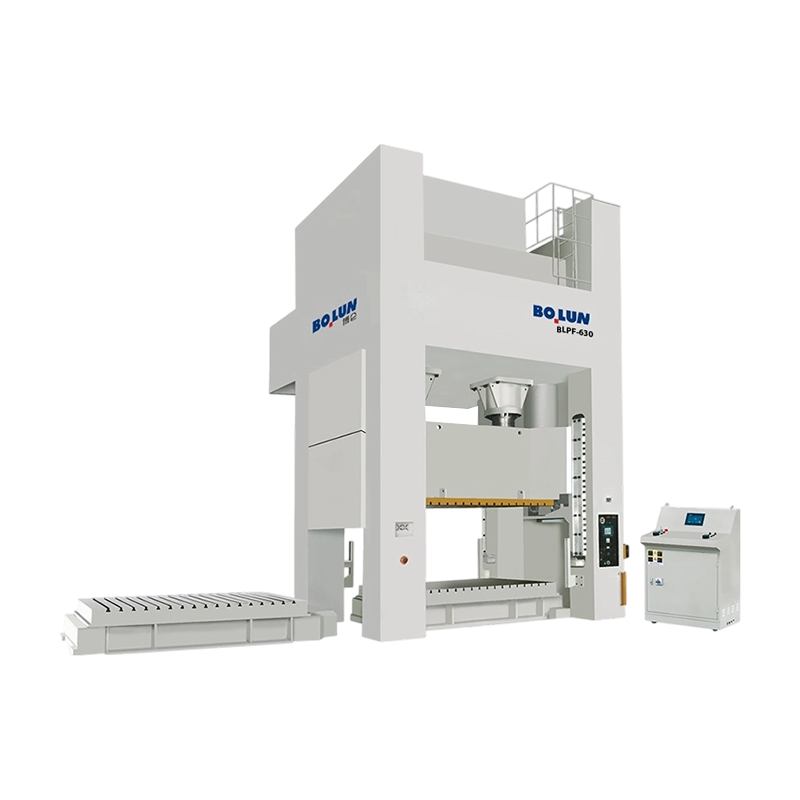 پرس دو نقطه ای دنده غیرعادی BLPF-630 عمیق یک پرس دنده غیرعادی 6300 کیلونیوتن با حرکت 400 میلی متری و بالشتک 800 کیلونیوتن برای کشش عمیق با تناژ بالا و شکل دهی پیچیده. مشاهده محصول → مشخصات نوعی ماشین برای مقایسه با محاسبه انرژی شکل دهی شما است، نه فقط با محاسبه تناژ شما.
سروو پرس چرخ فلایویل و کلاچ را با یک موتور و پیچ یا مکانیزم میل لنگ که قابل برنامه ریزی است جایگزین می کند. اسلاید می تواند از طریق برش سرعت خود را کاهش دهد، در پایین قرار گیرد، قسمتی از مسیر را به عقب برگرداند، یا سریع نزدیک شود و به آرامی شکل بگیرد. این انعطافپذیری در خالی کردن بیصدا، در ترسیم جایی که میخواهید یک سرعت پانچ کنترلشده در مواد را داشته باشید، در سکهسازی که یک توقف کوتاه باعث پر شدن میشود، و در کارهایی که یک دستگاه باید چندین ابزار مختلف را اجرا کند، جواب میدهد. محدودیت ها به همان اندازه واقعی هستند: گشتاور موجود در سرعت کم، انرژی در هر ضربه، موتور و هزینه درایو، و این واقعیت که انرژی قابل استفاده یک سروو ماشین محدود است، به نحوی که چرخ فلایویل بزرگ محدود نیست. اگر فرآیند شما نیاز به یک ضربه بسیار سنگین دارد، رقم انرژی را بر حسب کیلوژول بررسی کنید، نه فقط تناژ را.
دستگاه سروو دو نقطه ای که روی قاب نصب شده است، مانند 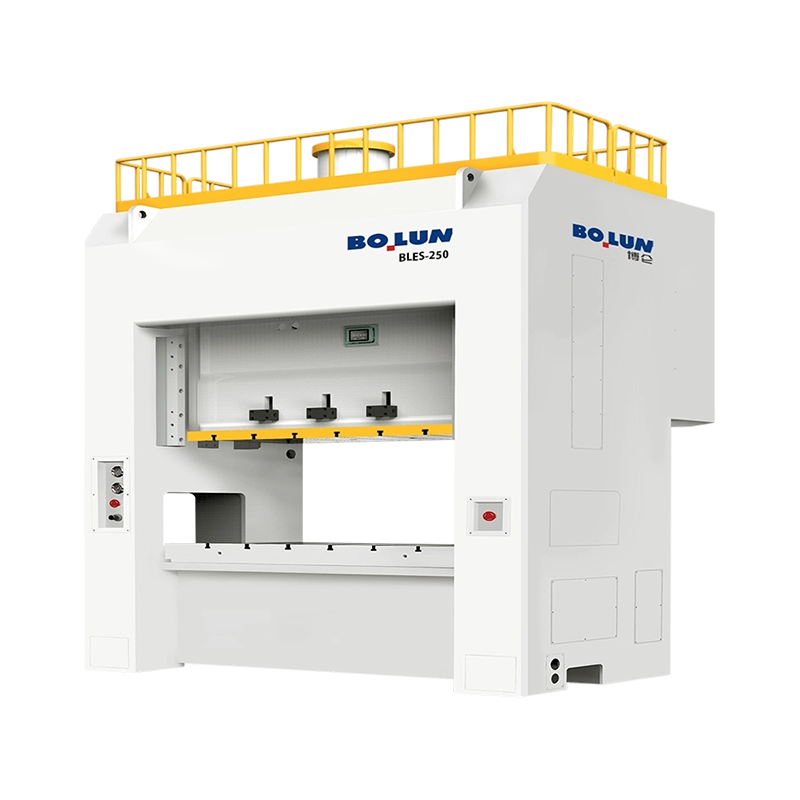 پرس سرو دو نقطه با قاب بسته BLES-250 یک پرس سروو 2500 کیلونیوتن با انرژی کاری 25200 ژول و استحکام دو نقطه ای در قاب بسته برای طراحی عمیق قابل برنامه ریزی و کار مهر زنی دقیق. مشاهده محصول → پیکربندی، تناسب طبیعی برای کارخانهای است که کارهای مختلط با ارزش بالا را اجرا میکند و پروفیلهای stroke قابل برنامهریزی را میخواهد بدون اینکه از استحکام قاب بسته بکاهد.
درایوهای جابجایی نیرو را به طور چشمگیری در نزدیکی نقطه مرده پایینی از طریق پیوندی که با پایین آمدن اسلاید صاف می شود، ضرب می کنند. اسلاید به آرامی با مزیت مکانیکی بالا نزدیک می شود، سپس به سرعت جمع می شود. این معماری استاندارد برای آهنگری سرد، سکهزنی و اندازهسازی است، جایی که مواد باید به جای بریدن جریان داشته باشد، و جایی که اوج نیرو در یک یا دو میلیمتر از پایین قرار دارد. ماشینهای ضامن معمولاً با انرژی تغییر شکل و سختی قاب مشخص میشوند نه تنها با تناژ.
| نوع درایو | نیرو در نزدیکی نقطه مرگ پایین در دسترس است | فرآیندهای معمولی | محدودیت اصلی برای بررسی |
|---|---|---|---|
| میل لنگ | نیروی نامی در موقعیت تناژ نامی | خالی کردن، سوراخ کردن، خم شدن، تشکیل کم عمق | طول ضربه و انرژی در هر ضربه |
| دنده غیر عادی | بالا، با ضرب گشتاور قوی | طراحی عمیق، صفحه ضخیم، شکل گیری سرد | زمان بازیابی فلایویل در ضربات مداوم |
| سروو | قابل برنامه ریزی بستگی به امتیاز موتور و پیچ دارد | خالی کردن بی صدا، نقشه کشی کنترل شده، سکه گذاری، ابزار ترکیبی | انرژی موجود در هر ضربه و هزینه درایو |
| ضامن / بند انگشت | در یک منطقه کاری کوتاه بسیار بالا است | آهنگری سرد، اندازه، سکه | پنجره سکته مغزی قابل استفاده باریک |
اکثر اشتباهات خرید در پرس های قاب بسته در تناژ انجام نمی شود. آنها بر روی چهار یا پنج شماره چاپ شده در زیر آن ساخته شده اند. برگه مشخصات یک قرارداد به صورت مینیاتوری است و هر شکل دارای زمینه ای است که نقل قول به ندرت توضیح می دهد.
با موقعیت تناژ رتبه بندی شده شروع کنید. یک پرس مکانیکی فقط می تواند نیروی اسمی خود را در فاصله مشخصی بالاتر از نقطه مرده پایین، معمولاً بین 5 تا 13 میلی متر بسته به اندازه و استاندارد، ارائه دهد. بالاتر از آن نقطه، هندسه درایو نیرو را محدود می کند. اگر عملیات شکلدهی شما به تناژ کامل 30 میلیمتر بالاتر از نقطه مرده پایینی نیاز دارد، ماشینی که 6 میلیمتر رتبهبندی شده است، صرفنظر از اینکه روی پلاک چه چیزی میگوید، آن را تحویل نمیدهد. منحنی تناژ را بخواهید، نه عدد واحد را.
در مرحله بعد، سکته مغزی و ضربات در دقیقه را با هم بررسی کنید. SPM معمولاً در یک طول حرکت مشخص و اغلب در یک تنظیم سرعت مشخص نقل می شود. ماشینی که با سرعت 60 SPM تبلیغ میشود، تنها با یک حرکت کوتاه و یک درایو با سرعت متغیر روی حداکثر تنظیم میشود. اگر ابزار شما برای استخراج قطعه به یک ضربه 200 میلی متری نیاز دارد، نرخ واقعی تولید ممکن است به میزان قابل توجهی کمتر باشد.
سپس محاسبات فضای قالب را تأیید کنید. ارتفاع بسته، تنظیم لغزش و ضخامت پایه باید به عنوان یک مجموعه خوانده شود. پشته قالب شما باید نزدیک به وسط محدوده تنظیم قرار گیرد، نه در حد افراطی، به طوری که به اندازه کافی سنگ زنی روی قالب و اتاق ادامه دهید تا بعداً یک فاصله یا یک صفحه بالشتک اضافه کنید. قالبی که فقط با تنظیم در حد بالایی خود مطابقت دارد، قالبی است که پس از اولین بارگیری مجدد آن جا نمی شود.
| شکل مشخصات | آنچه را کنترل می کند | سوالی که باید پرسید |
|---|---|---|
| تناژ و موقعیت رتبه بندی شده | نیروی قابل استفاده در یک ارتفاع معین بالاتر از نقطه مرده پایین | آیا می توانید منحنی تناژ را در طول حرکت کار ارائه کنید؟ |
| طول سکته مغزی و SPM | ارتفاع استخراج قطعه و خروجی واقعی | SPM با چه سرعت و تنظیم سرعت اندازه گیری می شود؟ |
| تنظیم ارتفاع قالب و اسلاید | آیا پشته قالب با حاشیه مطابقت دارد یا خیر | وضعیت تنظیم با نصب قالب من چگونه است؟ |
| منطقه تخت و سرسره | ردپای قالب و فضای گیره | آیا تخت نقلشده، باز کردن قاب است یا صفحه تقویتکننده؟ |
| انحراف قاب | پایداری ترخیص قالب و دقت قطعه | چه انحراف عمودی و زاویه ای در بار نامی تضمین شده است؟ |
| ظرفیت بالشتک و ضربه | نیروی نگهدارنده خالی و پرتاب | آیا نیروی بالشتک از طریق ضربه ثابت است یا افزایش می یابد؟ |
| قدرت موتور اصلی | خروجی مداوم و بازیابی انرژی | چند ضربه در دقیقه را می توان در بار کامل ادامه داد؟ |
تناژ باید از ابزار محاسبه شود، سپس با یک حاشیه گرد شده، سپس در برابر منحنی پرس بررسی شود. انجام آن به ترتیب دیگر، با شروع از دستگاهی که به شما پیشنهاد شده است، به این صورت است که چگونه پرس ها با 95 درصد بار نامی کار می کنند و زود از کار می افتند.
برای برش و خالی کردن، نیرو، طول برش ضرب در ضخامت ضرب در استحکام برشی ماده است. یک تخته مربع 180 میلی متری در فولاد نرم 3 میلی متری دارای طول برش 720 میلی متر است. با مقاومت برشی در حدود 350 مگاپاسکال، نیرو تقریباً 756 کیلونیوتن یا حدود 77 تن است. نیروی سلب را اضافه کنید، معمولاً 5 تا 10 درصد، و حاشیه کاری 20 تا 30 درصد، و یک دستگاه 100 تا 110 تنی راحت است. ضرب در تعداد ایستگاه های برش همزمان در قالب پیش رونده. چهار برش همزمان در این اندازه به بیش از 300 تن نیاز دارد که کلاس ماشین را به کلی تغییر می دهد.
برای کشیدن، نیروی کشش به قطر خالی، ضخامت ماده و استحکام کششی بستگی دارد و نیروی نگهدارنده خالی معمولاً 20 تا 40 درصد به بالا اضافه می کند. یک اشتباه رایج این است که فشار را بر روی نیروی کشش اندازه میگیریم و فراموش میکنیم که بالشتک باید جای خالی را برای عمق کامل کشش در حالی که اسلاید هنوز در حال حرکت است نگه دارد. ظرفیت بالشتک، منحنی نیروی آن و ضربه آن همگی باید بر اساس برنامه ترسیمی بررسی شوند، نه فقط با بالاترین عدد در کاتالوگ.
دو بررسی بیشتر اغلب نادیده گرفته می شود. اول، انرژی: یک ماشین فلایویل می تواند نیروی زیادی را وارد کند، اما فقط مقدار محدودی انرژی در هر ضربه قبل از اینکه سرعتش کاهش یابد، وارد کند. یک کار با سکته کار طولانی انرژی بیشتری نسبت به یک برش کوتاه کوتاه در همان تناژ مصرف می کند، و اگر چرخ طیار نتواند بین ضربات بازیابی شود، نرخ تولید کاهش می یابد. دوم، بارگذاری خارج از مرکز: قاب های بسته آن را بهتر از ماشین های شکاف باز تحمل می کنند، اما آن را نادیده نمی گیرند. اگر نیروی حاصل در خارج از منطقه توصیه شده قرار گیرد، لغزش کج می شود، گبه ها به طور ناموزون سایش می کنند و قالب تغییر فاصله را می بیند. نمودار مجاز بار خارج از مرکز را بخواهید و بررسی کنید که مرکز نیروی ابزار شما واقعاً کجا قرار دارد.
فضای قالب جایی است که مشخصات خوب به پایان می رسد. طرحی که یک تخت 2000 در 1000 میلیمتر را نشان میدهد ممکن است نشاندهنده دهانه قاب باشد، در حالی که صفحه تقویت کننده واقعی با شکافهای T ممکن است کوچکتر باشد. تأیید کنید که کدام ابعاد را میخرید، سپس اندازه، شیار و موقعیت T-slot را تأیید کنید، زیرا آنها تصمیم میگیرند چگونه قالب را ببندید و آیا گیرهها و موازیهای موجود شما کار میکنند یا خیر.
مساحت سرسره به اندازه مساحت تخت اهمیت دارد. قالب بالایی به لام بسته می شود و لام که بسیار باریکتر از قالب است، لبه های بیرونی ابزار را بدون تکیه گاه می گذارد. برای پانل های بزرگ این منبع واقعی خم شدن و علامت گذاری است. همچنین محدودیت وزن قالب را در برابر ظرفیت لغزش و تعادل بررسی کنید: یک قالب سنگین نامتعادل با آزاد شدن فشار تعادل کاهش می یابد، که هم یک مشکل ایمنی و هم یک مسئله آسیب جانی است.
روی بالشتک، سوالاتی که اهمیت دارند عبارتند از نیرو، ضربه و کنترل. یک بالشتک پنوماتیک نیروی تقریباً ثابتی با افزایش مشخصه در انتهای ضربه ایجاد می کند که برای بسیاری از کارهای طراحی مناسب است. یک بالشتک هیدرولیک با نیرو و موقعیت قابل برنامه ریزی کنترل بیشتری برای کشش های دشوار می دهد اما هزینه و نگهداری را افزایش می دهد. اگر قصد دارید هم کار نقاشی و هم کار خالی کردن را انجام دهید، بررسی کنید که آیا بالشتک میتواند قفل شود یا از قالب جدا شود، و آیا میتوان پینهای بالشتک را متناسب با چیدمان ابزار شما بدون ایجاد سوراخهای جدید در تکیهگاه قرار داد.
برای کارخانههایی که کار با ترکیب بالا و کم حجم انجام میدهند، یک تقویتکننده متحرک با ریل و گیره قالب سریع، اقتصاد را بیش از هر گزینه دیگری در لیست تغییر میدهد. زمان راهاندازی که از چهار ساعت به چهل دقیقه کاهش مییابد، سریعتر از کاهش نهایی در زمان چرخه باز میگردد، زیرا مطبوعات میتوانند در حالی که قالب هنوز در حال آماده شدن است، در کار بعدی درآمد کسب کنند.
پرس قاب بسته یک سرمایه گذاری بزرگ است که توسط تعداد کمی از اجزا محافظت می شود و سیستم اضافه بار مهم ترین آنها است. حفاظت اضافه بار هیدرولیک زمانی که نیرو از حد تعیین شده فراتر رفت، معمولاً در عرض میلی ثانیه، لغزش را آزاد می کند و سپس تنظیم مجدد می شود. بدون آن، یک نوار دوتایی یا یک نوار تغذیه نادرست، اضافه بار را به شاتون، میل لنگ و قاب منتقل می کند. هنگام مقایسه ماشینها، بپرسید آستانه آزادسازی اضافه بار چقدر است، چگونه بازنشانی میشود، و آیا میتوان نقطه آزادسازی را در طول آزمایش پذیرش به جای اعتماد، تأیید کرد.
آرایش کلاچ و ترمز عملکرد توقف، صدا و نگهداری را تعیین می کند. کلاچها و ترمزهای چند صفحهای مرطوب در روغن کار میکنند، عمر طولانیتری دارند، بیصداتر کار میکنند و به تنظیم کمتری نسبت به انواع اصطکاک خشک نیاز دارند، به قیمت یک مدار روغن که باید حفظ شود. آنچه برای ایمنی اهمیت دارد زمان توقف و زاویه توقف است که در فلایویل یا سرسره اندازه گیری می شود، زیرا فاصله ایمنی محافظ و پرده های نور به آن بستگی دارد. این ارقام باید در زمان راه اندازی ثبت شوند و سالانه دوباره بررسی شوند.
روانکاری غیر جذاب و تعیین کننده است. روانکاری متمرکز خودکار با فشار نظارت شده و خروجی خطا از شایع ترین علت سایش زودرس غبغب و دنده جلوگیری می کند. نمودار روانکاری، تعداد نقاط، ظرفیت مخزن و رفتار هشدار هنگام مسدود شدن خط را بخواهید. همچنین در مورد روش گرم کردن بپرسید: پرس سرد دارای فاصله های متفاوتی با پرس گرم است و مغازه ای که در یک صبح سرد با تناژ کامل شروع به کار می کند، در ساعت اول شیفت، دقت را تغییر می دهد.
ایمنی پرس تقریباً در همه جا تنظیم شده است و لازمه آن برچسب روی دستگاه نیست، بلکه یک عملکرد ایمنی معتبر است. در بازارهایی که از استاندارد ISO 16092 پیروی میکنند، پرسهای مکانیکی تحت پوشش استاندارد ایمنی عمومی برای پرسها بهعلاوه یک قطعه مخصوص ماشین برای پرسهای مکانیکی هستند، و سیستمهای کنترل مرتبط با ایمنی تحت استاندارد ISO 13849 تا سطح عملکرد طراحی و تأیید شدهاند. محافظت می شود، و حفاظت باید با خیال راحت شکست بخورد.
در عمل، به دنبال حفاظهای ثابت با دربهای بازرسی قفل شده، یک واحد کنترل دو دستی برای عملکرد تک زمانه، پردههای سبک یا تشکهای ایمنی در جایی که دسترسی لازم است، یک بلوک ایمنی برای تنظیم قالب، و یک روش جداسازی انرژی که در واقع انرژی ذخیرهشده در فلایویل، هوای تعادل و مدار هیدرولیک را جدا میکند، باشید. بلوک ایمنی اغلب از نقلقولهای بودجه حذف میشود و برای هر کسی که تغییر میدهد ضروری است.
در سمت کنترل، ویژگیهای مفید آنهایی هستند که خطای اپراتور را کاهش میدهند تا آنهایی که در بروشور چشمگیر به نظر میرسند. حافظه ارتفاع قالب با تنظیم موتوری، نظارت بر تناژ با نمایشگر هر ضربه، تاریخچه خطا با مهر زمانی، و نشانه واضح زاویه میل لنگ همه ارزش داشتن را دارند. نظارت بر تناژ مخصوصاً در اولین باری که قبل از از بین رفتن ابزار دچار یک تغذیه نادرست می شود، برای خود هزینه می کند.
یک پرس قاب بسته سفت، سنگین و به نحوه نشستن روی زمین حساس است. فونداسیون معمولاً یک بلوک بتنی مسلح مجزا است که از دال اطراف جدا شده و به اندازه جرم و بار دینامیکی دستگاه است و با جیبهای پیچ لنگر که از یک قالب تنظیم شده است ریخته میشود. پرش از جداسازی و پیچ و مهره مستقیم روی یک دال صنعتی عمومی سریعترین راه برای ترک خوردگی، انتقال ارتعاش به ماشین های همسایه و پرس که موازی سازی را حفظ نمی کند است.
تسطیح یک کار دقیق است. پرس تسطیح تا کسری از میلی متر بر متر با روح یا تراز الکترونیکی مناسب، سپس دوغاب شده و پس از خشک شدن دوغاب مجددا بررسی می شود، هندسه خود را حفظ می کند. یکی که با چشم تراز شود، آن را در اولین قالب نشان می دهد. زمان پخت را قبل از تولید در نظر بگیرید و خوانش سطح را به عنوان بخشی از فایل نصب ثبت کنید.
آب و برق معمولا دست کم گرفته می شود. هوای فشرده برای کلاچ، تعادل، بالشتک و انفجار هوا مورد نیاز است. فشار، جریان و خشک و فیلتر بودن منبع تغذیه را بررسی کنید، زیرا آب در مدار هوا به کلاچ و پنوماتیک می رسد. منبع برق باید با موتور و ولتاژ کنترل مطابقت داشته باشد و ظرفیت ترانسفورماتور باید با توجه به جریان راه اندازی و هر بار سروو یا VFD آینده اندازه شود. فضایی را برای یک نوار نقاله یا یک سطل قراضه در زیر تخت بگذارید و عمق گودال مورد نیاز برای بالشتک و تخلیه را تأیید کنید.
در نهایت، تقلب را برنامه ریزی کنید. ظرفیت جرثقیل را در محل نصب، عرض در و گذرگاه، بارگیری کف در طول مسیر و اینکه قاب به صورت مونتاژ شده یا تکهتکه میرسد را تأیید کنید. ماشینی که به موقع آماده است اما نمی توان آن را به داخل ساختمان آورد تاخیر گرانی است و طرح دکلینگ هیچ هزینه ای برای آماده شدن از قبل ندارد.
قبل از امضا، موارد زیر را مرور کنید و هر کدام را به صورت کتبی پاسخ دهید. هیچ کدام از آنها عجیب و غریب نیستند. همه آنها به طور معمول از دست رفته است.
هزینه کل مالکیت معمولاً به مراتب بیشتر از قیمت خرید دنبال می شود. ماشینی که موازی را تحت بار نگه می دارد، عمر قالب را با حاشیه قابل اندازه گیری افزایش می دهد، و قالبی که 30 درصد بیشتر دوام می آورد، بیش از یک تخفیف کوچک در پرس ارزش دارد. هزینه ضایعات، ساعات راهاندازی، انرژی به ازای هر هزار ضربه و توقف برنامهریزی نشده را اضافه کنید، و ارزانترین قیمت اغلب تا سال سوم ارزانترین گزینه نخواهد بود.
سازندگانی که هم ماشینهای باز و هم ماشینهای بسته را تولید میکنند تمایل دارند کاتالوگ خود را حول چهار متغیر یکسان ساختار دهند: معماری قاب، تعداد نقاط اتصال اسلاید، نوع درایو و تخصص فرآیند. درک آن ساختار به جای خواندن سی دیتا شیت، فهرست کوتاه مدل مناسب را آسانتر میکند.
یک خط قاب بسته معمولی از ماشینهای درب عریض تک نقطهای برای کارهای بزرگ و متمرکز، از طریق پرسهای دو نقطهای برای ابزارسازی پیشرونده و چند ایستگاهی، به ماشینهای دندهای غیرمنتظره برای کشش عمیق و شکلدهی سنگین و در نهایت به انواع سروو هدایت میشود که حرکت لغزشی قابل برنامهریزی ارزش حق بیمه را دارد. شاخههای تخصصی در کنار هم قرار دارند: پرسهای ضامنکننده آهنگری سرد برای کار تغییر شکل، و پرسهای پوسته باتری برای تولید محفظههای با حجم بالا که در آن سازگاری ابعادی در میلیونها قطعه مهمتر از تناژ خام است.
ماشینآلات دقیق ژجیانگ بولون خانواده قاب بسته خود را دقیقاً در همین راستا میسازد، با مدلهای تک نقطهای عریض، پرسهای دو نقطهای در محدوده متوسط، ماشینهای دندهای غیرعادی در بالای مقیاس تناژ، و یک شاخه سروو دو نقطهای برای شکلدهی قابل برنامهریزی. موقعیت اعلام شده این شرکت به عنوان یک سازنده عمودی یکپارچه طراحی پوشش، ماشینکاری اجزای هسته و مونتاژ نهایی است که برای خریداران به یک دلیل اهمیت دارد: قاب، اسلاید و درایو زیر یک سقف تولید می شوند، بنابراین ارقام انحراف و دقت را می توان به جای مونتاژ از قطعات شخص ثالث به فرآیند ماشینکاری و بازرسی ردیابی کرد. خریدارانی که محدوده را ارزیابی می کنند می توانند آن را بررسی کنند نمای کلی سازنده و سپس مدل های خاص را با چک لیست مشخصات بالا مقایسه کنید.
تنها مفیدترین عادت هنگام خرید دستگاه پرس قدرتی نوع بسته این است که تناژ را به عنوان مشخصات اصلی در نظر نگیرید. تناژ اندازه دستگاه را به شما می گوید. انحراف قاب، فضای قالب، مشخصه درایو و انرژی در هر ضربه به شما میگوید که در واقع چه چیزی تولید میکند، قالبها چقدر دوام میآورند و آیا دستگاه همچنان در یک دهه تحمل خواهد داشت یا خیر. این چهار مورد را درست بگیرید، معیارهای پذیرش را به صورت کتبی بنویسید، و بقیه خرید مربوط به مدیریت است.
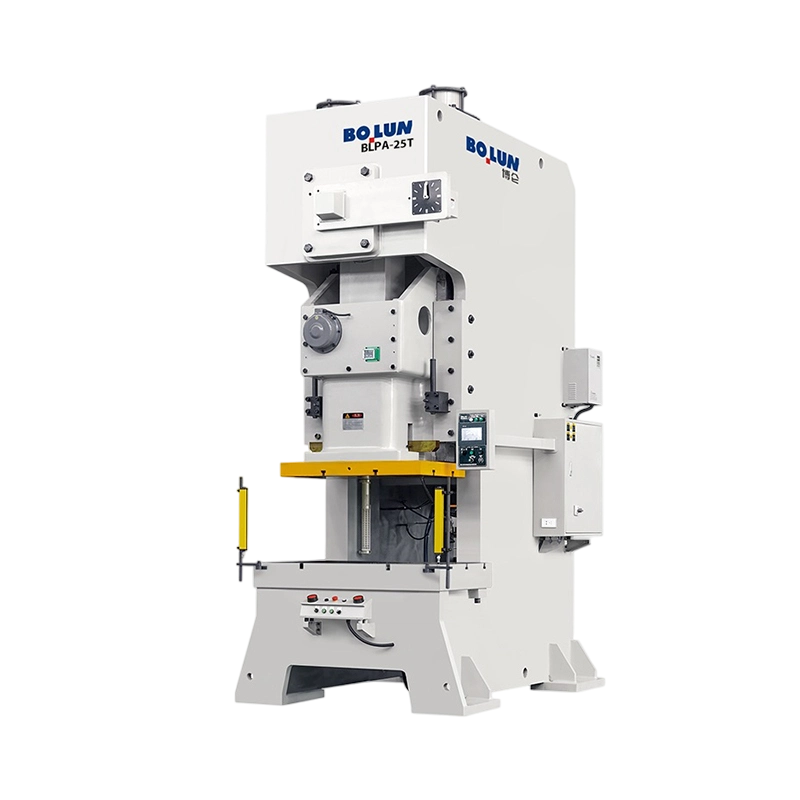


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
یک پرس قاب باز 160 تنی و یک پرس قاب بسته 160 تنی را کنار هم قرار دهید و تف...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

