
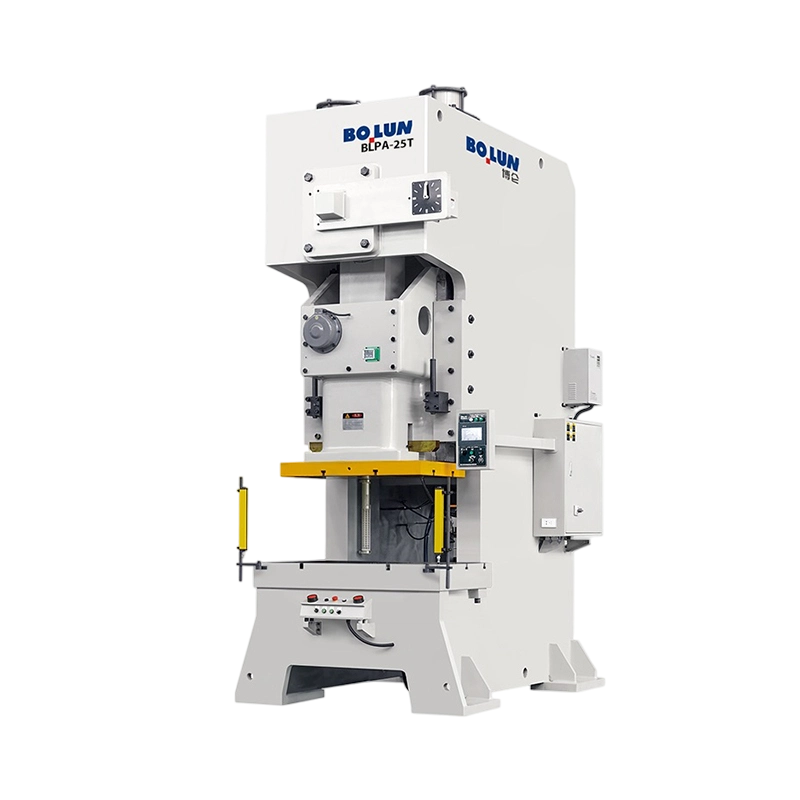
یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در حالی که دستگاه پرس قدرتی نوع بسته از یک قاب مستقیم یا بدنه استفاده میکند که ناحیه قالب را برای حداکثر استحکام و دقت در زیر بارهای سنگین محصور میکند. . پرسهای باز معمولاً برای کارهای سبک تا متوسط، پانچ کردن و فرمدهی تا حدود 300 تن مناسب هستند، در حالی که پرسهای بسته برای مهر زنی سنگین، کشش عمیق و قطعات با دقت بالا اغلب بالای 500 تن انتخاب میشوند. .
برای مدیران کارخانه و خریدارانی که ماشینها را با هم مقایسه میکنند، نتیجه عملی این است که نوع قاب باید از اندازه قطعه، نیروی شکلدهی، موازیسازی مورد نیاز و تعداد دفعات تغییر قالبها پیروی کند. انتخاب قاب نامناسب باعث هدر رفتن هزینه ها می شود یا از طریق سایش زودرس و قطعات نادرست در یک پرس باز کم اندازه، یا از طریق هزینه سرمایه غیر ضروری و فضای کف در یک پرس بسته بزرگ.
سه طرف قابل دسترسی برای بارگیری و تغذیه
قاب محصور برای استحکام و تناژ بالا
انرژی چرخ طیار در هر ضربه ذخیره و آزاد می شود
انحراف قاب و موازی سازی تحت بار
A پرس قدرت مکانیکی چرخش یک موتور الکتریکی را به حرکت خطی یک اسلاید تبدیل می کند که یک قالب را به ورق فلزی می راند، با استفاده از چرخ طیار برای ذخیره انرژی بین ضربات و کلاچ و ترمز برای شروع و توقف هر چرخه . این رویکرد ذخیرهسازی انرژی، نرخ ضربههای بالا و تولید قطعات ثابت را امکانپذیر میسازد، به همین دلیل است که پرسهای مکانیکی به عنوان نیروی کار کارخانههای مهر زنی با حجم بالا باقی میمانند.
موتور یک تسمه متصل به فلایویل را به حرکت در می آورد که تا زمانی که کلاچ درگیر شود آزادانه روی میل لنگ می چرخد. هنگام درگیر شدن، کلاچ انرژی ذخیره شده را به میل لنگ یا خارج از مرکز منتقل می کند که شاتون را حرکت می دهد و به بالا و پایین می لغزد. ترمز میل لنگ را در نقطه مشخصی از چرخه، معمولاً در نقطه مرگ بالا متوقف می کند، بنابراین پرس برای ضربه بعدی آماده است.
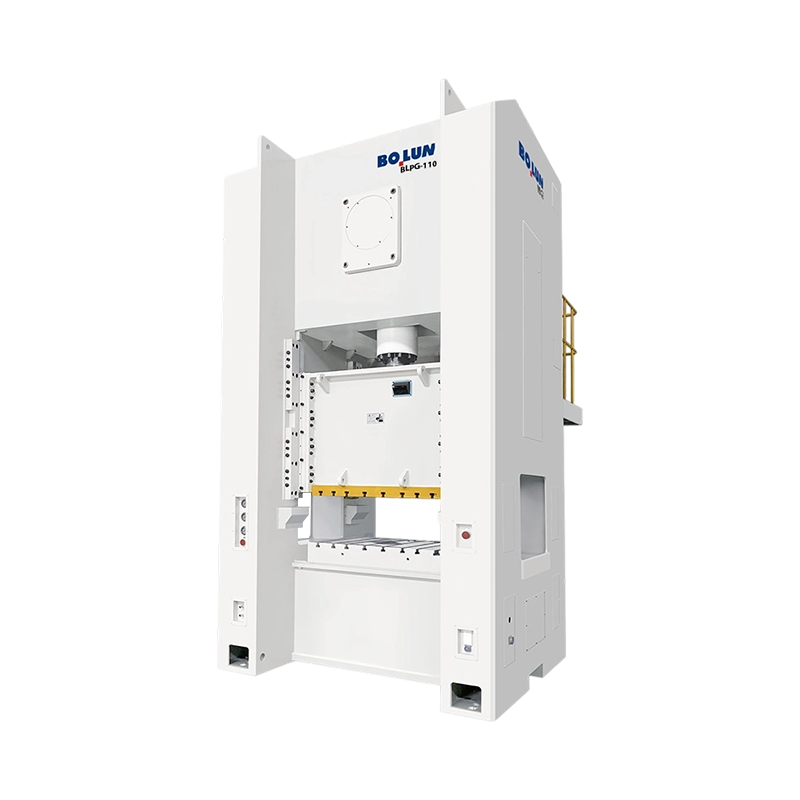
این دستگاه پرس پاور نوع باز که غالباً قاب شکاف یا پرس فریم C نامیده می شود، دارای یک قاب به شکل حرف C است که گلوی آن در جلو و در دو طرف باز است تا اپراتورها و تجهیزات اتوماسیون بتوانند از چندین جهت به قالب برسند. .
گلوی باز باعث می شود که جای خالی، برداشتن قطعات تمام شده و نصب یا تعویض قالب ها آسان باشد. خدمه راه اندازی می توانند از جلو و طرفین کار کنند و نوار نقاله یا تجهیزات تغذیه می توانند از بیش از یک زاویه نزدیک شوند. این قابلیت دسترسی یکی از دلایل محبوبیت پرس های باز در کارگاه ها و کارخانه های متوسط است که در آنها تغییرات قالب اغلب اتفاق می افتد.
پرسهای باز عملیاتهای خالی کردن، سوراخ کردن، شکلدهی نور، سکهزنی، خمش و مونتاژ را روی قطعاتی مانند براکتها، کنتاکتهای الکتریکی، اجزای دستگاه و قطعات ساختاری کوچک انجام میدهند. ظرفیت آنها معمولاً از حدود 25 تن تا حدود 300 تن متغیر است، با نرخ ضربه که با اندازه و طراحی درایو متفاوت است.
از آنجایی که قاب از طرفین باز است، تحت بارهای شکلدهی سنگین بیشتر منحرف میشود، که میتواند موازی بودن بین لغزنده و بستر را کاهش دهد و باعث سایش ناهموار یا تغییر قطعه شود. . اپراتورها نباید پرس روباز را در نزدیکی تناژ نامی آن برای مدت طولانی کار کنند و باید در صورت امکان از نظارت بر تناژ استفاده کنند تا از اضافه بار جلوگیری شود.
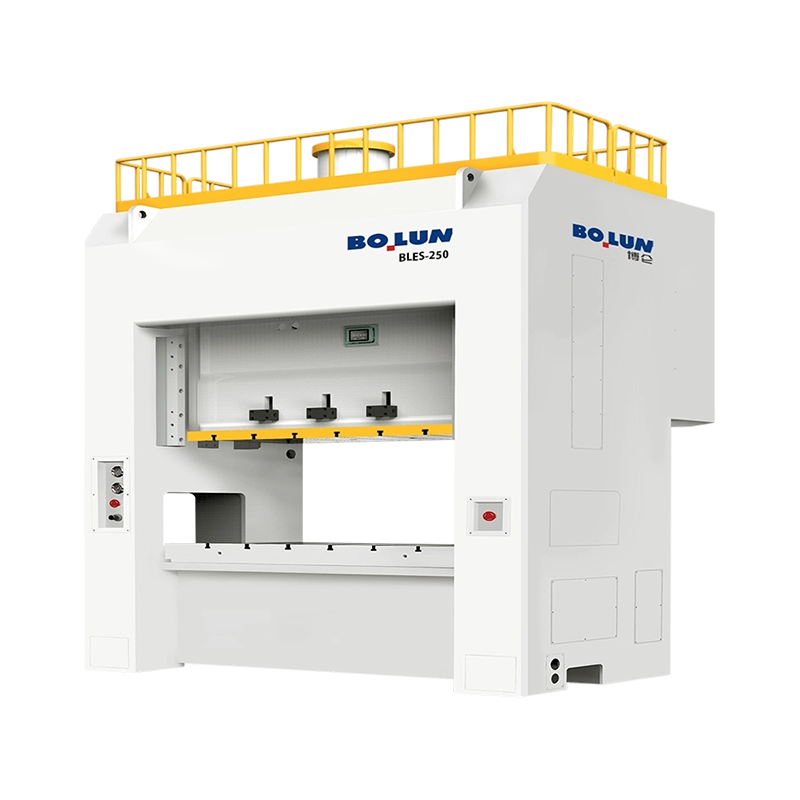
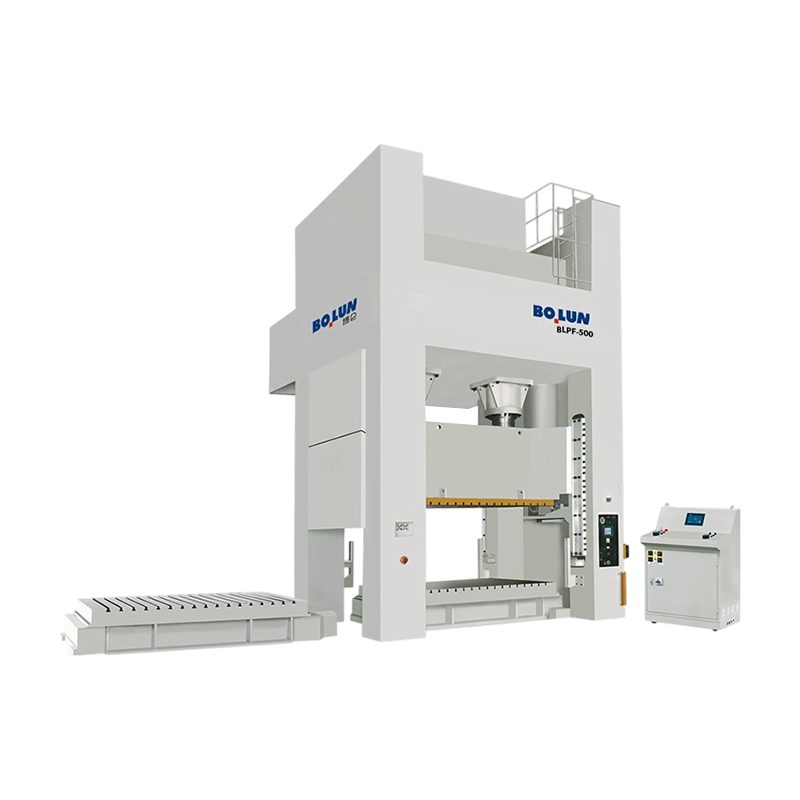
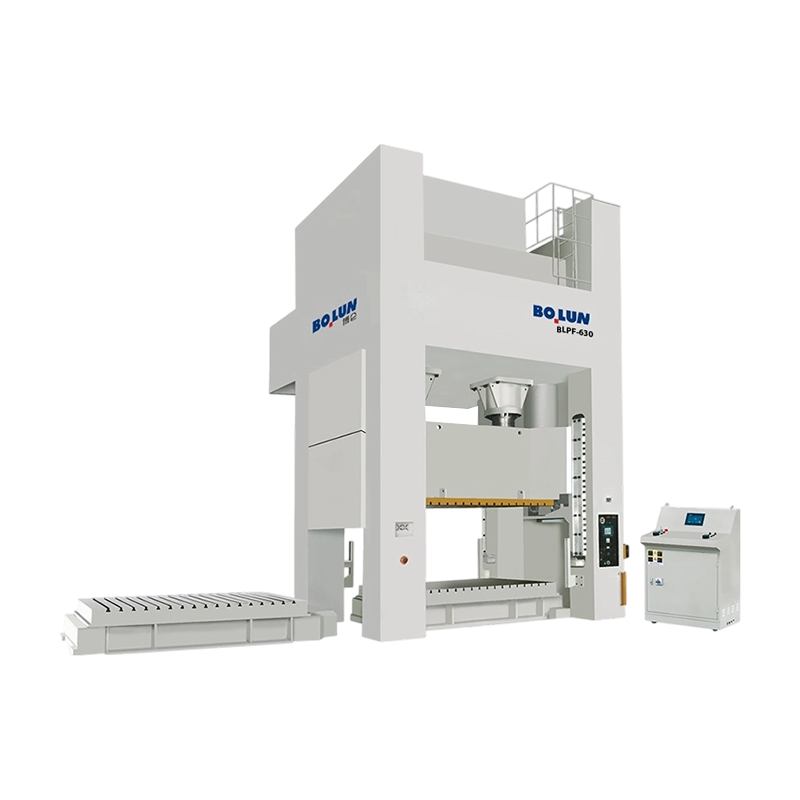
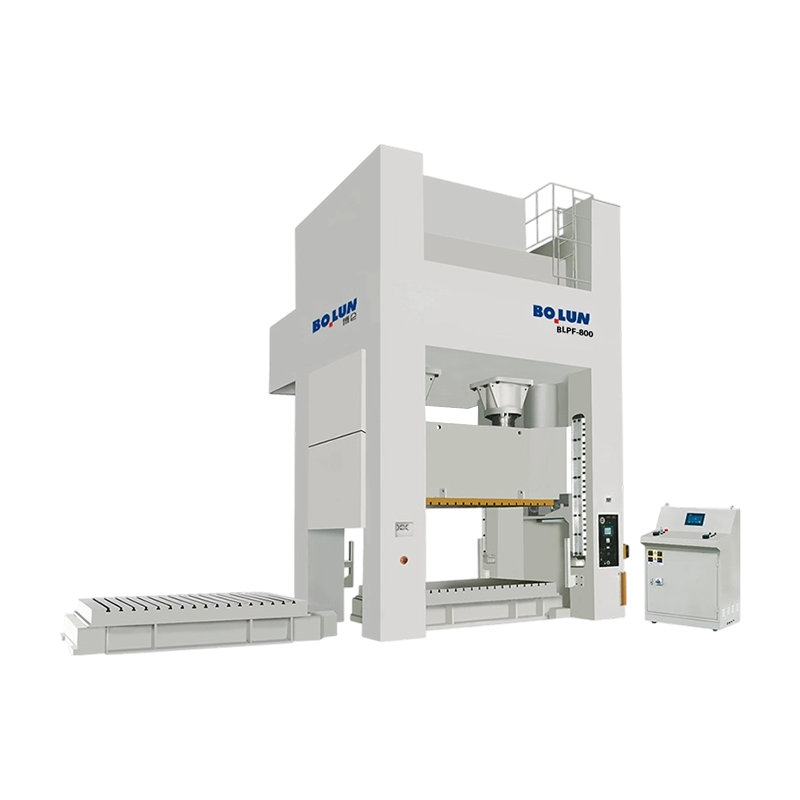
این closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
قاب محصور شده اسلاید و بستر را تحت بار موازی نگه می دارد، که در هنگام تشکیل قطعات عمیق یا نگه داشتن تلرانس های محکم بسیار مهم است. موازی بودن ثابت، سایش قالب را کاهش می دهد، عمر ابزار را افزایش می دهد و تغییرات ابعادی را در طول دوره های تولید طولانی کم نگه می دارد. بنابراین هنگامی که دقت و تکرارپذیری بیش از دسترسی مهم است، پرس های بسته انتخاب استانداردی هستند.
پرس های بسته به طور گسترده در پانل های بدنه خودرو، محفظه لوازم خانگی، اجزای ساختاری بزرگ و قطعات عمیق کشیده شده استفاده می شود. ظرفیت ها معمولاً از صدها تن شروع می شود و برای خطوط بسیار بزرگ انتقال و پشت سر هم به هزاران تن می رسد. طراحی سفت و سخت آنها همچنین از تقویت کننده های بزرگتر و مناطق قالب بزرگتر پشتیبانی می کند.
قاب محصور دسترسی را محدود می کند، بنابراین بارگیری و تغییرات قالب ممکن است بیشتر طول بکشد و اغلب به جرثقیل های سقفی، فیدرهای خودکار یا بارگیری ربات نیاز دارند. جرم سازه بالاتر و ردپای بزرگتر همچنین هزینه سرمایه، نیازهای فونداسیون و نیاز به فضای کف را افزایش می دهد.
مقایسه مستقیم انتخاب قاب را واضح تر می کند، زیرا هر طرح تعادل متفاوتی بین دسترسی، استحکام، ظرفیت و هزینه ارائه می دهد. .
| ویژگی | نوع را باز کنید Power Press | نوع بسته Power Press |
|---|---|---|
| شکل قاب | قاب C شکل یا شکاف | قاب سمت راست یا مسکن |
| محدوده ظرفیت معمولی | حدود 25 تا 300 تن | معمولا 200 تن تا چند هزار تن |
| دسترسی به منطقه مرگ | جلو و دو طرف باز است | محدود، معمولاً فقط جلو و عقب |
| استحکام قاب | انحراف کمتر، بیشتر تحت بار | توازی بالا، عالی |
| زمان تغییر مرگ | به طور کلی سریع تر | معمولاً کندتر، اغلب با کمک جرثقیل |
| برنامه های کاربردی معمولی | خالی کردن، سوراخ کردن، شکل دهی نور، مونتاژ | طراحی عمیق، مهر زنی سنگین، پانل های بزرگ |
| هزینه سرمایه نسبی | پایین تر برای استفاده سبک قابل مقایسه | بالاتر، با پایه و ردپای بزرگتر |
تناژ به تنهایی یک پرس را توصیف نمی کند، زیرا طول ضربه، ارتفاع بسته، اندازه بستر و ظرفیت انرژی همگی باعث می شوند که قطعات با خیال راحت و دقیق ساخته شوند. .
تناژ نامی حداکثر نیرویی است که پرس می تواند وارد کند، اما سازندگان آن را در یک فاصله خاص قبل از نقطه مرگ پایین، معمولاً چند میلی متر، مشخص می کنند. عملیات شکل دهی که نیاز به نیرو در نقطه متفاوتی از ضربه دارند ممکن است از آنچه که پرس می تواند به طور ایمن تحویل دهد بیشتر باشد، بنابراین نقطه امتیاز باید در برابر فرآیند بررسی شود.
طول ضربه تعیین کننده مسافتی است که اسلاید طی میکند، که تعیین میکند تا چه اندازه میتوان قطعه را کشید و آیا تجهیزات تغذیه میتوانند قالب را پاک کنند. ارتفاع بسته، فاصله تخت تا لغزش در نقطه مرگ پایین با حرکت تنظیم شده است و باید ارتفاع ترکیبی مجموعه های قالب و قطعات در حال اجرا را در خود جای دهد.
بستر و تکیه گاه باید به اندازه کافی بزرگ باشد تا مجموعه قالب را با حاشیه های واضح برای نصب پیچ ها و تجهیزات تغذیه پشتیبانی کند. قالب های بزرگ روی تخت های کم اندازه باعث انحراف و بارگذاری ناهموار می شود که هم به ابزار و هم به پرس آسیب می رساند.
| مشخصات | آنچه را کنترل می کند | ملاحظات معمولی |
|---|---|---|
| تناژ رتبه بندی شده | حداکثر نیروی تشکیل دهنده | نقطه امتیاز را در سکته مغزی تأیید کنید |
| طول سکته مغزی | عمق کشش و فاصله خوراک | مطابقت با طولانی ترین قسمت و ارتفاع قالب |
| ارتفاع بسته | فضایی برای ست های قالب | شامل مجموعه قالب و ارتفاع قطعات |
| ضربات در دقیقه | خروجی تولید | سرعت را در برابر خوراک و محدودیت های ایمنی متعادل کنید |
| انرژی چرخ فلایویل | انرژی در دسترس در هر سکته مغزی | برای خالی کردن و ترسیم سنگین بسیار مهم است |
| موازی سازی | حتی بارگذاری روی صفحه قالب | عدم تحمل قطعه را بررسی کنید |
انتخاب باید از قطعات شروع شود، نه از کاتالوگ پرس، زیرا نیروی شکلدهی، اندازه قطعه، تحمل و حجم تولید تعیین میکند که کدام فریم به طور قابل اعتماد عمل کند. .
از داده های فرآیند برای محیط خالی، ضخامت مواد، مقاومت برشی و الزامات شکل دهی برای تخمین نیروی مورد نیاز استفاده کنید. برای در نظر گرفتن تنوع مواد و سایش قالب، یک حاشیه ایمنی، معمولاً حداقل حدود 20 درصد، اضافه کنید. اگر برآورد به ظرفیت نامی یک پرس باز نزدیک شود، پرس بسته اغلب انتخاب مطمئن تری است.
قطعات با تلرانس تنگ، به ویژه آنهایی که نیاز به صافی یا عمق ثابت دارند، از استحکام قاب بسته بهره می برند. برای خالی کردن و پانچ کردن با تحمل کمتر، یک پرس باز ممکن است دقت کافی را با هزینه کمتر ارائه دهد، مشروط بر اینکه موازی بودن تأیید و حفظ شود.
گیاهان اختلاط بالا با تغییرات قالب مکرر از دسترسی باز یک پرس فریم شکاف بهره می برند. خطوط اختصاص داده شده به چند قطعه بزرگ می توانند یک پرس بسته را با انتقال خودکار یا بارگذاری رباتیک توجیه کنند، جایی که محدودیت های دسترسی اهمیت کمتری دارند.
پرس های بسته معمولاً به پایه های سنگین تر، مناطق خالی بزرگتر و گاهی اوقات تجهیزات حمل و نقل بالای سر نیاز دارند. گیاهان با فضای کف محدود یا کف ضعیف ممکن است نصب و جابجایی پرس های باز را آسان تر ببینند.
رویههای نصب مداوم، قطعات را در محدوده تحمل نگه میدارد، ضایعات را کاهش میدهد و از آسیب به قالبها و خود پرس جلوگیری میکند. .
قبل از نصب پایه و کفش قالب را تمیز کنید و قالب را به طور یکنواخت ببندید تا از بارگیری ناهموار جلوگیری کنید. ارتفاع بسته را روی مشخصات قالب تنظیم کنید و آن را با یک حسگر یا ارتفاع سنج تأیید کنید. ضربات آزمایشی در سرعت آهسته باید تأیید کند که قالب کاملاً بسته می شود و قبل از اعمال سرعت تولید قطعات به درستی شکل می گیرند.
موازی بودن بین سرسره و تخت را به صورت دوره ای با استفاده از نشانگرهای شماره گیری یا شیم سنج بررسی کنید. به ویژه پرس های باز باید به طور منظم بررسی شوند، زیرا انحراف و سایش می تواند در طول زمان تراز را تغییر دهد. قرائت ها را ضبط کنید تا روندها قبل از اینکه قسمت ها از تحمل خارج شوند قابل مشاهده باشند.
گبه ها لغزش را هدایت می کنند و فاصله آنها بر دقت و سایش تأثیر می گذارد. فاصله بیش از حد به لغزش اجازه می دهد تا تکان بخورد، در حالی که خیلی کم باعث اتصال و گرما می شود. برنامه روغن کاری بلبرینگ ها، گاب ها و میل لنگ را دنبال کنید و از گریدهای روان کننده مشخص شده توسط سازنده استفاده کنید.
آسترهای اصطکاکی کلاچ و لنت ترمز در هر چرخه فرسوده می شوند و وضعیت آنها تعیین می کند که لغزش با چه اطمینانی در نقطه صحیح متوقف شود. فاصله توقف را اندازه گیری کنید و آسترها را طبق برنامه تعمیر و نگهداری بررسی کنید. ترمزهای فرسوده خطر سبقت گرفتن و آسیب دیدگی را افزایش می دهد.
پرس های مکانیکی می توانند در کسری از ثانیه صدمات شدیدی ایجاد کنند، بنابراین حفاظت باید به عنوان یک سیستم کامل طراحی، نصب و تأیید شود تا اینکه به عنوان یک لوازم جانبی اختیاری در نظر گرفته شود. .
حفاظ های ثابت، حفاظ های در هم قفل شده، پرده های نور و دستگاه های حسگر حضور از نقطه کار محافظت می کنند. انتخاب بستگی به شغل، روش تغذیه و نیازهای دسترسی دارد. حفاظ ها باید از ورود دست در حین حرکت اسلاید جلوگیری کنند و در صورت قطع شدن باید فشار را متوقف کنند.
دو کنترل دستی نیاز دارند که هر دو دست روی محرک ها قبل از حرکت اسلاید باشند و آنها را از قالب دور نگه دارد. دستگاه های توقف اضطراری باید در دسترس باشند و به طور منظم آزمایش شوند. زمان توقف و فاصله توقف باید برای هر فشار اندازه گیری و مستند شود.
کارخانه ها باید از استانداردهای حفاظت از ماشین آلات که در کشورشان اعمال می شود، مانند قوانین OSHA در ایالات متحده یا دستورالعمل ها و استانداردهای مربوط به ماشین آلات اروپایی، پیروی کنند. اپراتورها به آموزش در مورد راهاندازی ایمن، مدیریت قالب، تاگوت قفل و واکنش اضطراری نیاز دارند. بازرسیهای منظم تأیید میکند که نگهبانها و کنترلها همچنان مطابق با هدف عمل میکنند.
یک برنامه تعمیر و نگهداری برنامه ریزی شده زمان خرابی برنامه ریزی نشده را کاهش می دهد و دقت پرس را در طول چندین سال کارکرد در حد مشخصات نگه می دارد .
بررسی های روزانه باید دستگاه های ایمنی، سطح روغن، صداهای غیرمعمول و وضعیت قالب را پوشش دهد. چکهای هفتگی میتواند شامل اندازهگیری فاصله، کشش تسمه، و بازرسی بستها و پیچهای نصب روی تخت و قاب باشد.
تعمیرات اساسی معمولاً به تعویض کلاچ و ترمز، بازرسی بلبرینگ، تراز میل لنگ و بررسی قاب می پردازد. فواصل زمانی به چرخه کار و شرایط عملیاتی بستگی دارد، اما بسیاری از کارخانه ها هر چند سال یک بار برای پرس های با بار سنگین تعمیرات اساسی را برنامه ریزی می کنند.
قیمت اولیه تنها یکی از عناصر هزینه است. استفاده از انرژی، کار تعمیر و نگهداری، در دسترس بودن قطعات یدکی، عمر قالب و نرخ ضایعات، همگی در هزینه کل نقش دارند. یک دستگاه پرس خوب انتخاب شده و به خوبی نگهداری می شود، اغلب هزینه کمتری برای هر قطعه نسبت به یک دستگاه ارزان تر که ضعیف کار می کند، ارائه می دهد.
اکثر مشکلات پرس علائم هشدار دهنده اولیه مانند رانش ابعادی، صدای غیرعادی یا سایش ناهموار را نشان می دهند و یک بررسی سیستماتیک معمولاً علت را قبل از آسیب جدی شناسایی می کند. .
وقتی ابعاد قطعه به تدریج تغییر می کند، سایش قالب، تنظیمات ارتفاع بسته و موازی بودن را بررسی کنید. در پرس های باز، انحراف تحت بار ممکن است نتایج را با افزایش تناژ تغییر دهد، بنابراین روند را در طول دوره های تولید زیر نظر بگیرید.
اگر لغزنده از موقعیت خارج شد یا از حد خارج شد، ترمز را بررسی کنید، هوا یا منبع هیدرولیک را در صورت لزوم بررسی کنید و منطق کنترل را بررسی کنید. مشکلات توقف باید قبل از اجرای تولید برطرف شود، زیرا بیش از حد باعث ایجاد خطرات ایمنی و ابزارآلات می شود.
کوبیدن یا سر و صدا کردن اغلب به ساییدگی غلتک ها، شل شدن پیچ و مهره ها یا سایش یاتاقان اشاره دارد. لرزشی که با سرعت افزایش می یابد ممکن است نشان دهنده مشکلات چرخ فلایو یا تسمه محرک باشد. بررسی اولیه از آسیب میل لنگ گرانتر یا قاب بعدا جلوگیری می کند.
سوال: تفاوت اصلی پرس پاور نوع باز و بسته چیست؟
یک open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
سوال: پرس های باز معمولا چه محدوده ظرفیتی را پوشش می دهند؟
بسته به اندازه قاب، طراحی درایو و کاربرد مورد نظر، پرس های باز معمولاً از حدود 25 تن تا حدود 300 تن متغیر هستند.
سوال: چه زمانی باید پرس بسته را به جای پرس باز انتخاب کرد؟
پرسهای بسته برای طراحی عمیق، مهر و موم سنگین، پانلهای بزرگ و کار با تلورانس محکم مناسب هستند که در آن انحراف قاب دقت قطعه را به خطر میاندازد. .
سوال: فلایویل چگونه به پرس قدرت مکانیکی کمک می کند؟
این flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
سوال: چرا نقطه تناژ نامی در سکته مغزی اهمیت دارد؟
تولیدکنندگان تناژ را در یک فاصله مشخص قبل از نقطه مرگ پایین ارزیابی میکنند، بنابراین عملیات شکلدهی که به نیروی کامل در موقعیتهای ضربهای دیگر نیاز دارند ممکن است از ظرفیت ایمن فراتر رود. .
سوال: هر چند وقت یکبار باید موازی بودن بررسی شود؟
موازی بودن باید بر اساس برنامه ای که کارخانه تعیین می کند، با بررسی های مکرر در پرس های باز و پرس هایی که نزدیک به بار نامی کار می کنند یا قطعات تحملی محکمی تولید می کنند، بررسی شود.
سوال: چه وسایل ایمنی معمولا در پرس های مکانیکی استفاده می شود؟
دستگاه های متداول عبارتند از حفاظ های ثابت و قفل شده، پرده های نور، سیستم های حسگر حضور، دو کنترل دستی و دکمه های توقف اضطراری. .
سوال: کدام قطعات در پرس مکانیکی سریعتر سایش می شوند؟
آسترهای اصطکاکی کلاچ، لنتهای ترمز، لنتها و تسمههای محرک معمولاً سریعترین سایش را دارند، بنابراین باید بهطور مرتب بازرسی شوند و به عنوان یدکی در انبار نگهداری شوند.
سوال: آیا می توان از پرس باز برای فرم دهی سنگین استفاده کرد؟
اگر نیرو در ظرفیت نامی به خوبی باقی بماند و موازی بودن حفظ شود، پرسهای باز میتوانند شکلدهی متوسط را تحمل کنند، اما شکلدهی سنگین یا عمیق معمولاً نیاز به یک قاب بسته دارد.
سوال: چگونه نیروی مورد نیاز برای یک عملیات مهر زنی را تخمین بزنم؟
نیرو را از محیط برش، ضخامت مواد و استحکام برشی برای پر کردن تخمین بزنید، سپس الزامات شکلدهی و حاشیه ایمنی حدود 20 درصد را اضافه کنید. .


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
یک پرس قاب باز 160 تنی و یک پرس قاب بسته 160 تنی را کنار هم قرار دهید و تف...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

