
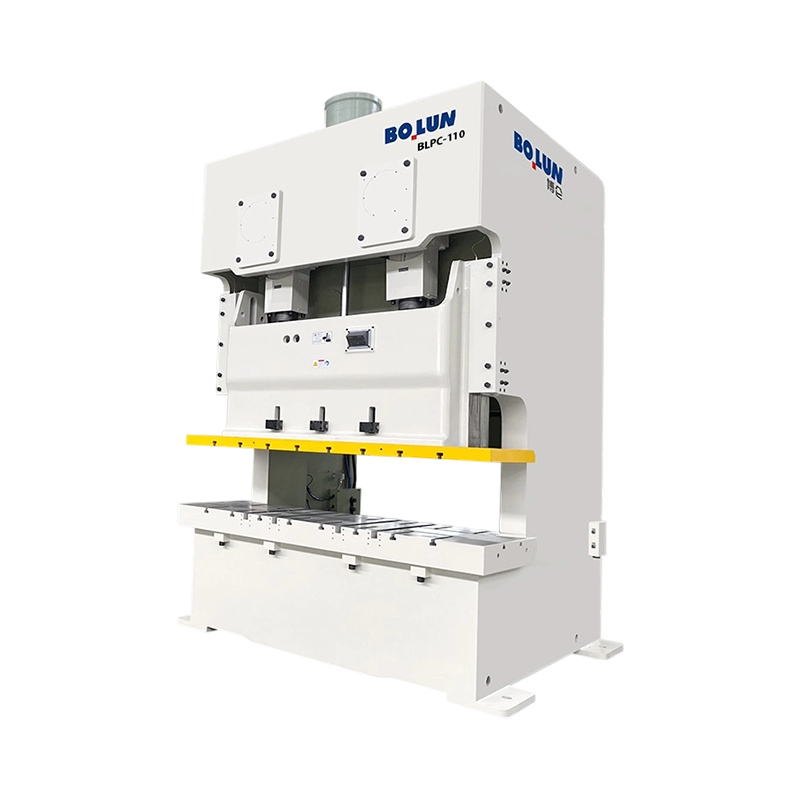


پرس دو نقطه ای چابکی با راندمان بالا BLPC-110 زیرک ترین مدل در سری دو نقطه ای است که ظرفیت اسمی 1100 کیلو ن...
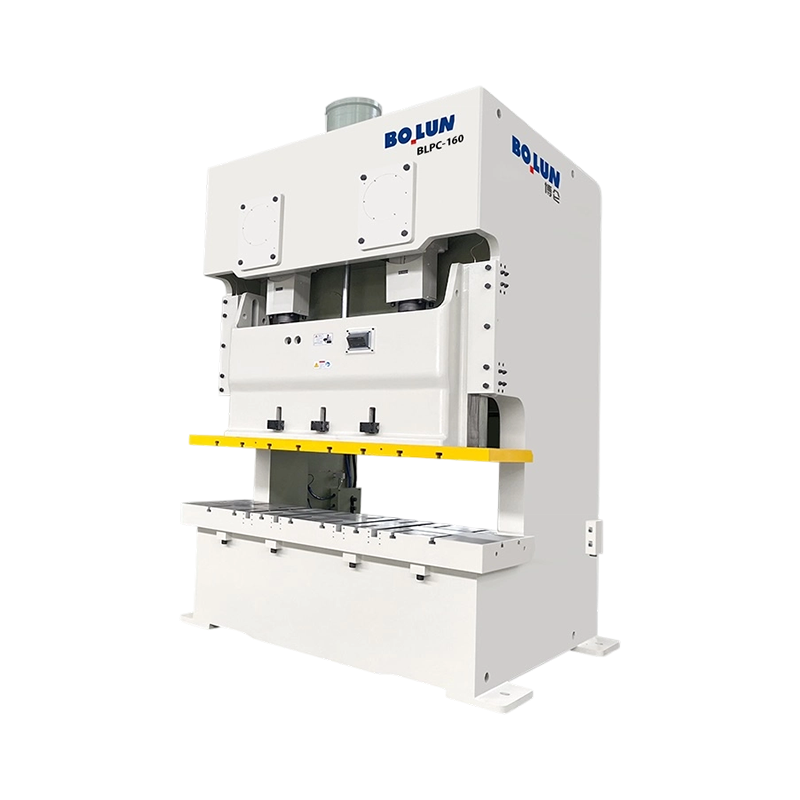
BLPC-160 همه کاره و همه کاره پرس دو نقطه ای باز و دقیق و پایدار، ظرفیت اسمی 1600 کیلونیوتن و میز کار 2000 م...
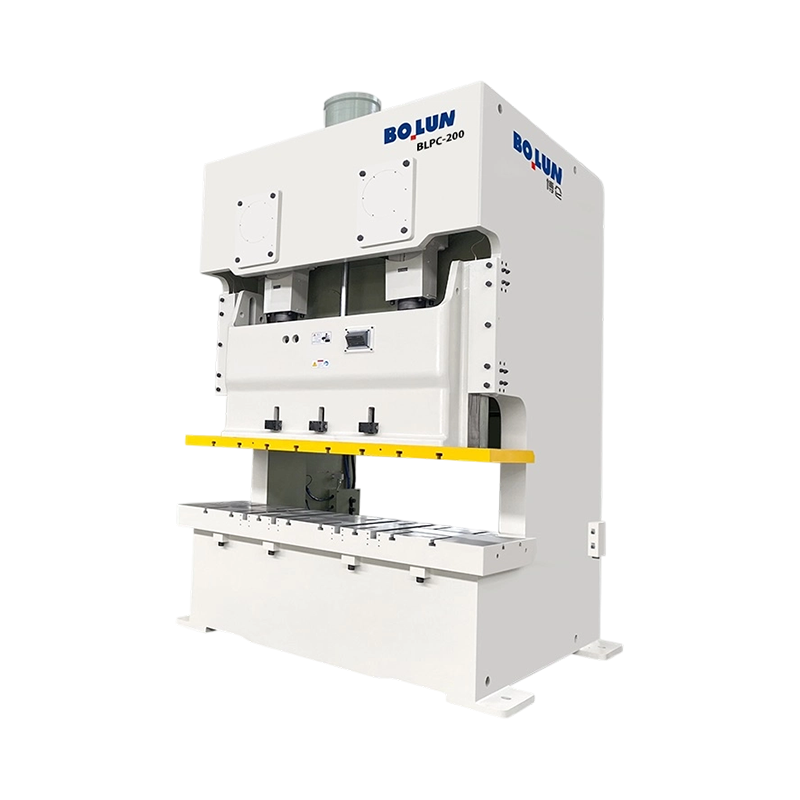
BLPC-200 تخت فوق عریض با استحکام بالا نوع باز دو نقطه برق پرس نیروگاهی برای شکل دهی ورق فلزی در مقیاس بزرگ ...
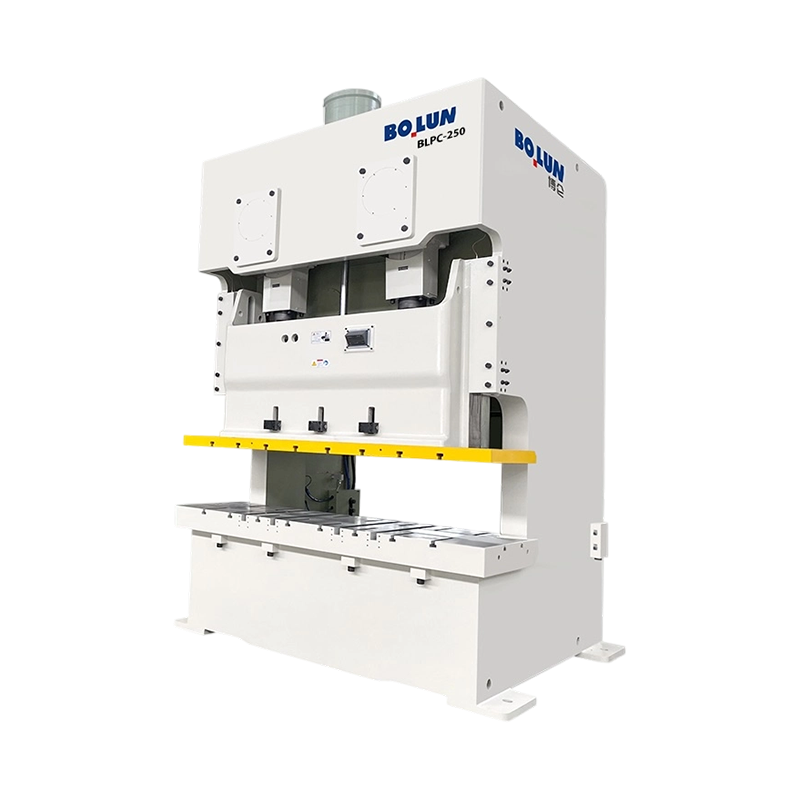
پرس قدرتی دو نقطه ای نوع باز و سنگین BLPC-250 که نیروی هولناک 2500 کیلونیوتن را ارائه می کند که توسط یک قاب...
سری های سنگین Bolun که دارای مدل های BLPC و BLPE هستند، راه حل نهایی را برای محیط های مهر زنی با دقت بالا و تناژ بالا نشان می دهد. این ماشینها برای دوام و یکپارچهسازی دیجیتالی طراحی شدهاند تا در جایی که تجهیزات استاندارد از کار میافتند، عالی باشند.
سری BLPC: پرس دقیق دو نقطه با کارایی بالا
سری BLPC به طور خاص برای کاربردهای جدول گسترده و ابزار پیچیده چند ایستگاهی طراحی شده است.
بارگیری برتر ضد خروج از مرکز: سری BLPC با استفاده از مکانیزم محرک دو نقطه ای مقاومت فوق العاده ای در برابر بارهای غیرعادی (خارج از مرکز) ارائه می دهد. این تضمین میکند که اسلاید کاملاً افقی باقی میماند، حتی در صورت استفاده از قالبهای پیشرونده گسترده یا نامتعادل، به طور قابل توجهی سایش ابزار را کاهش میدهد و کیفیت قطعه ثابت را در کل ناحیه تقویتکننده تضمین میکند.
تطبیق پذیری در مقیاس بزرگ: سطح تخت گسترش یافته برای پانل های بزرگ خودرو و محفظه های لوازم خانگی بهینه شده است و امکان هندسه های پیچیده تر قطعات و فرآیندهای مهر زنی یکپارچه را در یک تنظیم واحد فراهم می کند.
میرایی لرزش: معماری قوی دو نقطه ای آن به طور طبیعی ارتعاشات هارمونیک را کاهش می دهد، از اجزای قالب ظریف محافظت می کند و محیط تولید پایدار و کم صدا را تضمین می کند.
سری BLPE: پرس دقیق بسیار سفت و بسته از نوع (قاب H)
سری BLPE "استاندارد طلایی" برای پرکردن سنگین و شکل دهی دقیق است که در آن انحراف صفر اجباری است.
طرح H-Frame "Zero-Deflection": ساختار قاب H متقارن و بسته عملاً "باز شدن زاویه ای" رایج در پرس های پشت باز را حذف می کند. این تراز عمودی کامل بین پانچ و قالب را تضمین می کند، که هنگام پردازش آلیاژهای با استحکام بالا یا مواد ضخیم بیش از 3.2 میلی متر بسیار مهم است.
تکرارپذیری در سطح میکرو: پایه فوق العاده سفت، پایداری لازم برای خطوط خودکار پرسرعت را فراهم می کند و دقت فوق العاده را حتی در حداکثر تناژ حفظ می کند.
قابلیت اطمینان طولانیمدت: سری BLPE که برای خطوط سنگین و کشش عمیق طراحی شده است، بارهای ضربهای عظیم را به راحتی تحمل میکند، و آن را به انتخاب ارجح برای تولید فرکانس بالا با 3 شیفت تبدیل میکند.
تعالی مهندسی و اتوماسیون
هر دو سری مجهز به میل لنگ فولادی آلیاژی 42CrMo و بوش های برنزی CuSn12 برای حداکثر عمر مفید هستند. یکپارچه شده با کنترل های هوشمند مبتنی بر PLC، آنها "Handshaking" بدون درز را با فیدرهای سروو NC و سیستم های روباتیک ارائه می دهند و یک راه حل کامل "Smart Factory" را برای تولید کنندگان مدرن ارائه می دهند.
بهعنوان چین پرس پاور دو نقطه ای نوع باز تولیدکنندگان و پرس پاور دو نقطه ای نوع باز تأمینکنندگان, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه برای پرس های باز یک پرس پاور تک نقطه ای نوع باز اسلاید خود را از یک...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در حالی که دستگاه پرس قدرتی نوع بسته از یک قاب مستقیم یا بدنه استفاده میکند که ناح...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن است یک صفحه عریض را صاف نگه دارد، دیگری ممکن است به گلوی عمیق برسد و دیگری ممکن...
یک پرس پاور دو نقطه ای نوع باز نیرو را در دو نقطه اتصال متمایز روی اسلاید توزیع می کند، که اجازه می دهد مناطق بستر وسیع تر و مقاومت در برابر بارگذاری خارج از مرکز افزایش یابد. حرکت این ماشین توسط یک واحد کلاچ پنوماتیک و ترمز سنگین تنظیم می شود. هنگامی که پرس کار می کند، هوای فشرده به پیستون کلاچ هدایت می شود که محور محرک را با فلایویل درگیر می کند. به طور همزمان، فشار هوا بر نیروی فنرهای مکانیکی سنگین برای رها کردن ترمز غلبه می کند. هنگامی که فرمان توقف صادر می شود، چه به صورت دستی و چه از طریق سنسورهای خودکار، سیستم کنترل باید فورا هوای تحت فشار را تخلیه کند. این عمل به فنرهای مکانیکی اجازه می دهد تا صفحات ترمز را به هم فشار دهند و حرکت لغزش را متوقف کنند. زمان پاسخ فیزیکی مستقیماً به سرعت دریچه اگزوز پنوماتیک و جرم مجموعه لغزشی دو نقطه ای بستگی دارد. از آنجایی که لغزش در یک پرس دو نقطهای عریضتر و سنگینتر از پرس تک نقطهای است، مدیریت نیروهای اینرسی در طول توالیهای توقف نیاز به اندازهبندی ساختاری گذرگاه هوا و کالیبراسیون دقیق فنر دارد تا اطمینان حاصل شود که لغزش در محدودههای مشخصشده استراحت میکند.
هماهنگ سازی بین آزاد شدن کلاچ و درگیری ترمز بسیار مهم است. اگر در جایی که هر دو سیستم تا حدی درگیر هستند همپوشانی وجود داشته باشد، صفحات اصطکاک تنش حرارتی بالا و سایش سریع را تجربه خواهند کرد. برعکس، اگر شکافی وجود داشته باشد که در آن هیچ یک از سیستمها درگیر نباشد، لغزنده ممکن است تحت وزن خود حرکت کند، مخصوصاً هنگام حمل ابزار سنگین. اصول طراحی مدرن این مشکل را با استفاده از یک واحد ترمز-کلاچ ترکیبی حل می کند که از یک پیستون برای جلوگیری از درگیری همزمان استفاده می کند. این پیکربندی تضمین میکند که با کاهش فشار هوا، انتقال از رانندگی به ترمز به صورت مکانیکی و قابل پیشبینی انجام میشود و زمان لازم برای شروع کاهش سرعت در طول توقفهای ایمنی به حداقل میرسد.
در طول یک وضعیت توقف اضطراری، هر میلی ثانیه کل مسافتی را که اسلاید قبل از توقف کامل طی می کند تعیین می کند. مسیر سیگنال زمانی شروع می شود که اپراتور دکمه اضطراری را فشار می دهد یا زمانی که پرده چراغ ایمنی قطع می شود. این سیگنال الکتریکی مستقیماً به یک PLC ایمنی دو کاناله می رود، که ورودی را در یک پنجره کوچک، معمولاً کمتر از پانزده میلی ثانیه پردازش می کند. پس از پردازش، کنترل کننده برق را به شیرهای برقی ایمنی دوگانه قطع می کند. این سوپاپهای اضافی برای خروج هوای فشرده از محفظه ترمز کلاچ طراحی شدهاند. آزاد شدن فیزیکی فشار هوا و درگیری بعدی صفحات ترمز اصطکاکی نشان دهنده بخش تاخیر مکانیکی چرخه پاسخ است. برای یک پرس قدرت دو نقطه ای نوع باز که تحت بار معمولی کار می کند، کل زمان سپری شده از سیگنال اولیه تا توقف کامل حرکت اسلاید معمولاً بین صد تا دویست و پنجاه میلی ثانیه است. شرکت ماشینآلات دقیق ژجیانگ بولون، این پارامترهای توالی را در طول مراحل آزمایش تجزیه و تحلیل میکند تا اطمینان حاصل کند که فاصله ترمز مطابق با دستورالعملهای بینالمللی ماشین ابزار است.
سرعت لغزش در لحظه سیگنال توقف نیز بر زمان توقف کلی تأثیر می گذارد. در سرعت های عملیاتی بالاتر، انرژی جنبشی چرخشی میل لنگ و تکانه عمودی لغزش بیشتر است، که مستلزم اتلاف انرژی بیشتر از پوشش ترمز است. در نتیجه، مناطق ایمنی و فواصل پرده نور باید بر اساس حداکثر سرعت پرس به جای سرعت متوسط کار محاسبه شود. طراحان از محاسبات کاهش سرعت استفاده می کنند که زمان پاسخ سوپاپ، کشش فنر ترمز و ضریب اصطکاک پوشش ترمز را برای ایجاد یک محیط عملیاتی ایمن در اطراف ناحیه لغزنده در نظر می گیرد.
اینچینگ، که به نام دویدن نیز شناخته می شود، یک حالت عملیاتی ضروری است که در مراحل تنظیم و تراز قالب استفاده می شود. در این حالت، لغزنده با درگیریهای سریع و مکرر مکانیسم کلاچ-ترمز با افزایشهای کوچک به سمت پایین حرکت میکند. زمان پاسخ در طول اینچ با سرعتی که کلاچ میتواند فشار ایجاد کند تا لغزش را به حرکت درآورد، مشخص میشود و با چه سرعتی ترمز میتواند دوباره درگیر شود تا قبل از اینکه لغزش بیش از حد حرکت کند، آن را متوقف کند. از آنجایی که موتور به طور مداوم کار می کند، شیرهای کنترل پنوماتیک باید با تکرارپذیری بالا واکنش نشان دهند. اگر زمان پاسخگویی ناهماهنگ باشد، لغزنده ممکن است از ارتفاع تنظیم مورد نظر فراتر رود، که می تواند منجر به آسیب قالب یا ناهماهنگی سیستم های تغذیه شود. مدار پنوماتیک باید طوری طراحی شود که این نوسانات فشار سریع را بدون افت فشار یا تاخیر ساختاری تحمل کند. یک سیگنال اینچ معمولی به پاسخ سوپاپ زیر شصت میلی ثانیه نیاز دارد تا اطمینان حاصل شود که اپراتور می تواند نزول اسلاید را با دقت در طی مراحل حساس تنظیم قالب کنترل کند.
در طول چرخه اینچ، پرس به سرعت کامل کار خود نمی رسد، به این معنی که انرژی جنبشی کمتر از عملکرد مداوم است. با این حال، فرکانس درگیری بسیار بالاتر است، که می تواند منجر به تجمع گرما در مجموعه کلاچ-ترمز شود. برای حفظ زمان پاسخ ثابت در طول توالی راهاندازی طولانیمدت، سیستم به تهویه اجباری یا گذرگاههای خنککننده برای اتلاف این انرژی حرارتی متکی است. نگه داشتن سطوح اصطکاک در محدوده دمایی پایدار تضمین میکند که ضریب اصطکاک ثابت میماند و از جابجایی لغزش یا توقف تاخیری در طول این تنظیمات ریز دقیق جلوگیری میکند.
اندازه فیزیکی قاب دستگاه و جرم لغزش مستقیماً بر میزان کاهش سرعت و کل زمان لازم برای توقف حرکت لغزش تأثیر می گذارد. جدول زیر معیارهای عملکرد معمولی را ارائه میکند که در ظرفیتهای مختلف تناژ این پیکربندیهای دو نقطهای در طول توقف اضطراری و توالیهای اینچ در شرایط عملیاتی استاندارد مشاهده میشوند.
| ظرفیت مطبوعات (تن) | میانگین واکنش دریچه توقف الکترونیکی (ms) | درگیری ترمز مکانیکی (ms) | کل زمان توقف اسلاید (ms) | پاسخ نبض اینچ (ms) |
|---|---|---|---|---|
| 110 تن | 12 تا 18 | 85 تا 110 | 100 تا 130 | 45 تا 60 |
| 160 تن | 14 تا 20 | 95 تا 125 | 115 تا 150 | 50 تا 65 |
| 250 تن | 16 تا 22 | 110 تا 145 | 130 تا 175 | 55 تا 75 |
| 400 تن | 18 تا 25 | 130 تا 170 | 155 تا 205 | 65 تا 85 |
در طول دوره های طولانی تولید مداوم، آسترهای اصطکاکی روی صفحات کلاچ و ترمز دچار سایش طبیعی و تدریجی می شوند. این سایش باعث افزایش شکاف بین سطوح اصطکاک می شود که به نوبه خود باعث افزایش حجم هوای مورد نیاز برای درگیر شدن سیستم و افزایش زمان پاسخ مکانیکی می شود. برای جلوگیری از به خطر انداختن این سایش از ایمنی اپراتور، واحدهای پرس دو نقطه ای مدرن نوع باز مجهز به سیستم های نظارت خودکار ترمز هستند. این مانیتورها زاویه میل لنگ را در لحظه ای که سیگنال توقف داده می شود اندازه گیری می کنند و آن را با زاویه ای که لغزش واقعاً متوقف می شود مقایسه می کنند. اگر زمان یا زاویه توقف اندازهگیریشده از آستانه ایمنی از پیش تعیینشده فراتر رود، سیستم عملیاتهای بعدی را قفل میکند و پرسنل تعمیر و نگهداری را وادار میکند تا فاصله ترمز را تنظیم کنند یا لنتهای اصطکاک را جایگزین کنند. ماشینآلات بولون این سیستمهای نظارتی را ادغام میکند تا تضمین کند که دستگاه در طول عمر مفید خود با استانداردهای ایمنی تعیینشده مطابقت دارد و از تجاوزهای غیرمنتظره در طول روالهای روزانه مهر زنی جلوگیری میکند.
ادغام این مانیتورهای الکترونیکی همچنین به تعمیر و نگهداری پیش بینی کمک می کند. با ثبت روند زمان های توقف در هزاران چرخه، نرم افزار کنترل می تواند پیش بینی کند که لنت های ترمز چه زمانی قبل از رسیدن به حد بحرانی ایمنی نیاز به سرویس دارند. این رویکرد مبتنی بر داده، خرابیهای برنامهریزی نشده را به حداقل میرساند و تضمین میکند که دستگاه همیشه مطابق با پارامترهای ایمنی تایید شده خود عمل میکند و هم ابزار و هم اپراتور را در برابر خطرات احتمالی محافظت میکند.
طرح فیزیکی لوله های پنوماتیکی در چارچوب پرس یکی دیگر از عوامل مهم در تعیین زمان پاسخ پرس قدرت دو نقطه ای نوع باز است. خطوط هوای طولانی بین سوپاپ ایمنی و واحد کلاچ ترمز باعث ایجاد مقاومت در جریان هوا و تاخیر در حجم می شود که می تواند چرخه اگزوز را کاهش دهد. برای دستیابی به زمان پاسخ سریع، مهندسان سوپاپ های ایمنی دوگانه را تا حد امکان از نظر فیزیکی نزدیک به محفظه کلاچ-ترمز قرار می دهند. استفاده از لوله کشی با قطر زیاد و صدا خفه کن های جریان بالا به هوای تحت فشار اجازه می دهد تا با حداقل محدودیت به اتمسفر خارج شود. این در نظر گرفتن طراحی برای حفظ زمان توقف در محدوده های مورد نیاز حیاتی است، به خصوص در هنگام اجرای عملیات مهر زنی با سرعت بالا که در آن پنجره برای جلوگیری از برخورد ابزار یا آسیب اپراتور کوچک است.
علاوه بر طول لوله، کیفیت تامین هوا نیز باید تنظیم شود. رطوبت یا آلایندههای موجود در هوای فشرده میتواند باعث چسبیدن یا واکنش کند دریچههای ایمنی شود و مستقیماً زمان توقف را افزایش دهد. یک واحد آمادهسازی هوای اختصاصی متشکل از فیلترها، تنظیمکنندهها و روانکنندهها در بالادست دریچههای ایمنی نصب میشود تا از تامین هوای تمیز، خشک و ثابت اطمینان حاصل شود. این پایداری فشار حفظ شده برای اطمینان از اینکه محرک های پنوماتیکی با سرعت های تعیین شده خود در طول توقف های اضطراری و فرآیندهای اینچ با فرکانس بالا کار می کنند ضروری است.
س: پرس قدرتی دو نقطه ای نوع باز چه مزایای طراحی نسبت به مدل های تک نقطه ای هنگام کار با قالب های مهر زنی گسترده تر دارد؟
A: با استفاده از دو نقطه اتصال متمایز در اسلاید، این پیکربندی نیروی تشکیل دهنده را در سطح بسیار وسیع تری توزیع می کند. شرکت ماشینآلات دقیق ژجیانگ بولون، این پرسها را به گونهای طراحی میکند که مقاومت فوقالعادهای در برابر بارگذاری خارج از مرکز داشته باشد، از شیب لغزشی جلوگیری کند و از توزیع فشار بسیار یکنواخت هنگام اجرای قالبهای پیشرونده بزرگ یا نامتقارن اطمینان حاصل کند.
س: سیستم های ایمنی پرس ماشین آلات بولون چگونه از کاهش سرعت لغزش در هنگام توقف اضطراری اطمینان می دهند؟
پاسخ: مدلهای پرس قدرت دو نقطهای نوع باز ما، شیرهای برقی ایمنی دوگانه با جریان بالا را که بلافاصله در مجاورت واحد ترکیبی کلاچ-ترمز قرار گرفتهاند، ادغام میکنند. این طرح، مقاومت خط پنوماتیک را به حداقل میرساند و به هوای تحت فشار اجازه میدهد در میلیثانیه تخلیه شود، که بلافاصله فنرهای ترمز مکانیکی سنگین را درگیر میکند تا حرکت لغزشی را به سرعت متوقف کند.
س: مکانیزم درایو این پرس چگونه دقت بالا و لرزش کم را در طول عملیات اینچ سریع حفظ می کند؟
A: پرس دارای یک سیستم میل لنگ و کشویی متعادل است که توسط یک سیستم روانکاری اجباری اتوماتیک و فشار بالا پشتیبانی می شود. این لایه روغن پیوسته از بازی مکانیکی یا واکنش متقابل در میلههای اتصال دوگانه جلوگیری میکند و تنظیمهای ریز بسیار پاسخگو و قابل تکرار را در طول فرآیند تنظیم قالب ممکن میسازد.
س: چه اقداماتی برای نظارت و جبران سایش ترمز در چرخه های طولانی تولید وجود دارد؟
A: یک سیستم الکترونیکی نظارت بر زاویه میل لنگ به طور مداوم زاویه توقف و زمان را در حین کار اندازه گیری می کند. اگر پوششهای اصطکاکی تحت سایش طبیعی قرار گیرند و از آستانه ایمنی تعیینشده فراتر بروند، سیستم کنترل برای هشدار به تعمیر و نگهداری، یک قفل را راهاندازی میکند و اطمینان حاصل میکند که ماشینآلات همیشه مطابق با پارامترهای ایمنی تایید شده کار میکنند.
س: آیا می توان فشار متعادل کننده پنوماتیک را در این پرس های دو نقطه ای برای قرار دادن مجموعه های قالب بالایی تنظیم کرد؟
پاسخ: بله، پرس های ما مجهز به سیلندرهای متعادل کننده پنوماتیک قابل تنظیم هستند که می توانند برای مطابقت با وزن ویژه ابزارهای مختلف بالایی کالیبره شوند. این عمل متعادل کننده، اینرسی عمودی مجموعه لغزنده را خنثی می کند، استرس روی چرخ دنده های محرک را کاهش می دهد و عمودی دقیق لغزش را در حین مهر زنی با سرعت بالا حفظ می کند.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
