
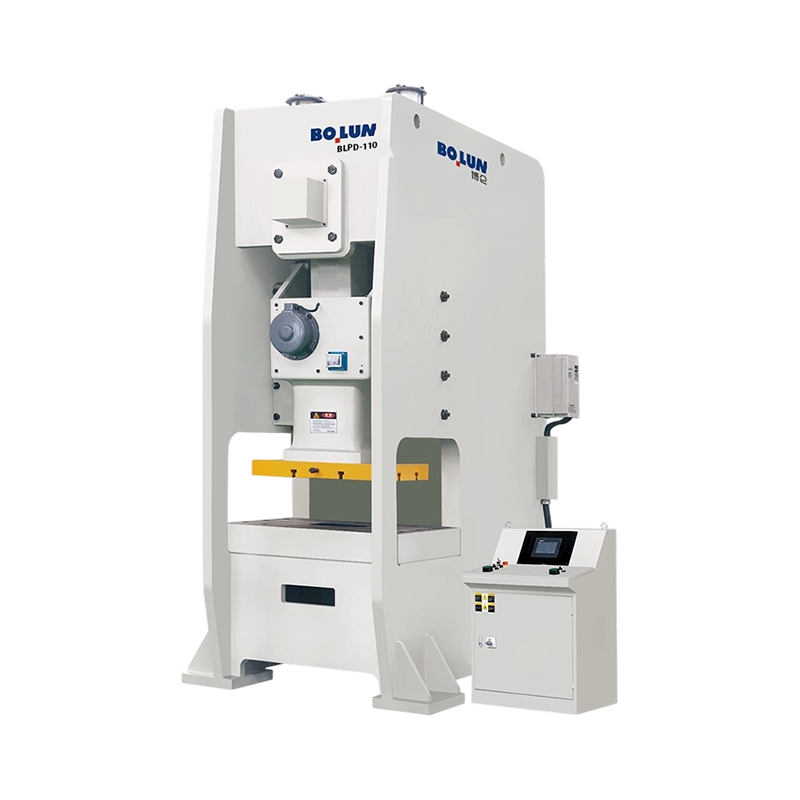


پرس قدرتی نیمه بسته دقیق چابک تک نقطه ای BLPD-110 برای عملیات مهر زنی با راندمان بالا که هم عملکرد چرخه سری...
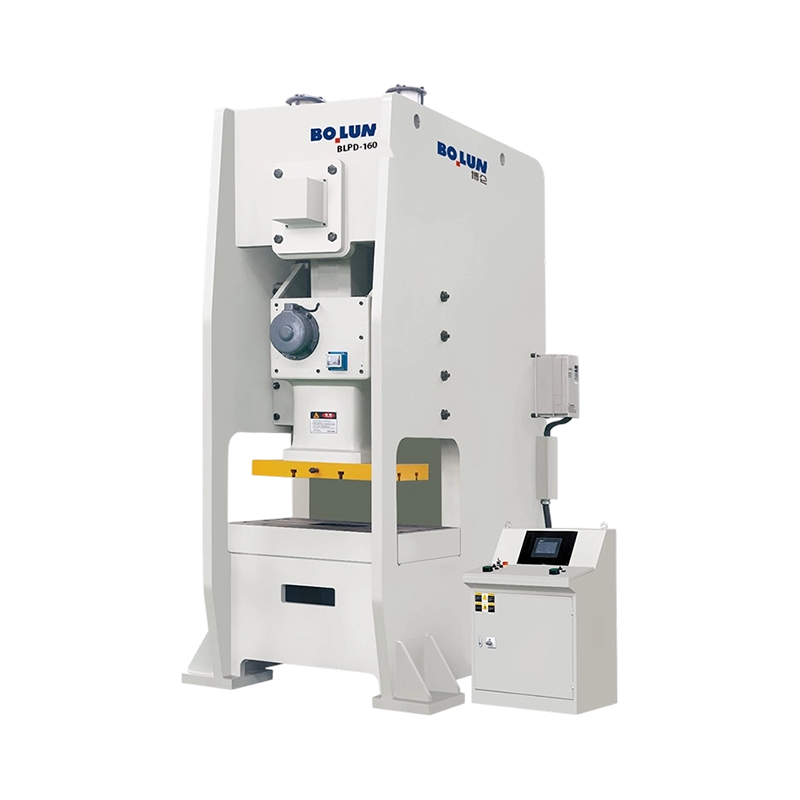
BLPD-160 همه کاره پرس قدرتی نیمه بسته با پایداری متعادل، ظرفیت اسمی 1600 کیلو نیوتن را با یک قاب 16.8 تنی ب...
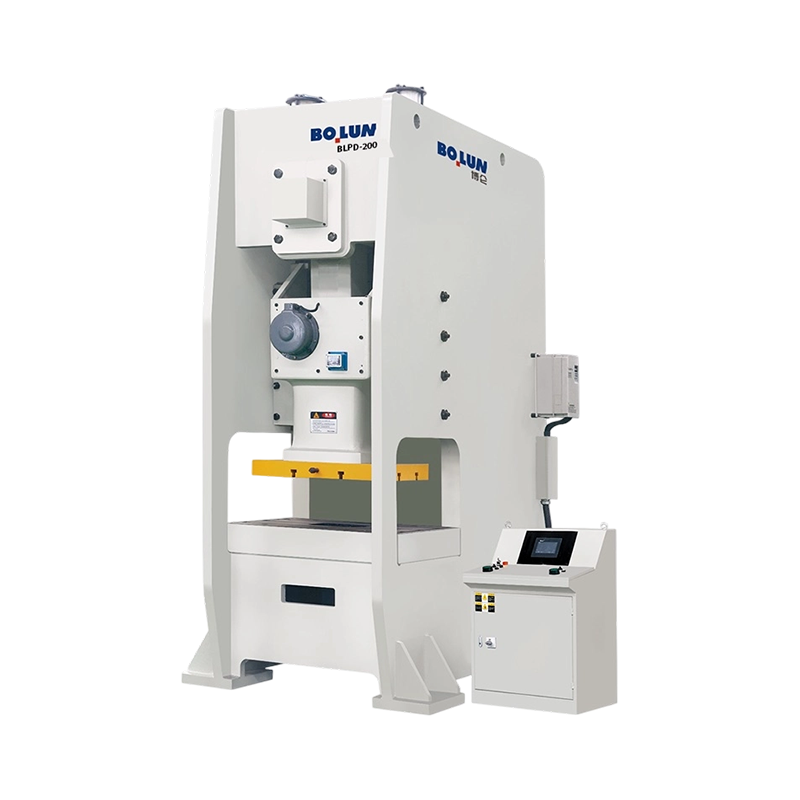
پرس قدرتی نیمه بسته تک نقطه ای با فرمت سنگین BLPD-200 ظرفیت اسمی 2000 کیلو نیوتن را ارائه می دهد و برای کار...
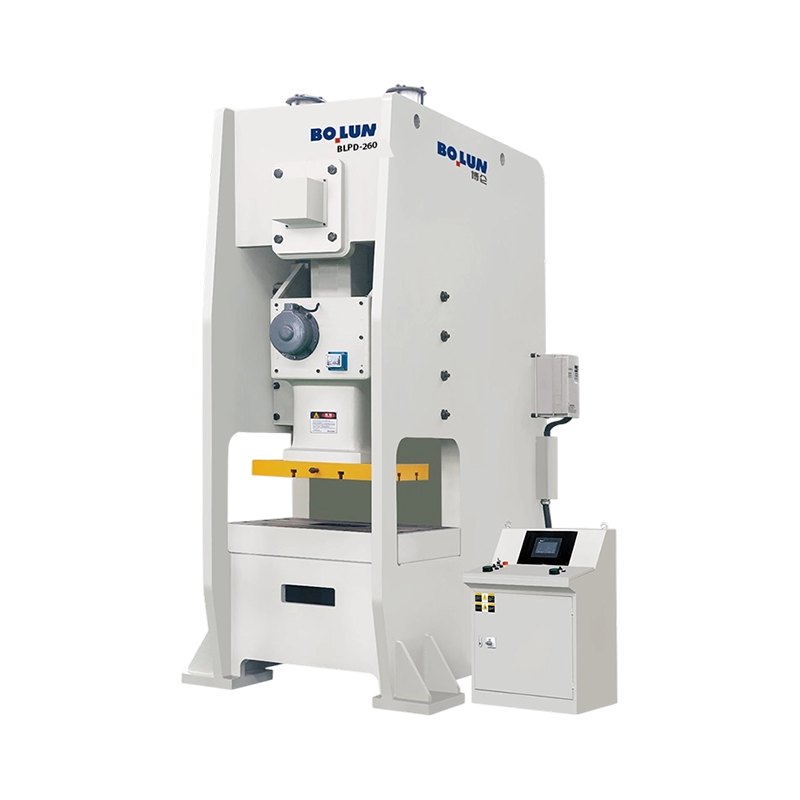
مناسب برای شکل دهی عمیق، آهنگری سنگین و کاربردهای مهر زنی صنعتی در مقیاس بزرگ، پرس قدرتی تک نقطه ای نیمه بس...
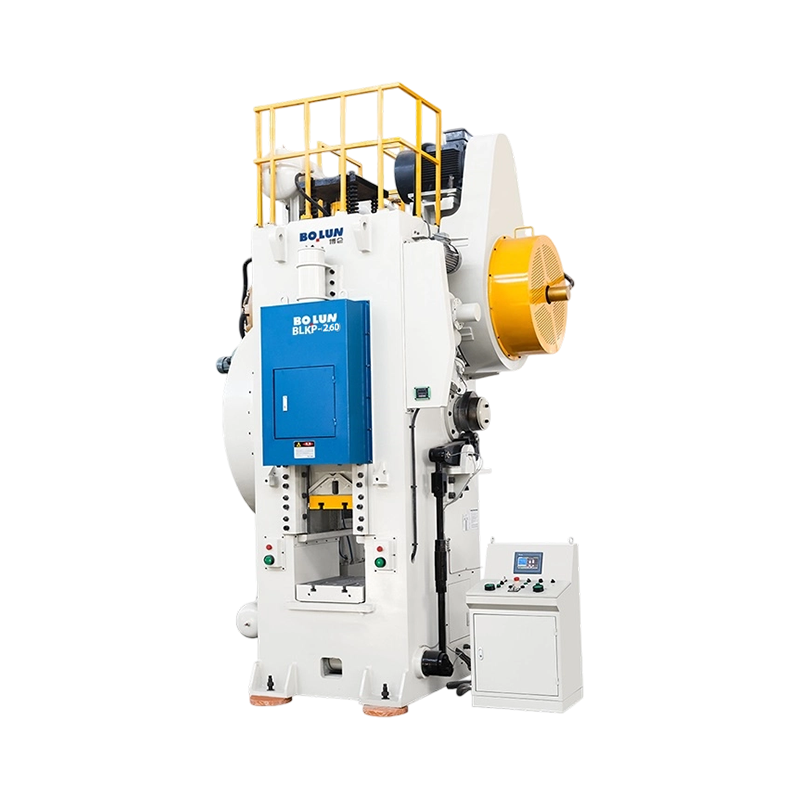
پرس پاور نوع ضامن فورج سرد دقیق چابک BLKP-260 ظرفیت اسمی 2600 کیلو نیوتن را ارائه می دهد و برای کاربردهای آ...
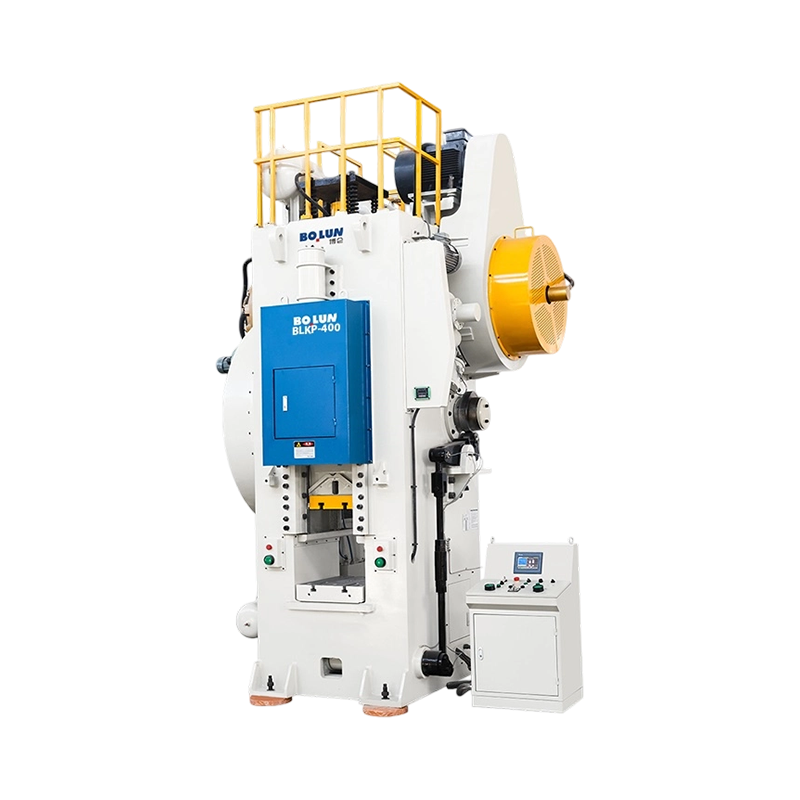
پرس پاور فورج سرد متوازن همه کاره BLKP-400 ظرفیت اسمی 4000 کیلو نیوتن را ارائه می کند و از گزینه های ضربه ا...
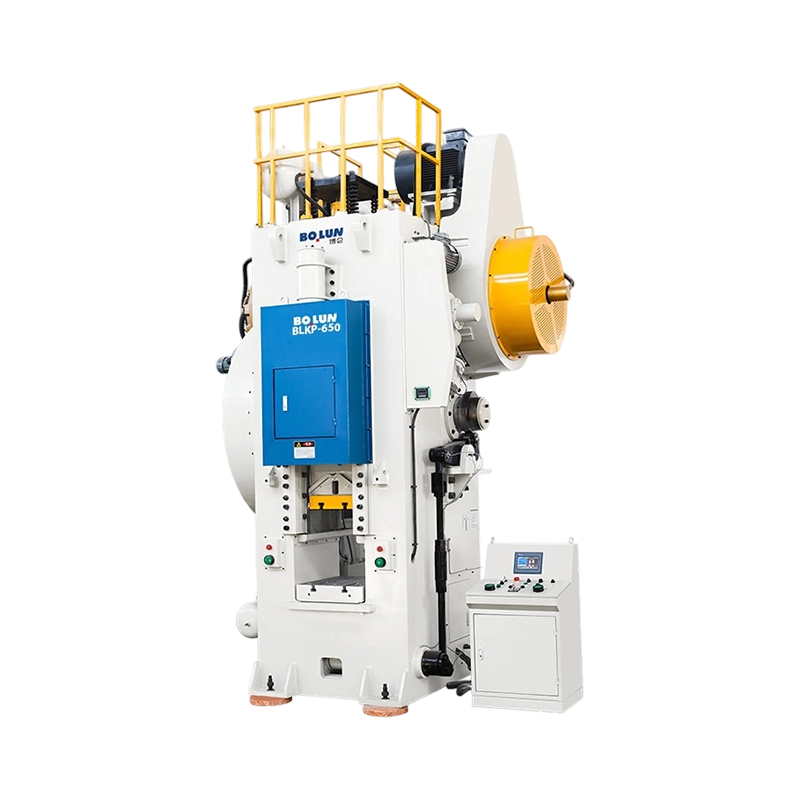
پرس پاور نوع ضامن فورج سرد با تغییر شکل بالا BLKP-650 ظرفیت اسمی 6500 کیلونیوتن را برای کاربردهای فشرده ساز...
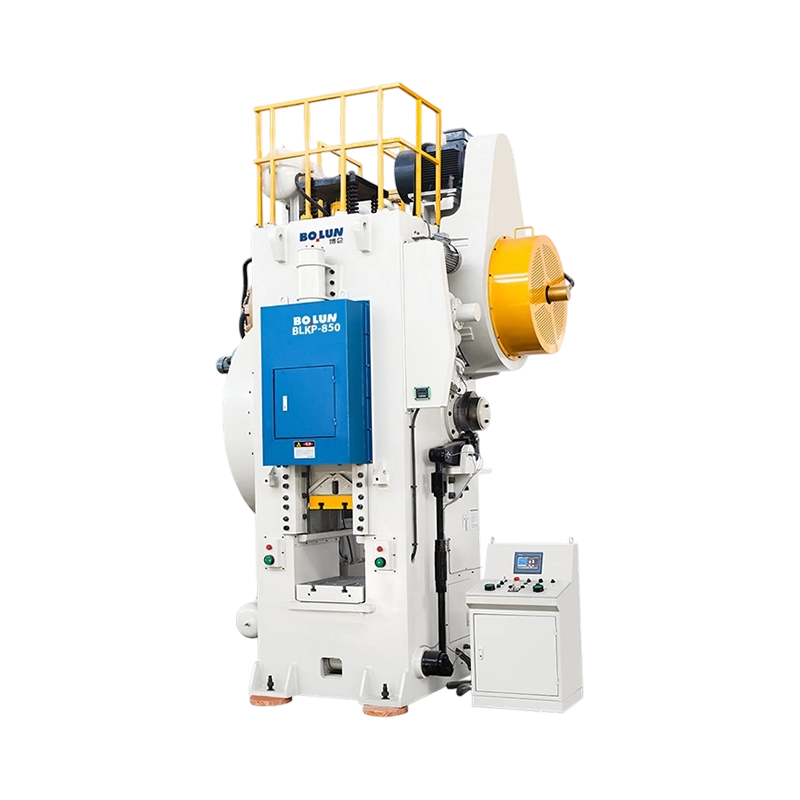
پرس پاور نوع ضامن فورج سرد استحکام صنعتی BLKP-850 ظرفیت اسمی 8500 کیلو نیوتن را ارائه می دهد و برای کاربرده...
بهعنوان چین کارخانه پرس مهرزنی فلز و تولیدکنندگان پرس مهرزنی دقیق, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه ب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در ...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغلب دو قیمت را دریافت میکند که روی کاغذ تقریباً یکسان به نظر میرسند: کلاس تناژ یکسان، اندازه تخت مشابه، قیمت مشابه. این تفاوت بعداً خود را نشان می دهد - در طول...
در تولید مهر زنی با فرکانس بالا، پرس مهر زنی دقیق اغلب با سرعتی بیش از صدها ضربه در دقیقه کار می کند. تحت این شرایط کاری شدید، نواحی تماس فیزیکی در شفت محرک اصلی، پیوندهای اتصال و ریلهای راهنمای لغزشی در معرض نیروهای ریز اصطکاک مداوم قرار میگیرند. این اصطکاک انرژی جنبشی را مستقیماً به انرژی حرارتی تبدیل میکند و باعث افزایش سریع دما در اجزای دستگاه موضعی میشود. بدون کاهش مناسب، این تجمع گرما باعث انبساط حرارتی می شود که فاصله مکانیکی رابط های لغزشی را تغییر می دهد. با کوچک شدن فاصله ها، اصطکاک بیشتر می شود و سایش سطح را تسریع می کند و باعث انحراف ابعادی در قطعات نهایی می شود. متعادل کردن این رفتارهای تریبولوژیکی برای اطمینان از همسویی ساختاری و دوام طولانی مدت پرس در طول دوره های تولید طولانی، حیاتی است.
برای کنترل نرخ سایش و مدیریت گرما، مهندسان رژیم های روانکاری اجزای باربر را تجزیه و تحلیل می کنند. هنگامی که پرس با سرعت بالا کار می کند، حفظ یک لایه روغن مداوم و تحت فشار بین یاتاقان های ژورنال و میل لنگ حیاتی است. این فیلم از تماس مستقیم فلز با فلز جلوگیری می کند و پروفیل سایش را از اصطکاک ساینده به برشی ویسکوز سیال تغییر می دهد. با درک وضعیتهای انتقالی این روانکنندههای مرزی، تولیدکنندگان میتوانند مسیرهای لغزشی فیزیکی و نرخهای تغذیه روغن را بهینه کنند، و اطمینان حاصل کنند که ماشینآلات در محدوده دمای عملیاتی ایمن بدون از بین بردن دقت مهر زنی کار میکنند.
یک روش اولیه برای جلوگیری از تجمع گرما، اجرای یک حلقه روانکاری روغن مداوم و تنظیم شده با دما است. به جای استفاده از حمام های روغن ساکن، مدرن پرس مهر زنی دقیق دارای یک سیستم روانکاری اجباری است که روغن فیلتر شده را مستقیماً به نقاط اصطکاک پر بار پمپ می کند. این سیستم هم به عنوان تامین کننده روان کننده و هم به عنوان یک وسیله تخلیه حرارت عمل می کند. روغن قبل از تخلیه به مخزن مرکزی، انرژی حرارتی را از دندههای داخلی، بوشهای غیرعادی اصلی و سطوح هدایت کننده جذب میکند. از آنجا، آن را از طریق یک مبدل حرارتی خنک کننده خارجی خارج می کند، که قبل از بازگرداندن آن به ساختار پرس، دمای سیال را به یک نقطه تنظیم خاص کاهش می دهد.
این فرآیند تثبیت دما از گسترش قاب و تغییر ارتفاع بحرانی بسته توسط مناطق داغ موضعی جلوگیری می کند. شرکت ماشینآلات دقیق ژجیانگ بولون، واحدهای کنترل حرارتی با ظرفیت بالا را در سیستمهای پرس خود میسازد تا دمای دستگاه را در طول چرخههای تولید 24 ساعته حفظ کند. با ثابت نگه داشتن گرادیان دمای ساختاری، پرس از رانش فیزیکی در مسیرهای هدایت اسلاید جلوگیری میکند و فاصلههای سطح میکرونی لازم برای مهر زدن اتصالات ظریف و لمینیتهای موتور با تحمل بالا را حفظ میکند.
انتخاب مواد یاتاقان و تنظیمات طراحی به طور مستقیم ضریب اصطکاک و نرخ تولید حرارت را در خط اصلی محرک تعیین می کند. جدول زیر ویژگی های عملکرد سیستم های بلبرینگ مختلف مورد استفاده در برنامه های کاربردی با سرعت بالا را نشان می دهد.
| نوع پیکربندی بلبرینگ | حداکثر سرعت عملی (RPM) | محدوده ضریب اصطکاک | نرخ اتلاف حرارت (کیلووات) | طول عمر عملیاتی معمولی (ساعت) |
|---|---|---|---|---|
| بوش استاندارد برنز | 300 تا 500 | 0.05 تا 0.08 | 1.2 تا 2.5 | 12000 تا 18000 |
| یاتاقان ژورنال هیدرواستاتیک | 600 تا 1200 | 0.001 تا 0.005 | 4.5 تا 8.0 | بیش از 35000 |
| بلبرینگ سرامیکی هیبریدی | 1000 تا 1800 | 0.0015 تا 0.003 | 3.2 تا 5.5 | 25000 تا 30000 |
| بلبرینگ آستین هیدرودینامیک | 500 تا 800 | 0.005 تا 0.012 | 2.8 تا 4.5 | 20000 تا 28000 |
داده ها نشان می دهد که پیکربندی های یاتاقان هیدرواستاتیک کمترین ضرایب اصطکاک و بالاترین نرخ اتلاف را تحت بارهای پیوسته ارائه می دهند. این سیستمها با پشتیبانی از محور چرخان روی یک بالشتک تحت فشار روغن، تماس مکانیکی را در طول چرخش از بین میبرند، نرخ سایش را نزدیک به صفر نگه میدارند و تولید حرارت را در عملیاتهای با سرعت بالا و طولانیمدت کاهش میدهند.
دقت مکانیکی حرکت اسلاید رو به پایین توسط ریل های راهنمای گسترده که بر روی ستون های عمودی سنگین قاب پرس نصب شده اند حفظ می شود. هنگامی که یک پرس مهر زنی دقیق بارهای خارج از مرکز را کنترل می کند، لغزنده نیروهای رانش جانبی را تجربه می کند که آن را به سمت گچ های راهنما فشار می دهد. برای جلوگیری از گرمایش موضعی و سایش در این مناطق تماس، پرسهای پرسرعت از غلتک سوزنی هشت یا دوازده نقطهای یا سیستمهای هدایت کننده وجهی مرکب استفاده میکنند. این راهنماها نیروهای جانبی را در سطح وسیعی توزیع میکنند و از غلظتهای فشار بالا که میتوانند فیلم روانکننده را پاره کنند، جلوگیری میکنند.
این سازه های راهنما از قبل بارگذاری شده اند تا فاصله های داخلی را به حداقل برسانند و شیب لغزش را به حداقل برسانند. برای مدیریت گرمای اصطکاک تولید شده در طول این مسیرهای لغزشی طولانی، کانال های خنک کننده داخلی را می توان در خود ریل های راهنما ادغام کرد. این تضمین می کند که گرمای ناشی از عمل لغزش به ستون های قاب اصلی منتقل نمی شود، که در غیر این صورت باعث خمش حرارتی نامتقارن و ناهماهنگی پانچ مهر زنی می شود. Bolun Machinery بر این هندسههای راهنمایی متعادل تأکید میکند تا تضمین کند که موازیسازی اسلاید به تقویتکننده در طول چرخههای سریع و پیوسته در محدوده تحملهای دقیق باقی میماند.
حفظ دقت در سطح میکرو در میلیونها چرخه ضربهای بالا، نیازمند یک قاب پرس از نظر ساختاری پایدار است که در برابر جابجایی مواد داخلی مقاومت میکند. جوش های قاب یک پرس پرسرعت از صفحات فولادی ضخیم و با کشش بالا ساخته می شوند. پس از جوشکاری، کل قاب سازه تحت یک فرآیند کاهش تنش حرارتی قرار می گیرد، جایی که مجموعه در کوره گرم می شود تا تنش های داخلی موضعی ایجاد شده در حین برش صفحه و جوشکاری آزاد شود. این عملیات حرارتی از تاب برداشتن آهسته فلز در طول سالها استفاده صنعتی جلوگیری میکند و تضمین میکند که فاصلههای بحرانی بین اسلاید و بستر بدون تغییر باقی میمانند.
یک قاب پایدار و بدون استرس تضمین میکند که ریلهای راهنما موازی و مستقیم میمانند و از اصطکاک نقطهای بالا که باعث سایش موضعی میشود جلوگیری میکند. این تثبیت مواد برای حفظ تراز ابزارهای پیشرونده حیاتی است، زیرا حتی یک انحراف جزئی در هندسه قاب می تواند باعث سایش ابزار و کاهش کیفیت قطعات مهر شده شود. با اطمینان از اینکه تمام سازههای قاب قبل از ماشینکاری دقیق از نظر ساختاری شل شدهاند، پرس همراستایی هندسی خود را تحت تنشهای دینامیکی تولید مداوم با سرعت بالا حفظ میکند.
س: مهندسی سازه شما چگونه از پرس مهر زنی فلزی در برابر خستگی طولانی مدت تحت بارهای ضربه ای مداوم و با سرعت بالا محافظت می کند؟
پاسخ: شرکت ماشینآلات دقیق ژجیانگ بولون، جوشهای قاب جعبهای سنگین را با استفاده از صفحات فولادی با کشش بالا تولید میکند. پس از ساخت، کل سازه تحت یک فرآیند بازپخت تنش حرارتی کامل قرار میگیرد تا تنشهای داخلی مواد را حذف کند و از تاب برداشتن فیزیکی و خستگی سازه حتی تحت چندین دهه ضربههای دینامیکی مداوم جلوگیری کند.
س: چه سیستم های مدیریت حرارتی برای جلوگیری از جابجایی لغزشی در یک پرس مهر زنی فلزی با SPM بالا یکپارچه شده اند؟
پاسخ: طرحهای پرس ما از یک سیستم روانکاری متمرکز و تحت فشار استفاده میکنند که دائماً روغن تنظیمشده دما را به همه یاتاقانها و ریلهای راهنما میچرخاند. با عبور روغن از طریق یک چیلر فعال خارجی، سیستم گرادیان دمای داخلی دستگاه را تثبیت میکند و از انبساط حرارتی از تغییر فاصلههای لغزشی در حین کار مداوم جلوگیری میکند.
س: سیستم های ریل راهنمای شما چگونه موازی لغزش به تقویت کننده را هنگام پردازش بارهای خارج از مرکز حفظ می کنند؟
A: برای مقابله با نیروهای رانش جانبی، ما پرس مهر زنی فلز مدلها مجهز به گیرههای هدایت هشت نقطهای تمامقد و قابل تنظیم هستند. این راهنماها با حداقل فاصله از قبل بارگذاری می شوند و به طور مداوم روغن کاری می شوند و از حرکت اسلاید در یک مسیر کاملاً عمودی اطمینان می دهند و از قالب های پیشرونده در برابر سایش ناهموار ابزار محافظت می کنند.
س: چه مکانیزمی برای کاهش شوک معکوس شدید، یا ضربه ناگهانی، در هنگام خالی کردن ورق فلزی با تناژ بالا استفاده می شود؟
A: پرس دارای سیلندرهای تعادل پنوماتیکی است که کشش مداوم رو به بالا را به مجموعه اسلاید اعمال می کند. این نیروی رو به بالا، ترن محرک را از قبل بارگیری می کند و واکنش برگشتی را در یاتاقان ها و چرخ دنده ها از بین می برد، انرژی آزاد شده را در هنگام پیشرفت جذب می کند و از اجزای محرک و ابزار محافظت می کند.
س: چگونه حفاظت اضافه بار هیدرولیک یکپارچه از قالب های گران قیمت پیشرونده چند مرحله ای در برابر آسیب ناگهانی محافظت می کند؟
A: یک سیستم حفاظت از اضافه بار هیدرولیک با عملکرد سریع و فشار بالا مستقیماً در داخل اسلاید ساخته شده است. اگر فشار شکلدهی به دلیل تغذیه دو ورقی یا تغذیه نادرست از آستانههای ایمنی فراتر رود، یک دریچه تخلیه فشار در چند میلیثانیه باز میشود تا فوراً حرکت لغزنده را متوقف کند و از آسیب فاجعهبار به قاب پرس و ابزار جلوگیری کند.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
