
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغلب دو قیمت را دریافت میکند که روی کاغذ تقریباً یکسان به نظر میرسند: کلاس تناژ یکسان، اندازه تخت مشابه، قیمت مشابه. این تفاوت بعداً خود را نشان می دهد - در طول تنظیم قالب، سوراخ کردن خارج از مرکز، یا یک کار کشش عمیق که به نیرویی بالاتر از نیروی پرس نیاز دارد. به همین دلیل است که انتخاب دستگاه پرس پاور نوع باز باید با عملیات شکل دهی شروع شود نه با صفحه کاتالوگ.
نتیجه گیری اول: یک دستگاه پرس قدرتی نوع باز معمولاً انتخاب بهتری است که کار به دسترسی سریع قالب، تعویض کوتاه و پنجره با تناژ متوسط نیاز دارد. هنگامی که بارهای خارج از مرکز، طراحی عمیق یا دقت بلندمدت غالب باشد، پرس قاب بسته به انتخاب ایمنتری تبدیل میشود. تصمیم واقعی به نیرو در حرکت کار، انحراف قاب، ارتفاع بسته، اندازه تخت و استراتژی کنترل بستگی دارد - نه تنها بر تناژ.
یک پرس نوع باز که اغلب به آن پرس با شکاف باز یا C-frame گفته می شود، جلو و اغلب پشت و کناره ها را برای دسترسی به ابزار باز می گذارد. این طرح برای مهر زدن، سوراخ کردن، خم کردن، پیرایش، طراحی کم عمق، و کارهای تولید مخلوط که قالب ها چندین بار در روز تعویض می شوند، کاربردی است. گلوی باز همچنین به اپراتور یا ربات اجازه میدهد تا راحتتر از یک دستگاه قاب بسته به ناحیه قالب برسد.
مبادله سفتی است. قاب اساساً به شکل C است، بنابراین تحت بار منحرف می شود. این آن را پایین تر نمی کند. آن را برای مشخصات شغلی متفاوت مناسب می کند. یک پرس قاب بسته مسیر بار را با قائم ها احاطه می کند و به طور کلی سفت تر است، که به فاصله کم قالب، بارهای سنگین خارج از مرکز و فرآیندهایی که نیاز به موازی بودن قوچ به بستر ثابت دارند کمک می کند. مقایسه عملی به این صورت است:
| در نظر گرفتن | نوع باز را فشار دهید | پرس نوع بسته | اثر عملی |
|---|---|---|---|
| دسترسی به مرگ | دسترسی سه طرفه رایج است | دسترسی توسط پایه ها محدود شده است | نوع باز به نفع تغییر مکرر و تغذیه دستی است |
| سفتی قاب | پایین تر از یک قاب بسته با تناژ مشابه | بالاتر و متقارن تر | ترخیص دقیق و کار خارج از مرکز نیاز به بررسی بیشتر در نوع باز دارد |
| تخت و گلو | تخت های عریض در دسترس هستند. عمق گلو پوشش بخشی را محدود می کند | تخت های بزرگ و سکته های طولانی رایج است | پانل های بزرگ ممکن است نیاز به طراحی قاب عمیق یا بسته داشته باشند |
| کار معمولی | سوراخ کردن، خم شدن، پیرایش، طراحی کم عمق، مهر زنی روی پوسته باتری | کشش سنگین، شکل دهی دقیق، مهر زنی با تناژ بالا | منحنی تناژ و مشخصات بار قالب تعیین کننده مسابقه نهایی است |
محدوده نوع باز Bolun منعکس کننده این منطق است. این شامل مدلهای BLPA تک نقطهای، مدلهای BLPC دو نقطهای، مدلهای BLPS عمیق، مدلهای BLAS مبتنی بر سروو، و مدلهای BLPC2 با پوسته باتری است. خانواده مدل اهمیت دارد زیرا یک قاب دو نقطه، یک گلوی عمیق، یا یک سرسره سروو، نوع کاری را که پرس میتواند جذب کند تغییر میدهد - نه فقط قیمت.
تناژ رتبه بندی شده یک عدد ثابت در هر نقطه در سکته مغزی نیست. در یک پرس مکانیکی، نیروی موجود از طریق ضربه تغییر می کند، و درجه بندی اسمی معمولاً به موقعیت کاری مشخصی در بالای نقطه مرده پایین گره می خورد. قالبی که در اوایل ضربه به نیروی زیاد نیاز دارد، ممکن است پرس را که در تناژ پلاک نام کافی به نظر می رسد، اضافه بار کند. به همین دلیل است که یک پرس 63 تنی می تواند برای یک کار ایمن تر از پرس 80 تنی و برای کار دیگر ضعیف تر باشد.
برای تخمین اول، نیروی تشکیلدهنده پیک محاسبهشده را زیر حدود ۷۰ تا ۸۰ درصد ظرفیت نامی نگهدارید، سپس منحنی تناژ را در ضربه کار واقعی بررسی کنید. اگر یک قطعه 52 تن محاسبه شود، قاب 63 تنی به طور خودکار کافی نیست. طرح قالب، ضخامت مواد، استحکام کششی، سطح برشی و عمق کشش همگی بر مشخصات نیرو تأثیر میگذارند. برای کشش عمیق، نیرو ممکن است در فاصله طولانی تری بالا بماند. برای خالی کردن، ممکن است به شدت نزدیک به پایین به اوج برسد.
بار خارج از مرکز دومین تله است. یک پرس ممکن است برای 100 تن در مرکز درجه بندی شود، اما قالبی که در یک طرف قوچ قرار می گیرد، شیب قوچ، بارگذاری ناهموار غبغه و فاصله ضعیف قالب ایجاد می کند. در یک پرس نوع باز، این اثر بارزتر است زیرا خود فریم منحرف می شود. بار مجاز خارج از مرکز و موازی قوچ تحت بار را بخواهید، نه فقط صافی بستر ثابت.
انحراف نقصی نیست که باید برطرف شود. این یک ویژگی است که باید مدیریت شود. تحت بار، شکاف در یک قاب C تمایل به بسته شدن دارد و ممکن است قوچ نسبت به بستر کمی کج شود. نتیجه می تواند ورود ناهموار پانچ، سایش سریعتر قالب، یا ارتفاع سوراخی که در سراسر نوار حرکت می کند باشد. برای سوراخ کردن و خم شدن عمومی، یک پرس نوع باز خوش ساخت می تواند دقت قابل قبولی داشته باشد. برای قالبی با فاصله پانچ تا قالب 0.03-0.05 میلی متر در هر طرف، انحراف قاب و هدایت قوچ بیش از 20 تن ظرفیت اسمی اضافی مهم است.
در حین خرید، انحراف در بار نامی، موازی بودن قوچ بر روی حرکت کاری و صافی بستر را بخواهید. مقایسه عرضهکنندهای که میتواند دادههای اندازهگیری شده را ارائه دهد، آسانتر از عرضهکنندهای است که فقط «سفتی بالا» را بیان میکند. اگر برنامه شامل خالی کردن دقیق، مسطح بودن بسیار سفت یا یک قالب مترقی بلندمدت باشد، طراحی قاب بسته ممکن است پاسخ مقرون به صرفه تری باشد زیرا میزان جبران دقت تعبیه شده در ابزار را کاهش می دهد.
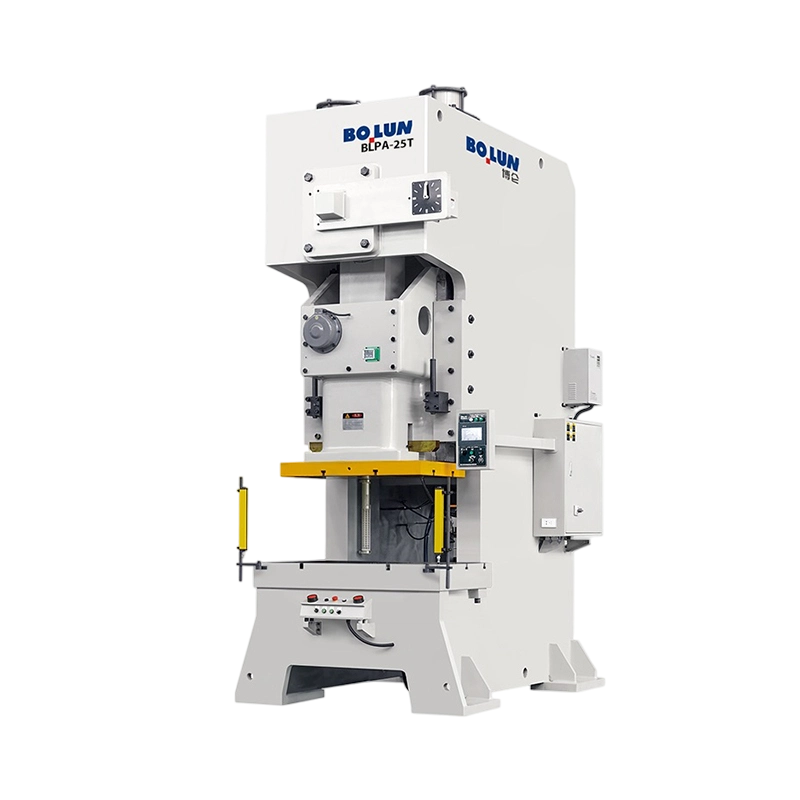
به همین دلیل، مدلهای تک نقطهای و دو نقطهای نوع باز Bolun از آرایشهای مختلف قاب و اسلاید استفاده میکنند. یک مدل جمع و جور BLPA مناسب قالب های کوچکتر و تغییر مکرر است. یک مدل BLPC گسترده تر، مساحت بستر و دو نقطه اتصال بیشتر را برای قالب هایی که نیاز به توزیع بار بهتر در سرتاسر اسلاید دارند، می دهد.
یک پرس می تواند تناژ کافی داشته باشد و همچنان غیرقابل استفاده باشد زیرا قالب جا نمی شود. قبل از مقایسه قیمت، پاکت ابزار را بررسی کنید. چک لیست مفید شامل:
یک ریسک رایج خرید، خرید برای طراحی قطعه و فراموش کردن پشته ابزار است. اگر قالب دارای یک تکیه گاه ضخیم، یک مجموعه پین راهنمای بلند یا یک پد پنوماتیک باشد، ارتفاع بسته مورد نیاز می تواند به سرعت رشد کند. اضافه کردن یک فاصله ممکن است تناسب فوری را حل کند، اما می تواند استحکام را کاهش دهد و ارتفاع کار را تغییر دهد. بهتر است قبل از سفارش، پشته کامل قالب و محدوده تنظیم را تأیید کنید.
اکثر پرس های نوع باز از یک چرخ فلایویل مکانیکی با کلاچ و ترمز استفاده می کنند. آنها ساده، سازنده و توسط تیم های تعمیر و نگهداری به خوبی درک می شوند. یک سروو پرس آن حرکت لغزشی ثابت را با یک منحنی قابل برنامه ریزی جایگزین می کند. لغزش می تواند در تماس قالب کند شود، در پایین بماند و سریعتر برگردد. برای یک فنجان عمیق، این کنترل می تواند جریان مواد را بهبود بخشد و چین و چروک را کاهش دهد. برای کار سوراخ کردن، می تواند شوک و سر و صدا را کاهش دهد. هزینه بالاتر است، بنابراین فرآیند باید آن را توجیه کند.
در پرس سروو تک نقطهای نوع باز، مزیت عملی «تناژ بیشتر» نیست. کنترل سرعت و موقعیت از طریق ضربه است. این زمانی اهمیت دارد که یک دستگاه چندین محصول را اجرا کند و تیم آزمایشی به جای تغییر پرس، باید حرکت را تنظیم کند.
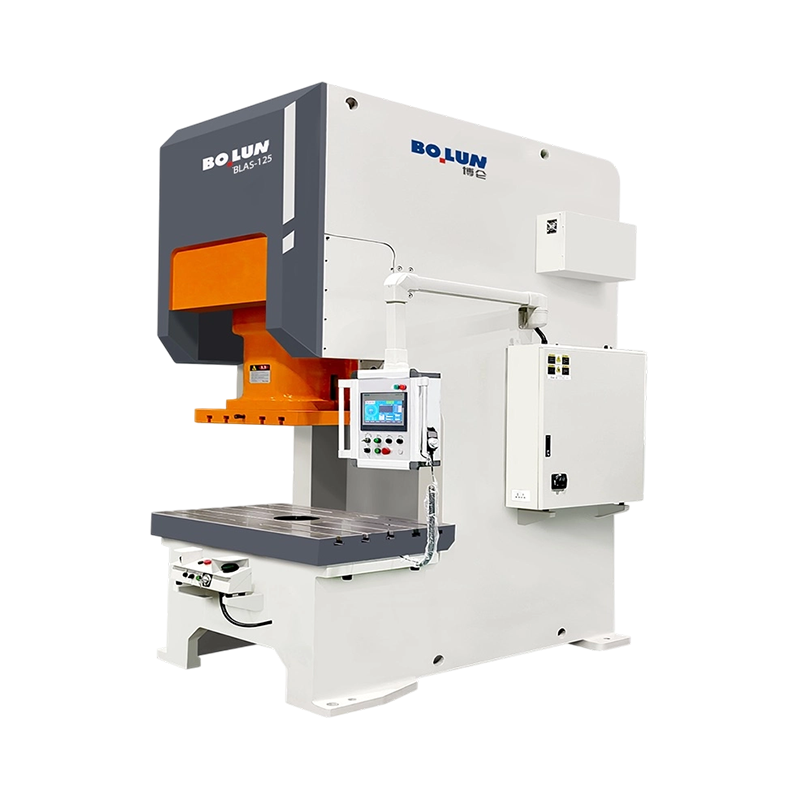 پرس پاور سروو تک نقطه ای نوع باز BLAS-125 پرس سروو 1250 کیلونیوتن برای کشیدن و کشش عمیق، با عمق گلوگاه 350 میلی متر و حرکت لغزشی 180 میلی متر برای قطعات کار بزرگتر. مشاهده محصول →
برای قالب های عریض یا کارهایی که بار روی یک بستر بزرگ پخش می شود، یک پرس دو نقطه ای از نوع باز می تواند تمایل به کج شدن لغزنده را کاهش دهد. مدل تخت فوقالعاده BLPC200 Bolun نمونهای از این چیدمان است: مساحت تخت بیشتر و دو نقطه اتصال را به شما میدهد، که زمانی مفید است که قالب پهن باشد، اما این فرآیند همچنان از دسترسی جلو باز سود میبرد.
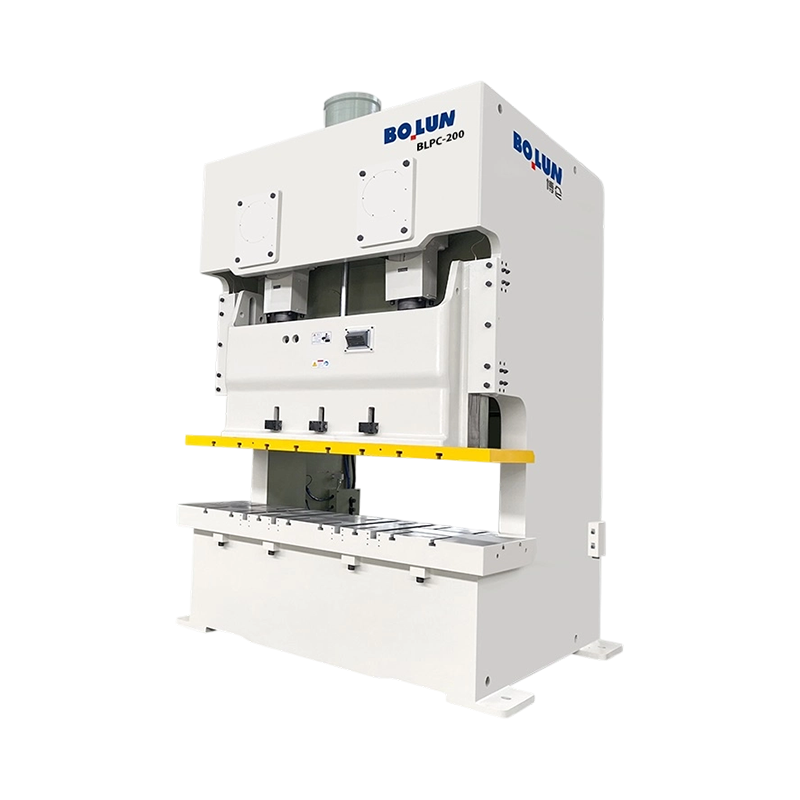 BLPC-200 تخت فوق عریض دو نقطه پرس نوع باز پرس 2000 کیلونیوتن دو نقطه باز نوع با میز کار 2400 × 840 میلی متر و 1980 میلی متر بین ستون ها برای قالب های عریض و شکل دهی ورق های فلزی بزرگ. مشاهده محصول →
ایمنی بخشی از مشخصات دستگاه است، نه لوازم جانبی اضافه شده پس از تحویل. یک پرس نوع باز نیاز به محافظی دارد که از دسترسی به نقطه کار جلوگیری می کند و در عین حال اجازه می دهد قالب و خوراک کار کنند. بسته به ارزیابی بازار و ریسک، ممکن است شامل حفاظهای ثابت، حفاظهای متحرک به هم قفل شده، پردههای نوری، کنترلهای دو دستی، و مقررات قفل/خاموش باشد. سیستم برق و کنترل باید مطابق با استانداردهای مربوطه مانند ISO 12100 برای ارزیابی ریسک و IEC 60204-1 برای تجهیزات الکتریکی مستند باشد. در اروپا، یک ماشین با علامت CE باید با یک اعلامیه انطباق و یک پرونده فنی ارائه شود. در سایر بازارها، الزامات محلی همچنان اعمال می شود.
یک هزینه پنهان رایج، مقاوم سازی است. مطبوعاتی که با علامت CE وارد میشود، اما پرونده ارزیابی خطر، نقشههای محافظ، و هیچ سابقه اعتبارسنجی وجود ندارد، میتواند گران تمام شود. قبل از ارسال، مفهوم ایمنی، عملکرد توقف، منطق قفل محافظ و پشتیبانی قطعات یدکی را بخواهید. ارزانترین قیمت میتواند به گرانترین ماشین تبدیل شود، اگر تا زمانی که حفاظت اصلاح نشود، تولید شروع نشود.
ویدیویی که از یک مطبوعات خالی است، مدرک پذیرش نیست. آزمایش پذیرش کارخانه باید شامل اجرای بدون بار در سرعت های پایین و بالا، بررسی روغن کاری، چک های هوا و برق و اعتبار سنجی عملکرد ایمنی باشد. بررسی های هندسی باید صافی بستر، موازی بودن قوچ با بستر و عمود بودن حرکت قوچ را پوشش دهد. در صورت امکان، قالب واقعی یا قالب آزمایشی نماینده را اجرا کنید و ارتفاع سوراخ، صافی قطعه و تکرارپذیری را اندازه بگیرید.
پذیرش سایت افکت های پایه و نصب را اضافه می کند. پس از اینکه فونداسیون سخت شد و پرس تراز شد، هندسه را دوباره بررسی کنید و یک آزمایش بارگذاری شده را انجام دهید. لرزش، صدا، افزایش دما و واکنش کلاچ/ترمز باید ثبت شود. برای سروو پرس، پروفایل های حرکتی برنامه ریزی شده و عملکرد توقف در شرایط تولید را بررسی کنید. ماشینی که دارای مشخصات استاتیکی است اما پس از نصب، پراکندگی قطعات غیرقابل قبولی ایجاد می کند، آماده تحویل نیست.
قیمت خرید در مدل هزینه فقط یک خط است. سازگاری با ابزار، پشتیبانی آزمایشی قالب، قطعات یدکی، آموزش، مصرف انرژی و زمان از کار افتادن همگی بر هزینه واقعی هر قطعه تأثیر میگذارند. قبل از امضا، منحنی تناژ، دادههای انحراف، ترسیم فونداسیون، الزامات ابزار، لیست قطعات یدکی توصیه شده و برنامه نگهداری را بپرسید. مشخص کنید کدام اجزای اختصاصی هستند و با چه سرعتی می توان آنها را تعویض کرد.
برای یک دستگاه پرس قدرتی نوع باز که در تولید با اختلاط بالا استفاده می شود، زمان تغییر می تواند بیش از یک تفاوت کوچک در سرعت مهم باشد. بپرسید بستن قالب، تنظیم اسلاید و کنترل ذخیره سازی دستور العمل چگونه کار می کند. برای یک خط اختصاصی، تکرارپذیری و پاسخگویی خدمات ممکن است اهمیت بیشتری داشته باشد. عرضهکنندهای با دادههای آزمایشی مستند، یک پرونده ایمنی واضح، و پشتیبانی خدمات محلی معمولاً شریک بهتری نسبت به عرضهکنندهای است که فقط در تناژ و قیمت رقابت میکند.
مجموعههای شکاف باز و عمیق Bolun نشان میدهد که چرا جزئیات برنامه اهمیت دارد. یک گلوی عمیقتر میتواند مشکل قسمتی از پاکت را حل کند، اما سفتی قاب و الزامات فضای کف را نیز تغییر میدهد.
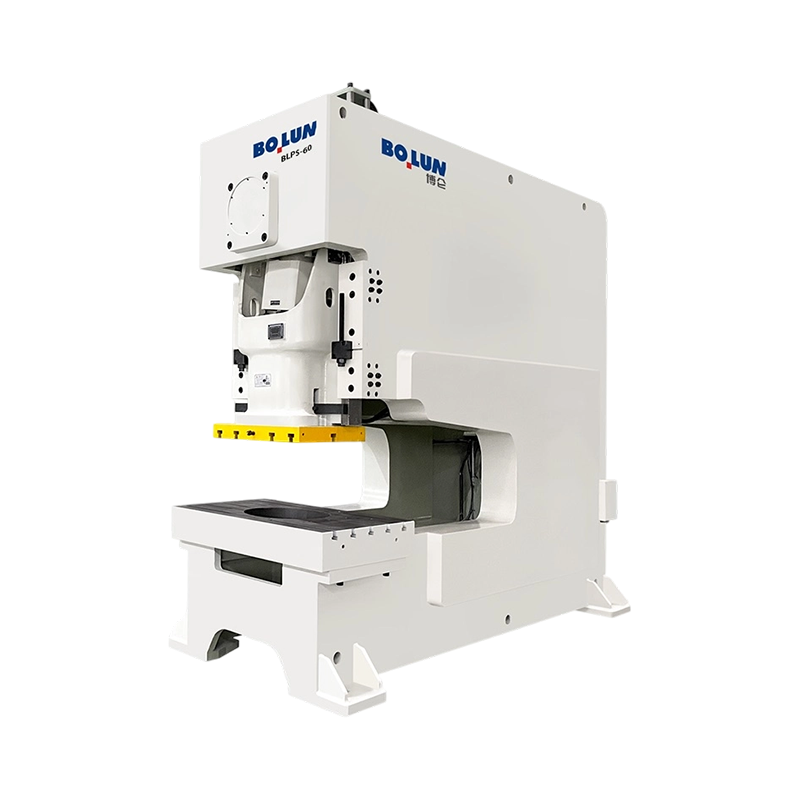 پرس پاور گلو عمیق شکاف باز BLPS-60 یک پرس گلوی عمیق با شکاف باز 600 کیلونیوتن با عمق گلوگاه 500-1200 میلی متر و میز کار 900 × 520 میلی متر برای ورق فلزی با فرمت بزرگ که نیاز به دسترسی بیشتر دارد. مشاهده محصول →
برای اکثر کارهای عمومی مهر زنی، خم کردن، سوراخ کردن و کشیدن کم عمق، یک دستگاه پرس قدرتی نوع باز بهترین تعادل دسترسی، سرعت تغییر و هزینه را ارائه می دهد. این انتخاب عملی زمانی است که قالب اغلب تغییر می کند و بار به طور معقولی در مرکز قرار می گیرد. زمانی که قالب نیاز به فاصله زیاد دارد، بار دور از مرکز قرار دارد، ضربه عمیق است، یا قطعه به پایداری ابعادی طولانی مدت نیاز دارد، به یک قاب بسته یا طراحی نوع باز سنگینتر بروید.
ترتیب خرید ایمن ساده است: نیروی شکلدهی را در زمان کار مشخص کنید، پوشش قالب و ارتفاع بسته را تأیید کنید، انحراف قاب و هدایت قوچ را بررسی کنید، سپس بستهبندی درایو و ایمنی را با برنامه تولید مطابقت دهید. تناژ شماره تیتر است، اما مطبوعاتی که عملکرد خوبی دارند مطبوعاتی هستند که قاب، تخت، استروک و سیستم کنترل آن با کار واقعی مطابقت دارند.


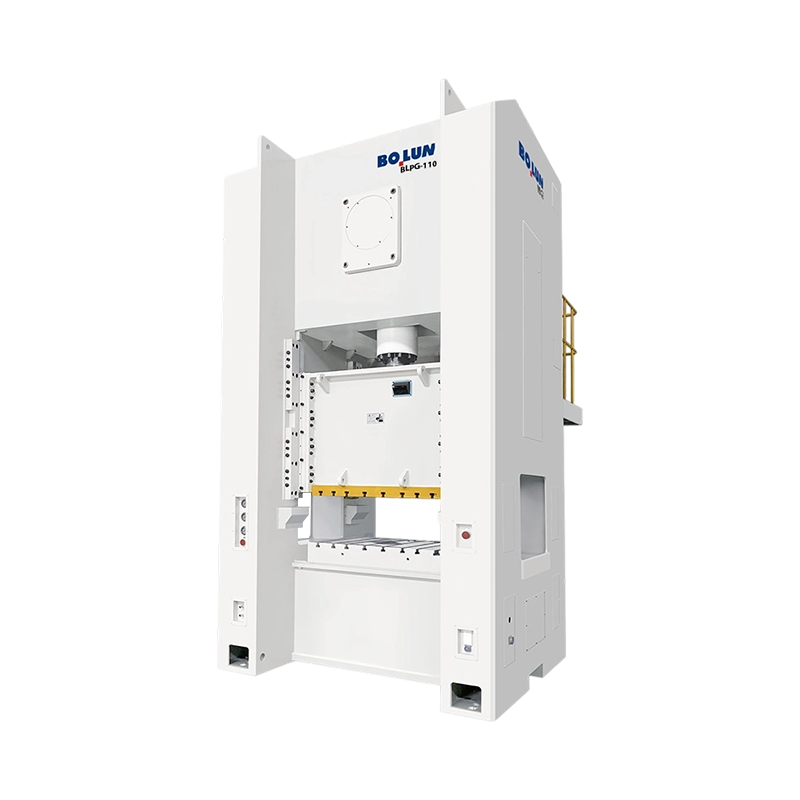
در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
یک پرس قاب باز 160 تنی و یک پرس قاب بسته 160 تنی را کنار هم قرار دهید و تف...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

