
یک پرس قاب باز 160 تنی و یک پرس قاب بسته 160 تنی را کنار هم قرار دهید و تفاوت از فاصله 30 متری قابل مشاهده است. یکی قسمت قالب را از سه طرف باز می گذارد تا اپراتور بتواند با دست یک جای خالی پهن را داخل آن بلغزد. دیگری همان قالب را داخل جعبه ای از فولاد بدون تنش می پیچد که در بار کامل به سختی خم می شود. هر دو با یک توضیح، "پرس مکانیکی 160 تن" فروخته می شوند و هر دو با قیمت های شگفت آور مشابهی عرضه خواهند شد. آنها همان ماشین نیستند.
تعریف باید اول باشد، زیرا هر تصمیم عملی در مورد مطبوعات از آن سرچشمه می گیرد. ماشین پرس مکانیکی یک ماشین ابزار شکلدهنده فلز است که انرژی جنبشی را در چرخ فلایویل چرخان ذخیره میکند و آن انرژی را از طریق یک کلاچ و یک مکانیزم نوع میل لنگ در یک لغزش آزاد میکند که یک حرکت ثابت را در مجموعهای از راهنماها بالا و پایین میبرد. نیرو ثابت نیست. از طریق سکته مغزی ساخته می شود و در چند میلی متر آخر قبل از نقطه مرده پایینی به اوج می رسد، به همین دلیل است که یک پرس مکانیکی در خالی شدن و سکه زدن عالی است و در شکل گیری آهسته و در عمق کامل ناخوشایند است.
این یک مشخصه بیشتر موارد زیر را توضیح می دهد: چرا تناژ، ضربه و ضربه در دقیقه توسط مکانیک ماشین به جای تنظیم کنترل ثابت می شود. چرا سفتی قاب بیشتر از عدد روی پلاک مهم است. و چرا نسخه سروو محور همان دستگاه به سریعترین دسته در حال رشد در مغازه های مهر زنی تبدیل شده است که بدون کاهش سرعت چرخه نیاز به انعطاف پذیری دارند.
مسیر انرژی را از منبع برق تا صفحه قالب دنبال کنید و کل ماشین ساده تر می شود و می توان آن را مشخص کرد.
دو پیامد از آن توالی خارج می شود. اول، یک پرس مکانیکی تناژ نامی خود را فقط در نزدیکی انتهای ضربه ایجاد می کند. اگر فرآیندی در نیمه حرکت به نیروی زیاد نیاز دارد، پرس میل لنگ ابزار اشتباهی است و باید پرس هیدرولیک یا سروو در نظر گرفته شود. دوم، از آنجا که کلاچ و ترمز تعیین می کنند که لغزش با چه دقتی می تواند متوقف شود و با چه سرعتی می توان آن را چرخاند، نوع کلاچ یکی از قوی ترین سیگنال های تولید ماشین است. کلاچ اصطکاکی با مانیتور ترمز الکترونیکی و انتخابگر حالت اینچ/تک/پیوسته چیزی است که به پرس برای تنظیم قالب و برای تغذیه سیم پیچ خودکار در همان دنده استفاده می شود.
نوع انتقال نیمه دیگر ماجراست. یک میل لنگ ساده ارزان، جمع و جور است و یک منحنی حرکتی تقریباً سینوسی ایجاد میکند که برای خالی کردن و مهر زنی عمومی مناسب است. یک دنده غیرعادی حرکت موثر را طولانی تر می کند و لغزش را در نزدیکی پایین کاهش می دهد و انرژی کار بیشتری را در هر حرکت تولید می کند و عملکرد بهتری در کشش عمیق و شکل دهی سنگین دارد. اتصال ضامن نیرو را به طور چشمگیری در نزدیکی قسمت پایین چند برابر می کند و بنابراین انتخاب استاندارد برای آهنگری سرد، سکه کاری و کالیبراسیون است که در آن مواد به جای برش نیاز به جریان دارند. یک سروو درایو آرایش چرخ فلایویل و کلاچ را با یک موتور با گشتاور بالا جایگزین می کند که می تواند هر منحنی ضربه ای را که فرآیند می خواهد برنامه ریزی کند.
تناژ شماره تیتر است، اما اینها مؤلفههایی هستند که تصمیم میگیرند پس از پنج سال کارکرد دو شیفتی، آیا دستگاه چاپ همچنان تحمل داشته باشد یا خیر.
| مونتاژ | کاری که انجام می دهد | آنچه در یک نقل قول به شما می گوید |
|---|---|---|
| قاب | واکنش شکل دهی را حمل می کند و لام را به صورت مربعی روی تخت نگه می دارد | ساخت و ساز میله های جوش داده شده در مقابل. شکل انحراف تحت بار نامی. آیا پس از جوشکاری از تنش کاسته می شود |
| فلایویل | انرژی آزاد شده در طول هر ضربه را ذخیره می کند | فلایویل mass and allowable speed drop indicate available work energy, not just tonnage |
| کلاچ و ترمز | در هر چرخه قطار محرکه را درگیر و متوقف کنید | کلاچ اصطکاکی هوا با نظارت بر ترمز و حالت اینچ نشان دهنده یک ماشین مدرن و ایمن تر است |
| میل لنگ یا دنده غیر عادی | چرخش را به حرکت اسلاید تبدیل می کند | مشخصات ضربه، انرژی کار، و مناسب بودن برای ترسیم در مقابل خالی کردن را تعیین می کند |
| شاتون و کشویی | نیرو را به قالب بالایی منتقل می کند | منطقه اسلاید، محدوده تنظیم لغزش، و اینکه آیا یک محافظ هیدرولیک اضافه بار نصب شده است یا خیر |
| گپ و راهنما | اسلاید را موازی نگه دارید و در برابر رانش خارج از مرکز مقاومت کنید | Gibs قابل تنظیم در مقابل ثابت. مشخصات ترخیص; هدایت هشت نقطه ای در اسلایدهای وسیع تر |
| تخت و بشقاب تکیه گاه | از قالب پایینی پشتیبانی می کند و فضای قالب قابل استفاده را تعریف می کند | اندازه تخت، الگوی شیار T، بالشتک یا بالشتک و ضخامت تخت |
| سیلندرهای تعادلی | اسلاید افست و وزن ابزار | بر دقت توقف، سایش ترمز و سطح صدا تأثیر می گذارد |
| سیستم روغن کاری | روغن را به بلبرینگ ها، گاب ها و چرخ دنده ها تغذیه می کند | متمرکز در مقابل دستی؛ آیا خطاهای روانکاری در کنترل قفل شده است |
| سیستم کنترل و ایمنی | چرخه را اجرا می کند و از اپراتور محافظت می کند | تولید PLC، مانیتور تناژ، پرده های نور، کنترل دو دستی و انتخاب حالت ضربه ای |
دو ورودی در آن جدول سزاوار توجه بیشتری هستند زیرا خریداران اغلب از آن عبور می کنند. انحراف قاب - اغلب به صورت کسری از میلی متر در هر متر طول بستر در بار نامی بیان می شود - تعیین می کند که آیا لبه های قالب در وسط یک بستر طولانی نزدیک به همان عمق لبه های قالب در انتهای آن قرار می گیرند یا خیر. و پاکسازی gib تصمیم میگیرد که هنگام بارگذاری قالب خارج از مرکز، که در کارهای پیشرونده و انتقالی طبیعی است، اسلاید چگونه رفتار کند. پرس با تناژ سخاوتمندانه اما قاب نرم و راهنماهای شل همچنان قطعات رد شده را تولید می کند، فقط گران تر.
پرس ها بر اساس چهار چیز دسته بندی می شوند: شکل قاب، تعداد نقاط اتصال بین درایو و اسلاید، انتقالی که سکته مغزی را ایجاد می کند و فرآیندی که دستگاه برای آن ساخته شده است. این چهار محور دسته بندی هایی را ایجاد می کنند که در هر کاتالوگ مشاهده خواهید کرد.
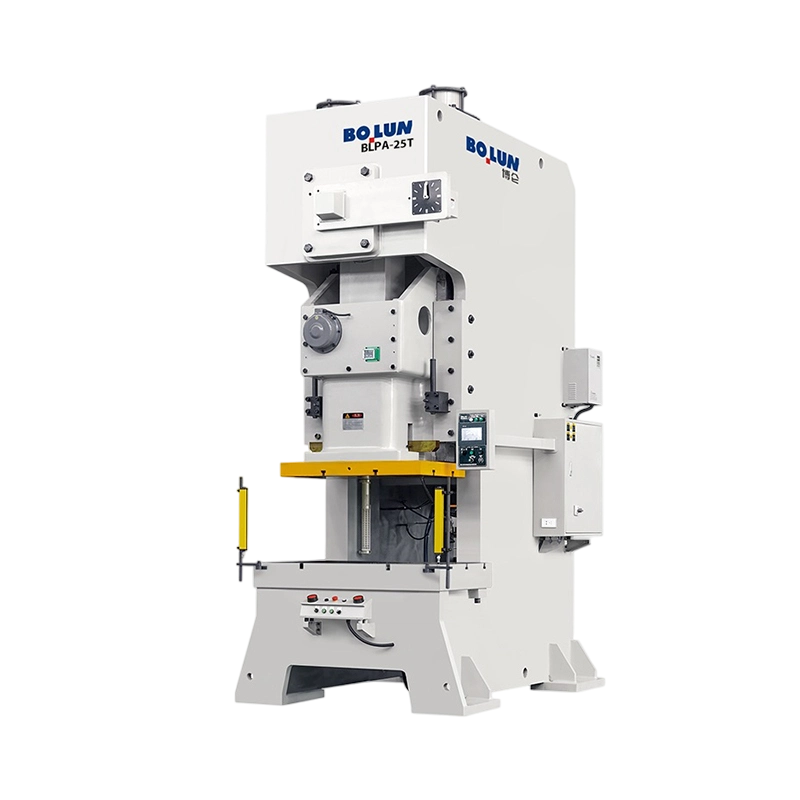
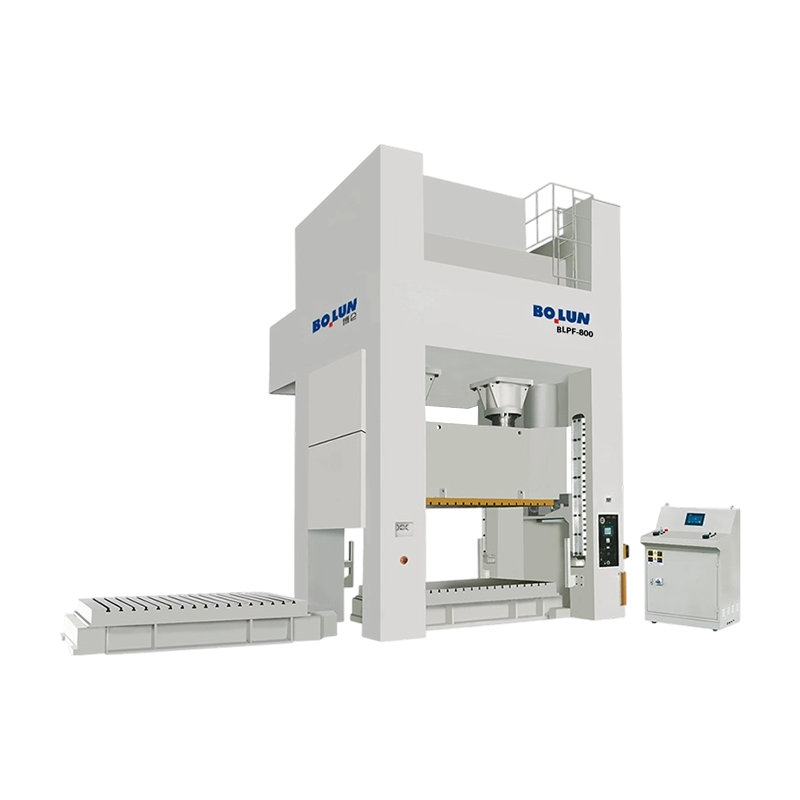
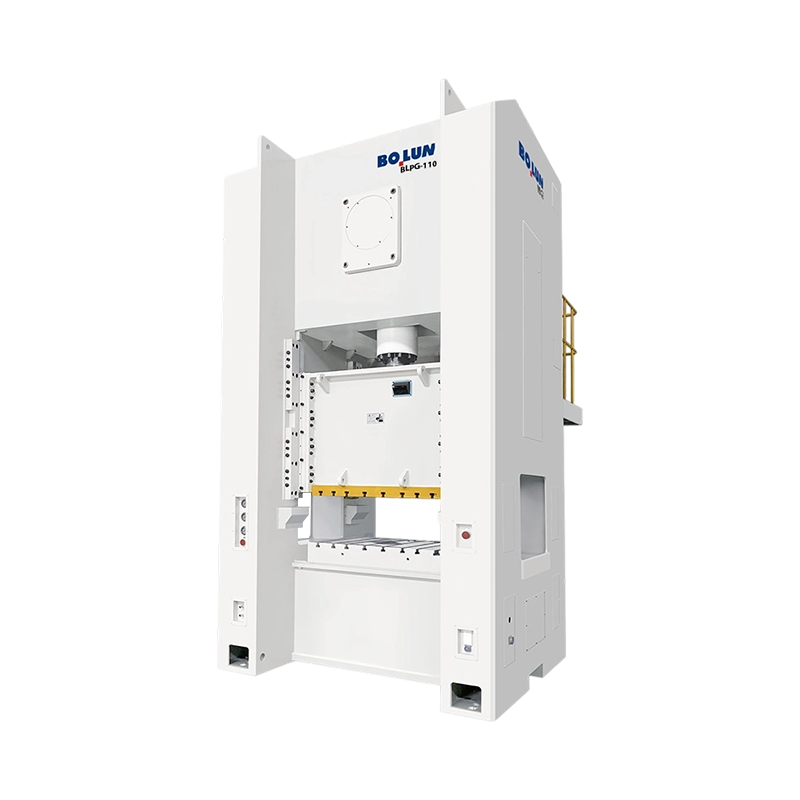
یک پرس نوع باز دارای یک قاب C شکل با قسمت قالب قابل دسترسی از جلو و هر دو طرف است که بارگیری دستی، دسترسی ربات و کار کوتاه مدت را راحت می کند. تعادل این است که قاب ذاتاً سختی کمتری دارد زیرا مسیر بار بسته نیست، بنابراین بیشتر منحرف میشود و در زیر بار بیشتر به عقب برمیگردد، که هزینه عمر قالب و دقت قطعه دارد. یک پرس نوع بسته مسیر بار را در اطراف قالب می بندد و سختی بسیار بالاتر و تحمل بار خارج از مرکز را به قیمت دسترسی محدود می دهد. اکثر مغازههایی که کارهای دقیق با حجم بالا را انجام میدهند، در نهایت روی ماشینهای قاب بسته استاندارد میشوند، در حالی که پرسهای فریم باز پیشفرض برای تناژهای کوچکتر و تولید مختلط باقی میمانند. مقایسه کاملتر بین این دو خانواده قبل از تصمیم خرید و تجزیه و تحلیل مفید ارزش خواندن را دارد مبادله نوع باز در مقابل نوع بسته آرگومان های انحراف و دسترسی را با جزئیات بیشتری پوشش می دهد.
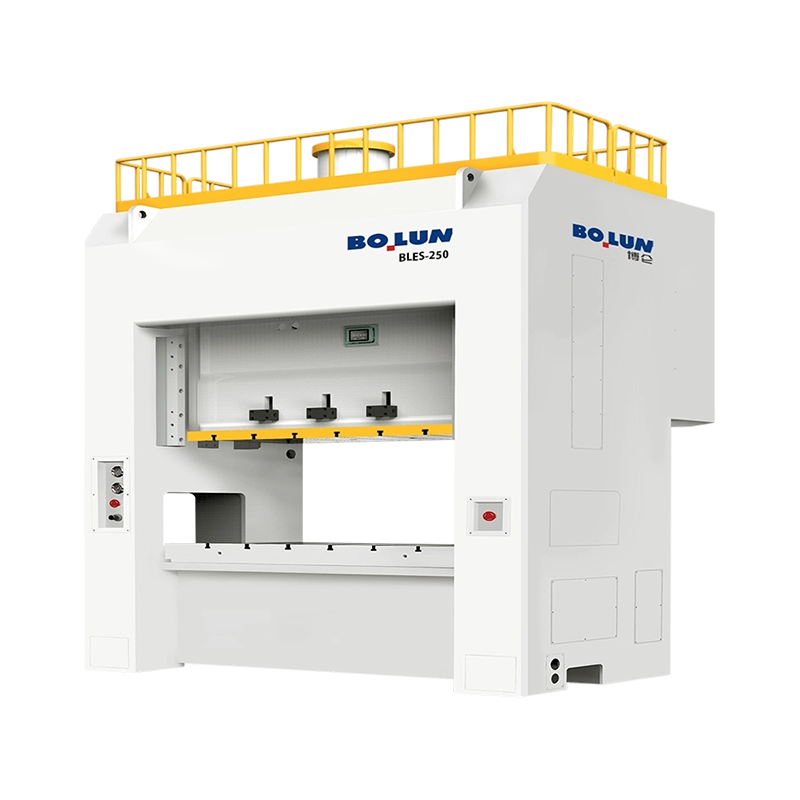
یک پرس تک نقطه ای اسلاید را از طریق یک میله اتصال در مرکز هدایت می کند. سادهتر، ارزانتر، و برای قالبهای باریک و بارگذاری متوسط خارج از مرکز کاملاً مناسب است. یک پرس دو نقطه ای اسلاید را از طریق دو میله اتصال که در عرض لغزش فاصله دارند هدایت می کند، که بار را پخش می کند و به طور چشمگیری مقاومت در برابر واژگونی را در هنگام بارگیری قالب خارج از مرکز افزایش می دهد. اگر پنلهای عریض، قالبهای پیشرونده با ایستگاههای نامتعادل یا هر چیزی که بار را به سمت یک طرف تخت میبرد، اجرا میکنید، دستگاه دو نقطهای لوکس نیست. این تفاوت بین قطعات ثابت و ضایعات است. یک نمونه معرف خانواده دو نقطه ای نوع بسته است، که در آن یک مدل میان رده مانند دستگاه 250 تنی با بستر پهن دقیقاً چنین کاری را هدف قرار می دهد.
 BLPE-250 پرس دو نقطه ای با تخت عریض نوع بسته پرس دو نقطه ای نوع بسته 250 تنی با میز کار 2500×1000 میلی متر، موتور 22 کیلووات و داده های سری، مناسب برای قالب های پیشرونده گسترده و بارهای خارج از مرکز. مشاهده محصول →
درایو میل لنگ کلاسیک و هنوز هم رایج ترین است: ساده، قوی و ارزان برای نگهداری. درایو دنده غیرعادی یک ضربه موثر طولانیتر و انرژی کار بیشتر را فراهم میکند، به همین دلیل است که در ماشینهای قاب بسته سنگین در محدوده 400 تا 800 تن ظاهر میشود. درایو ضامن نیرو را در پایین ضربه چند برابر می کند و آن را به استانداردی برای آهنگری سرد و سکه زنی تبدیل می کند. سروو درایو مکانیزم چرخ فلایویل و کلاچ را به طور کامل حذف می کند و آن را با یک سروموتور جایگزین می کند که می تواند لغزنده را نگه دارد، آن را در اواسط حرکت معکوس کند و از یک پروفیل حرکت قابل برنامه ریزی پیروی کند - رویکرد آهسته، تماس کنترل شده، ساکن در پایین، بازگشت سریع.
این قابلیت برنامهریزی چیزی است که پرسهای سروو را برای کشش عمیق جذاب میکند، جایی که مواد باید به جای پاره شدن جریان داشته باشند، و برای شکلدهی عملیاتهایی که برای از بین بردن برگشت فنری نیاز به جابجایی دارند. دستگاهی مانند پرس سروو تک نقطه ای نوع باز ۱۲۵ تنی به طور خاص بر اساس این نیاز ساخته شده است و حرکت اسلاید کنترل شده با سروو را با پنجره فرآیند کشیدن عمیق جفت می کند.
 پرس پاور سروو تک نقطه ای نوع باز طراحی عمیق BLAS-125 سروو پرس 125 تنی نوع باز با حرکت اسلاید 180 میلی متری و عمق گلوگاهی 350 میلی متری برای کشیدن عمیق، جایی که حرکت لغزشی قابل برنامه ریزی از جریان مواد پشتیبانی می کند. مشاهده محصول →
احتیاط عملی این است که پرس های سروو به ازای هر تن هزینه بیشتری دارند و دانش فرآیند بهتری را برای بهره برداری می طلبند. اگر قطعه یک خالی ساده یا یک براکت سوراخ شده باشد، کنترل حرکت اضافی پولی است که برای قابلیتی که کار هرگز از آن استفاده نمی کند خرج می شود.
یک برگه نقل قول مطبوعاتی حاوی دوازده عدد است و فقط تعداد کمی از آنها تصمیم می گیرند که آیا دستگاه برای کار مناسب است یا خیر. اینها مواردی هستند که ابتدا باید بررسی شوند.
رایج ترین خطای مشخصات خرید تناژ بدون بررسی سکته مغزی و انرژی است. یک پرس 200 تنی با یک حرکت کوتاه و یک فلایویل سبک را می توان با یک پرس 160 تنی با یک حرکت طولانی تر و یک فلایویل سنگین تر در کار کشیدن عمیق تر شکست داد و برگه مشخصات آن را با صدای بلند بیان نمی کند. دومین خطای رایج نادیده گرفتن بارگذاری خارج از مرکز است. قالبی که کاملاً در وسط تخت قرار میگیرد، رفتار بسیار متفاوتی با قالبی دارد که تمام عرض تخت را میپوشاند و سنگینترین ایستگاه را در یک سمت قرار میدهد.
پرس های مکانیکی ماشین های شکل دهی همه منظوره هستند، اما فرآیندهایی که بر آنها غالب است یک ویژگی مشترک دارند: آنها نیاز به نیروی زیادی دارند که به طور ناگهانی و مکرر در یک موقعیت کنترل شده اعمال شود.
خالی کردن و سوراخ کردن. برش دادن ورق فلز به شکل و سوراخ کردن. مواد به جای روان شدن شکسته می شوند، بنابراین یک پرس سریع و سفت با هدایت لغزشی خوب ایده آل است و نیازهای تناژ را می توان از روی استحکام برشی و طول برش محاسبه کرد.
خم شدن، فلنج زدن و شکل دهی. عملیات خمش هوا، کف کردن، و فلنجینگ که در آن قالب هندسه نهایی را تعیین می کند. سازگاری به موقعیت نقطه مرده پایین قابل تکرار بستگی دارد.
طراحی عمیق فنجان ها، محفظه ها و پوسته های موتور که در آن مواد باید بدون پارگی به داخل حفره قالب بریزد. این فرآیندی است که اغلب خریدار را مجبور میکند به یک ضربه طولانیتر، یک بالشتک قالب یا یک سروو درایو با مشخصات سرعت قابل برنامهریزی را مجبور کند.
سکه و اندازه. عملیات نازک و پرفشار که نیاز به نیروی متمرکز در انتهای ضربه دارند. ماشینهای دنده ضامن و غیرعادی در اینجا عالی هستند.
آهنگری سرد. قطعات جامد یا نزدیک به جامد در دمای اتاق تشکیل شده و به نیروی بسیار زیاد و تغییر شکل زیاد نیاز دارند. ماشینهای ضامن دار با ویژگیهای ضربه متعادل و قابهای سنگین برای این کار ساخته شدهاند و یک پرس ضامن با تناژ بالا در کلاس 650 تنی این دسته را نشان میدهد: حرکت حرکتی متعادل، قابلیت تغییر شکل بالا و قاب در نظر گرفته شده برای بار صنعتی مداوم.
 BLKP-650 با تغییر شکل بالا پرس برقی نوع فورج سرد پرس ضامن 650 تنی با ضربه فشار 8 میلی متر، اجکتور یکپارچه و موتور 75 × 4 کیلو وات برای فورج سرد سنگین و شکل دهی پایدار اجزای ضخیم سنج. مشاهده محصول →
مهر زنی پوسته باتری و اجزای ساختاری. یک برنامه جدیدتر و به سرعت در حال گسترش. محفظههای باتری و قطعات ساختاری به حرکت لغزشی بسیار پایدار، دقت بالا در اندازههای مختلف پوسته و تناژ کافی برای تشکیل آلیاژهای ضخیمتر یا سختتر بدون اعوجاج نیاز دارند. ماشین های دو نقطه ای ساخته شده با تخت های پهن به طور خاص برای این دسته از کارها ظاهر شده اند.
قبل از انتخاب یک مدل خاص، خانواده ماشین باید درست باشد. سه خانواده مشکلات مختلفی را حل می کنند.
| متغیر | پرس مکانیکی | پرس هیدرولیک | سروو پرس |
|---|---|---|---|
| نمایه اجباری | قله های نزدیک به نقطه مرده پایین | ثابت در کل سکته مغزی | قابل برنامه ریزی در هر نقطه در سکته مغزی |
| سکته مغزی | توسط مکانیسم ثابت شده است | قابل تنظیم | کاملا قابل برنامه ریزی |
| سرعت چرخه | سریع، معمولاً سریعترین از این سه | کندترین | سریع، و می تواند در هر قسمت بهینه شود |
| بهره وری انرژی | فلایویل buffers peak demand from the supply | بار پمپ مداوم | انرژی به طور عمده در هنگام تشکیل استفاده می شود |
| بهترین مناسب برای | خالی کردن، سوراخ کردن، خم شدن، مهر زنی عمومی، آهنگری سرد | طراحی عمیق، صفحه ضخیم، شکل گیری سکونت طولانی | طراحی عمیق، کنترل فنری، انعطاف پذیر، تولید مخلوط |
| محرک اصلی هزینه | قاب stiffness, drive type, tonnage | ظرفیت پمپ و سوپاپ، اندازه سیلندر | الکترونیک موتور و درایو، نرم افزار کنترل |
در عمل، اکثر کارگاههای مهر زنی با حجم بالا هنوز پرسهای مکانیکی را برای هر چیزی که شامل برش یا شکلدهی کم عمق است اجرا میکنند، هیدرولیک را برای کارهای عمیق و آهسته نگه میدارند، و دستگاههای سروو را در جایی که مخلوط قطعه گسترده است و زمان تعویض مهم است، اضافه میکنند. اشتباهی که باید از آن اجتناب کرد، خرید یک پرس سروو برای کاری است که یک پرس میل لنگ مشخص با هزینه بسیار کمتری انجام می دهد، یا خرید یک پرس مکانیکی کوچک برای یک کار کشش عمیق که به مشخصات نیرو نیاز دارد که فقط یک ماشین هیدرولیک یا سروو می تواند انجام دهد.
هنگامی که خانواده و تناژ حل می شوند، تفاوت بین ماشینی که پانزده سال کار می کند و ماشینی که پنج سال با شما می جنگد به لیست کوتاهی از سوالات تجاری و مهندسی خلاصه می شود.
زمان سرب سزاوار خط خاص خود است. یک دستگاه قاب باز استاندارد ممکن است در چند ماه ارسال شود، در حالی که یک قاب بسته بزرگ یا پرس سروو ساخته شده بر اساس مشخصات ممکن است به طور قابل توجهی بیشتر طول بکشد. اگر رمپ تولید ثابت باشد، تاریخ سفارش مطبوعات نیز به طور موثر ثابت است و هرگونه سفارشی سازی باید قبل از واریز به صورت کتبی توافق شود.
پرس مکانیکی دستگاهی با انرژی ذخیره شده است و حتی در صورت قطع برق این انرژی را حفظ می کند. هر ویژگی ایمنی در یک پرس مدرن به دلیل این واقعیت وجود دارد: ترمز باید نظارت شود تا ترمز شکست خورده دستگاه را متوقف کند تا اینکه لغزش سقوط کند، و روش های قفل باید انرژی ذخیره شده را جدا کند، نه فقط منبع الکتریکی.
تعمیر و نگهداری از مکانیک نیز ناشی می شود. لنت های کلاچ و ترمز فرسوده شده و باید طبق برنامه بازرسی شوند. فاصله گیب باید بررسی شود زیرا با بار و دما جابجا می شود. نقاط روغن کاری باید به طور قابل اعتماد تغذیه شوند، زیرا یک غشای گرسنه به سطح لغزنده خیلی قبل از اینکه بلبرینگ را از بین ببرد آسیب می رساند. و یاتاقانهای فلایویل، سیلندرهای تعادل، و دستگاههای حفاظت اضافه بار همگی دارای فواصل بازرسی هستند که باید از روز اول در گزارش نگهداری ثبت شوند.
مفیدترین عادتی که یک مغازه می تواند اتخاذ کند نظارت بر تناژ است. مطبوعاتی که امضای نیروی هر ضربه را ثبت میکند، هفتهها قبل از تولید یک سطل ضایعات پر از قطعات رد شده، یک قالب فرسوده، یک قطعه خالی، یک قطعه اشتباه تغذیه شده یا یک مشکل بلبرینگ در حال توسعه را علامتگذاری میکند. در دستگاهی که هزاران ضربه را در هر شیفت انجام می دهد، این نظارت تقریباً سریعتر از هر گزینه دیگری در فرم سفارش هزینه پرداخت می کند.
ماشین های پرس مکانیکی از نظر مفهومی ساده و در جزئیات غیر قابل بخشش هستند. چرخ فلایویل انرژی را ذخیره می کند، کلاچ آن را آزاد می کند و میل لنگ، دنده یا ضامن آن را به یک حرکت ثابت تبدیل می کند که نیرو را در نزدیکی قسمت پایینی ایجاد می کند. هر چیزی که از نظر تجاری اهمیت دارد - سختی قاب، نقاط اتصال، تحمل بار خارج از مرکز، ضربه و انرژی به جای تناژ به تنهایی، و کیفیت کلاچ، راهنماها و سیستم کنترل - نتیجه مستقیم این مکانیسم است.
اول خانواده رو درست کن سپس اندازه سکته مغزی، انرژی و تخت را به جای عدد بروشور با قطعه مطابقت دهید، حاشیه تناژ معقولی بخرید و تأیید کنید که چه کسی قاب را ماشین میکند و چه کسی بعد از نصب پشت دستگاه میایستد. مطبوعاتی که به این ترتیب انتخاب میشود، لازم نیست گرانترین گزینه در نقل قول باشد. به سادگی باید مکانی باشد که مکانیک آن با کاری که واقعاً قصد اجرای آن را دارید مطابقت داشته باشد.


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

