
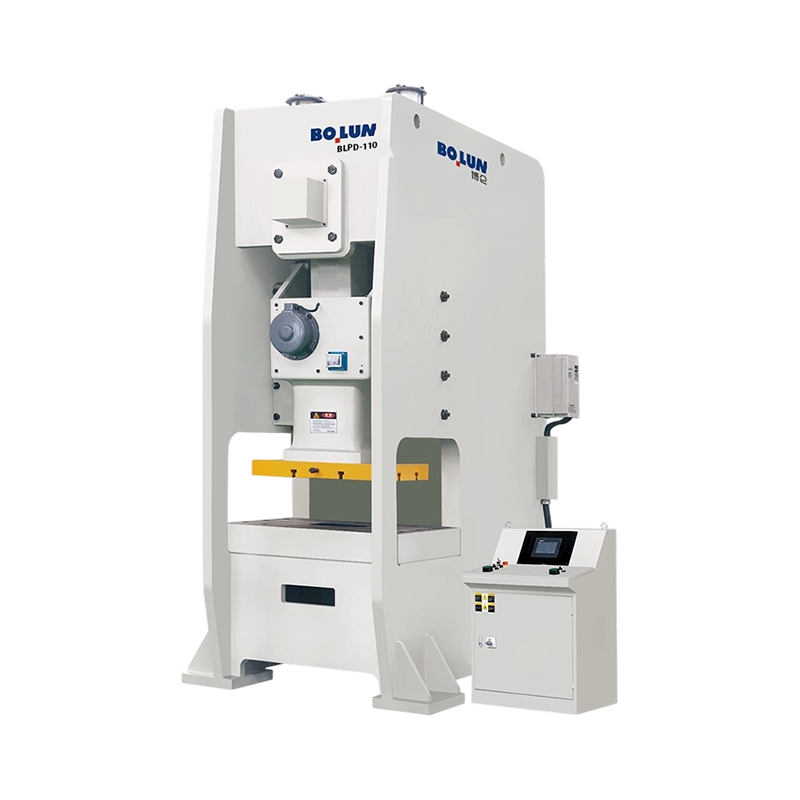


پرس قدرتی نیمه بسته دقیق چابک تک نقطه ای BLPD-110 برای عملیات مهر زنی با راندمان بالا که هم عملکرد چرخه سری...
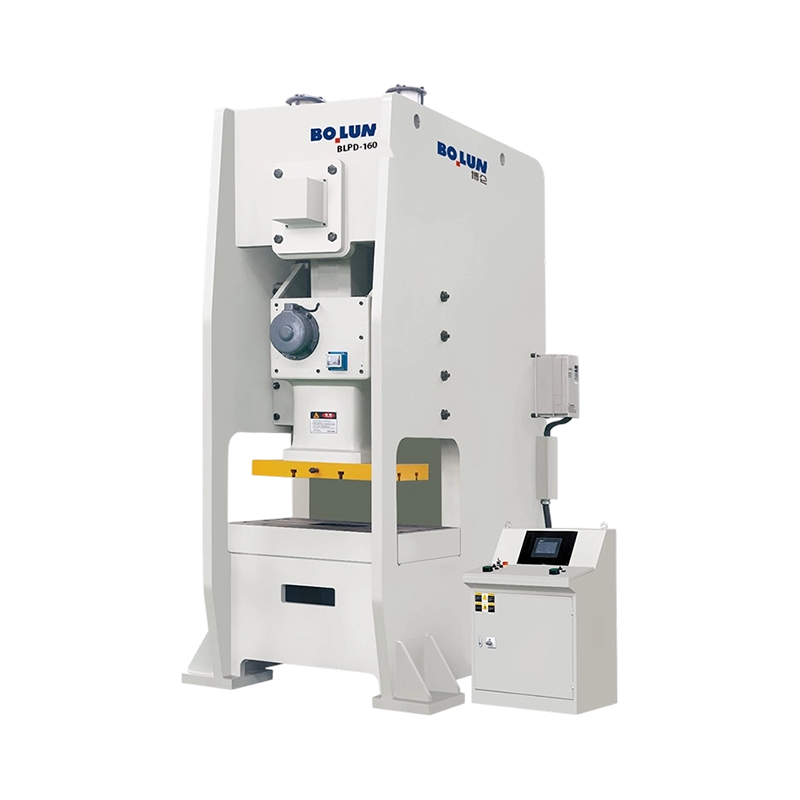
BLPD-160 همه کاره پرس قدرتی نیمه بسته با پایداری متعادل، ظرفیت اسمی 1600 کیلو نیوتن را با یک قاب 16.8 تنی ب...
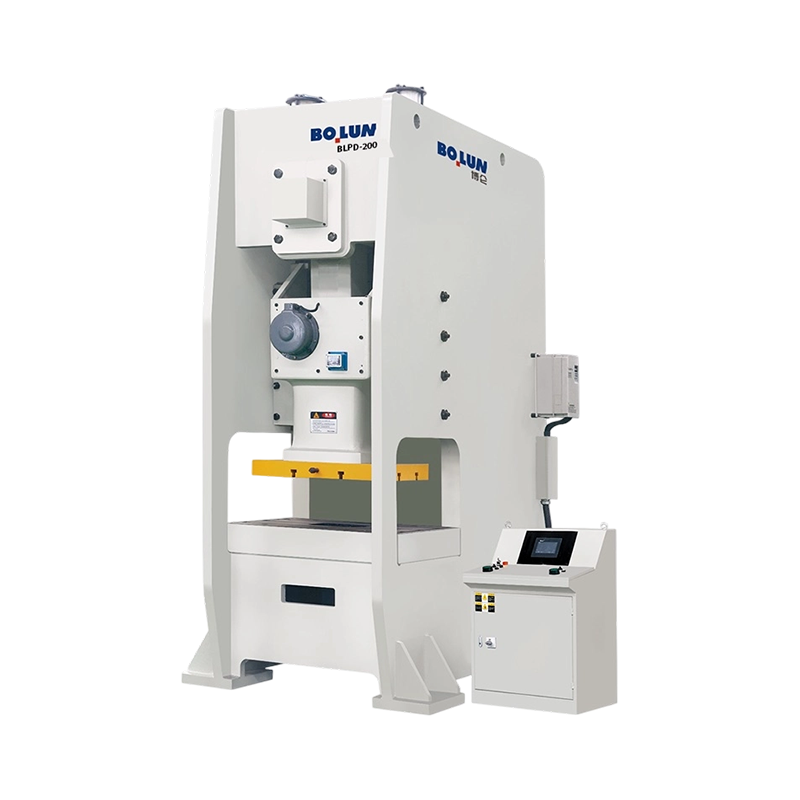
پرس قدرتی نیمه بسته تک نقطه ای با فرمت سنگین BLPD-200 ظرفیت اسمی 2000 کیلو نیوتن را ارائه می دهد و برای کار...
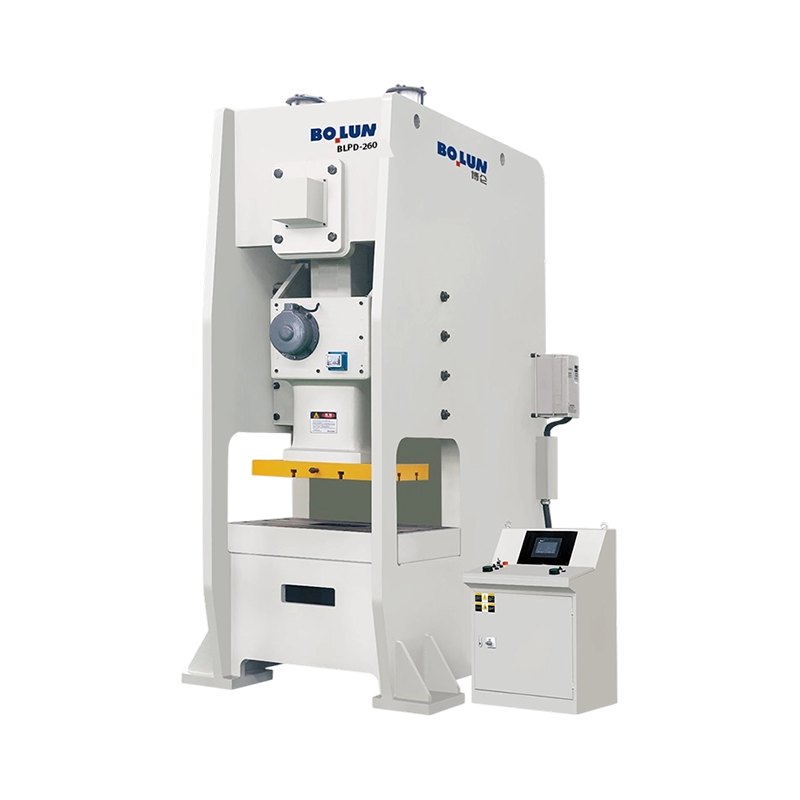
مناسب برای شکل دهی عمیق، آهنگری سنگین و کاربردهای مهر زنی صنعتی در مقیاس بزرگ، پرس قدرتی تک نقطه ای نیمه بس...
پرس قدرتی تک نقطه ای نیمه بسته Bolun یک شاهکار مهندسی ترکیبی است که برای سازندگانی طراحی شده است که به دقت و سفتی ساختاری بالاتری نسبت به یک قاب استاندارد C نیاز دارند، بدون اینکه به ردپای بزرگتر یک قاب H کاملاً بسته بپردازند. با ادغام طراحی قاب تقویت شده "نیمه بسته"، این پرس تعادل استثنایی از عملکرد سنگین و دسترسی آسان را ارائه می دهد.
برای به حداقل رساندن انحراف زاویه ای طراحی شده است
مزیت اصلی سری نیمه بسته بولون، قاب جوشکاری شده با صفحه فولادی فوق العاده سفت و سخت آن است. برخلاف پرسهای سنتی با پشت باز که ممکن است تحت تناژ بالا با خمیازه یا انحراف زاویهای مواجه شوند، معماری نیمه بسته ما از ستونهای جانبی تقویتشده برای محدود کردن قابل توجه باز شدن قاب استفاده میکند. این تضمین میکند که پانچ و قالب در تمام طول حرکت در یک راستا قرار میگیرند، که برای حفظ دقت قطعه و افزایش طول عمر قالبهای پیشرونده گران قیمت، به ویژه در هنگام پردازش مواد با ضخامت بیش از 3.2 میلیمتر، ضروری است.
تطبیق پذیری دسترسی آزاد برای تولید هوشمند
طراحی نیمه بسته در حالی که ثبات قاب H را فراهم می کند، دسترسی عالی جلو و جانبی یک پرس فریم C را حفظ می کند. این امر آن را به یک پلت فرم ایده آل برای عملیات دستی و خطوط خودکار پرسرعت تبدیل می کند. طراحی جمع و جور آن امکان ادغام آسان با فیدرهای سروو NC، uncoilers و سیستم های انتقال رباتیک را فراهم می کند و حداکثر توان عملیاتی را در یک چیدمان فضای کارآمد ارائه می دهد.
کیفیت ساخت سازش ناپذیر
مطابق با استانداردهای امضای Bolun، سیستم انتقال داخلی دارای میل لنگ فولادی آلیاژی 42CrMo و بوش های برنزی قلع برتر CuSn12 است. این مواد با درجه بالا، همراه با یک کلاچ اصطکاکی پنوماتیک با گشتاور بالا و یک واحد ترمز دقیق، از تحویل یکنواخت نیرو و حداقل تجمع حرارتی در طول عملیات مداوم سه شیفت اطمینان میدهند.
ایمنی و کنترل پیشرفته
هر واحد توسط یک سیستم کنترل هوشمند مبتنی بر PLC با HMI با وضوح بالا برای عملکرد بصری مدیریت می شود. برای محافظت از سرمایهگذاری شما، ما یک محافظ اضافه بار هیدرولیک برای جلوگیری از آسیبدیدگی تجهیزات در اثر افزایش تناژ و یک شیر ایمنی دوگانه برقی برای عملکرد ایمن در نظر گرفتهایم. پرس تک نقطه ای نیمه بسته Bolun انتخاب قطعی برای مهر زنی دقیق است که استحکام مورد نیاز و انعطافی که می خواهید را ارائه می دهد.
بهعنوان چین پرس برقی تک نقطه ای نیمه بسته تولیدکنندگان و پرس برقی تک نقطه ای نیمه بسته تأمینکنندگان, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه برای پرس های باز یک پرس پاور تک نقطه ای نوع باز اسلاید خود را از یک...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در حالی که دستگاه پرس قدرتی نوع بسته از یک قاب مستقیم یا بدنه استفاده میکند که ناح...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن است یک صفحه عریض را صاف نگه دارد، دیگری ممکن است به گلوی عمیق برسد و دیگری ممکن...
در طرحبندیهای خودکار شکلدهی فلز، ادغام تجهیزات جانبی مانند فیدرهای کویل، واحدهای استخراج ضایعات و اجزای تغییر قالب سریع، نرخ توان عملیاتی خط را تعیین میکند. الف پرس پاور تک نقطه ای نیمه بسته موقعیت مهمی را در این تنظیمات اشغال می کند، و مصالحه ای بین دسترسی باز یک پرس قاب سنتی C و استحکام بالای یک پرس کاملاً محصور در سمت راست ارائه می دهد. چالش اصلی طراحی، ایجاد مناطق شفاف جانبی گسترده از طریق قائم قاب برای جابجایی مواد خام و ابزار سنگین است و در عین حال اطمینان حاصل شود که قاب تحت بار انحراف زاویهای را تجربه نمیکند. هنگامی که لغزنده پرس پایین می آید تا فلز را تغییر شکل دهد، نیروی واکنش روی تاج به سمت بالا و روی تخت به سمت پایین فشار می آورد و یک جلوه خمیازه در قاب های استاندارد پشت باز ایجاد می کند. در پیکربندی نیمه بسته، افزودن میلههای اتصال سازهای یا ستونهای جانبی تقویتشده این انحراف را کاهش میدهد، اما این اجزا باید با دقت در محل قرار گیرند تا از مسدود کردن مسیرهای جانبی ورودی و خروجی مورد نیاز اتوماسیون تولید مدرن جلوگیری شود.
برای حفظ سفتی سازه بالا بدون ایجاد مانع در جریان مواد جانبی، مهندسان از تحلیل المان محدود پیشرفته برای اصلاح هندسه ستون های جانبی استفاده می کنند. به جای استفاده از موانع ضخیم و جامد که سمت چپ و راست تخت را مسدود می کنند، قاب نیمه بسته با ساختارهای توخالی و جعبه ای با اینرسی بالا یا چیدمان های میله ای بهینه شده طراحی شده است که دیافراگم های پنجره مشخصی را ایجاد می کند. این پنجرهها به گونهای محاسبه میشوند که فضای کافی برای فیدرهای پنوماتیکی یا الکترونیکی را فراهم کنند تا ورق فلز را مستقیماً به صفحه قالب تحویل دهند. شرکت ماشینآلات دقیق ژجیانگ بولون، این روش بهینهسازی ساختاری را با استفاده از صفحات فولادی ضخیم و نوارهای داخلی استراتژیک در اطراف پورتهای دسترسی جانبی اعمال میکند. این چیدمان تقویتکننده تضمین میکند که تنشهای مکانیکی در اطراف دهانههای پنجره قرار میگیرند و از خم شدن ستونهای قاب به بیرون تحت سیکلهای بار با فرکانس بالا جلوگیری میکند و در عین حال مسیر عبور را برای تجهیزات تغذیه خودکار باز نگه میدارد. توالیهای جوشکاری این ستونهای تقویتشده تحت کنترلهای دقیق دما و به دنبال آن تنشزدایی دینامیکی انجام میشود که از تاب برداشتن فولاد در طول زمان جلوگیری میکند. در نتیجه، ابعاد پنجره از نظر ساختاری در طول میلیونها بار تکرار ثابت میماند، که پیشنیازی برای حفظ تراز نصب دقیق مورد نیاز فیدرهای رول الکترونیکی با سرعت بالا است.
هنگامی که فیدرهای رول اتوماتیک پرسرعت و قیچی ضایعات پشت سر هم با یک پرس قدرتی تک نقطه ای نیمه بسته کار می کنند، ارتعاشات هارمونیک ثانویه ایجاد می کنند. این ارتعاشات می توانند به بستر پرس برگردند و بر تنظیمات میکرو سیلندرهای گیره QDC یا سنسورهای الکترونیکی که موقعیت لغزش را نظارت می کنند تأثیر بگذارند. برای جلوگیری از این امر، رابط های تماسی که در آن اتوماسیون جانبی روی تخت پرس نصب می شود، با پدهای مرطوب کننده الاستومری تعبیه شده است. این پدها ارتعاشات با فرکانس بالا را ایزوله میکنند و تضمین میکنند که سیگنالهای الکترونیکی که به کنترلکننده پرس میرسند شفاف و بدون نویز الکتریکی یا مکانیکی باقی میمانند. علاوه بر این، پسوندهای تقویت کننده مورد استفاده برای پشتیبانی از قالب در طول عملیات QDC با ستون های پشتیبانی مکانیکی قوی طراحی شده اند که به فونداسیون متصل می شوند. این لنگر از کج شدن وزن قالب ورودی به بستر پرس یا پرتاب خط تغذیه به خارج از صفحه افقی جلوگیری می کند و از انتقال صاف در طول توالی های تغییر اطمینان می دهد.
سیستم های Quick Die Change یا QDC به مسیرهای افقی بدون مانع در امتداد صفحه تقویت کننده نیاز دارند تا مجموعه های قالب های سنگین را به داخل و خارج از محل کار بلغزند. در یک پرس قدرتی تک نقطه ای نیمه بسته، این حرکت با ادغام ریل های غلتکی به طور مستقیم در شکاف های T تخت و گسترش آنها از طریق دهانه های قاب جانبی تسهیل می شود. برای اطمینان از عملکرد روان این ریلهای QDC، ارتفاع تکیهگاه و لبه پایینی پنجرههای جانبی باید دقیقاً تراز شوند و هیچ پله یا مانعی باقی نماند که بتواند صفحه فرعی قالب را بگیرد. علاوه بر این، لولهکشی هیدرولیک و سیمکشی الکتریکی برای گیرههای چند نقطهای بالا و پایین باید به جای آویزان شدن در مسیرهای دسترسی، از طریق لولههای قاب داخلی هدایت شوند. با تعبیه این ابزارها در ستونهای ساختاری، پرس یک پاکت شفاف برای تغییر قالبهای خودکار نگه میدارد تا ابزار را ظرف چند دقیقه در جای خود قفل کرده و زمان انتقال را در طول تعویض محصول کاهش دهد.
تعامل بین ابعاد باز شدن جانبی، انحراف ساختاری و سازگاری اتوماسیون نیازمند تعادل دقیق در طول مرحله برنامه ریزی است. جدول زیر رابطه کمی بین عرض های مختلف پنجره قاب و معیارهای ساختاری و عملیاتی مربوطه آنها را در یک سری تولید استاندارد نشان می دهد.
| عرض دیافراگم (میلی متر) | انحراف سازه تحت بار (mm) | سازگاری فیدر (حداکثر عرض) | سرعت سفر ریلی QDC (متر بر دقیقه) | دمای عملیاتی پیوسته (C) |
|---|---|---|---|---|
| 350 | 0.020 تا 0.030 | عرض سیم پیچ 280 میلی متر | 4.5 | 38 تا 44 |
| 500 | 0.025 تا 0.038 | عرض سیم پیچ 420 میلی متر | 6.0 | 40 تا 45 |
| 650 | 0.032 تا 0.045 | عرض سیم پیچ 550 میلی متر | 8.0 | 42 تا 48 |
| 800 | 0.040 تا 0.055 | عرض سیم پیچ 700 میلی متر | 10.0 | 43 تا 50 |
دادههای جدولبندیشده نشان میدهند که با افزایش عرض دیافراگم جانبی برای قرار دادن سیمپیچهای بزرگتر و سرعتهای QDC سریعتر، اگر ابعاد قاب ثابت بماند، انحراف ساختاری افزایش مییابد. برای مقابله با این تمایل، تولیدکنندگان ضخامت صفحه تاج و بستر را متناسب با عرض پنجره افزایش میدهند و نرخ انحراف را در تمام اندازههای مدل حفظ میکنند و از سایش زودرس ابزار در طول عملیات مهر زنی سنگین جلوگیری میکنند.
حتی زمانی که فاصلههای فیزیکی ایجاد میشود، ارتعاش دینامیکی ایجاد شده توسط چرخه تغذیه با سرعت بالا میتواند بر دقت ضربه پرس تأثیر بگذارد. اگر فیدر خودکار مستقیماً روی یک بخش لرزان از قاب نصب شود، ماده خام می تواند تغییرات جزئی در طول تغذیه را تجربه کند که منجر به خطاهای پیشرفت در قالب می شود. برای جدا کردن این نیروها، براکتهای نصب فیدرهای جانبی با استفاده از مواد میرایی از قاب اصلی جدا میشوند یا مستقیماً به کف کارخانه متصل میشوند. در همین حال، لغزنده پرس قدرتی تک نقطه ای نیمه بسته توسط گیره های با دقت بالا و طول بلند هدایت می شود که یک مسیر کاملاً عمودی را حفظ می کند. ماشینآلات بولون ادغام مکانیکی این سیستمها را هماهنگ میکند تا اطمینان حاصل شود که مواد عمود بر مسیر اسلاید تغذیه میشوند. این رابطه دقیق از پیچ و تاب یا کمانش نوار هنگام عبور از دهانه های جانبی جلوگیری می کند و تراز پانچ و ماتریس را در شرایط کار مداوم و با سرعت بالا حفظ می کند.
س: چگونه قاب پرس برقی تک نقطه ای نیمه بسته شما در برابر انحراف زاویه ای مقاومت می کند و در عین حال دسترسی راحت به مواد جانبی را ارائه می دهد؟
پاسخ: شرکت ماشینآلات دقیق ژجیانگ بولون، این قابها را با ساختارهای جعبهای سنگین و دندههای تقویتکننده داخلی در اطراف روزنههای پنجره جانبی طراحی میکند. این طرح، نیروهای مکانیکی را از دهانهها دور میکند و سختی ساختاری بالایی را فراهم میکند که انحراف را تحت بار کامل محدود میکند و در عین حال فضاهای جانبی را برای دستگاههای تغذیه خودکار کاملاً پاک نگه میدارد.
س: چه اقداماتی از نصب فیدرهای اتوماتیک جانبی جلوگیری می کند تا خطاهای پیشرفت را در هنگام مهر زنی با سرعت بالا ایجاد نکند؟
A: براکت های نصب فیدر به صورت مکانیکی از بخش های ارتعاشی قاب اصلی با استفاده از مواد میرایی تخصصی جدا می شوند یا مستقیماً به کف مغازه متصل می شوند. علاوه بر این، لغزنده پرس توسط لولههای راهنمای گسترده و با دقت بالا محدود میشود که حرکت را کاملاً عمودی نگه میدارد و اطمینان میدهد که نوار مواد خام همیشه با قالب پیشرونده در یک راستا باقی میماند.
س: چگونه یکپارچه سازی سیستم های Quick Die Change (QDC) از طریق دهانه های جانبی این پرس تسهیل می شود؟
A: ارتفاع صفحه تکیه گاه با لبه پایینی پنجره های جانبی تراز است و ریل های غلتکی را قادر می سازد تا بدون هیچ پله یا مانعی از طریق قائم های قاب به سمت بیرون گسترش یابند. تمام خطوط هیدرولیک کمکی و کابلهای حسگر برای سیستمهای گیره قالب از طریق مجراهای داخلی در ستونها هدایت میشوند و پوششی تمیز و بدون مانع برای انتقال سریع قالب جانبی باقی میگذارند.
س: ماشین بولون چگونه از ستون های پرس در برابر تاب خوردگی ساختاری ناشی از تنش های موضعی تغذیه جانبی مداوم محافظت می کند؟
A: سیستم مدیریت تولید پیشرفته ما هر قاب نیمه بسته ساخته شده را تحت یک فرآیند بازپخت حرارتی و کاهش استرس قرار می دهد. این عملیات حرارتی تنش های جوشکاری باقیمانده را حذف می کند و ساختار دانه داخلی فولاد را تثبیت می کند و از تاب برداشتن ستون های قاب و روزنه های جانبی در طول سال ها کار با فرکانس بالا جلوگیری می کند.
س: آیا می توان اندازه دهانه های جانبی را برای قرار دادن کویل های مواد خام گسترده تر یا قالب های مترقی بزرگتر تنظیم کرد؟
پاسخ: بله، با استفاده از منابع طراحی و تولید ما، می توانیم عرض و ارتفاع پنجره های جانبی را برای رفع نیازهای اتوماسیون شما سفارشی کنیم. مهندسان ما تجزیه و تحلیل دقیق اجزای محدود را در هر اصلاح انجام می دهند تا اطمینان حاصل کنند که افزایش اندازه روزنه کاملاً با ضخامت صفحه فولادی اضافی جبران می شود و سفتی ساختاری پرس را حفظ می کند.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
