
یک پرس پاور تک نقطه ای نوع باز اسلاید خود را از یک اتصال در مرکز هدایت می کند، که دستگاه را برای کارهای سبک ساده و مقرون به صرفه نگه می دارد، در حالی که یک پرس قدرتی نوع باز دو نقطه ای، لام را از دو اتصال در عرض آن هدایت می کند، که تعادل بار، موازی بودن و تحمل را در قالب های گسترده تر بهبود می بخشد. . پرس های تک نقطه ای معمولاً برای پر کردن کوچک، سوراخ کردن و شکل دهی سبک تا حدود 100 تن انتخاب می شوند، در حالی که پرس های دو نقطه ای معمولاً برای قطعات بزرگتر و نیروهای از حدود 100 تن تا تقریباً 300 تن مشخص می شوند. .
برای خریداران و مهندسان کارخانه، تصمیم عملی بر روی سه سوال است: اندازه قالب چقدر است، نیرو چقدر از مرکز اسلاید فاصله دارد، و تحمل چقدر باید سخت باشد. پرس تک نقطه ای اغلب زمانی که قطعات کوچک و در مرکز هستند انتخاب مناسبی است، در حالی که پرس دو نقطه ای زمانی که قالب گسترده شود یا کار از مرکز خارج شود ایمن تر و دقیق تر است.
درایو مرکزی، هزینه کمتر، فقط بارهای متمرکز
دو درایو، تعادل و دقت بهتر
هر دو از فریم های باز C یا شکاف استفاده می کنند
بار خارج از مرکز باعث شیب و سایش می شود
یک دستگاه پرس پاور نوع باز از یک قاب C شکل که از سه طرف باز است استفاده میکند و امکان دسترسی آسان به قسمت قالب را فراهم میکند و هر دو نسخه تک نقطهای و دو نقطهای این فلسفه فریم را به اشتراک میگذارند در حالی که در نحوه رانده شدن اسلاید متفاوت هستند. .
گلوی باز به اپراتورها و تجهیزات تغذیه اجازه می دهد تا از جلو و کناره ها به قالب برسند. این در کارگاهها و کارخانههای متوسط که در آنها تغییر قالبها مکرر است، ارزشمند است. نقطه مقابل این است که قاب بیشتر تحت بار خم می شود تا یک طرح محصور، بنابراین آرایش محرکه و نحوه اعمال نیرو اهمیت ویژه ای پیدا می کند.
در هر دو طرح، یک میل لنگ یا خارج از مرکز، چرخش فلایویل را به حرکت بالا و پایین اسلاید از طریق یک یا چند میله اتصال تبدیل می کند. تعداد نقاط اتصال تعیین میکند که چگونه نیروی شکلدهی به لغزش میرسد و این عامل واحد عملکرد، هزینه و مناسب بودن هر دستگاه را شکل میدهد.
این پرس پاور تک نقطه ای نوع باز کل نیروی تشکیل دهنده خود را از طریق یک نقطه اتصال، معمولا نزدیک خط مرکزی اسلاید، منتقل می کند، بنابراین قالب باید دقیقاً با آن نقطه تراز شود تا از بارگذاری ناهموار جلوگیری شود. .
از آنجایی که تنها یک اتصال درایو وجود دارد، طراحی تک نقطهای دارای قطعات متحرک کمتر، میل لنگ یا آرایش غیرعادی سادهتر و هزینه ساخت کمتر است. وظایف نگهداری کمتر است، که مناسب کارخانهها و مغازههای کوچکتر با کادر فنی محدود است.
پرس های تک نقطه ای قطعات کوچک و مرکزی مانند پایانه های الکتریکی، براکت های کوچک، واشر، گیره ها و سوراخ کاری ساده را انجام می دهند. هنگامی که نیرو در نزدیکی مرکز اسلاید متمرکز می شود و قالب فشرده است، دستگاه نتایج ثابتی را با قیمت رقابتی ارائه می دهد.
هنگامی که نیروی کار دور از نقطه اتصال واحد قرار می گیرد، لغزش تمایل به کج شدن دارد و این شیب با فاصله بین نیرو و مرکز محرک افزایش می یابد. . بنابراین، کار خارج از مرکز می تواند باعث ساییدگی ناهموار در گاب ها و راهنماها شود و قطعاتی را تولید کند که ابعاد یا صافی متفاوتی دارند. طراحان این اثر را با در مرکز نگه داشتن قالب، استفاده از گچهای بزرگتر و محدود کردن لحظهای غیرعادی که از پرس خواسته میشود، کاهش دهند.
این پرس پاور دو نقطه ای نوع باز اسلاید را از دو نقطه اتصال که در عرض آن فاصله دارند هدایت می کند، بنابراین نیرو بین آنها تقسیم می شود و لغزش در زیر بار در سطح بیشتری قرار می گیرد. .
دو نقطه اتصال که اغلب توسط یک میل لنگ معمولی یا دو میل خارج از مرکز هدایت می شوند، بار را در عرض لغزش توزیع می کنند. این آرایش زمانی که قالب پهن است یا زمانی که نیرو کاملاً متمرکز نیست، کج شدن را کاهش می دهد. همچنین موازی سازی بین سرسره و تخت را بهبود می بخشد که از تحمل قطعات محکم تر پشتیبانی می کند.
پرسهای دو نقطهای مناسب قالبهای گستردهتر، خطوط خالی طولانیتر، قالبهای پیشرونده با ایستگاههای متعدد و عملیاتهای تشکیلدهندهای هستند که نیرو را در یک منطقه وسیعتر قرار میدهند. براکتهای خودرو، قطعات لوازم خانگی و مهر زنی الکتریکی با ویژگیهای متعدد، اغلب در یک دستگاه دو نقطهای با اطمینان بیشتری کار میکنند.
اتصال درایو دوم اجزاء، الزامات تراز، و نقاط نگهداری را اضافه می کند. هزینه اولیه بیشتر است و راه اندازی نیاز به توجه به هر دو نقطه اتصال دارد تا اسلاید متعادل بماند. مزیت آن ثبات بیشتر و پوشش کاری گسترده تر است.
این comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| مشخصه | فشار یک نقطه | دو نقطه فشار دهید |
|---|---|---|
| اتصالات درایو | یک اتصال مرکزی | دو اتصال در عرض |
| باند ظرفیت معمولی | تا حدود 100 تن | حدود 100 تا 300 تن |
| تحمل بارهای خارج از مرکز | کم، کج با نیروی غیرعادی | خوب، بارگذاری در اسلاید به اشتراک میگذارد |
| موازی سازی تحت بار | نیاز به مرکز دای دقیق دارد | در قالب های گسترده تر نگهداری می شود |
| هزینه خرید نسبی | پایین تر | بالاتر |
| نقاط نگهداری | اجزای درایو کمتر | یاتاقان ها و اتصالات بیشتر برای بررسی |
| قطعات معمولی | جای خالی و پایانه های مرکزی کوچک | براکت های عریض و قالب های پیشرونده |
این location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
هنگامی که نیروی قالب بر روی نقطه اتصال متمرکز می شود، پرس تک نقطه ای تقریباً مانند یک ماشین ایده آل عمل می کند، با سایش یکنواخت و ابعاد قطعه پایدار. قالب های کوچک که با دقت در خط مرکزی قرار داده شده اند، نقطه شیرین این طراحی هستند.
یک بار غیرعادی لحظه ای را ایجاد می کند که سعی می کند لغزش را کج کند. به عنوان مثال، یک قالب که لبه های برش آن در فاصله 50 میلی متری از مرکز درایو روی یک فشار یک نقطه قرار می گیرد، می تواند شیب قابل توجهی ایجاد کند که به صورت سوراخ هایی در یک طرف قطعه ظاهر می شود. فشارهای دو نقطه ای این لحظه را با تقسیم نیرو بین دو اتصال کاهش می دهند، بنابراین همان قالب اغلب با اعوجاج کمتری کار می کند.
طرح قالب را طوری برنامه ریزی کنید که مرکز ترکیبی نیروی برش تا حد امکان به مرکز محرک نزدیک شود. اگر مرکز را نمیتوان به مرکز منتقل کرد، طراحی باید به سمت یک ماشین نقطهای دوگانه تغییر کند یا ویژگیهای راهنما مانند سنگهای سنگینتر و عناصر قالب متعادل را اضافه کند.
انتخاب باید بر اساس قطعات، قالب و الزامات تحمل باشد نه تنها بر اساس قیمت، زیرا پیکربندی نامناسب درایو باعث مشکلات مکرر می شود که هزینه آن بیشتر از صرفه جویی اولیه است. .
عرض قالب و گستردگی ایستگاه های برش یا شکل دهی را اندازه گیری کنید. قالبهای باریک و مرکزی با ماشینهای تک نقطهای سازگار هستند، در حالی که قالبهای پهن و ابزارهای پیشرونده چند ایستگاهی معمولاً به پشتیبانی دو نقطهای نیاز دارند.
نیروی محو شدن یا تشکیل را از محیط، ضخامت ماده و مقاومت برشی محاسبه کنید. برای کارکرد عادی، حاشیه تقریباً 20 درصد زیر تناژ نامی نگه دارید. اگر نیروی پیک نزدیک به ظرفیت تک نقطه ای باشد، فشار دو نقطه ای فضای بیشتری برای تغییرات می دهد.
قطعات با حجم بالا با تلرانس های محکم از پایداری پرس دو نقطه ای بهره می برند، زیرا موازی بودن برای مدت طولانی تری بین چک ها حفظ می شود. نمونه اولیه با حجم کم یا کار کوتاه مدت اغلب میتواند از نظر اقتصادی روی یک دستگاه تک نقطهای انجام شود.
تناژ تنها بخشی از یک پرس را توصیف می کند، بنابراین خریداران باید سکته مغزی، ارتفاع بسته، اندازه بستر و ظرفیت انرژی را همراه با پیکربندی درایو ارزیابی کنند. .
تولید کنندگان تناژ را در فاصله مشخصی قبل از نقطه مرگ پایین رتبه بندی می کنند. شکلدهی کاری که به حداکثر نیرو در یک نقطه ضربه متفاوت نیاز دارد، ممکن است از ظرفیت ایمن فراتر رود، بنابراین نقطه امتیاز باید با نیاز فرآیند مطابقت داشته باشد.
طول ضربه باید طولانیترین قسمت و تجهیزات تغذیه را در خود جای دهد، در حالی که ارتفاع بسته باید شامل ارتفاع مجموعه قالب و هر انباشته قطعات باشد. پرسهای دو نقطهای با قابهای بزرگتر ممکن است گزینههای ارتفاع بسته بیشتری را برای ابزارسازی پیشرو ارائه دهند.
| مشخصات | چرا اهمیت دارد | سوالی که باید از تامین کننده بپرسید |
|---|---|---|
| تناژ و امتیاز رتبه بندی شده | حداکثر نیروی ایمن را تنظیم می کند | رتبه بندی در چه فاصله ضربه ای معتبر است؟ |
| بار غیرعادی مجاز | کار در مرکز را محدود می کند | حداکثر لحظه برای این قاب چقدر است؟ |
| مشخصات موازی اسلاید | دقت قطعه را کنترل می کند | چه تلرانسی در بار کامل تضمین شده است؟ |
| ضربات در دقیقه | ظرفیت تولید | آیا این نرخ برای تناژ نامی معتبر است؟ |
| ابعاد تخت و تخت | اندازه قالب و اتاق نصب | چه اندازه های مجموعه قالب بدون تغییر مناسب است؟ |
طراحی قالب و پیکربندی درایو باید با هم در نظر گرفته شوند، زیرا قالبی که در یک دستگاه عملکرد خوبی دارد، میتواند قطعات ضعیفی را در دستگاه دیگر تولید کند. .
قالب را طوری قرار دهید که نیروی برش ترکیبی نزدیک به مرکز محرک بیفتد. ستونها و بوشهای راهنما باید برای بار جانبی مورد انتظار اندازهگیری شوند، و کفشک قالب باید به اندازهای پهن باشد که پانچ و قالب را زیر لغزنده در یک راستا نگه دارد.
قالب های پیشرونده نیرو را در چندین ایستگاه پخش می کنند. در یک پرس دو نقطه ای، ایستگاه ها را به گونه ای مرتب کنید که بار به طور مساوی بین دو نقطه اتصال توزیع شود. بارهای ناهموار ایستگاه هنوز هم می توانند اثرات لحظه ای ایجاد کنند، بنابراین محاسبات نیرو باید برای هر ایستگاه بررسی شود.
سیستم های راهنمای سنگین تر و سطوح سایش سخت شده به کنترل ناهماهنگی در هر دو طرح کمک می کند. بازرسی منظم ستونهای راهنما، بوشها و سطوح گاب، باعث میشود قالب به آرامی حرکت کند و از کیفیت قطعه در مدت طولانی محافظت میکند.
دقت راهاندازی تعیین میکند که آیا هر یک از پیکربندیها به عملکرد طراحی خود دست مییابند یا خیر، و بررسیهای تراز باید در هر تغییر قالب تعبیه شود. .
کفشک پایه و قالب را تمیز کنید، قالب را با علامت های خط مرکزی آن قرار دهید و آن را با گشتاور مشخص به طور یکنواخت ببندید. ارتفاع بسته را روی مشخصات قالب تنظیم کنید و قبل از کار با سرعت تولید، بسته شدن را با یک حسگر سنج تأیید کنید.
موازی بودن بین سرسره و تخت را با استفاده از نشانگرهای شماره گیری در چندین نقطه در سراسر تخت بررسی کنید. پرس های دو نقطه ای باید خوانش های ثابتی را در عرض نشان دهند، در حالی که پرس های تک نقطه ای ممکن است تغییرات بیشتری را نشان دهند اگر قالب خارج از مرکز باشد. قرائت ها را برای شناسایی انحراف در طول زمان ضبط کنید.
در فشار دو نقطه، هر دو نقطه اتصال باید به طور مداوم درگیر شوند. طول شاتون، وضعیت بوش و زمان بندی درایو را بررسی کنید تا لغزنده در طول ضربه پیچ نخورد. زمانبندی ناسازگار بهعنوان ویژگیهای قطعه ناهموار و نویز غیرعادی نشان داده میشود.
نیاز به تعمیر و نگهداری با تعداد اتصالات درایو افزایش می یابد، بنابراین پرس های دو نقطه ای به بازرسی برنامه ریزی شده بیشتری نسبت به ماشین های تک نقطه ای نیاز دارند. .
روی بلبرینگ اتصال مرکزی، فاصله گیگ، وضعیت کلاچ و ترمز و روانکاری میل لنگ اصلی تمرکز کنید. از آنجایی که بار متمرکز است، سایش گاب و سایش راهنما باید به طور مکرر هنگام خروج قالب های مرکزی بررسی شود.
هر دو یاتاقان های اتصال، هر دو مجموعه شاتون و هر دو مجموعه گاب ها را بررسی کنید. بررسی کنید که روغن کاری به هر نقطه برسد و دو طرف با نرخ های مشابه سایش داشته باشند. سایش ناهموار بین دو طرف یک علامت هشدار اولیه است که نشان می دهد تراز یا بارگذاری قالب نیاز به توجه دارد.
پرس های قاب باز همچنان خطرات جدی له شدن و درهم تنیدگی ایجاد می کنند و سیستم ایمنی باید با پیکربندی درایو و روش تغذیه مطابقت داشته باشد. .
از حفاظ های ثابت، حفاظ های در هم قفل شده، پرده های نور، یا دستگاه های حسگر حضوری که از ورود دست در حین سکته جلوگیری می کنند، استفاده کنید. گلو باز باید با دقت مدیریت شود زیرا امکان دسترسی به خطرات را از چندین جهت فراهم می کند.
دو کنترل دستی، هر دو دست را در طول سکته مغزی از قالب دور نگه می دارد. فاصله توقف و زمان توقف را به طور منظم اندازه گیری کنید، زیرا سایش ترمز این مقادیر را تغییر می دهد. پرس که بیش از حد می تواند به ابزار آسیب برساند و اپراتورها را به خطر بیندازد.
اپراتورها و کارکنان تعمیر و نگهداری قبل از هر کار داخلی نیاز به آموزش در مورد جابجایی قالب، رویههای راهاندازی و قفل کردن دارند. الزامات حفاظت از ماشین را که در کشور شما اعمال می شود، مانند قوانین OSHA در ایالات متحده یا دستورالعمل های اروپایی مربوطه، دنبال کنید.
کاربردهای واقعی نشان میدهند که چگونه از این دو پیکربندی در تولید روزانه استفاده میشود، و مثالهای زیر به جای مدلهای خاص ماشین، رویه رایج را نشان میدهند. .
یک پرس تک نقطهای کوچک که یک قالب خالی متمرکز را اجرا میکند، میتواند ترمینالهایی را با نرخ ضربه بالا تولید کند. از آنجایی که قطعات کوچک هستند و نیرو به خوبی متمرکز شده است، طراحی تک نقطه ای خروجی قابل اعتمادی را با هزینه تجهیزات کمتر ارائه می دهد.
براکتهای عریضتر با ویژگیهای متعدد سوراخکننده و شکلدهی اغلب روی پرسهای دو نقطهای اجرا میشوند. بار مشترک و موازی سازی بهتر به حفظ موقعیت سوراخ و صافی در طول دوره های تولید طولانی کمک می کند.
قطعات دستگاهی که ترکیبی از خم شدن و خالی شدن روی یک ناحیه قالب گسترده هستند، اغلب از ماشینهای دو نقطه بهره میبرند. توزیع یکنواخت نیرو، تغییر فنر را کاهش می دهد و تناسب مونتاژ را بهبود می بخشد.
قیمت خرید تنها بخشی از تصمیم است و هزینه کل مالکیت شامل نرخ ضایعات، عمر مفید، کار تعمیر و نگهداری و زمان توقف است. .
برای قطعات کوچک متمرکز، یک پرس تک نقطهای میتواند کمترین هزینه کل را داشته باشد، زیرا درایو سادهتر و قیمت سرمایه پایینتر آن با کار کوتاه مدت و پیچیدگی کم سازگار است. اگر قالب های خارج از مرکز باعث ضایعات مکرر یا سایش زود هنگام ابزار شوند، پس انداز به سرعت ناپدید می شود.
یک پرس دو نقطه ای اغلب از طریق ضایعات کمتر، عمر قالب طولانی تر و شکایات مربوط به دقت کمتر در قطعات وسیع یا با حجم بالا، جبران می کند. قیمت خرید بالاتر آن زمانی توجیه می شود که دوره های تولید طولانی باشد و الزامات تحمل سختگیرانه باشد.
اکثر مشکلات مربوط به درایو به صورت قطعات ناهموار، سایش غیرعادی یا سر و صدا ظاهر می شوند و بررسی ساختار یافته علت را سریعتر از آزمون و خطا پیدا می کند. .
فرزهای یک طرفه اغلب نشان دهنده شیب ناشی از بار خارج از مرکز در یک پرس تک نقطه ای یا موازی ناهموار در فشار دو نقطه است. ابتدا مرکز دای را بررسی کنید، سپس موازی بودن و فاصله گیگ را بررسی کنید.
سایش سنگین تر روی یک گیب نشان دهنده بارگذاری غیرعادی یا ناهماهنگی است. موقعیت قالب را تنظیم کنید، فاصله ها را دوباره تنظیم کنید و سطوح راهنما را بازرسی کنید. تعویض گاب های فرسوده قبل از آسیب رساندن به اسلاید از تعمیرات پرهزینه جلوگیری می کند.
ضربه می تواند ناشی از فرسودگی بوش های اتصال، بست های شل یا اختلاف زمان بین نقاط اتصال باشد. پرس را متوقف کنید، هر اتصال را بررسی کنید و قبل از شروع مجدد تولید، فاصله بوش را تأیید کنید.
سوال: پرس پاور تک نقطه ای نوع باز چیست؟
این یک پرس قاب باز C است که اسلاید را از یک نقطه اتصال نزدیک به مرکز هدایت می کند و ساخت و ساز ساده و هزینه کم را برای کارهای متمرکز و سبک ارائه می دهد. .
سوال: پرس پاور دو نقطه ای نوع باز چیست؟
این یک پرس قاب باز است که اسلاید را از دو نقطه اتصال در عرض خود هدایت می کند و بار را به اشتراک می گذارد و موازی سازی را در قالب های گسترده تر بهبود می بخشد.
سوال: چرا بارگذاری خارج از مرکز باعث ایجاد مشکل در پرس های تک نقطه ای می شود؟
نیروی خارج از مرکز، لحظه ای را ایجاد می کند که لغزش را کج می کند، که باعث سایش ناهموار غبغه، سوراخ شدن یک طرف قطعات و تغییرات ابعادی می شود. .
سوال: پرس های تک نقطه ای معمولا چه ظرفیتی را پوشش می دهند؟
پرس های تک نقطه ای معمولاً تا حدود 100 تن، بسته به اندازه و طراحی قاب، با درجه بندی دقیقی که توسط سازنده تعریف می شود، استفاده می شود.
سوال: چه زمانی باید پرس دو نقطه ای انتخاب شود؟
یک پرس دو نقطه ای برای قالب های عریض، ابزار پیشرونده، نیروهای خارج از مرکز و قطعات با تحمل محکم که در طولانی مدت تولید می شوند انتخاب کنید. .
سوال: قاب باز چه تاثیری بر دقت دارد؟
یک open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
سوال: چگونه نیروی مورد نیاز برای عملیات خالی کردن را محاسبه کنم؟
محیط برش را در ضخامت مواد و مقاومت برشی ضرب کنید، سپس الزامات شکلدهی و حاشیه ایمنی حدود 20 درصد کمتر از ظرفیت نامی را اضافه کنید. .
سوال: نگهداری در پرس های دو نقطه ای چه تفاوتی دارد؟
پرس های دو نقطه ای نیاز به بررسی هر دو یاتاقان اتصال، هر دو میله های اتصال، و هر دو مجموعه گیب دارند، به علاوه تأیید اینکه دو طرف با نرخ های مشابه سایش دارند.
سوال: چه چیزی باعث ایجاد فرز یک طرفه در قسمت مهر شده می شود؟
فرزهای یک طرفه معمولاً به سمت کج شدن از بارگذاری خارج از مرکز یا موازی ناهموار اشاره می کنند، و رفع آن با بررسی مرکز دای و فاصله های گاب شروع می شود.
سوال: آیا داشتن یک پرس تک نقطه ای ارزان تر است؟
برای قطعات کوچک متمرکز با چیدمان دقیق قالب، یک پرس تک نقطه ای اغلب هزینه کل کمتری دارد، اما کار در مرکز می تواند این مزیت را از طریق ضایعات و سایش ابزار از بین ببرد. .
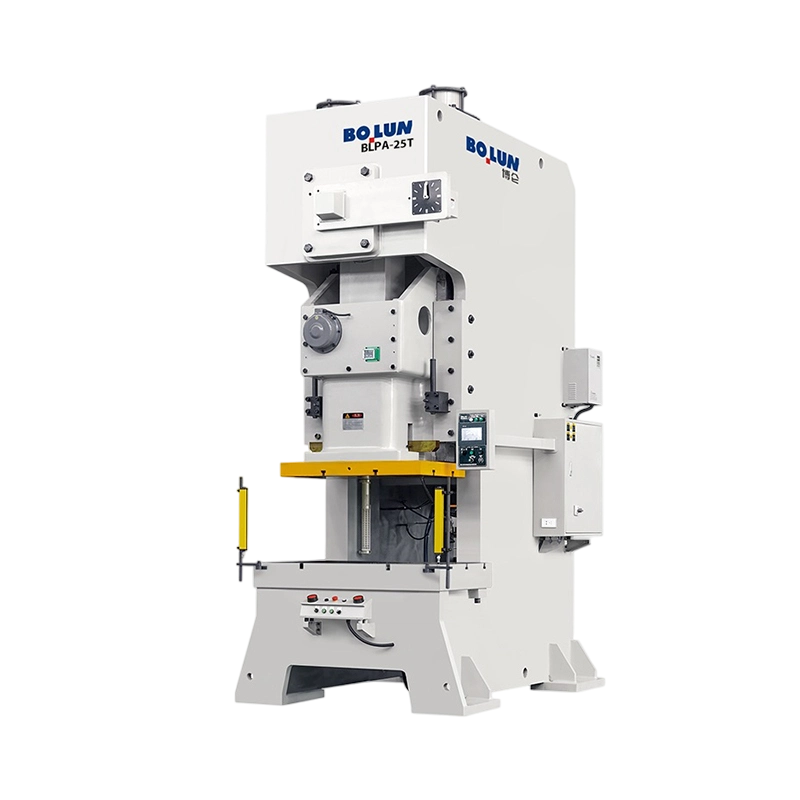


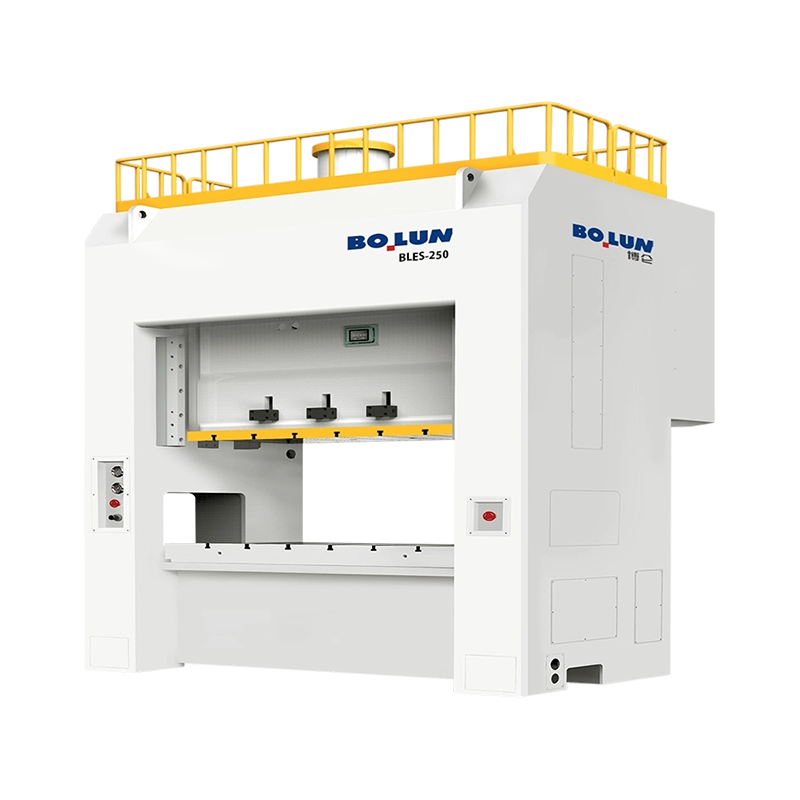
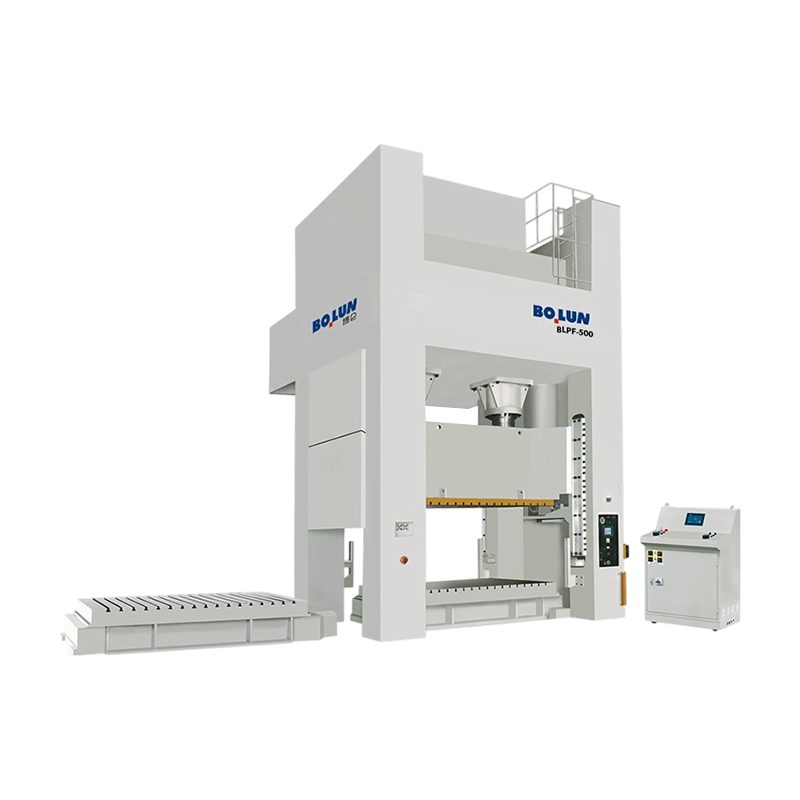
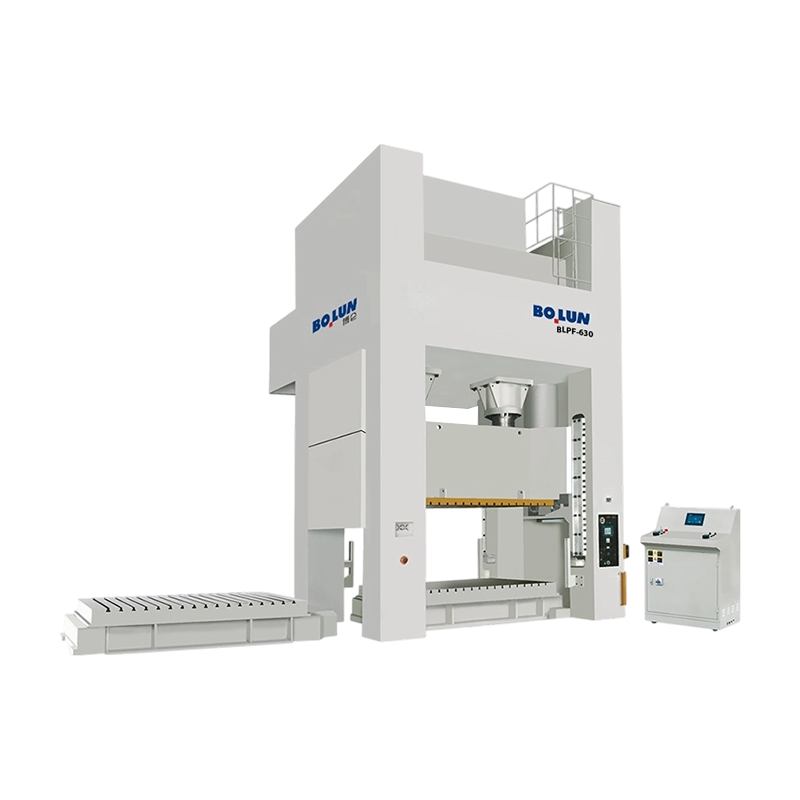
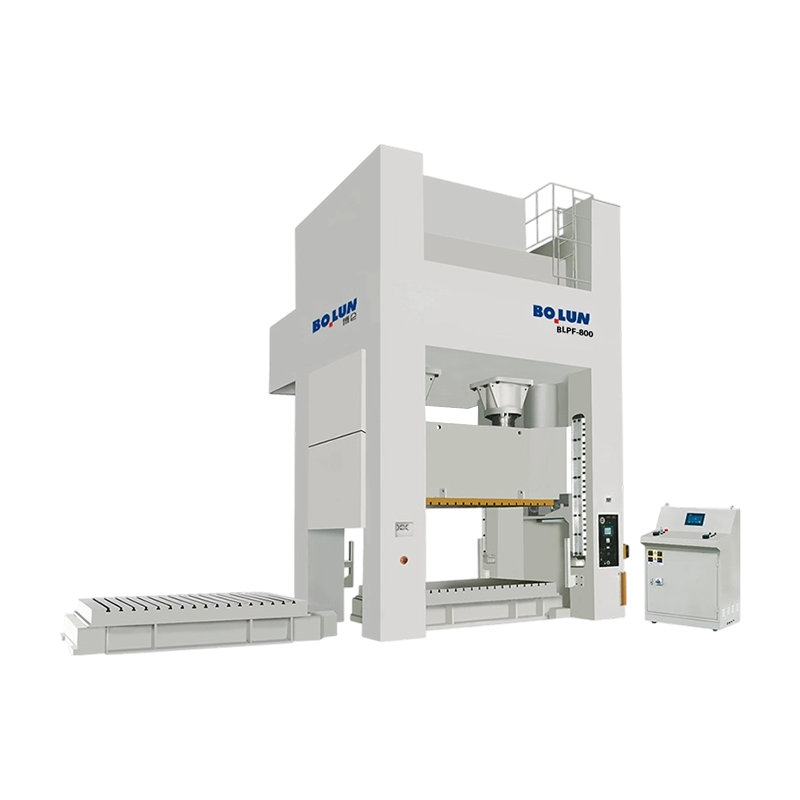
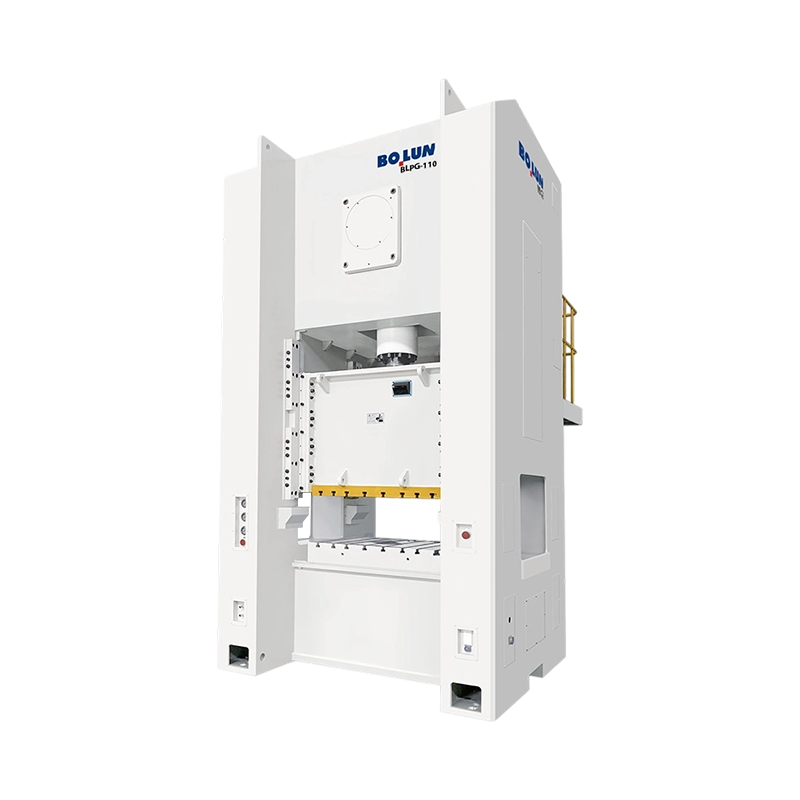
در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
یک پرس قاب باز 160 تنی و یک پرس قاب بسته 160 تنی را کنار هم قرار دهید و تف...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

