
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روبرو شده است که بسیاری از طبقات مغازه ها هنگام انتقال از ماشین کاری به شکل دهی سرد با آن مواجه می شوند. این شرکت قراردادی را برای یک فلنج کوچک و با استحکام بالا با اندازهگیری تقریباً 22 میلیمتر قطر خارجی برنده شده بود و نرخ تولید هدف 180 قطعه در دقیقه بود. پرس هیدرولیک موجود نمیتوانست به کار خود ادامه دهد. زمان چرخه بیش از حد طولانی بود، قراضه در حال بالا رفتن بود، و سختی بخش از دسته ای به دسته دیگر متفاوت بود. این گیاه به وضوح به یک دستگاه شکلدهی سرد نیاز داشت، نه یک دستگاه پرس پرس همهمنظوره دیگر.
این وضعیت غیرعادی نیست. شکلدهی سرد، فلز را در دمای محیط تغییر شکل میدهد، به این معنی که ماده به جای گرم شدن، سخت میشود. نتیجه یک قطعه نزدیک به شبکه با استحکام عالی و سطح صاف است، اما ماشینی که این کار را انجام می دهد باید با دقت انتخاب شود. تناژ، ضربه، استحکام قاب، و شکل منحنی نیرو همگی تعیین میکنند که آیا عملیات برای سالها بدون مشکل اجرا میشود یا در عرض چند ماه با شکست مواجه میشود. این مقاله به آنچه که یک ماشین شکلدهی سرد واقعاً انجام میدهد، ویژگیها، خطرات پنهان و نحوه ارزیابی یک تامینکننده قبل از ثبت سفارش، توضیح میدهد.
دستگاه شکل دهی سرد یک پرس مکانیکی با نیروی بالا است که فلز را در دمای محیط تغییر شکل می دهد. قطعه کار بین قالب و پانچ قرار می گیرد و پرس پانچ را به داخل مواد هدایت می کند. فلز تسلیم می شود و به داخل حفره قالب می ریزد و شکل ابزار را به خود می گیرد. بر خلاف آهنگری گرم، شکل دهی سرد قطعه کار را گرم نمی کند، بنابراین تغییر شکل از طریق سخت کاری به جای تبلور مجدد رخ می دهد.
از نظر عملی، این چندین نتیجه قابل اندازه گیری ایجاد می کند. استفاده از مواد بالاست. یک قطعه سرد تشکیل شده اغلب تنها به 5 درصد یا کمتر قراضه نیاز دارد، در مقایسه با 20 تا 30 درصد برای ماشینکاری از استوک میله. پوشش سطح روشن، بدون رسوب است و معمولاً بدون آماده سازی اضافی برای آبکاری یا رنگ آمیزی آماده است. خواص مکانیکی بهبود می یابد زیرا سخت شدن کرنش استحکام تسلیم و سختی را افزایش می دهد، به همین دلیل است که بسیاری از بست های حیاتی ایمنی و قطعات ساختاری سرد تشکیل می شوند. سرعت تولید نیز بالا است، با دستگاه شکلدهی سرد که بسته به هندسه قطعه و طراحی پرس میتواند بین 150 تا 300 قطعه در دقیقه کار کند.
اصطلاحات موجود در بازار می تواند گیج کننده باشد. برخی از تامین کنندگان این ماشین ها را پرس های آهنگری سرد، ماشین های هدینگ سرد یا فرم دهنده های سرد می نامند. عبارت دستگاه پرس فورج سرد اغلب به جای دستگاه شکل دهی سرد استفاده می شود، اما تفاوت های ظریفی وجود دارد. عنوان سرد بر روی عملکردهای برهم زدن یا سرگردانی تمرکز می کند تا سر اتصال دهنده ها را تشکیل دهد. شکل دهی سرد طیف وسیع تری از تغییر شکل، از جمله اکستروژن و سکه گذاری را پوشش می دهد. قبل از تصمیم خرید، ارزش آن را دارد که بفهمیم a دستگاه پرس فورج سرد و تفاوت آن با یک پرس استاندارد.
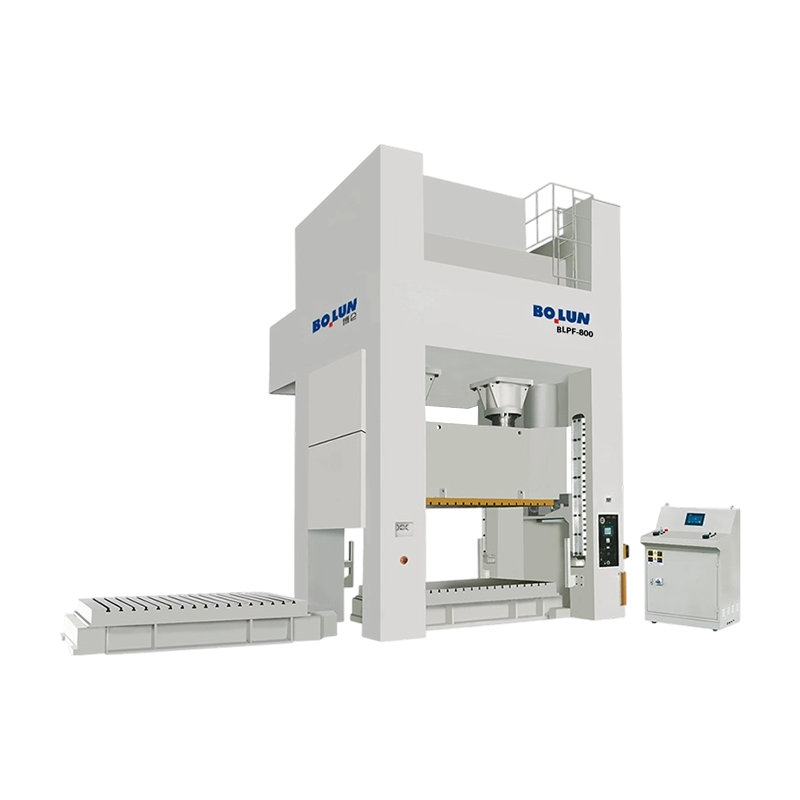
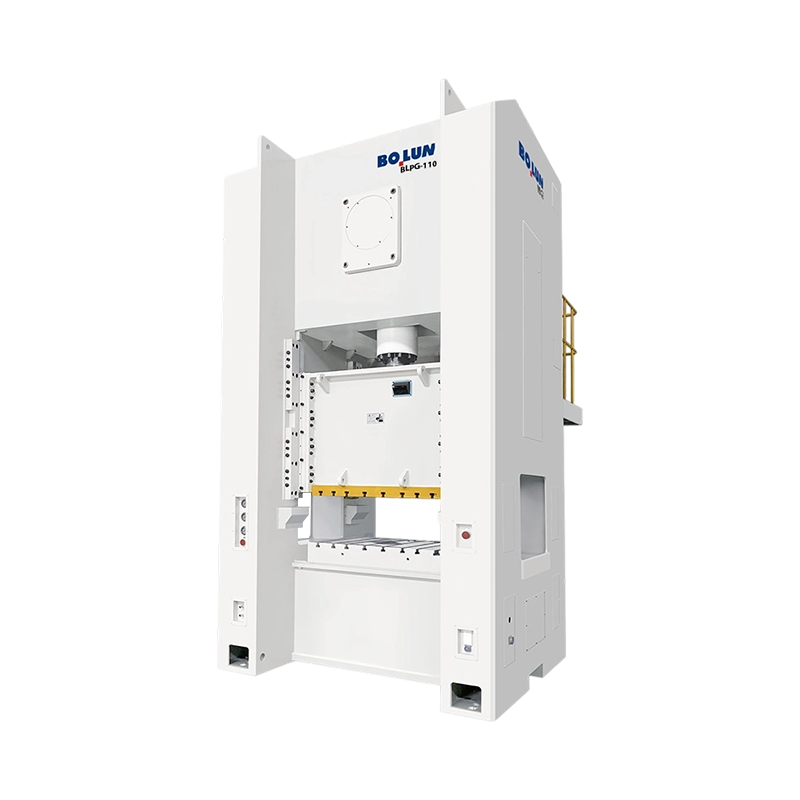
مرتبط ترین دسته دستگاه برای عملیات فرم دهی سرد با تناژ بالا و با دقت بالا، پرس آهنگری سرد نوع ضامن است. اتصال ضامن یک منحنی نیرو ایجاد می کند که به شدت در نزدیکی قسمت پایین ضربه افزایش می یابد و به اپراتور یک دوره ماندگاری کوتاه می دهد که در آن ماده زمان دارد تا قالب را تحت حداکثر فشار پر کند. این دقیقاً همان چیزی است که شکلدهی سرد میطلبد، و به همین دلیل است که بیشتر خطوط شکلدهی سرد جدی به جای پرسهای میل لنگ معمولی، حول پرسهای ضامن ساخته میشوند.
یک ماشین شکلدهی سرد، انرژی دورانی موتور را به یک حرکت کنترلشده با نیروی زیاد تبدیل میکند. میل لنگ یک میله اتصال و اتصال ضامن را به حرکت در می آورد. همانطور که میل لنگ می چرخد، پیوندهای ضامن شروع به صاف شدن می کنند. در نزدیکی انتهای سکته مغزی، پیوندها تقریباً در یک راستا قرار دارند و مزیت مکانیکی بسیار زیاد می شود. این به پرس اجازه می دهد تا نیرویی را که می تواند به صدها تن برسد در حالی که لغزنده فقط مسافت کوتاهی را طی می کند، ایجاد کند.
اجزای اصلی یک ماشین شکلدهی سرد، قاب است که استحکام ساختاری را فراهم میکند که اسلاید را در یک راستا نگه میدارد. سرسره که پانچ را حمل می کند. اتصال ضامن یا مفصل بند انگشتی که نیروی ورودی را تقویت می کند. فلایویل که انرژی را ذخیره می کند و ماشین را در طول چرخه به آرامی حرکت می دهد. کلاچ و ترمز که لغزش را با خیال راحت شروع و متوقف می کنند. سیستم اجکتور، که پس از هر ضربه، قسمت تمام شده را از قالب جدا می کند. و سیلندرهای تعادل، که شوک را کاهش داده و به حفظ حرکت لغزشی دقیق کمک می کند.
فرآیند شکل دهی خود دارای چندین مرحله است که اغلب در یک ماشین با چندین ایستگاه انجام می شود. توالی با تغذیه شروع می شود، جایی که کویل یا استوک میله صاف می شود، به طول بریده می شود و به اولین ایستگاه قالب منتقل می شود. پس از آن ناراحتی زمانی رخ می دهد که پانچ قسمت خالی را فشرده می کند و مواد به سمت بیرون جریان می یابد و یک سر یا فلنج تشکیل می دهد. در اکستروژن، بلانک از طریق یک قالب عبور میکند و سطح مقطع را کاهش میدهد یا شفت را تشکیل میدهد. کوینینگ یک تغییر شکل نهایی فشار بالا اعمال می کند که قطعه را به شکل و ابعاد نهایی خود می رساند. در نهایت، جهش قسمت تمام شده را از قالب بیرون می راند و آن را به مرحله بعدی در خط می برد.
تفاوت اصلی بین پرس ضامن و پرس میل لنگ ساده، منحنی نیرو است. در پرس میل لنگ، با نزدیک شدن لغزنده به نقطه مرگ پایین، نیرو کاهش می یابد. در فشار ضامن، نیرو به شدت نزدیک به پایین بالا می رود. این بدان معنی است که یک پرس ضامن فشار واقعی بالاتری را در نقطه بسته شدن قالب ایجاد می کند، که دقیقاً همان جایی است که شکل دهی سرد به آن نیاز دارد.
به عنوان مثال، یک عملیات شکلدهی سرد را در نظر بگیرید که یک ورقه 22 میلیمتری تولید میکند. یک پرس ضامن دار 400 تنی ممکن است 380 تن نیروی واقعی در موقعیت 3 میلی متر بالاتر از نقطه مرده پایین تولید کند، در حالی که یک پرس میل لنگ 400 تنی ممکن است تنها 280 تن را در همان موقعیت تولید کند. این شکاف زمانی اهمیت پیدا میکند که مواد سختتری را تشکیل میدهید یا سعی میکنید بدون ایجاد ترکهای داخلی به پر کردن کامل قالب برسید.
چندین سیستم طبقه بندی به خریداران کمک می کند تا ماشین های موجود در بازار را درک کنند. مفیدترین تمایزها بر اساس مکانیزم درایو، ساخت قاب و اتصال اسلاید است.
پرس ضامن دار استاندارد برای فرم دهی سرد با تناژ بالا است. اتصال آن نیروی بالایی در پایین ضربه و یک ضربه کاری کوتاه ایجاد می کند که آن را برای عملیات اکستروژن، سکه کاری و تکمیل ایده آل می کند. همچنین جمع و جور است، بنابراین یک پرس ضامن 260 تنی اغلب ردپای کوچکتری نسبت به پرس میل لنگ 315 تنی با همان ظرفیت شکل دهی دارد.
پرسهای میل لنگ مکانیکی سادهتر و سریعتر هستند، که باعث میشود آنها را برای ناراحتیهای سطحی یا سرگردانی در زمانی که هندسه قطعه خیلی پیچیده نیست مفید باشد. با این حال، منحنی نیروی آنها برای عملیات اکستروژن عمیق یا با تغییر شکل زیاد مناسب نیست. اگر پرس میل لنگ را برای شکلدهی سرد انتخاب میکنید، باید بررسی کنید که نیروی موجود در نزدیکی نقطه مرده پایین برای کل دنباله شکلدهی کافی است.
پرسهای قاب باز که گاهی پرسهای قاب C نامیده میشوند، امکان دسترسی آسان به قسمت قالب را فراهم میکنند و برای قطعات کوچک و تغییرات سریع قالب مناسب هستند. پرسهای قاب بسته که پرسهای سمت راست نیز نامیده میشوند، استحکام بالاتر و تراز لغزشی بهتری را ارائه میدهند. این تمایز زمانی حیاتی می شود که بار شکل دهی خارج از مرکز باشد یا قطعه به تلرانس های بسیار فشرده نیاز داشته باشد. برای شکل دهی سرد، پرس قاب بسته معمولاً انتخاب مطمئن تری است زیرا فریم تحت بار زیاد کشیده نمی شود و لغزش در سرتاسر سطح قالب موازی می ماند.
تعداد نقاط اتصال اسلاید بر نحوه توزیع بار توسط پرس تأثیر می گذارد. پرس های تک نقطه ای برای قطعات متقارن که در مرکز روی میز قرار دارند، کافی هستند. پرس های دو نقطه ای بار را در دو نقطه اتصال پخش می کنند و خطر کج شدن را کاهش می دهند. برای شکل دهی سرد، جایی که بارهای خارج از مرکز رایج هستند، پرس دو نقطه ای موازی سازی را بهبود می بخشد و عمر قالب را افزایش می دهد.
| پیکربندی | نیروی نزدیک BDC | سرعت معمولی | بهترین استفاده | معامله کردن |
|---|---|---|---|---|
| تغییر نوع | بالا | 30 تا 60 SPM | آهنگری سرد، اکستروژن، سکه | سکته مغزی کوتاه تر، پیوند پیچیده تر |
| نوع میل لنگ | متوسط | 60 تا 150 SPM | سر زدن کم عمق، ناراحت کننده | نیروی کمتر در نزدیکی انتهای سکته مغزی |
| قاب باز | متوسط | محدوده وسیع | قطعات کوچک، تغییرات سریع قالب | سفتی کمتر، انحراف بیشتر |
| قاب بسته | پایدار | محدوده وسیع | بالا-precision, high-tonnage work | بالاer cost, less die area access |
| تک نقطه ای | بار مرکزی | متفاوت است | قطعات متقارن | تحت بار خارج از مرکز شیب کنید |
| دو نقطه ای | بار متعادل | متفاوت است | قطعات خارج از مرکز یا چند ایستگاه | پیچیده تر، هزینه بالاتر |
لیست پارامترهای فنی در برگه داده ماشین می تواند بسیار زیاد باشد. مشخصات زیر در شکلدهی سرد بیشترین اهمیت را دارند و هر کدام بر این موضوع تأثیر میگذارند که آیا دستگاه میتواند قطعات، قالبها و اهداف تولید شما را مدیریت کند.
تناژ نامی حداکثر نیرویی است که پرس در فاصله مشخصی بالاتر از نقطه مرده پایین وارد می کند. در پرس ضامن، پنجره کار باریک است، بنابراین باید بررسی کنید که نیروی مورد نیاز قطعه شما داخل آن پنجره بیفتد. اگر قطعه به 200 تن نیرو در 5 میلی متر بالاتر از BDC نیاز داشته باشد، یک پرس 315 تنی با درجه نیرو فقط در 2 میلی متر ممکن است فشار کافی را در لحظه مناسب وارد نکند.
طول ضربه تعیین کننده مسافتی است که اسلاید طی می کند. شکلدهی سرد را میتوان با یک حرکت کاری کوتاه انجام داد، زیرا مواد فقط در فاصلهای محدود جریان مییابند، اما ابزارسازی نیز به فضایی برای بارگذاری، شکلدهی و خروج نیاز دارد. کل سکته مغزی را اندازه بگیرید و آن را با ارتفاع قالب و الزامات حذف قطعه مقایسه کنید.
تنظیم اسلاید به شما انعطاف پذیری عمودی برای اجرای قالب های مختلف می دهد. ارتفاع بسته فاصله از تخت تا سرسره در انتهای سکته مغزی است. اگر ارتفاع بسته خیلی کوچک باشد، قالب مناسب نمی شود. اگر خیلی بزرگ باشد، پرس نیروی کامل نشان داده شده روی پلاک آن را اعمال نمی کند. قبل از اینکه سفارش خرید را امضا کنید، باید هر دو عدد را با ابعاد قالب بررسی کنید.
سرعت is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
سطح بستر و سرسره حداکثر ردپای قالب را تعیین می کند. قالب های شکل دهی سرد زمانی می توانند بزرگ باشند که شامل ایستگاه های متعدد باشند. اطمینان حاصل کنید که پرس فضای کافی برای پذیرش قالب شما، سیستم انتقال قطعات و هرگونه محافظ ایمنی مورد نیاز را دارد.
بسیاری از عملیات شکلدهی سرد به یک اجکتور قوی برای بیرون راندن قسمت تمام شده از قالب نیاز دارند. اگر نیروی اجکتور خیلی کم باشد یا ضربه خیلی کوتاه باشد، قطعه می تواند در قالب گیر کرده و باعث سکون شود و به طور بالقوه به ابزارآلات آسیب برساند. نیروی اجکتور نامی را از سازنده بخواهید و تأیید کنید که با هندسه قطعه شما مطابقت دارد.
انحراف قاب تحت بار کامل مستقیماً بر دقت قطعه و عمر ابزار تأثیر می گذارد. مقدار انحراف در تناژ نامی را از سازنده بخواهید. پرس قاب بسته معمولاً کمتر از پرس فریم باز منحرف می شود، به همین دلیل است که فرم دهی سرد با دقت بالا معمولاً به طراحی قاب بسته نیاز دارد.
برای قطعات فرفورژه سرد کوچک تا متوسط، یک پرس ضامن 260 تنی تعادل معقولی بین ردپای فشرده و نیروی سازنده مفید ارائه می دهد. ماشینی در این کلاس می تواند طیف وسیعی از قطعات استاندارد را بدون اتلاف انرژی روی یک قاب بزرگ پشتیبانی کند.
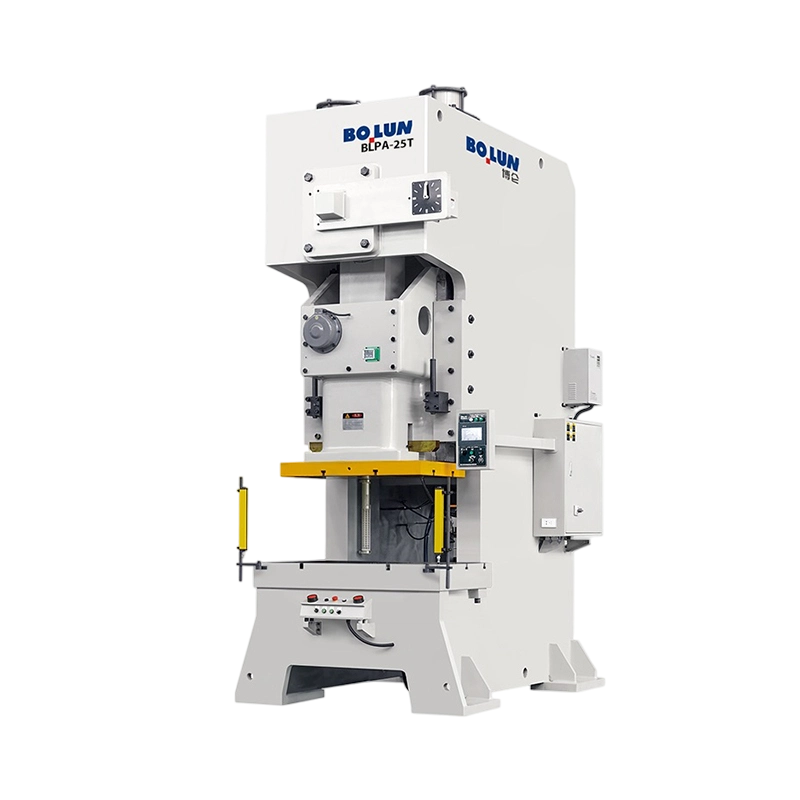
 پرس فورج سرد 260 تنی برای قطعات کوچک دقیق این پرس ضامن جمع و جور 260 تنی ظرفیت اسمی 2600 کیلو نیوتن، سرعت متغیر تا 50 spm و میز کار 500x600 میلی متر را ارائه می دهد که آن را برای آهنگری سرد با سرعت بالا قطعات الکترونیکی و سخت افزاری کوچک مناسب می کند. مشاهده محصول →
ماده ای که باید به صورت سرد شکل داده شود، تناژ مورد نیاز، طراحی ابزار و تعداد مراحل شکل دهی را تعیین می کند. شکلدهی سرد روی فلزات انعطافپذیری که میتوانند بدون ترک تغییر شکل دهند، بهترین کار را انجام میدهد. متداول ترین مواد عبارتند از فولادهای کم کربن مانند AISI 1010 و 1018، فولادهای کربن متوسط مانند AISI 1035 و 1045، فولادهای آلیاژی مانند AISI 8620 و 4140، فولادهای ضد زنگ مانند 304 و 316، آلیاژهای آلومینیوم 601 و آلیاژهای 601 مانند آلیاژهای 601 و 601. برنج و فسفر برنز و برخی آلیاژهای تیتانیوم.
ویژگی کلیدی مواد شکل پذیری است که معمولاً با افزایش طول یا کاهش سطح اندازه گیری می شود. اگر ماده ای شکل پذیری پایینی داشته باشد، قطعه ممکن است در حین شکل گیری ترک بخورد. مواد سختتر به نیروی بیشتری نیاز دارند، که ماشین را به تناژ نامی خود نزدیکتر میکند. سرعت سخت شدن کار نیز مهم است زیرا ماده ای که به سرعت سخت می شود ممکن است به یک مرحله بازپخت بین مراحل شکل دهی نیاز داشته باشد.
| مواد | برنامه معمولی | ازدیاد طول | دشواری شکل گیری | یادداشت ها |
|---|---|---|---|---|
| فولاد کم کربن | اتصال دهنده ها، براکت ها | 25-45٪ | آسان | استحکام کم، شکل پذیری بالا |
| فولاد کربن متوسط | قطعات سازه ای | 15-25٪ | متوسط | بالاer force, careful die design |
| ضد زنگ 304 | قطعات مقاوم در برابر خوردگی | 40-50٪ | متوسط | کار به سرعت سخت می شود، تناژ بالاتر |
| آلومینیوم 6061 | اجزای سبک وزن | 12-20٪ | متوسط | روانکاری بحرانی، تناژ پایین تر |
| برنج CuZn37 | پایانه های برق | 15-30٪ | آسان | شکل پذیری عالی، سایش ابزار را کاهش می دهد |
| تیتانیوم درجه 2 | قطعات هوافضا | 20-25٪ | سخت | بالا tonnage, tooling life risk |
قبل از نهایی کردن انتخاب متریال، از طراح قالب خود بخواهید تا تأیید کند که قطعه می تواند در تناژ و استروک دستگاه انتخابی تولید شود. همچنین لازم است بررسی شود که قدرت تسلیم مواد از حد عملی برای پرس مورد نظر شما تجاوز نکند.
ماشینهای شکلدهی سرد مجموعه خاصی از مزایای را به همراه دارند که آنها را برای تولید در حجم بالا جذاب میکند. درک این مزایا به شما کمک می کند سرمایه گذاری را برای تیم عملیات و بخش مالی خود توجیه کنید.
شکل دهی سرد راه حل مناسبی برای هر قطعه نیست و نادیده گرفتن محدودیت های آن می تواند منجر به خرابی های پرهزینه شود. قبل از اینکه به یک ماشین متعهد شوید، خطرات زیر باید بخشی از ارزیابی شما باشد.
این خطرات زمانی قابل کنترل هستند که ماشینی با ظرفیت و استحکام کافی انتخاب کنید. یکی از بهترین راهها برای محافظت از سرمایهگذاری، محاسبه دقیق نیروی شکلدهی و سپس خرید پرس با حاشیه ظرفیت داخلی است.
فرآیند تصمیم گیری باید با قطعه شروع شود نه با ماشین. هنگامی که هندسه قطعه، مواد و میزان تولید مورد نیاز را می دانید، می توانید از طریق یک دنباله منطقی از انتخاب ها کار کنید.
قبل از مقایسه ماشینها، نیروی مورد نیاز برای تشکیل سرد قسمت خاص خود را محاسبه کنید. از محاسبه نیروی شکل دهی بر اساس مواد، مقطع و اصطکاک استفاده کنید. از تامین کننده قالب خود نیز بخواهید که تخمینی را داشته باشد. سپس پرس را انتخاب کنید که حداقل 15 تا 20 درصد تناژ بیشتری نسبت به نیاز محاسبه شده به شما بدهد.
برای اکستروژن، سکهکاری و شکلدهی سرد با تغییر شکل بالا، پرس ضامن دار مناسبتر است. اگر فقط ناراحتی سطحی انجام می دهید، ممکن است پرس میل لنگ کار کند، اما همچنان باید تأیید کنید که نیروی موجود در نزدیکی نقطه مرده پایین کافی است.
یک اشتباه رایج این است که بزرگترین پرس تناژی را که میتوانید خریداری کنید. پرس های بزرگتر دارای بسترهای بزرگتر، مصرف انرژی بیشتر و چرخه کندتر هستند. یک دستگاه 260 تنی ممکن است نسبت به یک دستگاه 850 تنی برای قطعات کوچک مولدتر باشد، صرفاً به این دلیل که اتوماسیون آسانتر و چرخه سریعتر است.
تنها به حداکثر میزان تناژ تکیه نکنید. از سازنده منحنی نیرو بخواهید که نشان دهد چه مقدار نیرو در فواصل مختلف بالاتر از نقطه مرده پایین وجود دارد. این به شما می گوید که آیا پرس می تواند نیازهای خاص پر کردن قالب شما را برطرف کند یا خیر.
پانچ و قالب باید طوری ساخته شوند که مواد و تغییر شکل مورد نیاز را تحمل کند. اگر در حال تشکیل فولادی با مقاومت بالا هستید، ماشینی با سرعت لغزش قابل تنظیم و قاب سفت و سخت بخواهید. بررسی کنید که آیا راهنماهای لغزنده سخت شده و قابل تعویض هستند و آیا سیستم روغن کاری تمام نقاط سایش عمیق را پوشش می دهد یا خیر.
قطعات شکلدهی سرد اغلب به رابطهای ابزار سفارشی، سیستمهای تخلیه و مکانیسمهای تغذیه نیاز دارند. سازنده باید بتواند ابعاد غیر استاندارد و الزامات فرآیند را برآورده کند. عرضهکنندهای که فقط مدلهای استاندارد را ارائه میدهد ممکن است با طرح خط تولید یا برنامههای اتوماسیون شما مناسب نباشد.
برای شکل دهی چند مرحله ای و تولید همه کاره، یک پرس ضامن 400 تنی یک حرکت متعادل و قابلیت تغییر شکل بالاتر را ارائه می دهد. این یک راه میانی مفید برای گیاهانی است که ترکیبی از اندازه ها را تولید می کنند و به ماشینی نیاز دارند که بتواند عملیات شکل دهی کم عمق و عمیق را انجام دهد.
 پرس فورج سرد ضامن دار 400 تنی با ضربه متعادل پرس ضامن 400 تنی ظرفیت 4000 کیلونیوتن و ضربات قابل تنظیم 160 یا 180 میلی متری را فراهم می کند که برای فرآیندهای چند مرحله ای مانند برهم زدن و کوبیدن روی میز کار 550x660 میلی متر ایده آل است، با تنظیم اسلاید الکتریکی برای راه اندازی. مشاهده محصول →
برای کارهای سنگین با استحکام صنعتی، یک پرس ضامن 850 تنی بالاترین تناژ را در کلاس ارائه می دهد و برای قطعاتی که نیاز به تغییر شکل قابل توجهی در یک مقطع بزرگ دارند مناسب است. ماشینهای این محدوده معمولاً برای اجزای ساختاری با حجم بالا و بستهای بزرگ انتخاب میشوند.
 پرس ضامن سنگین 850 تنی برای فرم دهی با بار بالا این پرس 850 تنی سنگین دارای یک قاب سفت و سخت، میز کار 600x700 میلیمتر و ضربه فشار 8 میلیمتر است که برای قطعات خودرو و ماشینآلات نیاز دارد، با روغن کاری یکپارچه و ایمنی فوتوالکتریک. مشاهده محصول →
دستگاه شکل دهی سرد یک سرمایه گذاری سرمایه ای است که باید پانزده تا بیست سال به کارخانه شما خدمت کند. مشخصات فنی مهم است، اما توانایی تامین کننده برای پشتیبانی از ماشین در طول عمر آن به همان اندازه اهمیت دارد.
در مورد مشخصات انحراف قاب، موازی بودن اسلاید و فاصله بپرسید. گواهینامه های آزمایش بار و گواهی مواد را برای قاب، میل لنگ و اتصالات ضامن درخواست کنید. قابلیت ماشینکاری و مونتاژ سازنده را بررسی کنید. یک تامین کننده با یک سیستم تولید داخلی می تواند کیفیت را بهتر از یک شرکت تجاری که به سادگی قطعات برون سپاری را مونتاژ می کند کنترل کند. توصیههای فنی که قبل از خرید دریافت میکنید و پاسخی که بعد از خرابی دریافت میکنید، هر دو به یک تیم مهندسی در این مرکز بستگی دارد. تولید کننده پرس .
زمان موجودی و سررسید قطعات یدکی را تأیید کنید. اگر یک قطعه مهم از کار بیفتد و شما باید شش هفته برای جایگزینی صبر کنید، خط تولید شما متوقف می شود. در مورد شرایط گارانتی، پشتیبانی نصب، آموزش اپراتور و برنامه های نگهداری پیشگیرانه بپرسید. بررسی کنید که سازنده می تواند ابزارهای غیر استاندارد، گزینه های موتور یا سیستم های تغذیه خودکار را کنترل کند. تامینکنندهای که خدمات یک مرحلهای را از طراحی تا نصب ارائه میدهد، در زمان و هزینه شما صرفهجویی میکند، زمانی که دستگاه از قبل در طبقه شما باشد.
پس از نصب و راه اندازی دستگاه، تضمین کیفیت تولید شما را ثابت نگه می دارد. شکلدهی سرد قطعات بسیار قابل تکرار را تولید میکند، اما این تکرارپذیری به ابزار، خوراک مواد و شرایط ماشین بستگی دارد.
یک ماشین شکلدهی سرد که به خوبی نگهداری میشود با ابزار کنترلشده و تغذیه مواد میتواند دهها میلیون قطعه را در هر دهه با حداقل زمان خرابی تحویل دهد.
اگر مشخصات مناسب را انتخاب کنید، دستگاه شکلدهی سردی که امروز میخرید، برای چندین دهه کار خواهد کرد. با قسمت شروع کنید. نیرو را محاسبه کنید، ضربه را تایید کنید، ارتفاع قالب را بررسی کنید و سطح جدول را بررسی کنید. سپس فراتر از دیتاشیت، به استحکام دستگاه، طراحی اتصال جابجایی و قابلیت خدمات تامین کننده نگاه کنید. یک پرس ضامن 400 تنی که به خوبی ساخته شده و به خوبی پشتیبانی می شود ارزش بیشتری نسبت به یک دستگاه بزرگتر دارد که نگهداری آن دشوار است. اگر ماشینهای شکلدهی سرد را به طور سیستماتیک ارزیابی کنید، از رایجترین اشتباهات خرید جلوگیری خواهید کرد: خرید تناژ بسیار کم، نادیده گرفتن انحراف قاب، و نادیده گرفتن اهمیت نیروی اجکتور و دسترسی قالب. تجهیزات مناسب کف تولید شما را با نرخ ضایعات پایین تر و کیفیت قطعه ثابت تر از آنچه با هر روش دیگر فرم دهی می توانید به دست آورید، به خوبی اجرا می کند.


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک تولید کننده بست های سایز متوسط اخیراً با یک مشکل آشنا روبرو شده است: تر...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

