
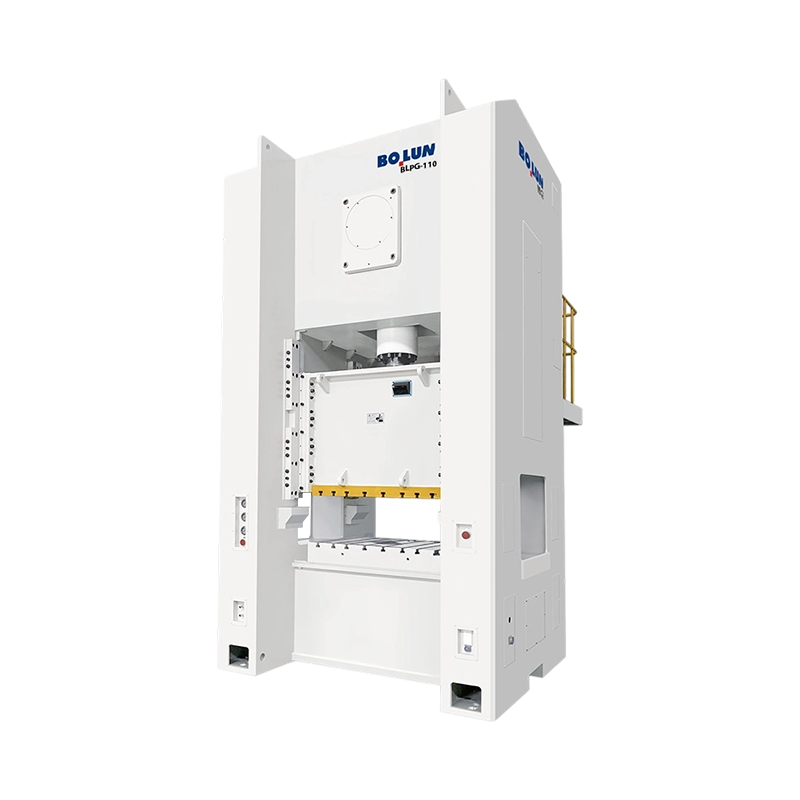


پرس برقی درب عریض تک نقطه ای نوع بسته با سرعت بالا BLPG-110 ظرفیت اسمی 1100 کیلونیوتن را برای مهر زنی دقیق ...
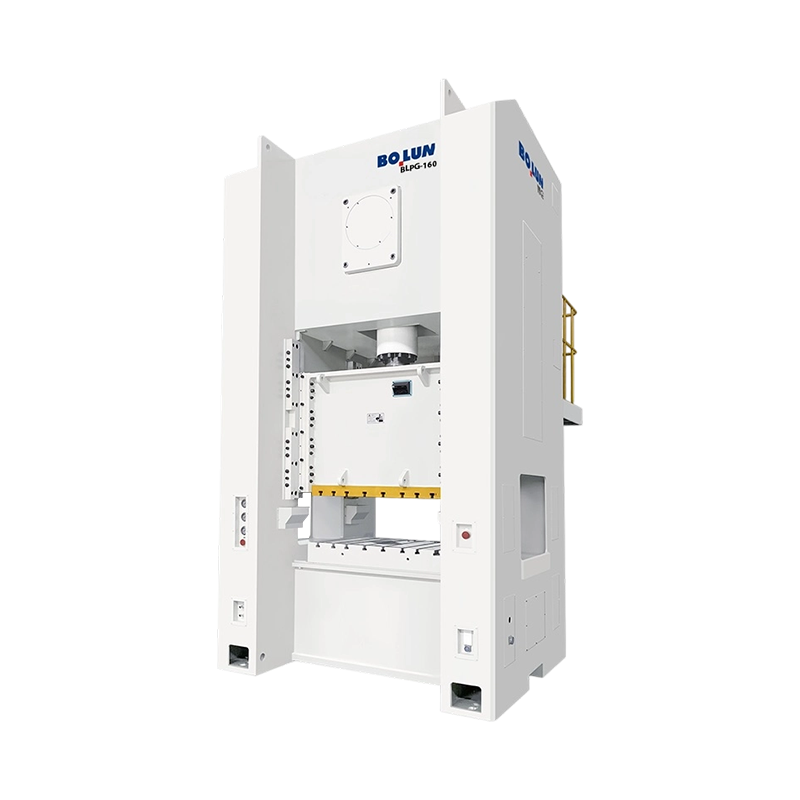
پرس برقی درب عریض تک نقطه ای با قاب پایدار همه کاره BLPG-160 برای کاربردهای دقیق مهر زنی، شکل دهی و ترسیم ک...
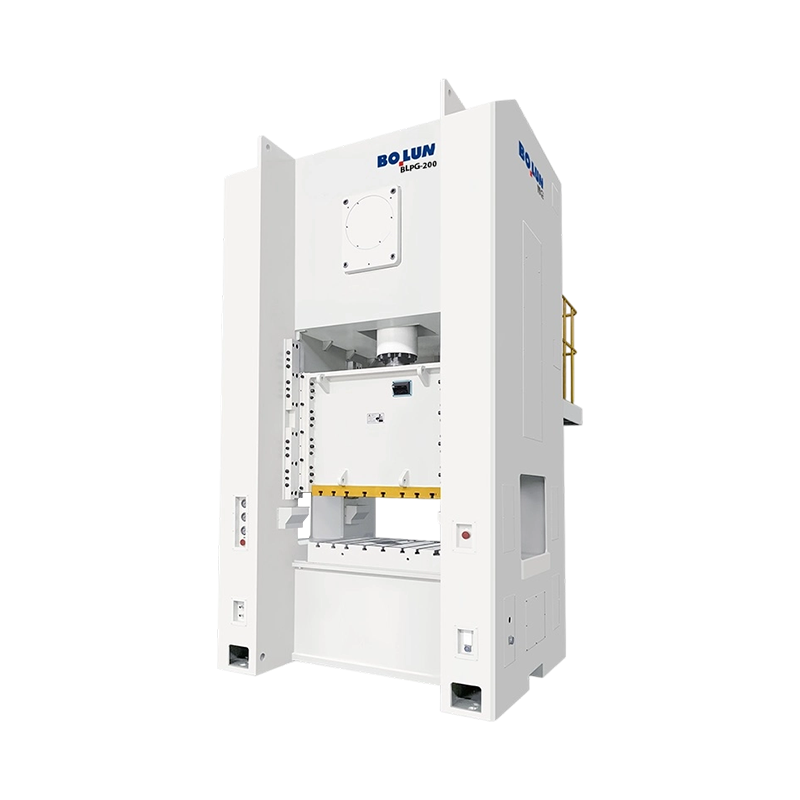
پرس برقی درب عریض تک نقطه ای نوع بسته با ظرفیت بالا BLPG-200 برای شکل دهی ورق فلزی در مقیاس بزرگ طراحی شده ...
پرس پاور تک نقطه ای نوع بسته سری BLPA ما نشان دهنده اوج دقت، قابلیت اطمینان و کارایی در شکل دهی فلزات مدرن است. این دستگاه که به طور خاص برای انجام کارهای مهر زنی سخت طراحی شده است - مانند پردازش مواد با ضخامت 3.2 میلی متر که در صنایع خودروسازی و لوازم خانگی رایج است - این دستگاه شریک نهایی شما برای تولید با خروجی بالا است.
یکپارچگی ساختاری با صلبیت بالا
این دستگاه دارای یک قاب جوش داده شده با کشش بالا است که تحت یک فرآیند عملیات حرارتی تخصصی برای کاهش استرس قرار می گیرد. این امر حداکثر استحکام ساختاری و حداقل انحراف را تحت بارهای سنگین تضمین میکند که مستقیماً منجر به دقت برتر قطعه و افزایش قابل توجه عمر ابزار میشود.
گیربکس برتر و اجزای اصلی
در قلب پرس یک میل لنگ فولادی آلیاژی 42CrMo وجود دارد که مقاومت خستگی استثنایی را در مقایسه با قطعات ریخته گری سنتی ارائه می دهد. سیستم انتقال ما همراه با بوش های برنز قلع درجه بالا CuSn12، انتقال برق روان و کاهش تولید گرما را تضمین می کند، حتی در حین عملیات مداوم سه شیفت.
کنترل پنوماتیک و ایمنی پیشرفته
این دستگاه مجهز به کلاچ اصطکاکی پنوماتیک و واحد ترمز با عملکرد بالا، پاسخ سریع و دقت توقف دقیق را ارائه می دهد. ایمنی مهم است؛ بنابراین، ما یک سوپاپ ایمنی دوگانه برقی و یک محافظ اضافه بار هیدرولیک را برای جلوگیری از ضربه های مداوم تصادفی و محافظت از دستگاه در برابر افزایش تناژ ادغام می کنیم.
راهنمای دقیق برای وظایف پیچیده
ریل های راهنمای بلند 6 وجهی (یا اختیاری 8 وجهی) پایداری اسلاید استثنایی را فراهم می کند. این هدایت با دقت بالا، حرکت جانبی را به حداقل میرساند و از فاصله دائمی قالب حتی در هنگام بارگذاری خارج از مرکز اطمینان میدهد، که برای برنامههای پیچیده قالب پیشرونده حیاتی است.
یکپارچه سازی اتوماسیون بدون درز
با استفاده از یک سیستم کنترل مبتنی بر PLC با HMI کاربر پسند، پرس ما برای همگام سازی با فیدرهای سروو NC و سیستم های رباتیک کاملاً بهینه شده است. چه در حال تولید براکتهای معماری یا اجزای خودرو باشید، تجهیزات ما انعطافپذیری و قابلیتهای «دست دادن» مورد نیاز برای یک کارخانه هوشمند کاملاً خودکار را ارائه میدهند.
ماشین آلات با دقت بالا Bolun را انتخاب کنید - جایی که دوام با اتوماسیون دیجیتال روبرو می شود.
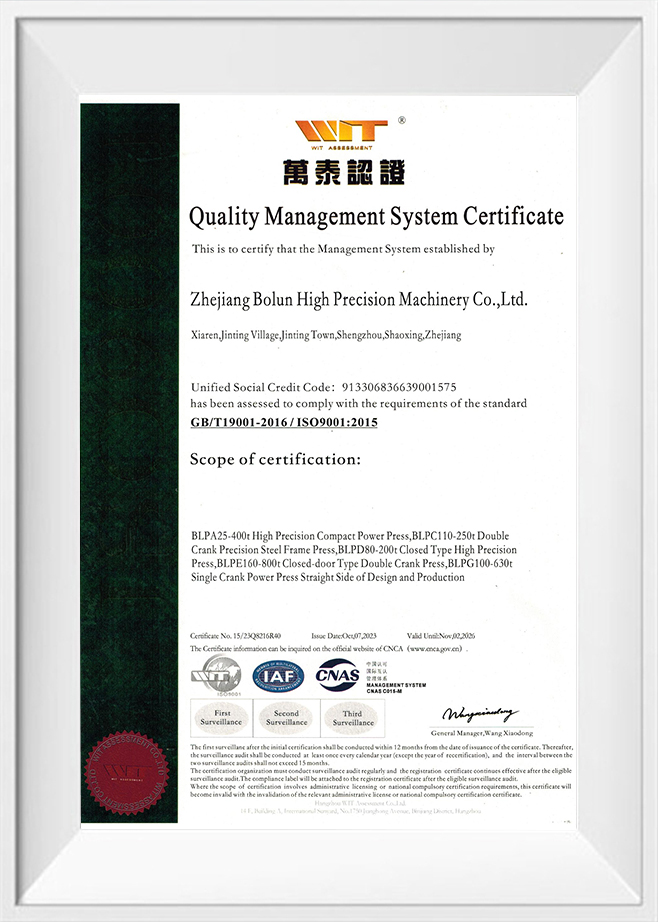
بهعنوان چین مطبوعات تک نقطه ای نوع بسته تولیدکنندگان و مطبوعات تک نقطه ای نوع بسته تأمینکنندگان, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه برای پرس های باز یک پرس پاور تک نقطه ای نوع باز اسلاید خود را از یک...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در حالی که دستگاه پرس قدرتی نوع بسته از یک قاب مستقیم یا بدنه استفاده میکند که ناح...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن است یک صفحه عریض را صاف نگه دارد، دیگری ممکن است به گلوی عمیق برسد و دیگری ممکن...
در محیط های تولیدی با سرعت بالا و شبانه روزی، حفظ موقعیت دقیق جایی که اسلاید به پایین ترین نقطه خود می رسد، معروف به مرکز مرده پایین یا BDC، یک چالش اصلی است. در طول یک برنامه تولید مداوم بیست و چهار و هفت، یک پرس تک نقطه ای نوع بسته در معرض چرخه های مکانیکی مکرر قرار می گیرد که باعث ایجاد اصطکاک در یاتاقان ها، چرخ دنده ها و راهنماهای لغزشی می شود. این اصطکاک باعث تولید گرما می شود که به تدریج به میل لنگ اصلی، میله های اتصال و خود قاب پرس منتقل می شود. از آنجایی که فولاد و چدن هنگام گرم شدن منبسط میشوند، این تجمع حرارتی باعث میشود که اتصالات مکانیکی کشیده شوند و لغزش را کمی پایینتر از موقعیت صفر کالیبرهشدهاش هل دهد. این جابجایی عمودی آهسته علت اصلی رانش BDC است که مستقیماً بر عمق نفوذ ابزار تأثیر می گذارد و می تواند منجر به ابعاد ناهماهنگ قطعه شود.
فراتر از انبساط حرارتی، عوامل دینامیکی نیز در تغییرات BDC نقش دارند. هنگام کار در سرعت های بالا، نیروهای اینرسی اسلاید رفت و برگشتی و ابزار افزایش می یابد. این اینرسی باعث ایجاد کشش الاستیک موقت در قاب و اتصالات اتصال در طول فاز معکوس ضربه می شود. با افزایش یا کاهش سرعت دستگاه برای سازگاری با تغییرات تغذیه مواد، این بارهای دینامیکی تغییر می کنند و باعث می شود BDC به صورت دینامیکی جابجا شود. برای جلوگیری از مشکلات کیفی، اپراتورهای مهر زنی باید هم رشد تدریجی حرارتی و هم تغییرات دینامیکی سریع را که در طول دوره های تولید طولانی رخ می دهد، بررسی کنند.
برای کاهش رشد تدریجی حرارتی اجزای مهم درایو، سیستمهای مهر زنی مدرن از استراتژیهای پیشرفته روانکاری و مدیریت حرارتی استفاده میکنند. یاطاقان ¬ های اصلی و شفت غیر عادی از پرس تک نقطه ای نوع بسته به طور مداوم با روغن از یک سیستم روانکاری متمرکز تامین می شود. به جای بازیافت ساده این روغن، پرس های با وظیفه بالا روان کننده را از طریق یک مبدل حرارتی فعال مجهز به سنسورهای دما دقیق هدایت می کنند. با خنک کردن روغن تا دمای عملیاتی استاندارد قبل از وارد کردن مجدد آن به سطوح یاتاقان، سیستم به عنوان یک هیت سینک فعال عمل می کند و انرژی حرارتی تولید شده توسط اصطکاک با سرعت بالا را از بین می برد و دمای داخلی ترن مکانیکی را تثبیت می کند.
تثبیت دمای روانکار، اختلاف دما بین شروع یک شیفت و ساعات کار مداوم را به حداقل می رساند. شرکت ماشینآلات دقیق ژجیانگ بولون، سیستمهای کنترل حرارتی قوی میسازد که بر فریم و دمای درایو در زمان واقعی نظارت میکند. با حفظ یک گرادیان حرارتی پایدار در کل ساختار دستگاه، سرعت انبساط فیزیکی در اتصال میل لنگ و لغزش در محدودههای محکم نگه داشته میشود و به پرس اجازه میدهد به طور مداوم با حداقل جابجایی مکانیکی کار کند و از نیاز به خاموش کردن مکرر دستی برای خنک شدن اجزا اجتناب شود.
در حالی که تثبیت حرارتی سرعت رشد را محدود می کند، عملیات با دقت بالا نیاز به اصلاح فعال و بلادرنگ دارد تا رانش BDC را به طور کامل حذف کند. شبکههای کنترل پرس مدرن، سیستمهای جبران پویا حلقه بسته را که از حسگرهای با وضوح بالا، مانند حسگرهای جریان گردابی یا رمزگذارهای خطی، مستقیماً روی تخت پرس یا ستونهای راهنما نصب میشوند، ادغام میکنند. این سنسورها فاصله دقیق بین اسلاید و صفحه تقویت کننده در پایین هر ضربه را اندازه گیری می کنند و این داده ها را در میکروثانیه به واحد پردازش مرکزی منتقل می کنند. اگر کنترلر تشخیص دهد که لغزش به دلیل گرما یا تغییرات بار در حال پایین آمدن است، به طور خودکار یک تنظیم میکرو مکانیسم ارتفاع لغزش را در طول بخش غیر کاری ضربه ایجاد می کند.
این تنظیم در حین پرواز توسط یک سیستم تنظیم موتوری با گشتاور بالا که در مجموعه اسلاید یکپارچه شده است انجام می شود. این سیستم اصلاحات زیر میکرونی را در طول میله اتصال انجام می دهد و ازدیاد طول حرارتی را بدون وقفه در جریان تولید جبران می کند. این ادغام بازخورد سنسور و کنترل دقیق موتور تضمین میکند که پرس تک نقطهای نوع بسته عمق شکلگیری ثابت را در میلیونها چرخه متوالی حفظ میکند و از خطوط تولید بسیار خودکار پشتیبانی میکند که در آن باید از مداخله دستی اجتناب شود.
جدول زیر یک نمای کلی از استراتژیهای رویکرد مختلف مورد استفاده برای مدیریت رانش BDC در طول عملیات مداوم را ارائه میکند و پیچیدگی اجرای و قابلیتهای اصلاح آنها را برجسته میکند.
| استراتژی کنترل | اصل عملیاتی | میانگین محدوده رانش BDC (میلی متر) | هزینه پیاده سازی | نیاز به تعمیر و نگهداری |
|---|---|---|---|---|
| خنک کننده استاندارد هوا | اتلاف غیرفعال از طریق جریان هوای محیط | 0.080 تا 0.150 | خط مبنا | کم (فقط واحدهای فن تمیز کردن) |
| خنک کننده روغن فعال | خنک کننده روغن حلقه بسته از طریق مبدل حرارتی خارجی | 0.030 تا 0.060 | متوسط | تعویض دوره ای فیلتر و بررسی مایع خنک کننده |
| جبران استاتیک | فرمول های ریاضی از پیش محاسبه شده بر اساس زمان اجرا | 0.025 تا 0.045 | کم (نرم افزار یکپارچه) | نیاز به کالیبراسیون مجدد سنسور منظم دارد |
| زمان واقعی حلقه بسته | مانیتورینگ سنسور دینامیک با اصلاح اسلاید موتوری | 0.005 تا 0.015 | بالا | کالیبراسیون منظم سنسورهای جابجایی |
همانطور که در داده های مقایسه ای نشان داده شده است، روش های غیرفعال به تنهایی به طور کلی برای کاربردهایی که نیاز به تحمل در سطح میکرو دارند کافی نیستند. دستیابی به بالاترین سطح سازگاری نیاز به یک رویکرد ترکیبی دارد که در آن تثبیت کننده دمای روغن فعال بخش عمده ای از انرژی حرارتی را کنترل می کند، در حالی که بازخورد حسگر زمان واقعی تغییرات دقیقه باقیمانده را مدیریت می کند. پیادهسازی این سیستمهای دوگانه به تولیدکنندگان این امکان را میدهد که الزامات کیفی سختگیرانه را در طول عملیات مهر زنی مداوم و با سرعت بالا برآورده کنند.
طرح هندسی قاب پرس نقش مهمی در چگونگی تأثیر انبساط حرارتی بر دقت کلی دارد. فریم های نامتقارن، مانند سازه های استاندارد با پشت باز، زمانی که در معرض تغییرات دما قرار می گیرند، تمایل به انبساط غیر یکنواخت دارند و باعث می شود که قاب به سمت جلو متمایل شود و پانچ را ناهماهنگ تراز کند. یک پرس تک نقطه ای نوع بسته از یک پیکربندی قاب بسته و متقارن استفاده می کند که بار حرارتی را به طور مساوی در هر دو قسمت عمودی چپ و راست توزیع می کند. این تقارن ساختاری تضمین می کند که هر گونه انبساط حرارتی به طور یکنواخت در جهت عمودی رخ می دهد، لغزش را کاملا موازی با بستر نگه می دارد و از نیروهای برشی افقی که می تواند به ابزار آسیب برساند جلوگیری می کند.
علاوه بر طراحی ساختاری، انتخاب مواد با خواص حرارتی مناسب بسیار مهم است. ماشینآلات بولون از صفحات فولادی با چگالی بالا و بدون تنش و قطعات ریختهگری استفاده میکند که دارای ضرایب انبساط حرارتی بسیار قابل پیشبینی هستند. قبل از ماشینکاری، این سازه ها تحت سیکل های تنش زدایی حرارتی قرار می گیرند تا اطمینان حاصل شود که ساختار دانه داخلی فلز به طور کامل تثبیت شده است. این فرآیند تولید از تاب برداشتن یا اعوجاج قاب جلوگیری میکند زیرا چرخه حرارتی مرتبط با انتقال بین حالتهای تولید فعال و شرایط غیرفعال کارخانه را تجربه میکند و تراز هندسی طولانیمدت راهنماهای پرس را حفظ میکند.
مدیریت رانش BDC صرفاً تابعی از طراحی مطبوعات نیست. همچنین نیاز به هماهنگی دقیق با ابزار و لوازم جانبی قالب دارد. در قالب های پیشرونده، سیلندرهای گاز نیتروژن اغلب برای تامین نیروی نگهدارنده خالی ثابت استفاده می شوند. با این حال، در طول کار مداوم 24/7، این سیلندرها می توانند به دلیل فشرده سازی با فرکانس بالا گرم شوند که منجر به تغییرات فشار داخلی می شود که نیروی مقاومت کلی که توسط لغزنده پرس احساس می شود را تغییر می دهد. اگر به دلیل تغییر فشار سیلندر، الزامات تناژ به صورت دینامیکی تغییر کند، انحراف الاستیک قاب پرس تغییر می کند و باعث نوسانات جزئی در موقعیت فیزیکی BDC می شود.
برای جلوگیری از این تغییرات، خطوط تولید سیستم های منیفولد نیتروژن خارجی را با شیرهای تنظیم فشار یکپارچه می کنند که فشار سیلندر را بدون توجه به تغییرات دما ثابت نگه می دارد. اطمینان از نیروی مقاومت یکنواخت به تثبیت تناژ کل شکل دهی کمک می کند، که به نوبه خود انحراف الاستیک پرس تک نقطه ای نوع بسته را در همه جابجایی ها ثابت نگه می دارد. با ترکیب نیروهای ابزار پایدار، ساخت قاب متقارن سفت و سخت، و سیستمهای جبران حلقه بسته پاسخگو، کارخانههای مدرن میتوانند با موفقیت عملیات مهر زنی با دقت بالا را در تمام ساعات شبانه روز با کیفیت قطعات بسیار ثابت اجرا کنند.
س: چه اقداماتی در پرس تک نقطه ای نوع بسته شما ادغام شده است تا مرکز مرده پایین (BDC) را در طول دویدن فشرده و شبانه روزی تثبیت کند؟
A: گسترش حرارتی پیوندهای مکانیکی از طریق یک سیستم خنک کننده روانکاری فعال که دمای روغن را تثبیت می کند، همراه با سنسورهای جابجایی حلقه بسته بلادرنگ مدیریت می شود. Zhejiang Bolun High-Precision Machinery Co., Ltd. این سیستم ها را برای نظارت بر موقعیت لغزش به صورت پویا می سازد و تنظیمات زیر میکرونی را در مکانیزم ارتفاع اسلاید انجام می دهد تا هرگونه رانش حرارتی تدریجی را بدون توقف خط جبران کند.
س: چرا هنگام ساخت قطعات الکتریکی یا خودرویی با تحمل بالا، پرس تک نقطه ای نوع بسته بر جایگزین نوع باز ترجیح داده می شود؟
پاسخ: طراحی قاب بسته متقارن، انحراف زاویه ای یا اثر باز شدن قاب را که در ماشین های قاب شکاف تحت بارهای سنگین رایج است، کاملاً حذف می کند. با هدایت تمام نیروهای واکنش در امتداد یک مسیر کاملا عمودی، قاب بسته تضمین میکند که همترازی ابزار بسیار دقیق باقی میماند و از سایش ناهموار قالب جلوگیری میکند و تلرانس قطعات محکم را حفظ میکند.
س: قطار محرک پرس تک نقطه ای شما چگونه ضربه مکانیکی سنگین مربوط به پردازش مواد ساختاری با استحکام بالا را کنترل می کند؟
A: نقطه اتصال منفرد توسط میل لنگ با آلیاژ بالا و بوش های سنگین و پر از روغن پشتیبانی می شود که برای توزیع یکنواخت بارهای ضربه ای شدید طراحی شده اند. این طرح توسط ساختار قاب مقاوم Bolun Machinery پشتیبانی میشود که تحت تنشزدایی کامل حرارتی قرار میگیرد تا آزاد شدن ناگهانی انرژی ناشی از شکستگی یا خالی شدن فلز را بدون جابجایی ریز جذب کند.
س: چگونه پرس شما از ابزارهای گران قیمت و حساس در برابر بارهای مضر در طول چرخه های تولید با فرکانس بالا محافظت می کند؟
A: هر پرس مجهز به یک سیستم حفاظت از اضافه بار هیدرولیکی بسیار پاسخگو است که در داخل مجموعه اسلاید قرار دارد. در صورت تغذیه دو ورق یا گیر کردن ابزار، فشار هیدرولیک فوراً کاهش مییابد و حرکت اسلاید را در میلیثانیه متوقف میکند تا از آسیب ساختاری به ابزار و خود قاب پرس جلوگیری شود.
س: آیا می توان پروفیل های اسلاید stroke و تنظیمات ارتفاع بسته را برای تطبیق قالب های پیشرونده تخصصی با ارتفاع های بسته مختلف تغییر داد؟
پاسخ: بله، سیستم های طراحی و ساخت جامع ما به ما این امکان را می دهد که این پرس ها را به مکانیسم های تنظیم موتوری اسلاید و واحدهای کنترل قابل برنامه ریزی پیشرفته مجهز کنیم. این پیکربندی، تنظیمات ابزار سریع و قابل تکرار و تنظیمات آسان را برای تطبیق با ارتفاعهای مختلف قالب و توالیهای پیچیده و چند مرحلهای مهر زنی امکانپذیر میکند.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
