
یک تولید کننده بست های سایز متوسط اخیراً با یک مشکل آشنا روبرو شده است: تراش های CNC آن در حال جویدن استوک میله ها با نسبت تقریباً سه کیلوگرم فولاد مصرفی برای هر کیلوگرم پیچ و مهره های ارسالی بودند. این کارخانه محبوبترین پیچ شش گوش M6 خود را به یک دستگاه هدینگ سرد تغییر داد و وضعیت اقتصادی به سرعت تغییر کرد. استفاده از مواد به بالای 95 درصد رسید، خروجی از حدود 10 قسمت در دقیقه به چند صد رسید، و پیچهای تمامشده قویتر شدند زیرا شکلدهی سرد سر و ساقه را سخت میکرد.
این استدلال اصلی برای استفاده از ماشین هدینگ سرد است: به جای بریدن فلز، آن را تغییر شکل می دهد و این کار را بدون گرما، با سرعت بالا و با قابلیت تکرار عالی انجام می دهد. ماشینهای هدینگ سرد پیچها، پیچها، پرچها، پینها، پایانهها و طیف وسیعی از قطعات مهندسی شده کوچک را برای بازارهای خودرو، برق، لوازم خانگی و ساختمانی تولید میکنند. اگر در حال ارزیابی این هستید که آیا چنین ماشینی در طبقه کارخانه شما تعلق دارد یا خیر، این راهنما اصول فرآیند، پیکربندی ماشین، تصمیمات مربوط به مشخصات مهم و مشکلات خریدی را که تعیین میکنند آیا سرمایهگذاری واقعاً نتیجه میدهد را پوشش میدهد.
دستگاه هدینگ سرد یک دستگاه پرس فلزی است که میله سیم را در دمای اتاق به قطعات جامد تبدیل می کند. دستگاه سیم را از یک سیم پیچ می کشد، آن را صاف می کند، طول دقیقی را تغذیه می کند، یک قطعه خالی را قطع می کند و سپس با یک یا چند ضربه، آن را به قالب می برد. هر ایستگاه قالب مواد را تا زمانی که قسمت خالی به هندسه کامل خود برسد، به هم ریخته یا اکسترود می کند. کلمه "هدینگ" از کاربرد اصلی گرفته شده است: به هم ریختن انتهای میخ یا خالی پیچ برای تشکیل سر. ماشینهای مدرن هنوز هم این کار را انجام میدهند، اما همچنین آنها را برش میدهند، سکه میکنند، سوکتهای داخلی را اکسترود میکنند، ساقهها را کاهش میدهند و قطعات پیچیده را از طریق ایستگاههای متعدد در یک چرخه ایجاد میکنند.
هدینگ سرد زیرمجموعه آهنگری سرد است. آهنگری سرد هرگونه تغییر شکل پلاستیکی فلز را در زیر دمای تبلور مجدد پوشش می دهد. عنوان سرد به طور خاص به شکل دهی چند ایستگاهی سیم یا میله به قطعات کوچک و عمدتا متقارن محوری اشاره دارد. از نظر عملی، یک دستگاه هدینگ سرد برای اجزای جامد همان چیزی است که پرس مهر زنی برای ورق فلز است: این ابزار تولید اختصاصی و با راندمان بالا برای این کار است.
ماشین آلات در دو خانواده گسترده هستند. هدرهای افقی سرد، آشنا از تولید میخ و پیچ، سیم را در امتداد یک محور افقی تغذیه می کنند و بسیار سریع هستند. پرسهای شکلدهی سرد عمودی، که اغلب به عنوان پرسهای ضامن دار ساخته میشوند، سیمهای سنگینتر، قطعات بزرگتر و قطعاتی را که به انرژی شکلدهی بیشتری نیاز دارند، کنترل میکنند. هر دو خانواده با فشار مکانیکی مواد را تغییر شکل می دهند و بر اصول متالورژیکی یکسانی تکیه می کنند.
صرف نظر از نام تجاری یا پیکربندی، هر عملیات عنوان سرد از یک دنباله پیروی می کند:
یک پیچ درپوش شش گوش معمولی در اندازه M6 با سیم 5.5 میلی متری شروع می شود. قسمت خالی به طول بریده میشود، سپس در سه قالب به هم میخورد: اولی سر را از قبل تشکیل میدهد، دومی آن را به قطر نهایی نزدیکتر میکند، و سومی سکههای هگز و پخ را میچرخاند در حالی که یک پانچ با اکستروژن به عقب، سوکت داخلی را تشکیل میدهد. کل سکانس چند دهم ثانیه طول می کشد. ماشینهای مدرن بین 100 تا 700 قطعه در دقیقه تولید میکنند و قطعات سبکتر در انتهای بالاتر کار میکنند.
عامل محدود کننده تغییر شکل است، نه زمان چرخه. هر ایستگاه میتواند سطح مقطع خالی را فقط تا آنجا افزایش دهد که ماده بیش از شکلپذیری خود کمانش کند یا سخت شود. به همین دلیل است که انتخاب ماشین بیشتر به کل تغییر شکل و نیروی شکل دهی مورد نیاز بستگی دارد تا حداکثر سرعت تبلیغ شده.
هدینگ سرد متکی به دو مکانیسم تغییر شکل است که اغلب در یک قسمت با هم عمل می کنند.
ناراحت کننده compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
اکستروژن moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
سخت شدن کار تعیین می کند که این روند تا کجا می تواند پیش برود. هر افزایش تغییر شکل پلاستیک، استحکام تسلیم و سختی فلز را افزایش می دهد. در فولاد کم کربن، کاهش کل می تواند به 75 تا 80 درصد قبل از نیاز به بازپخت برسد. در مواد ضد زنگ یا با آلیاژ بالا، حد بسیار کمتر است. تمرین خوب هدینگ سرد، کرنش را در هر ایستگاه کمتر از شکلپذیری در دسترس مواد نگه میدارد و سختی نهایی سختشده را بهعنوان یک ویژگی طراحی بهجای تصادف در نظر میگیرد. برای بست های رزوه ای، این استحکام بیشتر اغلب دقیقاً همان چیزی است که چاپ نیاز دارد.
طرح فیزیکی یک ماشین هدینگ سرد محدوده قطعاتی را که می تواند به طور اقتصادی کار کند تعیین می کند.
سربرگ های افقی ماشین های کلاسیک صنعت اتصال دهنده ها هستند. مسیر سیم مستقیم و افقی است، هدینگ رم به صورت افقی حرکت می کند و مکانیسم های قطع و انتقال با سرعت بسیار بالایی کار می کنند. آنها در قطعات کوچک برتری دارند: میخ، پیچ، پرچ، سنجاق کوتاه و هندسه های مشابه. محدودیت آنها اندازه و جرم قطعه است، زیرا جابجاییهای بزرگ برای هدایت و جابجایی افقی با سرعت دشوار میشوند.
پرس های عمودی سیم های سنگین تر و قطعات بزرگتر را پردازش می کنند. قوچ به صورت عمودی با همان هندسه پرس معمولی حرکت می کند. از آنجایی که قاب به طور متقارن نیروهای واکنش را جذب میکند، ماشینهای عمودی به تراز پانچ تا قالب بهتری دست مییابند و ادغام با روباتها، فیدرهای خودکار و ابزارهای سنگین آسانتر است. ساختار قاب بسته، که گاهی اوقات قاب O نامیده می شود، در برابر انحراف بهتر از قاب C باز مقاومت می کند و برای کارهای فرم دهی سرد با تناژ بالا ترجیح داده می شود.
سیستم درایو به اندازه طرح بندی اهمیت دارد. ماشین های میل لنگ ساده، سریع و کارآمد هستند، با سرعت لغزشی که از منحنی سینوسی پیروی می کند و نزدیک به اواسط حرکت به اوج می رسد. ماشین های ضامن دار از اتصالی استفاده می کنند که با نزدیک شدن لغزش به نقطه مرگ پایین، نیرو را چند برابر می کند. یک پرس ضامن نیروی عظیمی را در سرعت لغزش کم از طریق ناحیه شکلدهی تولید میکند که باعث بهبود پر شدن قالب و کاهش بارهای ضربهای میشود. به همین دلیل است که پرسهای ضامن بر کاربردهای آهنگری سرد عمودی غالب هستند: منحنی نیروی ضربهای آنها با نیاز شکلدهی سرد با تغییر شکل بالا و انرژی بالا مطابقت دارد.
پرس های سروو رانده، چرخ فلایویل و کلاچ را با سروموتورهای محرک مستقیم جایگزین می کنند. حرکت اسلاید قابل برنامه ریزی می شود، بنابراین دستگاه می تواند در پایین قرار گیرد، سرعت را در اواسط حرکت تغییر دهد، و یک منحنی شکل دهی سفارشی را دنبال کند. فناوری سروو در حال گسترش به شکلدهی سرد است زیرا زمان چرخه قطعات چند مرحلهای را کوتاه میکند و از قالبهای گران قیمت در برابر بارهای ضربه محافظت میکند.
می توانید در مورد بیشتر بخوانید دستگاه پرس فورج سرد چیست در یادداشت های صنعتی ما در میان خطوط پرس آهنگری سرد صنعتی، سری نوع ضامن فورج سرد BLKP از انتقال ضامن برای حرکت متعادل و قابلیت تغییر شکل بالا استفاده میکند، طرحی که مناسب قطعاتی است که نیاز به نیروی پایدار در فاصلههای شکلدهی طولانی دارند.
 پرس فورج سرد BLKP-400 Toggle-Type با ظرفیت 4000 کیلو نیوتن این پرس مفصل 4000 کیلو نیوتن دارای گزینههای ضربهای 160 یا 180 میلیمتری و تنظیم اسلاید الکتریکی با قفل هیدرولیکی است که آن را برای برهم زدن، سکهزنی و اندازهگیری در جایی که نیروی متعادل در فواصل شکلدهی طولانی اهمیت دارد، مناسب میکند. مشاهده محصول →
انتخاب متریال اولین چیزی است که در یک پروژه سرفصل سرد به درستی انجام می شود، زیرا تعیین کننده بارهای شکل گیری، عمر ابزار و اینکه آیا قطعات ترک می خورند یا تا می شوند.
اکثر قطعات سر سرد از سیم فولادی کم کربن در گریدهایی مانند SAE 1008، 1010 و 1018 ساخته شده اند. این گریدها دارای تنش جریان کم، شکل پذیری بالا هستند و به راحتی در قالب های چند ایستگاهی شکل می گیرند. گریدهای کربن متوسط مانند 1035 و 1045 استحکام قطعات تکمیل شده را افزایش می دهند اما به نیروهای شکل دهی به میزان قابل توجهی نیاز دارند. فولادهای آلیاژی، شامل 4037 و گریدهای تیمار شده با بور مانند 10B21 و 10B33، در مواردی که کلاسهای ویژگی بست 8.8، 9.8، یا 10.9 مورد نیاز است، مشخص شدهاند. فولادهای زنگ نزن مانند 304، 316 و 410 به خوبی شکل می گیرند اما به شدت سخت می شوند، بنابراین به ایستگاه های شکل دهی بیشتر و روانکاری قوی تر نیاز دارند. سیم های غیر آهنی، از جمله آلیاژهای آلومینیوم 6061 و 5056، برنج، مس و مس بریلیوم، برای قطعات الکتریکی، پایانه ها و سخت افزارهای مقاوم در برابر خوردگی رایج است.
خواص مواد نیز اندازه دستگاه را تعیین می کند. با افزایش محتوای کربن، محتوای آلیاژ یا کرنش کل، نیروی تشکیل دهنده مورد نیاز به سرعت افزایش می یابد. اگر قصد دارید چندین خانواده مواد را روی یک دستگاه اجرا کنید، دستگاه را برای قویترین و سختترین مواد در ترکیب اندازهگیری کنید، نه فقط برنامه تولید فعلی.
چرا تولیدکنندگان در حالی که از قبل دارای ماشین تراش و مراکز ماشینکاری هستند، روی ماشین های هدینگ سرد سرمایه گذاری می کنند؟ پنج مزیت قابل اندازه گیری انتخاب را توضیح می دهد.
اول اینکه استفاده از مواد بسیار زیاد است. شکلدهی به جای بریدن مواد، آنها را جابهجا میکند، بنابراین یک بست که زمانی چندین برابر وزن نهایی آن در استوک میله مصرف میشد، اکنون میتواند با کمتر از پنج درصد کاهش فرآیند از سیم پیچ ساخته شود. بیش از میلیون ها قطعه، صرفه جویی در فولاد خام به تنهایی تجهیزات را توجیه می کند.
دوم، سرعت خروجی برای قطعات جامد بی نظیر است. هدرهای تک ضربه ای بسیار بالاتر از 400 قطعه در دقیقه کار می کنند و ماشین های چند ایستگاهی هنوز صدها قطعه در دقیقه را برای بسیاری از خانواده های محصولات تولید می کنند. هیچ فرآیند ساخت تراشه به این میزان برای یک جزء فلزی جامد نزدیک نمی شود.
سوم، سخت شدن کار باعث بهبود خواص مکانیکی می شود. این ماده دقیقاً در جایی که بیشتر جریان داشته است، قویترین است، جایی که اتصال دهندهها به مقاومت نیاز دارند: در فیله سر، دیواره سوکت و ساقه. شکلدهی سرد اغلب به تولیدکنندگان اجازه میدهد از فولاد ارزانتر استفاده کنند، زیرا کار سرد استحکامی میافزاید که در غیر این صورت نیاز به عملیات حرارتی دارد.
چهارم، سازگاری ابعادی از یک ماشین سفت و سخت و ابزار تکرار پذیر ناشی می شود. هنگامی که قالب ها شماره گیری می شوند، اجراهای صدهزار قطعه ای ابعاد محکمی با جابجایی اندک و ردهای بسیار کمی دارند.
پنجم، کیفیت سطح خوب است. حفره قالب یک سطح صاف را بر روی قطعه قرار می دهد و اغلب عملیات سنگ زنی و پرداخت ثانویه را حذف می کند. مبادله هزینه اولیه قالب ها و راه اندازی است. این فرآیند تنها زمانی مقرون به صرفه می شود که حجم آن به اندازه کافی بالا باشد که آن ابزار را مستهلک کند.
ماشینکاری رایجترین جایگزین برای قطعات کوچک جامد است، بنابراین اولین فرآیندی است که خریداران در برابر هدینگ سرد مقایسه میکنند. هر کدام یک منطقه اقتصادی مشخص دارند.
| معیار | دستگاه هدینگ سرد | ماشینکاری CNC |
|---|---|---|
| استفاده از مواد | 90-98 درصد | 40-70 درصد معمولی |
| زمان چرخه | 0.1 تا 10 ثانیه در هر قسمت | 5 ثانیه تا چند دقیقه |
| قدرت قطعه | با کار سخت شدن افزایش می یابد | وابسته به سهام نوار. سطوح بریده شده تقویت نمی شوند |
| تحمل معمولی | /- 0.05 میلی متر بر روی ویژگی های شکل گرفته | /- 0.01 میلی متر یا بهتر |
| هزینه راه اندازی و ابزار | بالا؛ قالب ها سفارشی و جزئی هستند | متوسط؛ تغییرات برنامه سریع است |
| انعطاف پذیری | کم؛ ابزار اختصاصی در هر قسمت | بالا؛ تغییرات آسان طراحی |
| حجم اقتصادی | به طور معمول بیش از 100000 قطعه در سال | مقرون به صرفه از یک بار مصرف به بالا |
ماشینکاری زمانی برنده میشود که مقادیر کم باشند، هندسه اغلب تغییر میکند، یا تحملها بسیار کم است. زمانی که قطعه دارای طراحی پایدار، حجم سالانه بالا و تقارن کافی برای شکل گیری در قالب ها باشد، هدینگ سرد برنده می شود. بسیاری از کارخانه ها از هر دو استفاده می کنند: هدینگ سرد برای محصول اصلی و ماشین های CNC برای محصولات ویژه، نمونه های اولیه و انواع کم حجم.
یک جریان ترکیبی متداول عبارت است از هدینگ سرد و به دنبال آن نورد رزوه، سپس یک عملیات اشاره نور یا پخ زدن. کنترل نقاط رزوه و ویژگیهای درایو اغلب با یک پاس ثانویه سریع آسانتر از شکلدهی به تنهایی است، و هزینه این ترکیب برای هر قطعه بسیار کمتر از ماشینکاری کامل است.
آهنگری داغ فلز را گرم می کند تا تنش جریان آن را کاهش دهد، که اجازه می دهد تا قطعات بزرگ و تغییر شکل شدید با ماشین های با تناژ متوسط ایجاد شود. هد سرد با نیرو جایگزین کوره می شود: دستگاه باید در هر ضربه بر قدرت تسلیم کامل ماده در دمای اتاق غلبه کند.
برای قطعات کوچک، هدینگ سرد مزایای تعیین کننده ای دارد. هیچ مقیاس، اتلاف اکسیداسیون، انقباض حرارتی و انرژی کوره وجود ندارد. تلورانسها سختتر هستند زیرا قالب شکل نهایی را بدون محدودیتهای انقباض مشخص میکند، و روکش سطح به اندازهای صاف است که مستقیماً در نورد نخ اجرا شود. از آنجایی که کار سرد باعث تقویت مواد می شود، بسیاری از قطعات با کاهش عملیات حرارتی یا اصلاً با خواص مکانیکی خود مواجه می شوند.
آهنگری داغ زمانی که قطعه بزرگ است، زمانی که تغییر شکل کل بیشتر از چیزی است که ماده می تواند سرما را جذب کند، یا زمانی که فولادهای بسیار با استحکام با شکل پذیری دمای اتاق پایین مشخص می شود، انتخاب بهتری باقی می ماند. همچنین برای قطعات با مقاطع ضخیم که نیاز به پرس سرد غیر عملی بزرگ دارند، ترجیح داده می شود. به عنوان یک راهنمای تقریبی، قطعات با وزن بیش از یک کیلوگرم معمولاً به جای سرد شدن به آهنگری گرم یا گرم هدایت می شوند، اگرچه نقطه متقاطع به هندسه، مواد و حجم بستگی دارد.
شکل های مهر زنی ورق فلزی. هد سرد سیم را تشکیل می دهد. این دو فرآیند بیشتر مکمل یکدیگر هستند تا رقابتی. به عنوان مثال، محفظه باتری، یک قطعه ورقه ای مهر و موم شده و عمیق است، در حالی که پایانه های باتری و پست های تماس درون آن معمولا دارای سر سرد هستند.
مهر زنی از ورق مسطح، اشکال جدار نازک، فلنج و باز ایجاد می کند. هدینگ سرد اجسام جامد، سر، ساق و حفره های داخلی را از سیم گرد تولید می کند. هنگامی که یک جزء متقارن و جامد است، عنوان سرد سریعتر و از نظر مواد کارآمدتر است. هنگامی که قطعه یک صفحه، براکت یا پوسته است، مهر زنی فرآیند طبیعی است.
بسیاری از مجموعه های محصول شامل هر دو نوع قطعه هستند. یک بست با سر فلنجی با سر ساخته می شود. گیره نگهدارنده کنار آن مهر شده است. به همین دلیل است که سازندگان پرس، از جمله آنهایی که بر تجهیزات آهنگری سرد تمرکز می کنند، معمولاً هر دو خانواده پرس را ارائه می دهند تا کارخانه ها بتوانند صورتحساب کامل مواد را پوشش دهند.
ریختهگری با جامد کردن فلز مایع در قالب، قطعاتی را ایجاد میکند که هندسه داخلی پیچیده را امکانپذیر میسازد، اما خطر تخلخل، تغییر در خواص مکانیکی و نیاز به ماشینکاری قابلتوجه بر روی سطوح کاربردی را ایجاد میکند. هدینگ سرد یک فرآیند حالت جامد است: ساختار دانه اصلی سیم حفظ میشود و جریان دانه از خطوط قطعه پیروی میکند.
در نتیجه، یک قسمت سرد دارای استحکام، چقرمگی و مقاومت در برابر خستگی در مقایسه با یک قطعه ریختهگری شده از همان جنس و اندازه است. مبادله آزادی هندسی است. ریخته گری می تواند پیچیده، توخالی و با جزئیات زیاد باشد. قطعات سر اساساً انواعی از یک سیلندر هستند: سر، ساقه، سوکت، فلنج و فرم های محرک. برای قطعات کوچک با حجم بالا مانند پایانهها، پینها، درجها و سوکتهای خالی، هدینگ سرد تقریباً همیشه بر هزینه هر قطعه، قوام و عملکرد مکانیکی برتری دارد.
ماشینهای هدینگ سرد اکثریت قریب به اتفاق اتصال دهندههای دنیا را تولید میکنند، به علاوه فهرست بلندبالایی از قطعات مهندسی شده که اکثر مصرفکنندگان هرگز نمیبینند.
قطعات بزرگتر خودرو و صنعتی، مانند ناودانیهای سنگین، پیچهای لنگر و اتصالات لوله، بر روی پرسهای ضامنکننده آهنگری سرد عمودی کار میکنند که سختی و تناژ مورد نیاز برای اکستروژن به عقب و اختلالات سنگین را فراهم میکنند. اگر ترکیب محصول شما شامل اتصال دهندههای کوچک و اجزای بزرگتر باشد، معمول است که چندین ماشین را بهصورت موازی بهجای فشار دادن همه قطعات در یک خط بزرگتر اجرا کنید. یک پرس ضامن 400 تنی ممکن است پیچهای تعلیق را در صبح و پایانههای سنگین را در بعدازظهر ایجاد کند، اما فقط زمانی که فضای قالب، ضربه و پنجره تغذیه هر دو خانواده را بپوشاند.
 پرس ضامن سنگین BLKP-850 برای آهنگری سرد با بار بالا این دستگاه با توان 8500 کیلونیوتن با یک قاب فوق العاده سفت و تقویت کننده 180 میلی متر، عملکرد پایداری را تحت عملکرد مداوم سنگین حفظ می کند، ایده آل برای قطعات خودرو و ماشین آلات سنگین که نیاز به اکستروژن به عقب و ناراحتی شدید دارند. مشاهده محصول →
انتخاب ماشین مناسب یک عمل متعادل کننده بین نیروی مورد نیاز، هندسه قطعه، مواد، سرعت و بودجه است. از خانواده قسمت شروع کنید، نه با بروشور، و به این سوالات پاسخ دهید:
ساختار چارچوب نیز یک عامل تصمیم گیری است. پرس های قاب C نوع باز برای کارهای سبک تر در دسترس و مقرون به صرفه هستند. پرس های O-frame نوع بسته ساختاری سفت و سخت و متقارن دارند که در برابر انحراف و کج شدن مقاومت می کند، که برای تناژ بالا و تحمل نزدیک به شکل گیری سرما ضروری است. برای تغییر شکل بسیار زیاد، یک درایو دو نقطه ای بسته یا دنده خارج از مرکز، نیرو را به طور مساوی در سرتاسر لغزش توزیع می کند و از ابزار و قاب در برابر بارهای غیرمرکز محافظت می کند.
پروژه های بزرگ نیز نیاز به یک سکته طولانی دارند. اگر قطعه ای باید از قالب های عمیق خارج شود، یا اگر طول اکستروژن طولانی باشد، محدوده ضربه و ارتفاع بسته به عوامل محدود کننده تبدیل می شوند. یک دستگاه را تنها بر اساس تناژ اندازه نکنید. بررسی کنید که فضای قالب، اسلاید استروک و پنجره تغذیه با تمام اعضای خانواده شما، از جمله انواع آینده، متناسب باشد.
تناژ بیشترین نقل قول در دستگاه های سرد است، با این حال اغلب اشتباه استفاده می شود. نیروی شکل دهی مورد نیاز حاصلضرب ناحیه پیش بینی شده تغییر شکل و تنش جریان ماده است که توسط اصطکاک و افزونگی هندسی اصلاح می شود.
برای برهم زدن هد روی فولاد کم کربن، تنش جریان در کرنش متوسط در محدوده 800 تا 1200 مگاپاسکال است. برای اکستروژن به عقب یا برای فولاد آلیاژی، می تواند از 1800 مگاپاسکال تجاوز کند. به عنوان یک مثال ساده، برهم زدن یک سر با قطر 20 میلی متر از سیم 10 میلی متری، مساحت سر نهایی حدود 314 میلی متر مربع را ایجاد می کند. در تنش جریان 1000 مگاپاسکال، که تقریباً به 314 کیلونیوتن نیرو یا حدود 32 تن متریک نیاز دارد. همان سر با یک سوکت عمیق که توسط اکستروژن به عقب تشکیل شده است یا از فولاد آلیاژی ساخته شده است، می تواند دو تا سه برابر این نیرو را بخواهد.
جدول زیر محدوده قطر سیم را در مقابل کلاس ماشین برای فولادهای کربنی نشان می دهد. مقادیر واقعی به پیچیدگی قطعه، شرایط مواد و روانکاری بستگی دارد.
| کلاس ماشین | محدوده قطر سیم معمولی | کاربرد معمولی |
|---|---|---|
| 25-60 تن | 1-6 میلی متر | میخ، پیچ کوچک، پرچ |
| 60-160 تن | 4-12 میلی متر | پیچ ماشین، پیچ و مهره، پین |
| 160-400 تن | 8-20 میلی متر | پیچ و مهره های سنگین، ناودانی، قطعات خودرو |
| 400-850 تن | 15-35 میلی متر | اتصال دهنده های بزرگ، جاهای خالی آهنگری، کار با تغییر شکل بالا |
برای یک دستگاه پرس آهنگری سرد عمودی با اندازه متوسط، کلاس BLKP650، با توان 6500 کیلونیوتن، انتخاب رایجی است که عمق شکل دهی طولانی است و ضربه باید زیر بار سنگین متعادل بماند. اندازه گیری بیشتر از نیازهای فعلی شما معمولاً عاقلانه است زیرا خانواده محصولات در طول زمان به سمت قطر سیم های بزرگتر رشد می کنند.
 پرس ضامن BLKP-650 برای فورج سرد عمیق و ضربه پایدار این پرس با ظرفیت 6500 کیلونیوتن و ضربه فشار 8 میلی متر، شکل دهی کنترل شده ای را برای قطعات ضخیم سنج ارائه می دهد که دارای سیستم اجکتور یکپارچه و تشخیص بار برای عملکرد قابل اعتماد در کاربردهای فشرده سازی عمیق است. مشاهده محصول →
ابزارسازی هزینه واقعی هر قطعه را در هدینگ سرد تعیین می کند. مجموعه قالب شامل درج ها، پانچ ها، محفظه های آستین، پین ها و برهنده ها می باشد. برای هدینگ فولادی با حجم بالا، درجهای کاربید تنگستن انتخاب استانداردی هستند که در موارد منقبضشده فولادی پشتیبانی میشوند. درج های کاربید معمولاً بین 500000 تا 2000000 قطعه در هر حفره بین سنگ زنی برای قطعات فولادی کم کربن دوام می آورند. پانچها سریعتر سایش میشوند، مخصوصاً در اکستروژن به عقب، که در آن فشار تماس شدید است. بسیاری از پانچ ها پوشش های تیتانیوم یا سرامیکی را برای افزایش عمر حمل می کنند.
روغن کاری اختیاری نیست. استاندارد صنعت فولاد یک پوشش تبدیل فسفات روی و به دنبال آن روان کننده استئارات است. لایههای روغن معمولی نمیتوانند در برابر فشارهای تماس اکستروژن سرد دوام بیاورند و نتیجه روانکاری کم باعث داغ شدن و جمع شدن قالبها در عرض چند دقیقه میشود. فولاد ضد زنگ به اگزالات یا پوشش های تبدیل مشابه نیاز دارد، در حالی که آلومینیوم و برنج می توانند با روغن های سبک تر اجرا شوند.
همه این خرابی ها به تراز و سختی ماشین بازمی گردد. پانچ و قالب باید در عرض چند میکرون متحدالمرکز باقی بمانند و لام نباید تحت بار کج شود. یک قاب سفت و سخت، کوبیدن دقیق و یک سیستم تغییر قالب به خوبی طراحی شده به اندازه رتبه بندی تناژ اسمی ارزش دارد.
از آنجایی که دستگاه هدینگ سرد با سرعت بالا کار می کند، کنترل کیفیت باید پیوسته و خودکار باشد. انتظار برای نتیجه نمونه برداری خارج از خط می تواند ده ها هزار قطعه معیوب را قبل از مشاهده مشکل ایجاد کند.
اولین خط دفاعی سیستم مانیتورینگ بار ماشین است. پرسهای شکلدهی سرد مدرن بار لغزش را در هر ضربه با استفاده از فشار سنجهای نصب شده روی قاب، ردیابی میکنند. هنگامی که منحنی بار در خارج از یک پنجره تعریف شده منحرف می شود، دستگاه به طور خودکار متوقف می شود. این یک پانچ از دست رفته، یک سیم نادرست تغذیه شده یا یک قالب شکسته را در یک یا دو چرخه می گیرد، که از آبشار ضایعات جلوگیری می کند.
بررسی های بعدی هم به صورت آفلاین و هم درون خطی انجام می شود. در حالت آفلاین، بازرسان قطر سر، ارتفاع سر، طول ساقه، عمق سوکت و خروجی نخ را بر اساس نمونه اندازه گیری می کنند. سیستمهای اندازهگیری نوری در خط میتوانند 100 درصد قطعات را با چند صد قسمت در دقیقه بررسی کنند، بدون اینکه خط را کاهش دهند، تحمل خارج را رد کنند.
تست سختی برای قطعاتی که استحکام نهایی آنها به سخت شدن کار بستگی دارد مهم است. مناطق سرد تشکیل شده باید حداقل سختی یا الزامات کششی را برآورده کنند و طرح آزمایش باید به طور خاص آن مناطق را هدف قرار دهد. برای خودروسازی و صنایع تحت نظارت، مطالعات قابلیت فرآیند با Cp و Cpk مورد انتظار است. زمانی که قالبها تازه هستند و دستگاه پایدار است، سرعت سرد قابلیت بالایی دارد، اما با فرسودگی قالبها قابلیت فرسایش مییابد، بنابراین فواصل زمانی تعویض ابزار باید بر اساس رانش اندازهگیری شده باشد تا عادت.
پایداری در شکل دهی فلز معمولاً از نظر انرژی کوره و انتشار گازهای گلخانه ای مورد بحث قرار می گیرد. سردرد به طور کلی از گرم شدن جلوگیری می کند، که قوی ترین اعتبار زیست محیطی آن است.
در هر قسمت، هدینگ سرد فقط انرژی مکانیکی پرس را مصرف میکند، کسری از انرژی مورد نیاز برای گرم کردن یک بلنک در آهنگری داغ یا چرخاندن یک دوک ماشینکاری برای چند دقیقه. بهره وری مواد بعد دیگری را اضافه می کند: با جابجایی فلز به جای بریدن آن، سردرد هم انتشار مواد خام خریداری شده و هم هزینه جابجایی و بازیافت را کاهش می دهد.
کارخانه ای که یک بست با حجم بالا را از ماشین کاری به حالت سرد تغییر می دهد، معمولاً این نتایج را مشاهده می کند:
این مزایا واقعی و قابل اندازهگیری هستند، اما از انتخاب فرآیند خوب به جای ادعاهای بازاریابی ناشی میشوند. برای تولیدکنندهای با بست یا حجم قطعات بزرگ، دستگاه هدینگ سرد یکی از کممصرفترین گزینههای شکلدهی فلز است.
هزینه سرمایه تنها بخش قابل مشاهده یک سرمایه گذاری سرد است. کل هزینه مالکیت شامل ماشین، ابزارآلات، نصب، تاسیسات، تعمیر و نگهداری، زمان تعویض و هزینه خرابی کیفیت است. یک مدل بودجه واقعی همه آنها را پوشش می دهد.
ابزارآلات یک هزینه همیشگی است که با حجم و سختی مواد کاهش می یابد. عاقلانه است که 5 تا 15 درصد از قیمت دستگاه در سال برای درج ها، پانچ ها و سنگ زنی مجدد در نظر گرفته شود، در حالی که انتهای بالاتر این محدوده مربوط به فولاد ضد زنگ یا قطعات بسیار اکسترود شده است. تعمیر و نگهداری بسیار کم است اما قابل چشم پوشی نیست: سیستم های روغن کاری، فیلترها، غده ها و مهر و موم نیاز به توجه برنامه ریزی شده دارند و یک پرس که بیست و چهار ساعت در روز با سرعت بالا کار می کند، هر سال قطعات سایش را مصرف می کند.
محاسبه بازپرداخت معمولاً بر هزینه واحد متمرکز است. پیچ و مهره ای را در نظر بگیرید که هزینه تولید آن با ماشین کاری 0.05 دلار و در خط سرد 0.02 دلار است. با ده میلیون قطعه در سال، صرفه جویی سالانه 300000 دلاری برای یک دستگاه سایز متوسط در عرض چند سال قابل پرداخت است. اگر ترکیب محصول شامل اندازههای متعدد در محدوده دستگاه باشد، استفاده به عنوان محرک نتیجه میشود. توجیه ماشینی که فقط یک شیفت را در سی درصد استفاده می کند، سخت تر از ماشینی است که سه شیفت را با هشتاد درصد کار می کند.
هزینه تغییر کمترین مورد قابل مشاهده است. یک تغییر قالب که دو ساعت طول می کشد در ماشینی که صدها ضربه در دقیقه انجام می دهد از نظر خروجی از دست رفته گران است. ماشینهایی که برای تعویض سریع قالب طراحی شدهاند، با گیرههای هیدرولیک و کارتریجهای ابزار از پیش تنظیمشده، هر زمان که اندازه قطعات کوچک باشد، به سرعت امتیاز خود را بازیابی میکنند.
این دستگاه فقط به خوبی شرکتی است که آن را طراحی، ساخت و پشتیبانی می کند. پیش از امضای سفارش، بررسی دقیق فنی باید چهار حوزه را پوشش دهد.
برای مثال، ماشینآلات با دقت بالا ژجیانگ بولون، دو دهه را صرف ساختن تجهیزات شکلدهی فلز کرده است و یک زنجیره کامل تولید را از طراحی و ماشینکاری اجزای هسته تا مونتاژ نهایی اجرا میکند. این شرکت خود را منتشر می کند خط کامل محصول آشکارا، و نام محصول آن به جای پنهان کردن برنامه مورد نظر، آن را توصیف می کند. یک ماشینساز شفاف کارخانه، گزارشهای آزمایش و سیستم کیفیت آن را بدون اینکه از شما سؤال شود به شما نشان میدهد.
بسیاری از روندها در حال تغییر آنچه که خریداران باید از یک دستگاه هدینگ سرد امروزی داشته باشند، تغییر می دهند.
شکل دهی سروو محور بزرگترین تغییر است. سروو پرس از چرخ فلایویل و کلاچ استفاده نمی کند. در عوض، سروو موتورها اسلاید را مستقیماً یا از طریق پیوندی با حرکت کنترل شده توسط نرم افزار هدایت می کنند. برنامه شکل دهی می تواند شامل تماس آهسته، رویکرد سریع، ساکن در نقطه مرگ پایین و استخراج کنترل شده باشد. برای شکل دهی سرد چند مرحله ای، این کار باعث کاهش ارتعاش، افزایش عمر قالب و کوتاه شدن زمان تشکیل نشدن می شود. اکنون چندین سازنده پرس، یک درایو سروو را با یک مکانیسم جابجایی ترکیب میکنند تا هم قابلیت برنامهریزی و هم نیروی بالایی را در نزدیکی نقطه مرده پایینی که فورج سرد نیاز دارد، به دست آورند.
نظارت دیجیتال از مهر زنی به شکل گیری سرد در حال گسترش است. ماشینها یک منحنی بارگذاری کامل برای هر قسمت تولید میکنند، و نرمافزار منحنی عادی را یاد میگیرد، سپس انحرافات را در زمان واقعی پرچمگذاری میکند. این قابلیت در حال تبدیل شدن به مکانیزم کیفیت استاندارد در خطوط اتوماتیک پرسرعت است، زیرا قبل از اینکه محصولات از تحمل خارج شوند، سایش ابزار را می گیرد.
اتوماسیون در سطح حمل و نقل مواد در حال پیشرفت است. لودرهای کویل، صاف کننده های سیم حلقه بسته، تعویض کننده های خودکار و بسته بندی انتهای خط معمولاً در سلول های کامل ادغام می شوند. یک ربات اکنون می تواند بدون دخالت اپراتور، قطعات گرم یا سرد را بین یک پرس آهنگری سنگین و یک پرس تریم منتقل کند.
برای خریداران، نتیجه عملی این است که یک دستگاه هدینگ سرد جدید باید آماده دیجیتال باشد. نظارت بر بار، تشخیص از راه دور، و مجموعه پارامترهای ذخیره شده مستقیماً منجر به نقصهای کمتر، تغییر سریعتر و هزینه عملیاتی کمتر در طول عمر دستگاه میشود.
دستگاه هدینگ سرد یکی از کارآمدترین ابزار تولید در ساخت است. سیم پیچ خورده را با سرعت بالا، با ضایعات کم، افزایش استحکام و تکرارپذیری عالی، به بست های نهایی و اجزای مهندسی شده تبدیل می کند. اما اقتصاد آن به حجم، اندازه تناژ صحیح، ابزار مناسب و ماشینساز توانا در پشت تجهیزات بستگی دارد.
قبل از خرید، خانواده قطعه را به طور دقیق تعریف کنید، نیروهای شکلدهی مورد نیاز، بودجه ابزارآلات را به عنوان هزینههای مداوم محاسبه کنید و برای مشاهده کنترل کیفیت در عمل از سازنده بازدید کنید. یک دستگاه هدینگ خوب انتخاب شده برای چندین دهه کار می کند و به کم هزینه ترین ایستگاه در طبقه تولید شما تبدیل می شود. انتخاب نامناسب یادآور گران قیمتی است که مشخصات از دست رفته است. تفاوت در آماده سازی است.
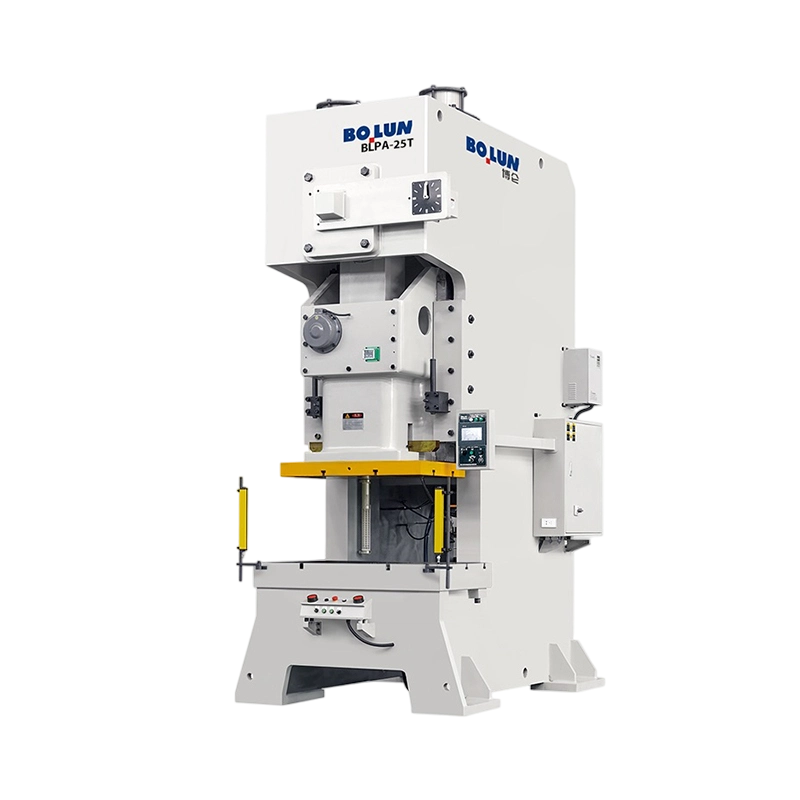


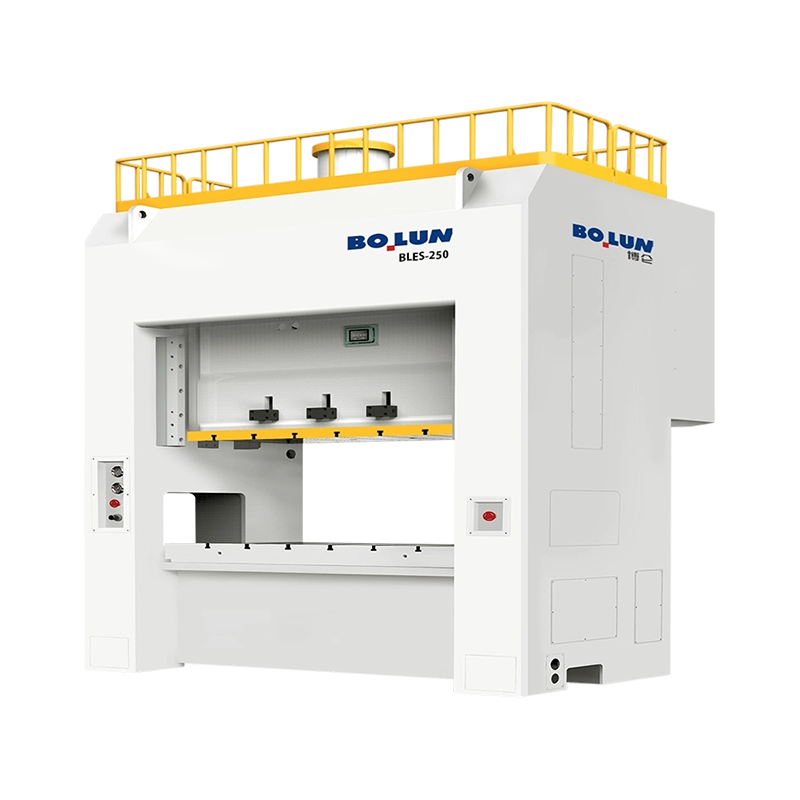
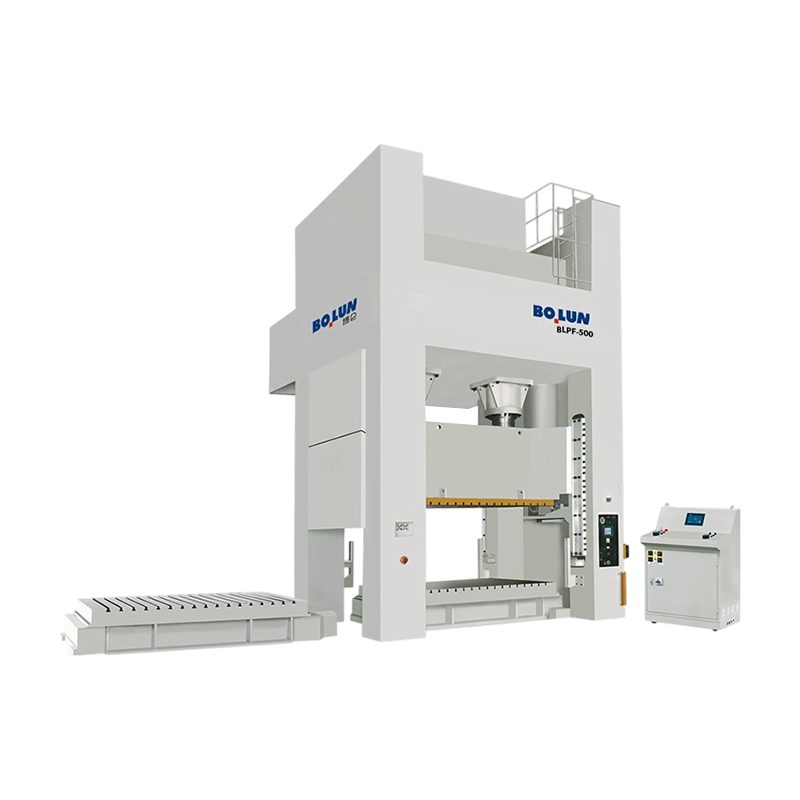
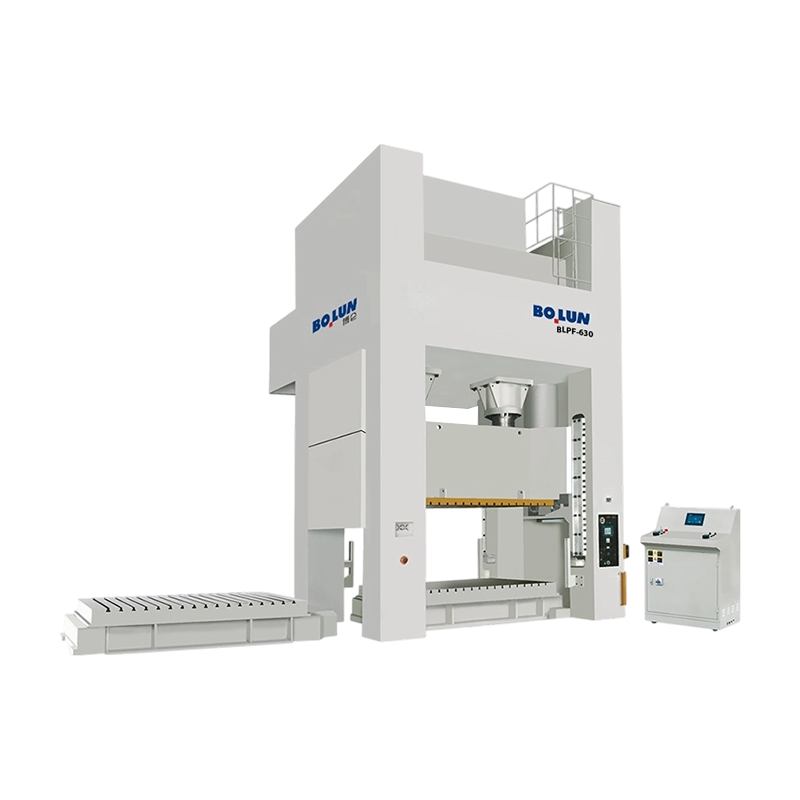
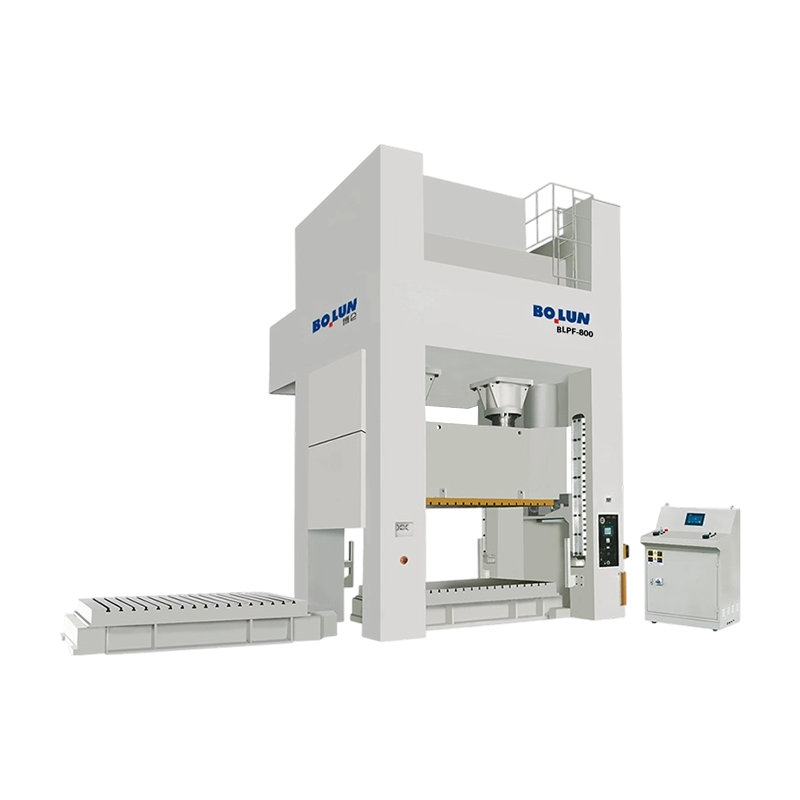
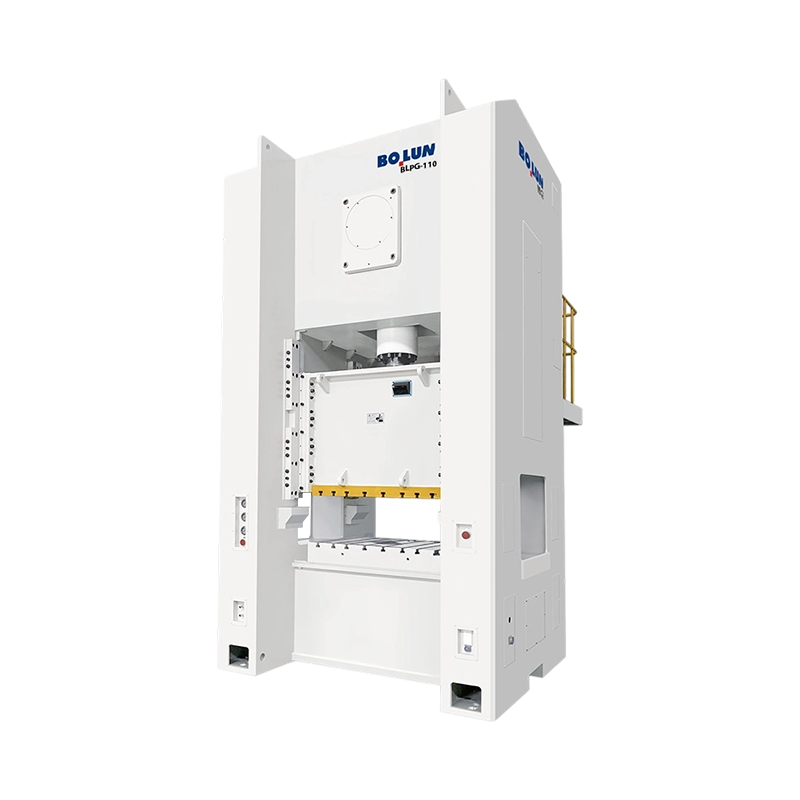
در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

