
یک کارخانه اتصال دهنده ها در تایژو درخواستی از یک تامین کننده ردیف اول خودرو دریافت می کند: 8 میلیون پیچ درپوش سر سوکت در درجه 10.9 که در مدت چهارده ماه تحویل داده شده است. مسیر ماشینکاری کارخانه بسیار کند است، تلفات مواد بسیار زیاد است، و خواص جریان دانه نخ های بریده شده نیازهای خستگی را برآورده نمی کند. یک هفته بعد کارخانه دستور ابزارسازی را برای پرس شکلدهی سرد امضا میکند.
این توالی هزاران بار در سراسر صنعت تکرار می شود. وقتی حجم تولید افزایش مییابد و نسبت هزینه مواد به نیروی کار زیاد است، پاسخ به شکلدهی سرد است، و ماشینی که آن را انجام میدهد، پرس شکلدهی سرد، خانوادهای از پرسها با ویژگیهای مکانیکی بسیار خاص است تا یک طرح کلی.
به طور خلاصه: پرس شکلدهی سرد یک دستگاه شکلدهی فلزی است که با استفاده از قالب و نیروی فشاری بالا، مواد سفید یا سیم را در دمای اتاق شکل میدهد و موثرترین پیکربندی آن برای کارهای سنگین، پرس ضامن دار است که نیرو را در پایین ضربه چند برابر میکند. بقیه این مقاله توضیح میدهد که این به چه معناست، انواع رایج آنها چیست، چگونه آنها را مقایسه کنیم، و چگونه یک قطعه واقعی را اندازه کنیم.
پرس شکلدهی سرد یک دستگاه پرس است که در دمای محیط به فلز نیروی فشاری وارد میکند و باعث میشود که مواد به صورت پلاستیکی به داخل یک حفره قالب جاری شوند. این فرآیند براده تولید نمی کند، نیازی به حرارت دادن قطعه کار ندارد، و زمانی که تغییر شکل شدید باشد، تحت آهنگری سرد طبقه بندی می شود. اکستروژن، ناراحت کردن، سکه زدن و اتو کردن همگی عملیات معمولی هستند. در بسیاری از کاتالوگهای تجهیزات، اصطلاح پرس شکلدهی سرد به جای پرس فورج سرد استفاده میشود.
نتیجه اول می آید: اگر قطعه شما یک پیچ، یک مهره، یک پایه بلبرینگ، یک گل میخ گلوله، یک اتصال دهنده الکتریکی یا هر جزء متقارن ساخته شده در حجم های بالاتر از 50000 قطعه در سال باشد، تقریباً همیشه شکل سرد آن را سریعتر، با ورودی مواد کمتر و خواص مکانیکی بهتری نسبت به ماشینکاری تولید می کند. مطبوعات اساس این منطق اقتصادی هستند.
سه واقعیت، مصداق اقتصادی را تعریف می کند. اول، بازدهی مواد: آهنگری سرد 20 تا 40 درصد مواد کمتری نسبت به ماشین کاری برای همان قطعه تمام شده مصرف می کند، زیرا فلز به جای برداشتن جابجا می شود. دوم، بهرهوری: یک دستگاه پرس شکلدهی سرد، بسته به اندازه قطعه و نوع دستگاه، قطعات را با 20 تا 200 ضربه در دقیقه تولید میکند. سوم، استحکام: از آنجایی که جریان دانه به جای بریده شدن در امتداد کانتور قطعه پیوسته است، عملکرد خستگی با یک حاشیه قابل اندازهگیری بهبود مییابد، که اغلب در آزمایشهای خستگی در مقایسه با قطعات ماشینکاری شده بین ۲۰ تا ۳۰ درصد است.
شرایط مرزی نیز وجود دارد. شکل دهی سرد مستلزم آن است که مواد به اندازه کافی انعطاف پذیر باشند تا در دمای اتاق تغییر شکل دهند. فولادهای کم و متوسط کربن، فولادهای آلیاژی با درجه بازپخت، فولادهای ضد زنگ در سری 300، آلیاژهای آلومینیوم تا استحکام متوسط و آلیاژهای مس در لیست عملی غالب هستند. مواد پر کربن یا شکننده کاندید نیستند. نیروی پرس نیز باید نسبت به پرس مهر زنی با همان اندازه زیاد باشد و ساختار دستگاه باید به همان نسبت سفت و سخت باشد. به همین دلیل است که خریدار «پرس شکلدهی سرد» را بهعنوان یک دسته تجهیزات اختصاصی به جای پرس عمومی میشنود. برای نگاهی عمیق تر به رابطه فرآیند، به یادداشت صنعتی ما مراجعه کنید کاری که دستگاه پرس فورج سرد انجام می دهد قبل از مقایسه مدلها، زیرا همان سازندهای که پرسهای مهر زنی میسازد ممکن است یک خط تعویض جداگانه برای کار سرد بسازد.
اصل کار پرس مکانیکی شکل دهی سرد در مفهوم ساده است. فلایویل انرژی دورانی را ذخیره می کند. یک کلاچ آن انرژی را به یک قطار دنده متصل می کند و چرخ دنده ها مکانیزمی را به حرکت در می آورند که چرخش را به حرکت رفت و برگشتی یک لغزنده تبدیل می کند. اسلاید پانچ را حمل می کند. قالب روی پایه یا تخت نصب می شود. هنگامی که پرس چرخه میزند، پانچ وارد حفره قالب میشود و قسمت خالی را مجبور میکند تا به شکل دلخواه برود.
متغیر متمایز مکانیسمی است که چرخش را به حرکت لغزشی تبدیل می کند. یک پرس میل لنگ استاندارد از یک میل لنگ استفاده می کند: لغزش در میانه حرکت سریعتر حرکت می کند و در نزدیکی نقطه مرده پایین کند می شود و نیروی موجود به تدریج تا حداکثر بسیار نزدیک به پایین افزایش می یابد. پرس ضامن از مجموعه ای از پیوندها استفاده می کند که به گونه ای مرتب شده اند که با چرخش میل لنگ، پیوندها تقریباً در پایین ضربه صاف می شوند. در آن مرحله نهایی مزیت مکانیکی بسیار زیاد می شود: نیروی نسبتاً کمی از قطار دنده به نیروی بسیار بزرگ در لغزش ضرب می شود.
این آرایش مکانیکی دقیقاً منحنی نیرو مورد نیاز شکلدهی سرد را تولید میکند. برهم زدن، اکستروژن رو به جلو، و سکه زنی همگی به حداکثر نیرو در چند میلی متر آخر ضربه، پس از پر شدن مواد و سخت شدن قالب، نیاز دارند. پرس ضامن تناژ بالایی را در قسمت نهایی ضربه ایجاد می کند در حالی که سرعت لغزش را در نقطه تماس پایین نگه می دارد. سرعت کم در تماس به معنای طول عمر بیشتر و زمان بیشتری برای جریان یافتن مواد به جای شکستگی است.
مزیت دوم، ویژگی "سکته مغزی متعادل" است که برگه های داده مطبوعاتی را تغییر دهید. از آنجایی که هندسه ضامن سرعت تماس و شتاب را به طور یکنواخت در سراسر منطقه کار توزیع می کند، پرس به همان سرعتی که یک پرس میل لنگ با همان تناژ انجام می دهد، به قسمت خالی برخورد نمی کند. این امر کوبیدن در قاب را کاهش می دهد و اغلب با سازگاری ابعادی بهتر در یک دسته مرتبط است.
یک جنبه انرژی نیز وجود دارد. فلایویل به گونه ای طراحی شده است که انرژی تشکیل دهنده را بدون افت بیش از حد سرعت تحویل دهد. در کار مداوم، موتور بین ضربات چرخ فلایویل را دوباره شتاب می دهد. اگر موتور نتواند انرژی کافی را در زمان موجود بازیابی کند، پرس در تناژ اسمی کمتر از رتبه پلاک خود متوقف می شود. به همین دلیل است که یک خط آهنگری سرد باید ظرفیت انرژی را بر حسب ژول در هر ضربه ارزیابی کند، نه تنها تناژ، نکته ای که در بخش مشخصات به آن باز می گردیم.
بسیاری از مغازهها با پرس میل لنگ همه منظوره شروع میکنند، عملیات اکستروژن سرد را انجام میدهند و شکستگی قالب، کوبیدن قاب یا نیروی ناکافی در پایان ضربه را گزارش میکنند. تفاوت ها ظریف نیستند.
پرس میل لنگ نیرویی تقریباً به اندازه سینوس زاویه میل لنگ ایجاد می کند. لغزش در اواسط حرکت به حداکثر سرعت و حداکثر نیرو فقط در حدود 15 تا 30 درجه قبل از نقطه مرگ پایین می رسد. انرژی کاری در یک پنجره کوتاه تحویل داده می شود. در مقابل، یک پرس ضامن، از پیوندهای صاف کننده برای تولید نیروی زیاد در قسمت پایینی ضربه، معمولاً بیش از 40 تا 60 درجه چرخش میل لنگ استفاده می کند. منطقه شکل دهی قابل استفاده طولانی تر است و نیرو در جایی که کار واقعاً اتفاق می افتد در دسترس است.
در عمل، هر تصمیم فرآیندی را تغییر میدهد: طراحی ابزار میتواند از سرعت جریان مواد کندتر در فشار بالا استفاده کند. قالب به طور یکنواخت بارگذاری می شود. و پرس می تواند شوک های سنگین مداوم را با نرخ ضربه های بالاتر بدون همان سطح ارتعاش تحمل کند. جدول زیر تفاوت هایی را که یک مهندس تولید باید قبل از انتخاب پرس برای کار سرد بررسی کند، خلاصه می کند.
| معیارها | پرس میل لنگ | فشار دادن را تغییر دهید | پرس هیدرولیک |
|---|---|---|---|
| نیروی نزدیک به نقطه مرده پایین | حداکثر فقط در 15 تا 30 درجه نهایی | بالا بیش از یک بخش سکته مغزی پایین تر | نیروی کامل در هر موقعیت اسلاید |
| سرعت لغزش در تماس دای | نسبتا بالا | کم و کنترل شده | قابل تنظیم، معمولاً کم است |
| میزان سکته مغزی | بالا (60 تا 200 اسپرم در دقیقه برای فریم های کوچک) | متوسط بالا (30 تا 80 اسپرم در دقیقه برای فریم های سنگین) | کم (5 تا 30 اسپرم در دقیقه برای فرم دهی) |
| تحویل انرژی | فلایویل، متوسط | فلایویل، بسیار موثر در نقطه مرگ پایین | جریان پمپ، پیوسته اما کندتر |
| بهترین مناسب برای | خالی شدن، خم شدن، رسم کم عمق | ناراحت کننده، اکستروژن، سکه، آهنگری سرد سنگین | اجزای عمیق، اجراهای کوتاه، پروفایل های نیروی متغیر |
شکلدهی سرد یک خانواده فرآیند است، بنابراین خانواده ماشینها نیز متنوع است. انتخاب نوع مناسب معمولاً به سرعت تولید، اندازه قطعه و مشخصات نیرو بستگی دارد. چهار پیکربندی زیر اکثریت قریب به اتفاق تاسیسات صنعتی را پوشش می دهد.
پرس ضامن مکانیکی پیشفرض برای اجزای صنعت خودرو و اتصال دهندهها است: گل میخها، نگهدارنده فنر سوپاپ، جعبه دنده و بستهای ساختاری. سرعت پرس مکانیکی را با ویژگی های نیروی پایین بالا که در بالا توضیح داده شد ترکیب می کند. محدوده نیرویی که بیشتر قسمتها را پوشش میدهد از 100 تا 1000 تن و طول ضربه بین 50 تا 200 میلیمتر است. برای قطعات با حجم بالا، یک پرس ضامن به طور قابل توجهی کارآمد است زیرا زمان چرخه کوتاه است و پس از تغذیه قطعات، فرآیند کاملاً خودکار است.
پرس های هیدرولیک یک مزیت متفاوت دارند: آنها توسط یک منحنی حرکت لغزشی ثابت محدود نمی شوند. سرعت لغزش و زمان ماندن را میتوان در یک حرکت کامل برنامهریزی کرد، و نیروی کامل در هر موقعیتی، نه تنها در نزدیکی نقطه مرده پایین، در دسترس است. این برای اکستروژن های طولانی به جلو و برای قطعات با ویژگی های عمیق که در آن تغییر شکل در اوایل سکته مغزی شروع می شود، اهمیت دارد. قیمت سرعت و بهره وری انرژی است. پرس های هیدرولیک با کسری از ضربات در دقیقه پرس ضامن کار می کنند، و سیستم پمپ انرژی الکتریکی را به طور مداوم مصرف می کند، حتی زمانی که پرس بین دوره های تولید بیکار است.
یک قانون سرانگشتی از عمل نقل قول واقعی: اگر قطعه را بتوان در یک حرکت کاری 50 میلی متری تولید کرد و حجم سالانه آن از حدود 100000 قطعه بیشتر شود، یک پرس ضامن مکانیکی کمترین هزینه را برای هر قطعه ارائه می دهد. ماشینهای هیدرولیک زمانی منطقی به نظر میرسند که اندازههای دستهای کوچک، قطعه طولانی باشد یا ابزارآلات به انعطافپذیری نیاز دارند تا قالبهای مختلف را در سطوح مختلف نیرو روی یک ماشین اجرا کنند.
سروو پرس ها جای چرخ فلایویل و کلاچ را با یک یا چند موتور سروو بزرگ متصل به درایو ترن می کنند. نرم افزار حرکت اسلاید را کنترل می کند. کاربر می تواند یک رویکرد سریع، فشار آهسته، ساکن در نقطه مرگ پایین و بازگشت سریع را برنامه ریزی کند. برای شکلدهی سرد، کنترل سروو سرعت در تماس را نزدیک به صفر کاهش میدهد و باعث میشود عمر قالب و تحمل قطعه مرحله دیگری بهبود یابد. پرس های سروو در ابتدا هزینه بیشتری دارند و سیستم الکتریکی باید با پیک های انرژی در داخل و خارج موتور مقابله کند. برای قطعات دقیق، پرسهای ضامن سروو بالاترین عملکرد را دارند و همان کارخانهای که پرسهای مکانیکی استاندارد میسازد، اغلب نسخه سروو را در سراسر خط تولید خود ارائه میدهد. اصل درایو همچنین تنظیم قالب را آسانتر میکند، زیرا اسلاید را میتوان بدون چرخش کامل اینچ و قرار داد.
برای اتصال دهنده ها، دستگاه ترجیحی به هیچ وجه یک پرس تک ایستگاهی نیست، بلکه یک پرس سرد چند ایستگاهی است که اغلب به آن هدر سرد می گویند. سیم از یک سیم پیچ تغذیه می شود، صاف می شود، به طول بریده می شود، از طریق دو تا شش قالب منتقل می شود و در مجموعه ای از ایستگاه ها به یک پیچ، پیچ، مهره خالی یا شکل خاصی تبدیل می شود. نرخ تولید برای اتصال دهنده های کوچک به چند صد قطعه در دقیقه می رسد. نیروی شکل دهی در هر ایستگاه کمتر از یک عملیات ناراحت کننده سنگین است، بنابراین حجم بالای سالانه می تواند این دستگاه را حتی در تناژ نسبتا کم در هر ایستگاه توجیه کند.
منطق انتخاب را می توان در یک جمله بیان کرد: پرس های ضامن تک ایستگاهی اجزای بزرگ یا پیچیده را کنترل می کنند. سازندگان چند ایستگاهی صاحب دنیای اتصال دهنده های کوچک و با حجم بالا هستند. پرس های هیدرولیک کارهای طولانی مدت یا کوتاه مدت را پوشش می دهند. سروو پرس ها شرایط ابزار و ثبات فرآیند همه انواع قبلی را بهبود می بخشد.
وقتی یک نقل قول مطبوعاتی روی میز قرار میگیرد، تناژ پلاک، ضربه، نرخ ضربه، مساحت جدول و ارتفاع بسته را فهرست میکند. برای پرس شکلدهی سرد، خریدار باید مجموعه دومی از پارامترها را بررسی کند که تعیین میکند آیا دستگاه واقعاً روز به روز قطعهسازی میشود یا خیر.
تناژ پلاک یک عدد جهانی واحد نیست. اکثر پرس های مکانیکی تناژ را در موقعیتی بالاتر از نقطه مرده پایینی درجه بندی می کنند، معمولاً 5 میلی متر برای پرس های کوچکتر و 10 تا 13 میلی متر برای قاب های صنعتی بزرگتر، طبق قراردادهای رایج مورد استفاده در JIS و سایر استانداردهای پرس. نیروی نزدیک به نقطه مرده پایین بالاتر از درجه اسمی است، اما فقط در سکته کار. هنگام مقایسه قیمت از تامین کنندگان مختلف، منحنی نیرو را بپرسید: تناژ قابل استفاده در ارتفاع بسته شدن قالب شما بیش از حداکثر در نقطه مرگ اهمیت دارد.
عملیات شکل دهی سرد بر اساس نیاز به ضربه تقسیم می شود. برهم زدن و سکه زدن نیاز به یک حرکت کوتاه دارد، اغلب 30 تا 60 میلی متر، زیرا تغییر شکل در میلی مترهای نهایی متمرکز می شود. اکستروژن رو به جلو از یک ضربه طولانی تر در دسترس، 100 تا 200 میلی متر، برای تطبیق با طول قطعه و حرکت پانچ بهره می برد. نرخ ضربه حداکثر چرخه های مداوم در دقیقه را نشان می دهد. یک پرس ضامن سنگین با وزن 260 تا 400 تن معمولاً 25 تا 40 اسپرم را نشان می دهد. یک پرس 60 تا 110 تنی برای قطعات کوچکتر ممکن است از 40 تا 70 اسپرم در دقیقه کار کند. نرخ را در طول ضربه واقعی بررسی کنید زیرا برخی از مشخصات مقادیر را فقط در حداقل ضربه ذکر می کنند.
نیروی شکلدهی سرد، بر خلاف بلنکینگ، که در آن بار با شکستگی مواد فرو میریزد، پیوسته و شدید است. قاب باید در برابر انحراف در دو جهت مقاومت کند: فشار عمودی و نوک زاویه ای تحت بارهای خارج از مرکز. پرس های قاب بسته به طور طبیعی استحکام بالایی دارند. پرس های قاب باز به طور قابل اندازه گیری منحرف می شوند و فقط زمانی توصیه می شوند که بار شکل دهی کوچک یا مرکزی باشد. یک معیار کیفیت رایج، انحراف زاویه ای زیر 1/10000 راد تحت بار مرکزی نامی اندازه گیری شده در صفحه لغزنده است. اگر یک دیتاشیت شامل این مقدار نباشد، منصفانه است که بپرسید.
راهنماهای هشت وجهی نصب شده راه حل معمولی برای پرس های دقیق هستند. برخی از پرس های ضامن سنگین از صفحات راهنمای با خط برنز استفاده می کنند که برای بازی قابل تنظیم هستند. هدایت محکمتر، پانچ را در هر ضربه در یک راستا با قالب نگه میدارد و زمانی که قطعات دارای مناطق اکستروژن طولانی هستند یا نیاز به پانچ اجکتور از طرف مقابل دارند، اهمیت بیشتری پیدا میکند. ارتفاع قالب قابل تنظیم به همان اندازه مهم است: قالبهای شکلدهی سرد فرسوده میشوند، و شما میخواهید که در حین کار مجدد ابزار، ارتفاع بسته را افزایش دهید.
انرژی چرخ فلایویل موجود در هر ضربه، در بسیاری از موارد، مشخصاتی است که پرس را قبل از تناژ تعریف می کند. انرژی تغییر شکل برای یک قطعه آهنگری سرد را می توان از ناحیه زیر منحنی نیرو-جابجایی محاسبه کرد. برای یک جزء معمولی اندازه متوسط، این عدد بین 5 تا 30 کیلوژول در هر ضربه کاهش می یابد. پرس باید حداقل آن مقدار را با حاشیه عملیاتی حدود 30 درصد تامین کند و موتور باید چرخ فلایویل را مجدداً تا نزدیک به سرعت کامل بین ضربات شتاب دهد. یک روش ساده تأیید سه عدد است: انرژی اسمی در هر ضربه بر حسب kN·m، که برابر با kJ است. کار مورد نیاز برای بخش شما؛ و نرخ سکته مغزی مداوم واقعی.
ابزارهای شکلدهی سرد میتوانند زمانی که یک قطعه خالی وجود نداشته باشد یا درج قالب شکسته شود، گیر کنند. حفاظت اضافه بار هیدرولیک روی لغزنده، فشار را قبل از رسیدن آسیب به قاب متوقف می کند. در سمت زیر سازه، یک نیروی ضربه ای یا اجکتوری برای قسمت تمام شده باید مشخص شود. یک جزء سرد می تواند با نیرویی معادل 10 تا 20 درصد نیروی شکل دهی در قالب بچسبد و بدون اجکتور قوی مرحله استخراج به گلوگاه تبدیل می شود.
پرسهای شکلدهی سرد ماشینهای تولیدی هستند و بهترین راه برای فهمیدن اینکه آیا با برنامهریزی مطابقت دارد یا خیر، نگاه کردن به قطعات ساخته شده بر روی آنهاست. مخرج مشترک شکل با جریان پلاستیک است: شکل بیرونی توسط حفره قالب و داخل توسط پانچ تعیین می شود.
خودروهای تجاری و خودروهای تجاری بزرگترین مصرف کنندگان هستند. گل میخ های توپ، انتهای میله های اتصال، نگهدارنده های فنر سوپاپ، نگهدارنده هاب چرخ ها، اجزای کمربند ایمنی، بلبرینگ های چرخ دنده، و بسیاری از بست های با استحکام بالا در محفظه موتور فورج سرد هستند. دلیل آن فقط مواد نیست. این خستگی است یک گل میخ گلوله ای آهنگری سرد با جریان دانه پیوسته کمتر از یک ماشین کاری شده از همان درجه تحت بارگذاری چرخه ای خراب می شود.
صنعت الکترونیک و برق اخیراً در این لیست ظاهر می شود. کانکتورهای ترمینال باتری، شینها، کنتاکتهای سوکت، هستههای رله و جعبهدندههای پینیون برای مکانیسمهای قفل بر روی پرس ضامن یا پرس هیدرولیک ساخته میشوند. کاربرد شکل دهی پوسته باتری یک نوع خاص است: پوسته های استوانه ای برای محفظه باتری ها روی پرس های با تناژ بالا کشیده و اتو می شوند و تفاوت های دقیق در یکنواختی ضخامت دیواره قابل مشاهده است.
بست ها به عنوان قابل مشاهده ترین بخش باقی می مانند. پیچها از M4 تا M36، پیچهای درپوش سر سوکت، مهرههای شش گوش، مهرههای فلنج، پرچها، پیچهای چوبی و پلاستیکی، و قطعات رزوهدار سفارشی در هدرهای چند ایستگاهی برای اندازههای کوچک و روی پرسهای ضامن برای اندازههای بزرگتر از استاندارد شکل میگیرند. جدول زیر، پنجرههای نیروی معمولی را فهرست میکند که یک مغازه در هنگام نقلقول از اجزای تشکیلدهنده سرد با آن مواجه میشود.
| دسته بندی قسمت | مواد معمولی | تقریبا محدوده نیرو (تن) | نوع ماشین معمولی |
|---|---|---|---|
| اتصال دهنده های کوچک M4 تا M10 | 1022، 10B21، 304 | 10 تا 60 | هدر چند ایستگاهی |
| پیچ و مهره M12 تا M24 | 1035، 1045، 4140 | 60 تا 250 | تغییر وضعیت یا سرصفحه |
| گل میخ و قطعات فرمان | SAE 1541, 4140 | 100 تا 400 | فشار دادن را تغییر دهید |
| بلبرینگ نژادها و جاهای خالی دنده | 52100, 8620 | 200 تا 600 | فشار دادن را تغییر دهید |
| پوسته باتری، لوله های دیواره ضخیم | آلومینیوم، نوار فولادی | 250 تا 800 | هیدرولیک یا ضامن با قاب بسته |
هیچ سازنده ای به تنهایی یک پرس را از جدول انتخاب نمی کند، اما اولین تخمین گفتگو را صادقانه نگه می دارد. نقطه شروع مدل ناراحت کننده است. برای یک عملیات برهم زدن ساده، نیروی مورد نیاز تقریباً مساحت سر تمام شده ضرب در تنش جریان ماده در پایان تغییر شکل است، ضرب در فاکتوری است که اصطکاک و شکل را محاسبه می کند. ضریب معمولاً برای کار سرد بین دو تا چهار قرار دارد.
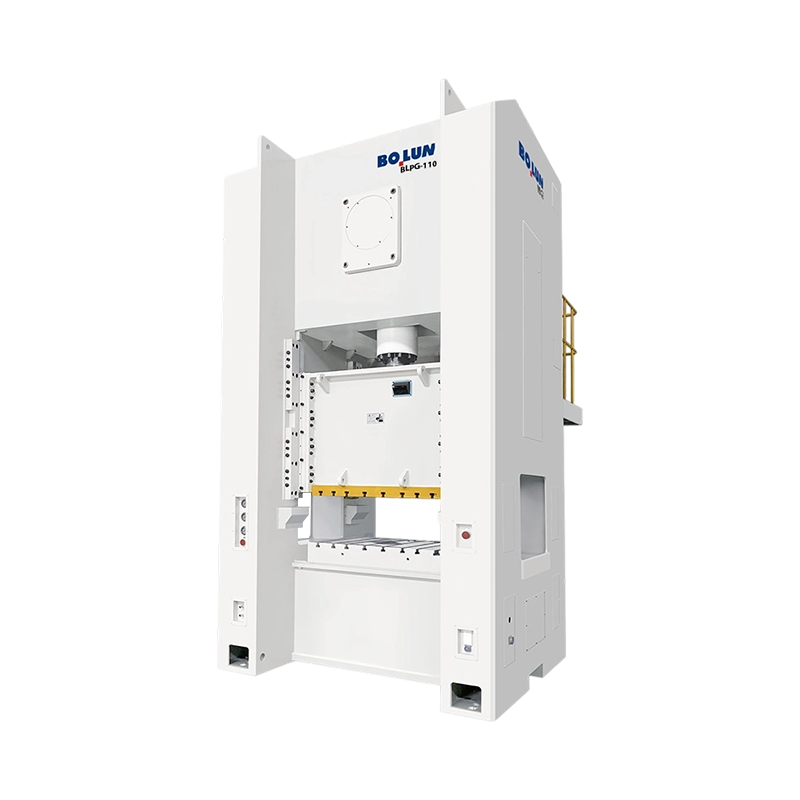
در اینجا یک مثال از یک نقل قول واقعی است. مشتری یک سر شش ضلعی با عرض 20 میلیمتر روی تختهای به قطر 12 میلیمتر از فولاد AISI 1045، آنیل شده تشکیل میدهد. مساحت شش ضلعی حدود 346 میلی متر مربع است. تنش جریان 1045 بعد از کار سرد متوسط تقریباً 800 مگاپاسکال است. ضریب محافظه کارانه 2.5 نیروی تشکیل دهنده 346 میلی متر مربع ضرب در 800 مگاپاسکال ضربدر 2.5 می دهد که برابر با 690 کیلونیوتن است. یعنی 70 تن در نقطه مرگ پایین. با اضافه کردن 30 درصد حاشیه ایمنی و در نظر گرفتن اصطکاک قالب، اندازه پرس توصیه شده 100 تا 110 تن است. یک پرس ضامن دار 110 تنی با قاب باز یک انتخاب راحت است. یک پرس 60 تنی عملکرد حاشیه ای را نشان می دهد.
اکستروژن رو به جلو متفاوت تخمین زده می شود. نیرو به نسبت کاهش بستگی دارد. میله ای با قطر 25 میلی متر اکسترود شده تا 18 میلی متر باعث کاهش حدود 48 درصدی مساحت می شود. کرنش معادل از نسبت مساحت محاسبه میشود و برای فولاد کربن متوسط، فشار در پانچ، از جمله اصطکاک، بین 1200 تا 1800 مگاپاسکال است. ضرب فشار پانچ در سطح مقطع اولیه 491 میلیمتر مربع، 590 تا 880 کیلونیوتن یا 60 تا 90 تن به دست میآید. با حاشیه، یک دستگاه 130 تا 160 تنی اولین انتخاب معقول است. اگر اکستروژن طولانی باشد، طول ضربه و رتبه انرژی باید جداگانه بررسی شود.
قطعات با بالاترین دقت محدودیت دوم را اضافه می کنند. هنگامی که تحمل قطعه کمتر از 0.05 میلی متر است، سفتی پرس، هدایت لغزش و پایداری دمای دستگاه نسبت به محاسبه تناژ مرتبط تر می شود. یک قاب بسته با انحراف کم با هدایت هشت وجهی هزینه بیشتری دارد اما تحمل را در طول عمر ابزار بسیار طولانی تر نگه می دارد.
یک قانون عملی برای نقل قول پیروی از این ترتیب است:
اگر تناژ حاصل در 20 درصد امتیاز یک مدل پرس باشد، به مدل بعدی بروید. یک پرس شکلدهی سرد که به 95 درصد ظرفیت قابل استفاده خود فشار داده میشود، حاشیه انرژی را از دست میدهد و مشکلات غرفه در گرمای تولید بعد از ظهر ظاهر میشود.
تا زمانی که مشخصات مطبوعات مشخص شود، این سوال باقی می ماند که چه کسی آن را می سازد و در چه پیکربندی. نکات زیر از مقایسه نقل قول های متعدد و مشکلاتی که پس از نصب ظاهر می شوند ناشی می شود.
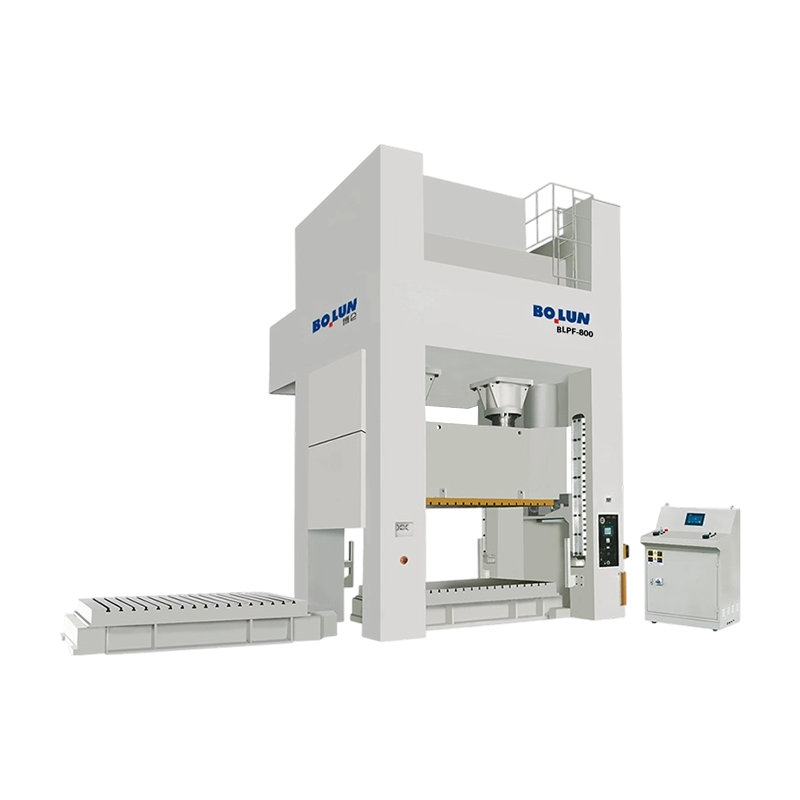
برای هر بار شکل دهی سرد بالای 100 تن، زمانی که بودجه اجازه می دهد، ساختار قاب بسته را ترجیح دهید. قاب های بسته تحت بارهای جانبی از نظر ابعادی پایدار هستند و در طول زمان امکان دقت بالاتری را فراهم می کنند. اگر یک قاب باز برای دسترسی به ابزار مورد نیاز است، بررسی کنید که قاب تنش کاسته شده باشد و بستر و اسلاید به طور همزمان ماشین کاری شوند تا مرجع تراز حفظ شود. بپرسید که آیا تامین کننده همان طرح قاب را در نسخه استاندارد مهر زنی و نسخه آهنگری سرد می فروشد یا خیر. تفاوت غالباً در راهنماهای اسلاید طولانیتر، غبغههای سنگینتر و بستر تقویتشده نهفته است.
شکلدهی سرد ضربهای سنگین به درایو وارد میکند. یک کلاچ چند صفحه ای مرطوب ظرفیت گرمایی بیشتری تولید می کند و انتخاب رایج برای بار مداوم بالا است. کلاچ خشک برای فشارهای کوچکتر و دویدن کوتاه قابل قبول است. تأیید کنید که دستگاه پرس می تواند تناژ نامی را به طور مداوم با نرخ ضربه ای که می خواهید اجرا کنید، تولید کند، نه تنها در تست های تک ضرب.
خریداران مدرن مطبوعات انتظار دارند که یک کنترلکننده منطقی قابل برنامهریزی با صفحه نمایش لمسی رنگی، ذخیرهسازی برای پارامترهای تنظیم کننده و یک مانیتور بار که تناژ واقعی را در هر ضربه ثبت کند. مانیتور بار لوکس نیست: از ابزار محافظت می کند و زمان پوشیدن قالب را به اپراتور می گوید. همچنین تأیید کنید که کنترلکننده از نوع سیستم تغذیه پشتیبانی میکند، اعم از فیدر کویل، تغذیهکننده میله، سیستم انتقال یا سلول رباتیک انتخاب و مکان، و اینکه تامینکننده میتواند رابط اتوماسیون را در طول راهاندازی یکپارچه کند.
زمان خرابی شکلگیری سرد تحت تأثیر تغییرات قالب قرار میگیرد. یک سیستم تغییر قالب سریع، یک مجموعه اجکتور با طراحی خوب، و یک تخت پرس با شکافهای T کافی، زمان نصب را با حاشیه قابل توجهی کاهش میدهد. اگر قطعه با روغن یا با یک روان کننده محلول در آب تولید می شود، پرس باید دارای زهکش، سامپ و اتصال استخراج مه اختیاری مورد نیاز برای چیدمان سلول تمیز باشد.
برای ماشینی که برای سالهای متمادی دو شیفت کار می کند، تامین کننده به اندازه مشخصات اهمیت دارد. به دنبال تولید کننده ای با تولید یکپارچه باشید: قاب ریخته گری خانه، ماشینکاری، خطوط مونتاژ، و تیم خدماتی که به سوالات فنی در حین پیش فروش پاسخ می دهد. یک بررسی مفید در محل این است که آیا تامینکننده ماشینکاری دقیق اسلاید و بستر را روی همان ماشینابزار کنترل میکند یا خیر، زیرا این امر تحملهای موازی را تعیین میکند که برای طول عمر پرس باقی میماند. یک تامینکننده ذیصلاح سیستم مدیریت تولید و گواهیهای کیفیت خود را نیز مستند میکند، بنابراین گواهی و آخرین گزارش حسابرسی را در طول مذاکرات بخواهید.
پرسهای شکلدهی سرد به سختی کار میکنند و تفاوت بین ماشینهای بهخوبی نگهداری شده و نادیدهگرفته شده در طول عمر قالب و قوام قطعه در عرض شش ماه نمایان میشود.
بررسی های روزانه مربوط به سیستم روانکاری است: سطح روغن، فشار گردش خون و وضعیت فیلتر. پیوندهای ضامن فشار پین بسیار بالایی را تحمل می کنند و یک وقفه چند دقیقه ای روانکاری می تواند سطوح پین پیوند را به طور دائمی امتیاز دهد. یک تقویم عملی تعمیر و نگهداری به این صورت است:
رایج ترین شکست در شکل دهی سرد شکستگی قاب نیست بلکه رانش حرارتی است. دوره های طولانی تولید گرما را در یاتاقان های ضامن تولید می کند، که قاب را گسترش می دهد و ارتفاع بسته را تغییر می دهد. ماشینهایی که برای کار سرد مداوم طراحی شدهاند با یک جریان روانکاری خودکار که گرما را نیز از بین میبرد جبران میکنند و سیستم کنترل دمای قاب را کنترل میکند. قبل از خرید در مورد پایداری حرارتی با سازنده صحبت کنید، به خصوص اگر کف مغازه تحت کنترل دما نباشد.
ایمنی بخشی از عملیات است: کنترلهای ضد تکرار دو دستی، یک پرده سبک یا محافظ ثابت، و یک قفل ترمز مکانیکی الزامات اولیه هستند. قالبهای شکلدهی سرد مواد را با سرعت بالا به بیرون پرتاب میکنند و تراشهها به معنای بدون تراشه نیست. محافظت در برابر تکه های پرنده سیم یا غبار روان کننده به همان مفهوم ایمنی خود سرسره تعلق دارد.
اولین پاسخ به سوال هزینه این است: پرس های شکل دهی سرد برای همان تناژ اسمی قیمت بیشتری نسبت به پرس های معمولی دارند، زیرا فریم، راهنما و درایو سنگین تر هستند. پاسخ دوم این است که اقتصاد معمولا بر اساس مواد و سرعت تعیین می شود، نه با قیمت مطبوعات.
یک پرس ضامن دار معمولی تناژ متوسط در محدوده 160 تا 400 تن به سرمایه اولیه مشابه با سایر پرس های صنعتی در آن کلاس نیاز دارد و محاسبه بازپرداخت باید شامل ابزار، نصب، آموزش و اولین مجموعه قطعات یدکی باشد. با این حال، هزینه در حال اجرا هر قطعه با حجم به طور چشمگیری کاهش می یابد زیرا استفاده از مواد از 40 به 60 درصد در ماشینکاری به 75 تا 95 درصد در شکل دهی سرد می رسد.
یک مدل ساده: یک قطعه ماشینکاری شده 50 درصد از موجودی میله اولیه خود را به عنوان تراشه از دست می دهد. اگر فولاد سهم قابل توجهی از قیمت فروش داشته باشد و کارخانه 500000 قطعه در سال تولید کند، مواد بازیافتی به تنهایی می تواند تفاوت پرس را طی دو سال قبل از شمارش زمان چرخه توجیه کند. در واقعیت کف مغازه، این تصمیم همچنین شامل نصب پرس در خط تولید موجود است. بنابراین یک تحلیل هزینه مسئول همیشه بر اساس بخش خاص است تا یک بیانیه کلی.
بودجه سرمایه و برنامه ریزی فضا باید تجهیزات تغذیه را نیز در نظر بگیرد: گهواره سیم پیچ، صاف کننده، خوراک، نوار نقاله ضایعات و سیستم جابجایی قطعات. این سیستم های جانبی اغلب 20 تا 35 درصد از سرمایه گذاری مطبوعات را نشان می دهند و در مرحله نقل قول نامرئی هستند. خریدارانی که از این مرحله صرف نظر میکنند، در نهایت با دستگاهی مواجه میشوند که یک شیفت کار میکند، زیرا اپراتورها نمیتوانند آن را تغذیه نگه دارند.
یک راه عملی برای زمینه سازی بحث، نگاه کردن به یک خانواده محصول واقعی است که به طور خاص برای آهنگری سرد ساخته شده است. Bolun High-Precision Machinery سری BLKP پرس های قدرتی ضامن دار آهنگری سرد را تولید می کند که ظرفیت های اسمی 260، 400، 650 و 850 تن را پوشش می دهد. این سری نمونه مستقیمی از اولویتهای طراحی است که در بالا توضیح داده شد: یک درایو ضامن برای نیروی تغییر شکل بالا، یک حرکت متوازن برای حرکت لغزشی کنترلشده، و ساخت قاب سنگین برای عملیات مداوم صنعتی.
BLKP260 مدل ورودی در محدوده سنگین است. این برای کارهای ناراحت کننده و با اکستروژن کوچک قرار گرفته است، جایی که دقت چابک و پایداری سیستم ضامن امکان کنترل ابعادی دقیق بر روی قطعات با حجم بالا را فراهم می کند. کارخانههایی که قطعات بست متوسط، پایههای بلبرینگ کوچک و قطعات اتصال الکتریکی تولید میکنند، معمولاً خط آهنگری سرد خود را با این ظرفیت شروع میکنند.
 پرس ضامن دار فورج سرد دقیق چابک BLKP-260 این پرس ضامن 2600 کیلونیوتن برای فرم دهی دقیق قطعات کوچک با سرعت بالا مناسب است. سرعت لغزش کاهش یافته آن در نزدیکی نقطه مرده پایین، از تغییر شکل کنترل شده پشتیبانی می کند، که برای کارهای ناراحت کننده و اکستروژن کوچک که در اینجا توضیح داده شده ایده آل است. مشاهده محصول →
BLKP400 یک حرکت متوازن اضافه می کند، که زمانی اهمیت دارد که مواد باید از داخل یک حفره قالب طولانی تر عبور کنند: نیروی لغزشی در ناحیه کامل شکل دهی روی قطعه باقی می ماند، بنابراین قالب بدون ترک خوردن گوشه ها کاملا پر می شود. این یک انتخاب رایج برای گل میخ های توپ، انتهای میله های اتصال، و اجزای ترمز و فرمان خودرو است.
 پرس ضامن فورج سرد متعادل BLKP-400 این مدل با ظرفیت 4000 کیلونیوتن و مکانیسم مفصل بند، جریان مواد را برای برهم زدن، سکهزنی و اندازهگذاری بهبود میبخشد. حرکت متعادل آن به پر کردن کامل حفرههای قالب طولانیتر کمک میکند که یک مزیت کلیدی برای گل میخها و اجزای فرمان است. مشاهده محصول →
در انتهای بالایی، BLKP650 و BLKP850 ماشینهای صنعتی برای اکستروژنهای بزرگ، قطعات سنگین دنده و قطعات با دیواره ضخیم هستند. قابلیت تغییر شکل بالا و قاب تقویتشده بار مکرر کاهشهای مقطعی بزرگ را با نرخ ضربه پیوسته جذب میکند. مجموعه کامل BLKP در صفحات محصول بولون مستند شده است و تیم مهندسی فروش می تواند پس از بررسی نقشه، قسمت خاص شما را به یک مدل نقشه برداری کند.
 پرس فورج سرد با تغییر شکل بالا BLKP-650 این دستگاه 6500 کیلو نیوتن با فشار 8 میلی متر و اجکتور یکپارچه، فشرده سازی سنگین و آهنگری سرد عمیق را انجام می دهد. قاب تقویت شده و سیستم ایمنی تشخیص بار آن برای اکستروژن های بزرگ و قطعات دیوار ضخیم در عملیات صنعتی مناسب است. مشاهده محصول →
پیشینه بولون این ادعا را تأیید می کند: این شرکت بیش از دو دهه است که تجهیزات شکل دهی فلز را تولید کرده است، زنجیره تولید کامل را از طراحی و ماشینکاری اجزای هسته تا مونتاژ نهایی اجرا می کند، و کاتالوگ گسترده ای از پرس های نوع باز، بسته و ویژه را حفظ می کند. این کاتالوگ کامل که در وب سایت شرکت موجود است، برای خریدار اهمیت دارد زیرا همان کارخانه می تواند نه تنها پرس آهنگری سرد، بلکه پرس های مهر زنی و پرس های سروو را برای عملیات مجاور در همان کارخانه عرضه کند.
دستگاه پرس سرد یک دستگاه طاقچه نیست. مقرون به صرفه ترین فرآیند تولید برای لیست گسترده ای از اجزایی است که شکل آنها متقارن، حجم آنها زیاد است و مواد آنها به اندازه کافی انعطاف پذیر هستند. هسته فنی مکانیزم جابجایی است: تناژ را دقیقاً در جایی که کار شکلدهی اتفاق میافتد قرار میدهد، با کند کردن لغزش در هنگام تماس از قالبها محافظت میکند و به طراح ابزار یک پنجره نیروی قابل پیشبینی میدهد. فرآیند انتخاب با تخمین نیرو شروع میشود، به مقایسه شفاف تعاریف تناژ، ضربه، سختی، انرژی و راهنمایی میرود و با مشارکت با سازندهای که تولید قاب و سیستم کیفیت آن را تأیید کردهاید، به پایان میرسد.
سری Bolun BLKP نشان میدهد که یک پرس ضامنکننده مدرن در محدوده ۲۶۰ تا ۸۵۰ تن چگونه به نظر میرسد، و کاتالوگ گستردهتر این شرکت ماشینهای مهر زنی، سروو و کشش عمیق را پوشش میدهد که معمولاً یک سلول شکلدهنده سرد را احاطه کردهاند. هنگامی که نقشه قطعه وارد می شود و حجم فرآیند را توجیه می کند، عملی ترین مرحله بعدی ارسال نقشه و شرایط عملیاتی به کارخانه برای تجزیه و تحلیل زمان چرخه و تناژ است. به این ترتیب است که خرید مطبوعات به یک تصمیم تولید تبدیل می شود و تصمیم تولید به موقعیت هزینه رقابتی تبدیل می شود.


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

