
یک مدیر تولید با مجموعهای از نقشهها برای یک بست با حجم بالا، یک مسابقه بلبرینگ و یک پوسته باتری وارد یک جلسه مهندسی میشود. سؤال متداول این است: "آیا میتوانیم اینها را سریعتر، با ضایعات کمتر و با عمر خستگی بهتر نسبت به ماشینکاری یا آهنگری داغ بسازیم؟" پاسخ، در بسیاری از موارد، شکل گیری سرد است. شکل دهی سرد فرآیند شکل دادن فلز در زیر دمای تبلور مجدد آن است، معمولاً در دمای اتاق، با فشار دادن مواد به داخل یک حفره قالب تحت فشار بالا. یک سیم یا میله ساده را در چند ثانیه به یک قطعه تمام شده یا تقریباً تمام شده تبدیل می کند، در حالی که استحکام مواد را بهبود می بخشد و ضایعات را کاهش می دهد. چالش عملی برای خریدار این نیست که آیا شکل دهی سرد کار می کند یا خیر، بلکه این است که چگونه فرآیند را با هندسه قطعه، مواد و پرس که کار را انجام می دهد مطابقت دهد.
شکل دهی سرد یک روش فلزکاری است که بدون گرم کردن قطعه کار در بالای نقطه تبلور مجدد، شکل یک سیم یا سیم فلزی را در دمای محیط تغییر می دهد. فلز بین پانچ و قالب فشرده می شود و مواد به صورت پلاستیکی به شکل دلخواه در می آیند. از آنجایی که دما پایین می ماند، فلز سخت شدن کرنش را تجربه می کند. این بدان معنی است که قطعه با تغییر شکل قوی تر می شود و اغلب به دو تا سه برابر قدرت تسلیم ماده اصلی می رسد. به این فرآیند بسته به صنعت و نوع قطعه ساخته شده، آهنگری سرد یا سردینگ نیز می گویند.
اصطلاح "تشکیل سرد" گسترده است. در یک کارخانه اتصال دهنده، معمولاً به معنای یک شکل دهنده سرد است که سیم پیچ خورده را می گیرد، یک قسمت خالی را می برد و آن را از طریق چندین ایستگاه قالب حرکت می دهد تا پیچ، پیچ و مهره یا مهره تولید کند. در یک مغازه مهر زنی، می تواند به معنای یک پرس آهنگری سرد باشد که قطعات بزرگتری مانند چرخ دنده یا شفت را تشکیل می دهد. در زمینه ورق فلزی، می تواند به شکل دهی رول یا خمش سرد اشاره داشته باشد. این مقاله بر شکلدهی قطعات فلزی جامد بر پایه پرس تمرکز دارد، جایی که بیشترین تناژ و بیشترین تصمیمات تجهیزات فنی در آن رخ میدهد.
تمایز اصلی بین شکلدهی سرد و شکلدهی گرم، دما است. شکل دهی گرم بالاتر از تبلور مجدد عمل می کند، بنابراین فلز نرم باقی می ماند و می تواند به شکل های پیچیده در بیاید. شکلدهی سرد در دمای اتاق یا نزدیک به آن عمل میکند، بنابراین فلز سختتر و در برابر تغییر شکل مقاومتر است. این تفاوت مشخصات تجهیزات را هدایت میکند: پرسهای شکلدهی سرد به تناژ بالاتر، قابهای سفتتر و اغلب پروفیل سکته مغزی پیچیدهتری نسبت به یک پرس آهنگری گرم با همان ظرفیت نیاز دارند.
شکلدهی سرد از این واقعیت استفاده میکند که فلزات انعطافپذیر میتوانند برای همیشه تغییر شکل دهند، زمانی که تنش از نقطه تسلیم آنها فراتر رفت. پانچ فلز را به داخل حفره قالب هل می دهد و ماده در مسیری با کمترین مقاومت جریان می یابد. از آنجایی که فلز در حین عملیات تبلور مجدد نمی یابد، ساختار دانه دراز می شود و ماده سخت تر می شود. این سخت شدن کرنش یک شمشیر دو لبه است: استحکام را افزایش می دهد، اما شکل پذیری را نیز کاهش می دهد، بنابراین میزان تغییر شکل در هر مرحله محدود است.
سه حالت تغییر شکل اصلی وجود دارد که بر اکثر عملیات شکلدهی سرد حاکم است:
در اکستروژن رو به جلو، فلز از طریق دهانه قالب در همان جهت حرکت پانچ رانده می شود. قسمت خالی در یک ظرف قرار می گیرد و یک پانچ آن را از یک طرف فشرده می کند و مواد را مجبور می کند از طریق یک روزنه کوچکتر جریان یابد. این یک روش استاندارد برای ایجاد شفت، پین های پلکانی و اجزای لوله ای است. فشار مورد نیاز به نسبت کاهش و تنش جریان مواد بستگی دارد.
در اکستروژن به عقب، فلز در جهت مخالف حرکت پانچ جریان می یابد. پانچ وارد قسمت خالی می شود و مواد را مجبور می کند تا به سمت بالا در اطراف پانچ جریان یابد و یک فنجان یا شکل لوله مانند را تشکیل دهد. این برای ساخت قطعات توخالی مانند سوکت های شش گوش، پوسته باتری و پیستون خودرو رایج است. اکستروژن معکوس می تواند حفره های عمیقی با ضایعات مواد کمی ایجاد کند، اما به یک پرس بسیار سفت و سخت نیاز دارد زیرا پانچ بار فشاری بالایی را تجربه می کند.
ناراحت کننده is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
اکثر قطعات سرد شکل گرفته به ترکیبی از این حالت ها نیاز دارند. به عنوان مثال، یک اتصال دهنده معمولی، از ناراحتی برای شکل دادن به سر، اکستروژن رو به جلو برای ایجاد یک ساقه، و شاید از یک عملیات کوتاه کردن یا اشاره در انتها استفاده می کند. پرس باید نیرو، ضربه و سرعت صحیح را برای هر ایستگاه ارائه دهد، به همین دلیل است که طراحی دستگاه به اندازه ابزارآلات اهمیت دارد.
شکلدهی سرد در یک پیشفرض چند ایستگاهی از یک چرخه تکراری پیروی میکند که بهطور قابلتوجهی در بین خانوادههای مختلف سازگار است. درک چرخه به خریدار کمک می کند تا آنچه را که مطبوعات باید ارائه دهد ارزیابی کند.
سرعت چرخه با ضربات در دقیقه یا قطعات در دقیقه اندازه گیری می شود. مهرهساز با سرعت بالا میتواند با سرعت 200 تا 400 قطعه در دقیقه کار کند، در حالی که پرس آهنگری سرد سنگین برای قطعات بزرگ ممکن است تنها با 20 تا 60 ضربه در دقیقه کار کند. ساختار پرس، کلاچ و سیستم کنترل باید طوری انتخاب شوند که با سرعت و مشخصات بار مورد نیاز مطابقت داشته باشند.
مردم این سه عبارت را تقریباً به جای هم استفاده می کنند، که باعث سردرگمی واقعی در هنگام انتخاب تجهیزات می شود. تمایز آکادمیک نیست. بر مشخصات پرس، پیکربندی ابزار و دقت قطعه مورد انتظار تأثیر می گذارد.
در عمل، پرس آهنگری سرد دارای قاب سنگینتر و لغزش قویتری نسبت به دستگاه هدینگ است، زیرا نیروها بیشتر و قطعه بزرگتر است. ماشین هدینگ سرعت و دسترسی به ابزار را در اولویت قرار می دهد و اغلب از طراحی افقی استفاده می کند. هنگامی که یک خریدار برای «ماشین شکلدهی سرد» درخواست میکند، مهندس فروش باید روشن کند که آیا کاربرد آن اتصال دهندههای کوچک است یا قطعات ساختاری متوسط به بزرگ. پاسخ هر مشخصات را از تناژ تا اندازه تخت و نوع درایو تغییر می دهد.
هر فلزی را نمی توان با موفقیت در سرما تشکیل داد. این ماده باید انعطاف پذیری کافی برای تغییر شکل پلاستیکی شدید بدون ترک خوردگی داشته باشد و ظرفیت سخت کاری کافی برای بهبود استحکام بدون از دست دادن چقرمگی مورد نیاز را داشته باشد. رایج ترین مواد تشکیل دهنده سرد عبارتند از:
| مواد | رفتار شکل گیری سرد معمولی | استفاده نهایی مشترک |
|---|---|---|
| فولاد کم کربن | شکل پذیری عالی، تنش جریان کم، به راحتی شکل گیری سرد. نمرات مانند 1006 تا 1018 به طور گسترده استفاده می شود. | اتصال دهنده ها، پین ها، شفت ها، لنگرها |
| فولاد کربن متوسط | استحکام بیشتر اما شکل پذیری کمتر؛ ممکن است برای اشکال پیچیده نیاز به بازپخت میانی داشته باشد. | چرخ دنده ها، کوپلینگ ها، قطعات خودرو |
| فولاد ضد زنگ | کار به سرعت سخت می شود، نیاز به تناژ بالاتر و ابزار پیشرفته تری دارد. | اتصال دهنده ها، اتصالات، قطعات پزشکی |
| آلومینیوم و آلیاژهای آلومینیوم | نیاز به نیروی کم، روکش سطحی خوب، اما نرم و می تواند صفرا شود. | مسکن، کلاهک، لوازم الکترونیکی |
| مس و برنج | کارایی سرد عالی، مقاومت در برابر خوردگی خوب. | پایانه های برق، قطعات لوله کشی |
| فولاد آلیاژی | استحکام بالا، سختتر شکلدهی، اغلب به شکلدهی گرم به عنوان سنگ پله نیاز دارد. | شفت های محور، بست های با استحکام بالا |
هنگامی که فرآیند شکلدهی سرد را طراحی میکنید، قدرت تسلیم و نرخ سخت شدن کرنش ماده، نیروی فشار مورد نیاز را تعیین میکند. یک قطعه آلومینیومی نرم ممکن است فقط 50 تن نیاز داشته باشد، در حالی که یک نسخه فولاد ضد زنگ با همان هندسه می تواند به 200 تن نیاز داشته باشد. خریدار نباید فرض کند که پرس دارای امتیاز فولاد بدون بررسی محاسبات نیرو، آلیاژ دیگری را اداره می کند.
مزایای شکل دهی سرد قابل اندازه گیری است و توضیح می دهد که چرا بسیاری از قطعات فلزی با حجم بالا به این روش ساخته می شوند.
این مزایا منجر به کاهش هزینه کل هر قطعه در طول یک دوره تولید می شود، مشروط بر اینکه حجم آن به اندازه کافی بالا باشد که ابزار را مستهلک کند. برای حجم های کم، هزینه قالب معمولاً گران است، که یک معیار اصلی خرید است.
شکل دهی سرد یک راه حل جهانی نیست. دانستن محدودیت ها قبل از انجام پرس یا مجموعه ابزار ضروری است.
یک ریسک خرید که اغلب نادیده گرفته می شود، لمینیت بین پرس و ابزار است. پرس طراحی شده برای مهر زنی پیشرونده ممکن است کنترل سرعت لغزش مورد نیاز برای آهنگری سرد را نداشته باشد. پرس ساخته شده برای آهنگری سرد، از طرف دیگر، ممکن است میزان ضربه بالای مورد نیاز برای اتصال دهنده ها را نداشته باشد. خریدار باید از سازنده بخواهد که منحنی نیرو- ضربه و ظرفیت انرژی را نشان دهد، نه فقط تناژ نامی.
پرس قلب عملیات شکل دهی سرد است. نیرویی را فراهم می کند که پانچ را به درون قالب می راند و دقت قطعه، عمر ابزار و هزینه کلی تولید را تعیین می کند. پارامترهای اصلی پرس برای ارزیابی عبارتند از تناژ، سفتی قاب، طول ضربه، سرعت لغزش و نوع درایو.
تناژ حداکثر نیرویی است که پرس می تواند در طول سکته وارد کند. باید از نیروی تشکیل دهنده پیک مورد نیاز قطعه تجاوز کند که از تنش جریان ماده و منطقه پیش بینی شده محاسبه می شود. یک قانون کلی این است که پرس را با 10 تا 20 درصد تناژ بیشتر از پیک محاسبه شده انتخاب کنید تا امکان تنوع مواد و سایش ابزار فراهم شود.
استحکام قاب بر حسب انحراف قاب تحت بار اندازه گیری می شود. یک قاب سفت، پانچ و قالب را در یک راستا نگه میدارد، که برای نگه داشتن تلرانسهای محکم بسیار مهم است. پرس های قاب بسته عموماً سفت تر از پرس های قاب باز هستند زیرا مسیر نیرو در اطراف بستر متقارن است. بنابراین بسیاری از سازندگان سرد، طراحی قاب بسته را برای بارهای سنگین ترجیح می دهند.
طول سکته مغزی تعیین می کند که اسلاید چقدر از انتهای ضربه حرکت می کند. باید ارتفاع قطعه، دهانه قالب و مسیر پانچ مورد نیاز را در خود جای دهد. قطعات عمیق و اکستروژن های طولانی به جلو نیاز به یک ضربه طولانی تری دارند که به نوبه خود ممکن است سرعت ضربه را کاهش دهد زیرا لغزش باید در مسافت طولانی تری شتاب بگیرد.
سرعت اسلاید سرعت در لحظه تماس ابزار با مواد است. برای شکلدهی سرد، سرعت کنترلشده در نزدیکی انتهای ضربه برای جلوگیری از بارگذاری ضربه و شکستن قالبها مهم است. پرس های مکانیکی دارای مشخصات سرعتی هستند که توسط هندسه میل لنگ تعیین می شود، در حالی که پرس های سروو به اپراتور اجازه می دهند منحنی سرعت را برنامه ریزی کنند.
نوع درایو می تواند مکانیکی، هیدرولیک یا سروو باشد. پرس مکانیکی از چرخ فلایویل و کلاچ برای انتقال انرژی استفاده می کند و برای شکل دهی با سرعت بالا کارآمد است. یک پرس هیدرولیک تناژ کامل را در هر نقطه از ضربه ارائه می دهد که برای عملیات های طولانی مدت مفید است اما در کل کندتر است. سروو پرس از یک موتور سروو مستقیماً روی میل لنگ یا از طریق گیربکس استفاده می کند که کنترل دقیق حرکت لغزشی و مدیریت انرژی را ارائه می دهد.
پرس ضامن آهنگری سرد، مانند پرس مفصل بند انگشتی، مزیت مکانیکی را در پایین ضربه ارائه می دهد. اتصال ضامن نیروی زیادی در نزدیکی نقطه مرده پایینی با سرعت بسیار کم ایجاد می کند که برای قطعات آهنگری سرد که نیاز به فشار زیاد و حرکت اسلاید کمی دارند ایده آل است. دقیقاً به همین دلیل است که پرس مفصل بند اغلب برای کاربردهای آهنگری سرد نسبت به پرس میل لنگ معمولی انتخاب می شود.
 پرس پاور نوع ضامن ضامن فورج سرد با مقاومت سنگین BLKP-850 پرس پاور نوع ضامن ضامن فورج سرد با مقاومت سنگین BLKP-850 delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... مشاهده محصول →
به عنوان مثال، BLKP850 یک دستگاه ضامن دار آهنگری سرد است که برای آهنگری سرد در مقیاس صنعتی طراحی شده است. درایو اتصال بند انگشتی آن به نیروهای تغییر شکل بالا با حرکت متعادل اجازه می دهد، که شرایط مورد نیاز برای شکل دادن به مواد با استحکام بالا بدون ترک خوردن آنها است. هنگامی که پرس ها را برای خط آهنگری سرد مقایسه می کنید، به انرژی تشکیل موثر در هر ضربه نگاه کنید، نه فقط به تناژ. پرس ضامن حداکثر نیرو را با حداقل سرعت وارد می کند که از ابزار محافظت می کند و خطر پارگی قطعه را کاهش می دهد.
پرس ضامن آهنگری سرد یک دستگاه تخصصی است که به جای میل لنگ ساده از مکانیزم مفصل بند استفاده می کند. این مکانیسم یک اثر "سکون" در نزدیکی انتهای ضربه ایجاد می کند، به این معنی که لغزش به آرامی حرکت می کند که نیرو به اوج می رسد. این رفتار با سرعت کم و نیروی زیاد دقیقاً همان چیزی است که آهنگری سرد به آن نیاز دارد.
اتصال ضامن دارای مزیت مکانیکی است که نیروی ورودی را چند برابر می کند. گشتاور موتور کوچک به نیروی عمودی بسیار بزرگی در لغزش تبدیل می شود، اما فقط در یک فاصله کاری کوتاه. این باعث میشود پرسهای ضامن برای سکهزنی، اکستروژن و سایر عملیاتهای شکلدهی سرد که در آن تغییر شکل کم است اما نیرو بسیار زیاد است، ایدهآل باشد. نتیجه یک قطعه سفت و دقیق با سطح تمیز است.
یکی از خطرات پرس ضامن این است که نمی تواند یک ضربه طولانی کار را تحمل کند. اگر قطعه نیاز به اکستروژن طولانی داشته باشد، پرس ممکن است حرکت اسلاید کافی را فراهم نکند. در این صورت، پرس میل لنگ یا سروو پرس با ضربه طولانی مناسب تر است. خریدار باید نوع پرس را با مسیر تغییر شکل خاص قطعه مطابقت دهد.
پرس های سروو در حال تغییر اقتصاد شکل دهی سرد هستند. سروو پرس به جای تکیه بر چرخ فلایویل و کلاچ ثابت، از یک موتور سروو برای حرکت اسلاید در یک مسیر قابل برنامه ریزی استفاده می کند. این به اپراتور درجه بالایی از کنترل بر روی سرعت لغزش، موقعیت و مشخصات نیرو می دهد. برای شکل دهی سرد، سروو پرس می تواند:
سروو پرس دو نقطه ای با قاب بسته یک انتخاب رایج برای فرم دهی سرد است. طراحی قاب آن استحکام بالایی را فراهم می کند و اتصال دو نقطه ای بار را به طور مساوی در سراسر بستر توزیع می کند که برای قطعات بزرگ مهم است. موتور سروو اپراتور را قادر می سازد تا منحنی لغزشی را با پاسخ مواد تنظیم کند. به عنوان مثال، هنگام تشکیل یک آلیاژ با استحکام بالا، پرس را می توان طوری برنامه ریزی کرد که برای چند صد میلی ثانیه نزدیک به پایین نگه داشته شود و به فلز اجازه دهد بدون پاره شدن به داخل حفره قالب جریان یابد.
 پرس سرو پاور دو نقطه ای فریم بسته BLES-315 نیروگاه صنعتی پرس سرو پاور دو نقطه ای فریم بسته BLES-315 نیروگاه صنعتی delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... مشاهده محصول →
سروو پرس دو نقطه ای با قاب بسته BLES315 برای کارهای شکل دهی سرد صنعتی که نیاز به کنترل ضربه پویا و بستر پایدار دارند طراحی شده است. ظرفیت پرانرژی و حرکت قابل برنامه ریزی آن، تولید قطعات با ابعاد ثابت و در عین حال سازگاری با تغییرات مواد ورودی را ممکن می سازد. هنگامی که یک سلول شکلدهی سرد شامل اتوماسیون باشد، سروو پرس را میتوان با یک ربات یا یک سیستم انتقال ادغام کرد، زیرا زمانبندی ضربه را میتوان در نرمافزار تنظیم کرد و نه با تغییر اجزای مکانیکی.
کشش عمیق یک فرآیند شکل دهی سرد است که در آن یک ورق یا کاغذ خالی به داخل قالب فشار داده می شود تا یک فنجان یا یک قسمت توخالی ایجاد شود. در تولید پوسته باتری، قطعات لوازم خانگی و قطعات خودرو رایج است. نکته کلیدی برای کشیدن عمیق این است که ماده باید به تدریج و یکنواخت جریان یابد تا از پارگی جلوگیری شود. سروو پرس با کورس قابل برنامه ریزی می تواند سرعت و فشار مناسب را در هر مرحله ارائه دهد، به همین دلیل است که سروو پرس ها به طور فزاینده ای برای عملیات کشش عمیق مورد استفاده قرار می گیرند.
سروو پرس تک نقطه ای نوع باز با قابلیت کشش عمیق، مانند BLAS125، راه حلی فشرده برای قطعاتی است که نیازی به بستر بزرگ ندارند اما به کنترل دقیق سرعت کشش نیاز دارند. عنوان "کشش عمیق" به این معنی است که پرس با طول حرکت مناسب، سرعت لغزش و فضای ابزار مناسب برای رسیدگی به شکل گیری فنجان های عمیق طراحی شده است. هنگامی که یک تامین کننده به صراحت یک سروو پرس را برای کشیدن عمیق به بازار عرضه می کند، این یک سیگنال قوی است که شرکت نیاز به یک حرکت لغزشی کنترل شده در شکل دهی سرد را درک می کند.
 پرس پاور سروو تک نقطه ای نوع باز طراحی عمیق BLAS-125 سروو پاور پرس تک نقطهای با گشتاور بالا با کشش عمیق BLAS-125 نیروی هولناک 1250 کیلونیوتن را با حرکت لغزشی 180 میلیمتری ارائه میکند. این مدل بیش از ... مشاهده محصول →
برای تشکیل پوسته باتری، ترکیبی از درایو سروو و یک قاب دو نقطه ای اغلب ایده آل است. حرکت سروو را می توان با درجه مواد و ضخامت پوسته تنظیم کرد و لغزش دو نقطه ای فشار یکنواخت را در سراسر قالب تضمین می کند و چین و چروک ها و ترک ها را کاهش می دهد. همانطور که شکلدهی سرد به سمت تولید باتری پیش میرود، این تجهیزات در حال تبدیل شدن به یک تمایز برای تامینکنندگانی است که میتوانند پوستههای ثابت را در حجم بالا تحویل دهند.
تصمیم به استفاده از شکل دهی سرد یا فرمینگ گرم همیشه واضح نیست. هر فرآیند بر اساس شکل قطعه، مواد، حجم و ویژگیهای مورد نیاز، یک پنجره امکانسنجی خاص دارد. جدول زیر تفاوت های اصلی را خلاصه می کند.
| معیارها | Cold Forming | شکل دهی داغ |
|---|---|---|
| دما | کمتر از تبلور مجدد، معمولا دمای اتاق | بالاتر از تبلور مجدد، معمولاً 700 تا 1200 درجه سانتیگراد |
| مواد strength | به دلیل سخت شدن کرنش افزایش می یابد | کاهش می یابد، مواد نرم باقی می مانند |
| پرداخت سطح | صاف، بدون مقیاس | مقیاس اکسید، اغلب نیاز به تمیز کردن دارد |
| تحمل ابعادی | محکم، اغلب بدون ماشینکاری ثانویه | تلورانس های شل تر و گسترده تر، ممکن است نیاز به ماشین کاری داشته باشند |
| نیروی تجهیزات | تناژ بالا مورد نیاز است | تناژ کمتر، زیرا مواد نرم است |
| حداکثر پیچیدگی شکل | محدود به شکلهای سادهتر بدون برشهای عمیق | می تواند اشکال پیچیده و قطعات بسیار بزرگ را تشکیل دهد |
| مصرف انرژی در هر قطعه | انرژی گرمایی کمتر، اما انرژی تشکیل دهنده بالاتر | هزینه گرمایش بالا، نیروی شکل دهی کمتر |
| حجم تولید معمولی | حجم بالا، هزینه ابزارآلات مستهلک شده است | حجم کم تا متوسط، ابزار ساده تر |
تأثیر عملی این تفاوت ها در هزینه کل هر قطعه احساس می شود. شکلدهی سرد در دورههای تولید طولانی میدرخشد، جایی که طراحی قطعه با فرآیند سازگار است. شکلدهی گرم برای قطعات پیچیده و دستههای کوچکتر بخشندهتر است، اما هزینههای انرژی، تمیز کردن و تکمیل را افزایش میدهد. یک هیبرید معمولی شکلگیری گرم است که بالاتر از دمای اتاق، اما در زیر تبلور مجدد، شکلپذیری و استحکام متعادل میشود. برخی از تامین کنندگان پرس های شکل دهی گرم را ارائه می دهند که می توانند به حالت شکل دهی سرد تغییر کنند، اما کنترل دما پیچیدگی را اضافه می کند.
هنگام مقایسه پرس شکل دهی سرد با پرس فورج گرم، به یاد داشته باشید که هزینه پرس تنها یک قسمت از سیستم است. ابزارآلات، سیستم تغذیه، اتوماسیون و کنترل کیفیت همگی باید با دمای فرآیند هماهنگ باشند. عرضهکنندهای که فقط پرسهای فورج گرم را میفروشد، ممکن است تخصص لازم برای توصیه راهحل شکلدهی سرد واقعی را نداشته باشد، بنابراین مطالعات موردی شکلدهی سرد خاص را بخواهید.
شکلدهی سرد در طیف گستردهای از صنایع استفاده میشود، زیرا استحکام بالا، ضایعات کم و زمان چرخه سریع را ارائه میدهد. برخی از معمول ترین برنامه ها عبارتند از:
هنگامی که یک سازنده به شما می گوید که یک دستگاه پرس خاص برای "پوسته باتری" یا "کشش عمیق" مناسب است، آنها فقط بازاریابی نیستند. آنها مشخص می کنند که قاب پرس، هدایت اسلاید و کنترل ضربه حول نیازهای پویا آن برنامه طراحی شده است. به عنوان مثال، برای یک پوسته باتری، پرس باید در عین حال که در طول دوره های تولید طولانی مدت، یک بستر پایدار را حفظ می کند، نیروهای قالب بالایی را تحمل کند. ساختار قاب بسته یا نیمه بسته اغلب ترجیح داده می شود زیرا در برابر بارهای جانبی ناشی از کشش عمیق مقاومت می کند.
شکلدهی سرد قطعات را با سرعت بالا تولید میکند، بنابراین کنترل کیفیت باید به همان اندازه سریع باشد تا عیوب قبل از اینکه به تعداد زیادی رد شوند، شناسایی شوند. نگرانی های اصلی کیفیت عبارتند از دقت ابعاد، ترک ها، مواد سست و آسیب سطح.
اندازه گیری ابعاد معمولاً با میکرومتر، گیج یا سیستم نوری انجام می شود. برای قطعات با حجم بالا، اندازه گیری نوری می تواند قطعه را در زمان واقعی نظارت کند، قطر، طول و بیضی بودن آن را بررسی کند. فرآیند شکل دهی سرد بسیار قابل تکرار است، بنابراین اگر ده قسمت اول در محدوده تحمل باشند، بقیه معمولاً دنبال می شوند مگر اینکه ابزار فرسوده شود.
ترک خوردگی رایج ترین حالت شکست در شکل دهی سرد است. ترکها میتوانند در سطح یا داخلی ایجاد شوند و معمولاً با فراتر از حد انعطافپذیری مواد ایجاد میشوند. اپراتورها به دنبال سطح ناهموار یا شکسته هستند، که نشان می دهد مواد به حد کار سرد خود رسیده اند. پاسخ کاهش تغییر شکل در هر ایستگاه، افزایش تعداد مراحل یا استفاده از درجه مواد نرم تر است.
نگرانی دیگر کیفیت سطح است. قطعات سرد شکل باید دارای روکش روشن و صاف باشند. اگر قالب دارای خط و خش باشد یا خیلی زبر باشد، قطعه آن بافت را به ارث می برد. بنابراین تعمیر و نگهداری ابزار، بخش مهمی از کنترل کیفیت است. یک تامین کننده خوب یک برنامه تعمیر و نگهداری پیشگیرانه ارائه می دهد که شامل بازرسی پانچ ها و قالب ها برای سایش، بررسی پین های اجکتور و تأیید فاصله بوش راهنما است.
برای تولیدکنندهای که میخواهد منبع «یک مرحلهای» باشد، کنترل کیفیت شامل نظارت در فرآیند نیز میشود. برخی از سروو پرس های مدرن می توانند منحنی نیرو-جابجایی را برای هر ضربه ایجاد کنند. یک منحنی غیرعادی نشان دهنده انحراف فرآیندی مانند یک قطعه خالی، یک ابزار شکسته یا تغییر سختی مواد است. این یک ابزار قدرتمند برای جلوگیری از نقص قبل از رسیدن به مشتری است.
انتخاب پرس شکلدهی سرد مناسب تصمیمی است که سالها بر راندمان تولید، عمر ابزار و کیفیت محصول تأثیر میگذارد. از چک لیست زیر برای راهنمایی ارزیابی خود استفاده کنید:
یک تولید کننده معتبر فقط یک ماشین را به شما نمی فروشد. آنها برای تعریف فرآیند با شما همکاری خواهند کرد. به عنوان مثال، اگر شما نیاز به تشکیل پوسته باتری دارید، تامین کننده ای که یک پرس قدرت باتری دو نقطه ای نوع باز ارائه می دهد نشان می دهد که چالش های خاص آن برنامه را هدف قرار داده است. همین اصل در مورد پرس های ضامن دار آهنگری سرد و پرس های فریم بسته سروو نیز صدق می کند.
شکلدهی سرد یک فرآیند تولید قدرتمند برای تولید قطعات فلزی با حجم بالا با ضایعات کم، استحکام بهبود یافته و تحملهای کم است. این یک روش واحد نیست، بلکه یک خانواده از فرآیندها شامل اکستروژن رو به جلو، اکستروژن به عقب، آشفتگی، آهنگری سرد و هدینگ سرد است. انتخاب تجهیزات به اندازه مواد و ابزار مهم است، زیرا پرس نیروی موجود، کنترل ضربه و استحکام لازم برای تولید قطعات ثابت را مشخص میکند.
قبل از اینکه روی یک پرس شکلدهی سرد سرمایهگذاری کنید، هندسه، مواد و حجم قطعه خود را مشخص کنید. با یک فروشنده باتجربه تجهیزات کار کنید که می تواند به شما نشان دهد ماشین آنها چگونه برای حالت های فرم دهی خاصی که اجرا می کنید طراحی شده است. نه فقط تناژ، بلکه نوع قاب، سیستم درایو، هدایت اسلاید و پشتیبانی ابزار را مقایسه کنید. نمونه های واقعی قطعات مشابه و زمان چرخه مشاهده شده، نرخ ضایعات و عمر ابزار را بخواهید.
اگر به دنبال یک راه حل کامل شکل دهی سرد هستید، تیم در ماشین آلات با دقت بالا Bolun تجربه و مجموعه محصولات را دارد تا شما را راهنمایی کند. از سروو پرس های نوع باز برای کشیدن عمیق گرفته تا پرس های سروو دو نقطه ای با قاب بسته و پرس های ضامن دار آهنگری سرد، دستگاه مناسب برای کاربرد شما در دسترس است. بهترین گام بعدی این است که نقشه های قطعه خود را به یک تامین کننده بفرستید و درخواست مطالعه امکان سنجی فرآیند کنید. این مکالمه شما را از دو اشتباه بزرگ در شکلدهی سرد نجات میدهد: خرید پرس بسیار کوچک و خرید پرس بسیار سفت و سخت برای اجرای تولید انعطافپذیر.
شکلدهی سرد جادویی نیست، اما وقتی با قسمت مناسب، مواد و پرس تطبیق داده شود، نتایج عالی را به طور مداوم ارائه میکند. از اطلاعات موجود در این راهنما به عنوان یک نقطه شروع عملی برای خرید تجهیزات خود استفاده کنید و سپس تصمیم نهایی را بر اساس داده های آزمایش شده از قطعات خود بگیرید.
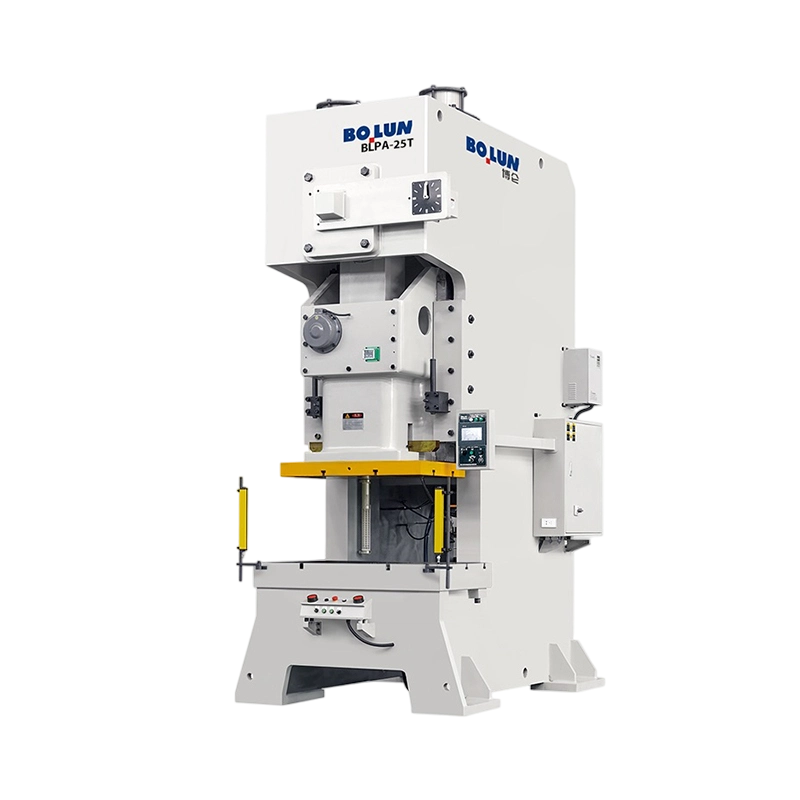


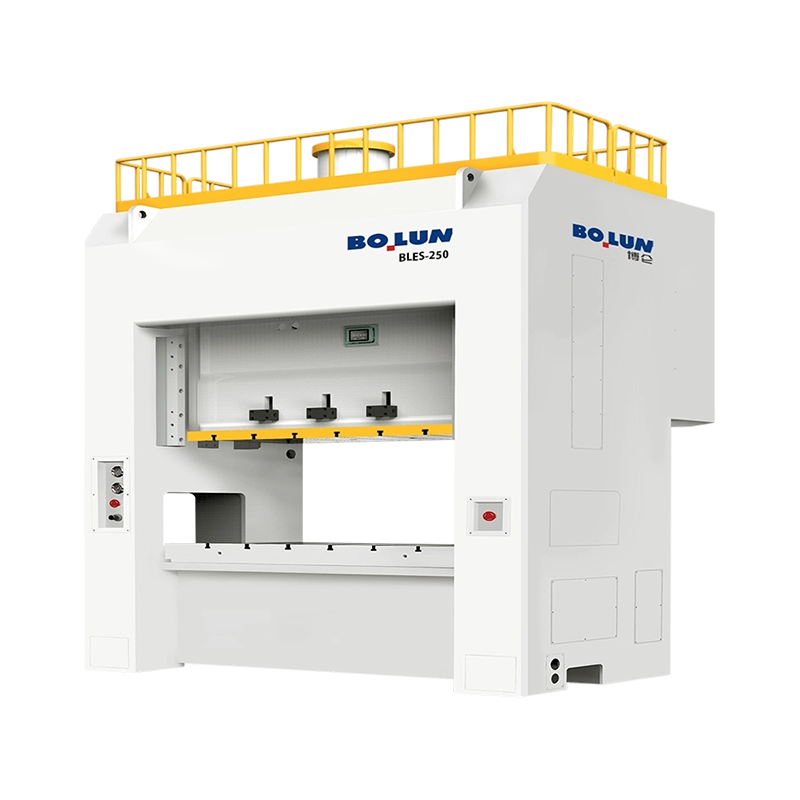
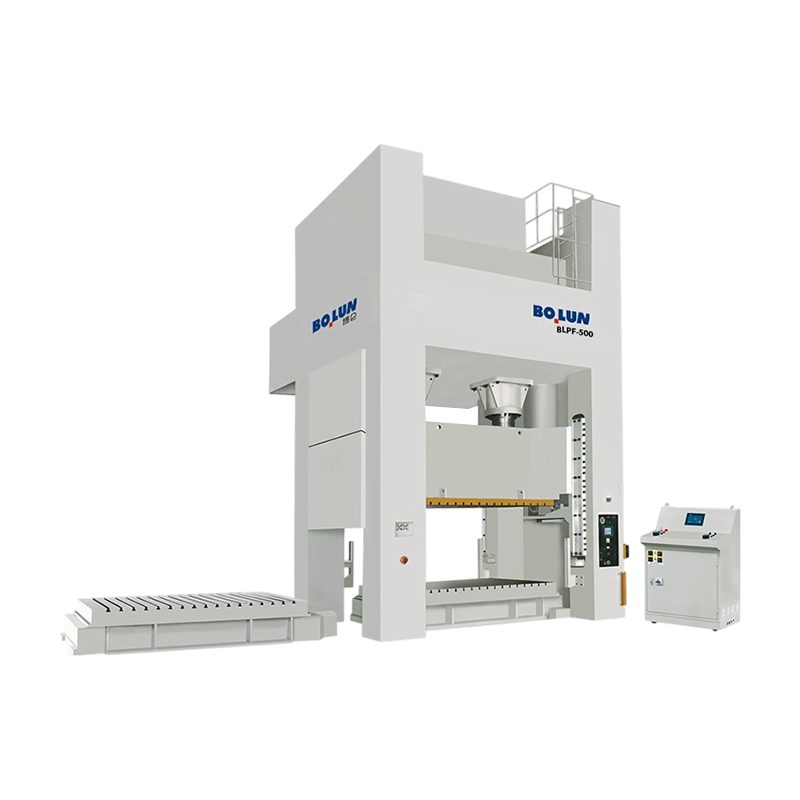
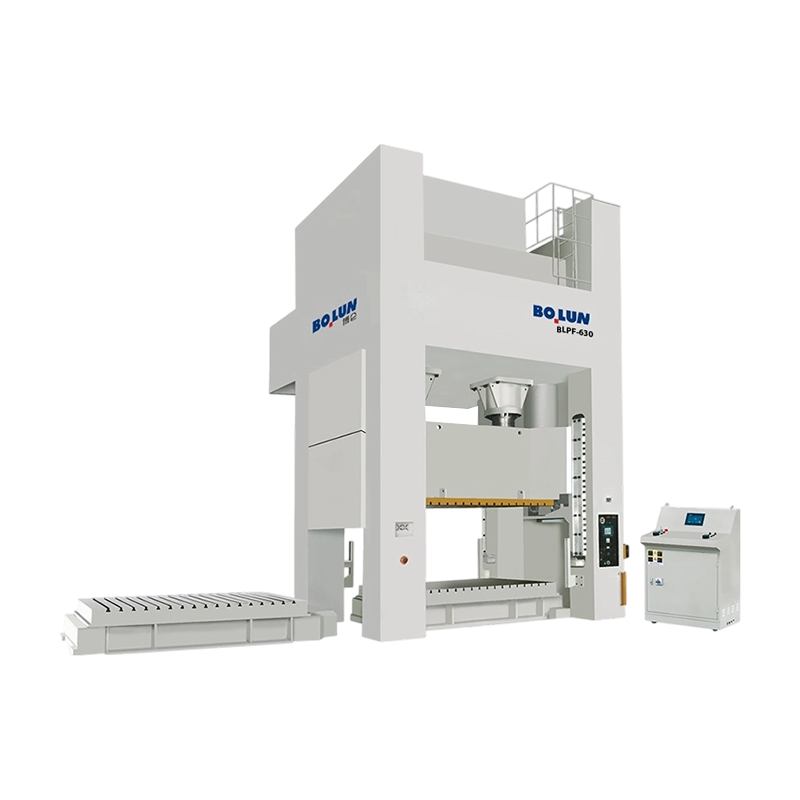
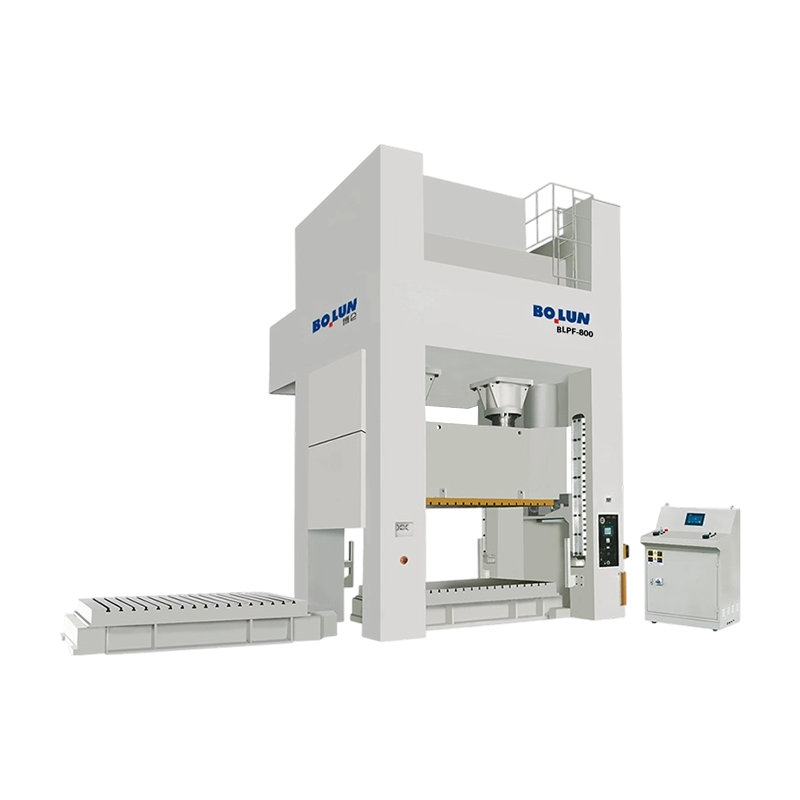
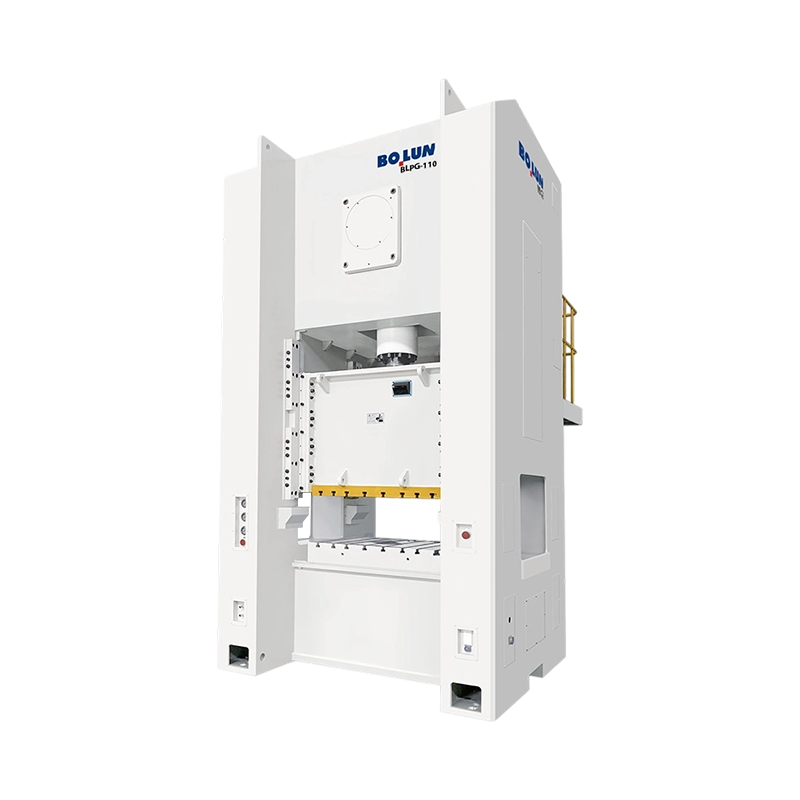
در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

