
یک مهندس ابزار، یک برنامه جدید براکت را نقل می کند و یک پرس 160 تنی را مشخص می کند. قالب ساخته میشود، دستگاه نصب میشود و در اولین اجرای تولید، اسلاید شش میلیمتر بالاتر از مرکز مرده پایین قرار میگیرد. هیچ چیز خراب نیست. توناژ در قسمت پایینی سکته مغزی درجه بندی شده بود، و کار در بالاتر از منحنی انجام می شود، جایی که پرس می تواند تنها کسری از این نیرو را وارد کند.
تنها همین اشتباه به این دلیل است که برگه مشخصات مطبوعات به ترتیب خاصی خوانده می شود. تناژ شماره تیتر است، اما ضربه، سرعت، ارتفاع قالب، اندازه بستر و شکل منحنی نیرو تعیین میکند که آیا یک کار با سرعت اجرا میشود یا در تمام روز با دستگاه مبارزه میکند.
یک پرس قدرت، چرخش مداوم یک موتور الکتریکی را به یک حرکت کوتاه، قدرتمند و مستقیم تبدیل می کند. انرژی در یک چرخ فلایویل چرخان ذخیره می شود، از طریق یک کلاچ به میل لنگ، میل لنگ خارج از مرکز یا اتصال ضامن رها می شود و به یک اسلاید که قالب بالایی را حمل می کند، تحویل می شود. قاب، غلتک ها، بالشتک قالب و سیستم تعادل همگی وجود دارند تا آن ضربه را دقیق، قابل تکرار و ایمن نگه دارند.
بخشهای زیر از مکانیسم به اعداد روی پلاک، سپس به برنامههایی که یک پرس پاور واقعاً ارائه میشود و در نهایت به تصمیمهایی که خریدار یا مهندس فرآیند باید قبل از امضای سفارش خرید بگیرند، منتقل میشوند.
پرس پاور ماشین ابزاری است که فلز را با فشردن آن بین دو ابزار همسان شکل می دهد. یک ابزار به یک تخت ثابت و دیگری به یک اسلاید متحرک ثابت می شود. خود پرس شکل قطعه را تعیین نمی کند. مرگ انجام می دهد. پرس تصمیم میگیرد که چقدر نیرو در دسترس است، با چه سرعتی میتوان آن را اعمال کرد، لغزش را با چه دقتی میتوان هدایت کرد، و چند بار در دقیقه چرخه میتواند بدون رانش تکرار شود.
چهار خانواده پرس بیشتر کارهای شکل دهی فلز را پوشش می دهند و قبل از ادامه کار ارزش جدا کردن آنها را دارد:
ویژگی جالب پرس مکانیکی این است که تناژ نامی آن ثابت نیست. این یک حداکثر، معتبر در یا نزدیک به مرکز مرده پایین است. نقطه کار را به سمت بالا حرکت دهید و نیروی موجود از بین می رود. این یک ویژگی طراحی است، نه یک نقص: چرخ طیار انرژی جنبشی را ذخیره می کند و میل لنگ آن را به یک مزیت مکانیکی تبدیل می کند که با نزدیک شدن شاتون به هم تراز شدن با لغزنده رشد می کند. توافق این است که کل طراحی قالب، ارتفاع بسته و پنجره فرآیند همگی باید حول آن منحنی برنامه ریزی شوند.
| مونتاژ | تابع | آنچه خریداران تمایل به بررسی دارند |
|---|---|---|
| قاب | نیروی واکنش هر ضربه را جذب می کند و لغزش را در یک راستا با بستر نگه می دارد | قاب C باز یا قاب H بسته. فولاد ریخته گری یا ساخته شده؛ انحراف اندازه گیری شده تحت بار |
| تاج | شفت محرک، فلایویل، کلاچ و در بسیاری از طرح ها، موتور تنظیم کشویی را در خود جای داده است. | دسترسی برای خدمات؛ سفتی تحت بار خارج از مرکز |
| میل لنگ یا میل خارج از مرکز | چرخش را به حرکت اسلاید خطی تبدیل می کند و طول ضربه را تعیین می کند | مواد و عملیات حرارتی؛ نوع بلبرینگ و مدار روانکاری |
| شاتون و پیتمن | نیرو را از شفت به اسلاید منتقل می کند | محدوده تنظیم؛ وضعیت پیچ و مهره قفل؛ واکنش متقابل |
| اسلاید (رم) | قالب بالایی را حمل می کند و روی گچ ها حرکت می کند | لغزش غده، موازی بودن، صافی صفحه لغزنده، وزن ابزار کار اسلاید را می پذیرد |
| گپ ها و راهنماها | سرسره را در تمام طول سکته مغزی به سمت تخت نگه دارید | قابل تنظیم یا ثابت؛ روانکاری؛ فاصله اندازه گیری سایش |
| بشقاب و تخت تخت | قالب پایینی را پشتیبانی می کند و بار را درون قاب پخش می کند | منطقه تخت، الگوی شیار T، ضخامت، برش کوسن |
| فلایویل و کلاچ/ترمز | انرژی را بین ضربه ها ذخیره می کند و هر ضربه را در صورت نیاز شروع می کند | نوع کلاچ (مکانیکی، اصطکاک هوا، مرطوب، سروو مستقیم)؛ زاویه توقف ترمز؛ حالت های تک زمانه و اینچی |
| سیلندرهای تعادلی | برای کاهش فاصله و سایش، وزن اسلاید و ابزار را تحمل کنید | پایداری فشار هوا؛ واکنش به تغییرات وزن ابزار |
| کوسن قالب | مقاومت کنترل شده ای را برای کشیدن، جداسازی و بیرون راندن فراهم می کند | ظرفیت بالشتک، ضربه، چه پنوماتیک، چه هیدرولیک یا سروو کنترل شود |
| تنظیم اسلاید | ارتفاع بسته را برای مطابقت با مجموعه قالب تنظیم می کند | دستی، موتوری یا هیدرولیک؛ وضوح و تکرارپذیری |
| سیستم کنترل و ایمنی | سکته مغزی را ترتیب می دهد و در صورت شکستن محافظ، دستگاه را متوقف می کند | پرده های نور، کنترل دو دستی، بی صدا، دسته ایمن ایست، نظارت بر تناژ و حفاظت از قالب |
دو جزئیات در آن جدول بیش از آنچه معمولاً به آن توجه می شود، شایسته توجه هستند. اولین مورد انحراف است. یک قاب پرس به سادگی نیرو را جذب نمی کند. زیر آن کمی خم می شود و این خم شدن فاصله قالب را باز می کند. فریمی که بیش از چند دهم میلیمتر از سطح تخت منحرف میشود، ابزار را سریعتر میپوشاند و قطعاتی با لبههای مخروطی تولید میکند. دومی بالشتک قالب است که اغلب به عنوان یک وسیله جانبی در نظر گرفته می شود، اما در واقع تفاوت بین پرس هایی است که می توانند نقاشی بکشند و پرس هایی که فقط می توانند خالی شوند.
دنبال کردن دنباله به عنوان زنجیره ای از تبدیل انرژی آسان تر است تا به عنوان لیستی از قطعات. یک موتور الکتریکی یک چرخ طیار را تا سرعت حرکت آن می چرخاند. چرخ طیار، نه موتور، انرژی را برای سکته مغزی تامین می کند. بین ضربات، موتور مقدار کمی از سرعت چرخ فلایویل را که در چرخه قبلی از دست داده بازیابی میکند، به همین دلیل است که شکلگیری مداوم سنگین توسط اینرسی چرخ فلایویل و رتبه موتور به جای قالب به تنهایی محدود میشود.
هنگامی که اپراتور پرس را خاموش می کند، کلاچ درگیر می شود و فلایویل را به میل لنگ یا میل خارج از مرکز قفل می کند. شفت می چرخد، میله اتصال می چرخد و لغزش به سمت پایین حرکت می کند. میل لنگ در نزدیکی انتهای حرکت به نقطهای میرسد که اهرم آن بیشتر است و قالب با مواد برخورد میکند. سپس ترمز شفت را، معمولاً در نقطه مرگ بالا، متوقف میکند، و کلاچ آزاد میشود تا چرخ طیار بتواند در زمانی که اپراتور قطعه را تخلیه میکند، سرعت را بازیابی کند.
پرس سروو موتور، چرخ فلایویل، کلاچ و ترمز را با یک موتور با گشتاور بالا و مکانیزم پیچ یا میل لنگ جایگزین می کند. سپس حرکت لغزش قابل برنامه ریزی است: لغزش می تواند از طریق تماس کند شود، در پایین بماند، قسمتی از مسیر معکوس شود، یا در حرکت برگشت سرعت بگیرد. این مکانیزم پشت شکل دهی چند حالته است و آنچه را که در کشش عمیق و مواد شکننده یا فنری ممکن است تغییر می دهد.
در یک پرس مکانیکی، نیروی مفید در چند میلی متر آخر قبل از مرکز مرده پایین متمرکز می شود. نتیجه عملی این است که کاری که به حداکثر تناژ نیاز دارد باید به گونه ای ترتیب داده شود که تغییر شکل نزدیک به انتهای ضربه اتفاق بیفتد. خالی کردن و سکه گذاری کاملاً با این کار مطابقت دارد، زیرا مواد در فاصله بسیار کوتاهی قیچی می کنند یا تسلیم می شوند.
نقاشی نمی کند. ممکن است یک فنجان به چند سانتیمتر حرکت رو به پایین نیاز داشته باشد و در طی آن پرس فقط میتواند کسری از تناژ نامی خود را تامین کند. به همین دلیل است که پرس انتخاب شده برای طراحی به طور قابل توجهی بزرگتر از پرس انتخاب شده برای خالی کردن همان صفحه است. مهندسانی که این قانون را می دانند، تناژ را برای عمیق ترین نقطه قرعه کشی می دانند، نه برای وزن قطعه تمام شده.
یک پیامد دوم و ظریف تر وجود دارد. از آنجا که منحنی نیرو در نزدیکی پایین شیب دار است، تغییرات کوچک در ضخامت یا سختی مواد به تغییرات زیادی در باری که پرس می بیند تبدیل می شود. سیم پیچی با ضخامت سه صدم میلی متر در یک پالت و ضخامت آن در پالت بعدی به صورت سنبله های تناژ ظاهر می شود. پرسهایی با نظارت بر تناژ و محافظ قالب دقیقاً این را تماشا میکنند و قبل از اینکه سنبله به قالب ترک خورده یا قاب کشیده تبدیل شود، دستگاه را متوقف میکنند.
چهار ترتیب متداول است و هر کدام برنامه تعمیر و نگهداری را به اندازه پاکت عملکرد تغییر می دهد:
برای مغازهای که دو یا سه شیفت کار میکند، تفاوت بین کلاچ اصطکاکی خشک و کلاچ مرطوب معمولاً به جای قیمت خرید، در ساعات توقف در سال اندازهگیری میشود.
کاتالوگ های مطبوعاتی از واژگان فشرده استفاده می کنند. هر عبارت در ورق به یک محدودیت فیزیکی در ابزارسازی نشان داده میشود، و خواندن نادرست یکی از آنها شایعترین دلیل چاپی است که نمیتواند کاری را که برای آن خریداری شده است اجرا کند.
| مدت | معنی آن چیست | نتیجه عملی |
|---|---|---|
| تناژ رتبه بندی شده | حداکثر نیروی موجود، معمولاً در نزدیکی نقطه مرده پایین بیان می شود | باید از حداکثر نیروی عملیات تجاوز کند، نه نیروی متوسط |
| طول سکته مغزی | کل حرکت اسلاید از نقطه مرگ بالا به پایین | برای بارگیری و تخلیه قطعه و پاکسازی قالب باید به اندازه کافی طولانی باشد |
| سکته مغزی در دقیقه (SPM) | سرعت چرخه در سرعت نامی | خروجی نظری را تنظیم می کند. دست زدن و تغذیه معمولاً به محدودیت واقعی تبدیل می شود |
| ارتفاع قالب / ارتفاع بسته | فاصله از بالای تخت تا پایین کشویی در مرکز مرده پایین، با تنظیم در یک موقعیت مشخص شده | خیلی کم به این معنی است که مجموعه قالب مناسب نخواهد بود. بیش از حد را می توان با اسپیسر تصحیح کرد اما سفتی دارد |
| تنظیم اسلاید | محدوده ای که ارتفاع بسته را می توان تغییر داد | تعیین میکند که پرس میتواند چند مجموعه قالب مختلف را بدون رایزر بپذیرد |
| قسمت تخت و سرسره | سطح نصب قابل استفاده | باید حاوی ردپای قالب با فضایی برای گیره باشد، نه فقط طرح کلی قالب |
| عمق گلو | فاصله از قاب تا مرکز اسلاید روی یک پرس باز | عرض ورق را که می توان از کناره دستگاه با شکاف باز تغذیه کرد، محدود می کند |
| کوسن قالب capacity and stroke | نیرو و سفر برای کشیدن و برهنه کردن در دسترس است | پرس بدون بالشتک مناسب، بدون توجه به تناژ، نمی تواند طراحی کند |
| ابعاد پنجره یا بازشو | فضای خالی در پایه های پرس قاب بسته | تعیین می کند که آیا تغذیه سیم پیچ، بازوهای انتقال یا ربات ها می توانند به منطقه قالب برسند |
| انحراف تحت بار | قاب stretch and slide tilt at rated tonnage | سایش درایوها و مخروطی شدن قطعات. در بسترهای پهن و بارهای خارج از مرکز بیشترین اهمیت را دارد |
دو مورد از اینها به گونه ای با هم تعامل دارند که افراد را جلب می کند. طول ضربه و ارتفاع قالب با یکدیگر عوض میشوند: یک حرکت طولانیتر فضای بیشتری برای تغذیه و بیرون انداختن میدهد، اما در بسیاری از طرحها حداقل ارتفاع بسته شدن را نیز کاهش میدهد، زیرا پرتاب میل لنگ و موقعیت لغزش از نظر هندسی به هم مرتبط هستند. یک پرس با ضربه سخاوتمندانه ممکن است یک پشته قالب کوتاه بدون صفحه بالابر را نپذیرد و یک صفحه رایزر یک مفصل بین قالب و بستر اضافه می کند که باید شیم و بررسی شود.
بارگیری خارج از مرکز مشکل دیگر است. کاتالوگ ها تناژ را برای بار متمرکز نشان می دهند. یک پرس تک نقطه ای که در یک طرف اسلاید قرار می گیرد، آن را کج می کند، شکاف گیگ را از یک طرف باز می کند و از طرف دیگر می بندد. نتیجه ضخامت قطعه ناهموار، تسریع سایش گاب و در بدترین حالت، یک لغزش ترک خورده است. زمانی که قالب را نمی توان در مرکز قرار داد، معمولاً حد عملی حدود نیمی از تناژ نامی در ماشین های تک نقطه ای و تقریباً دو سوم در ماشین های دو نقطه ای فرض می شود، اما رقم واقعی باید از نمودار بار خود سازنده به جای یک قانون سرانگشتی باشد.
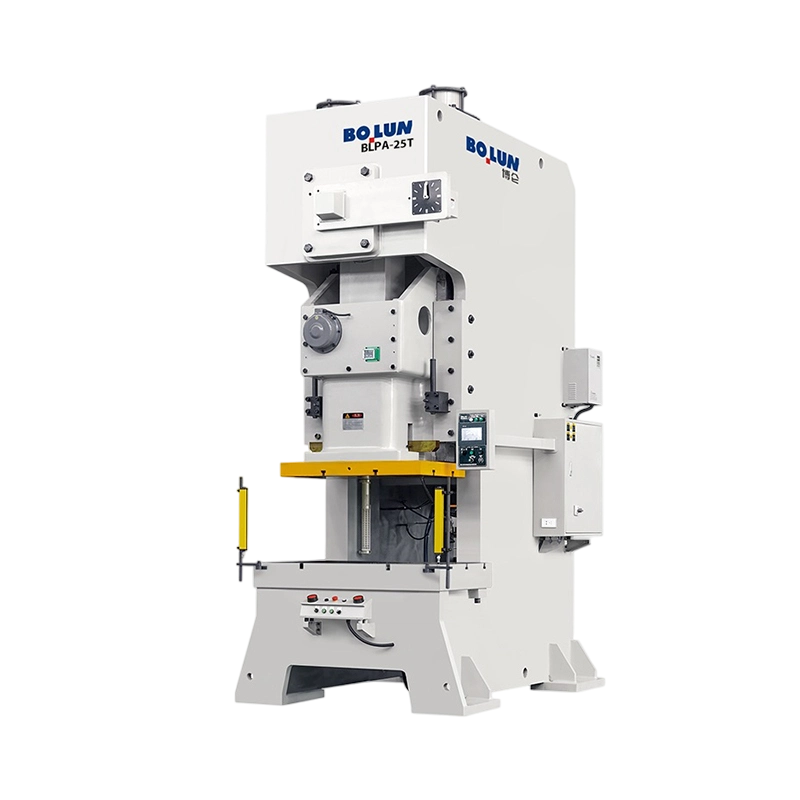
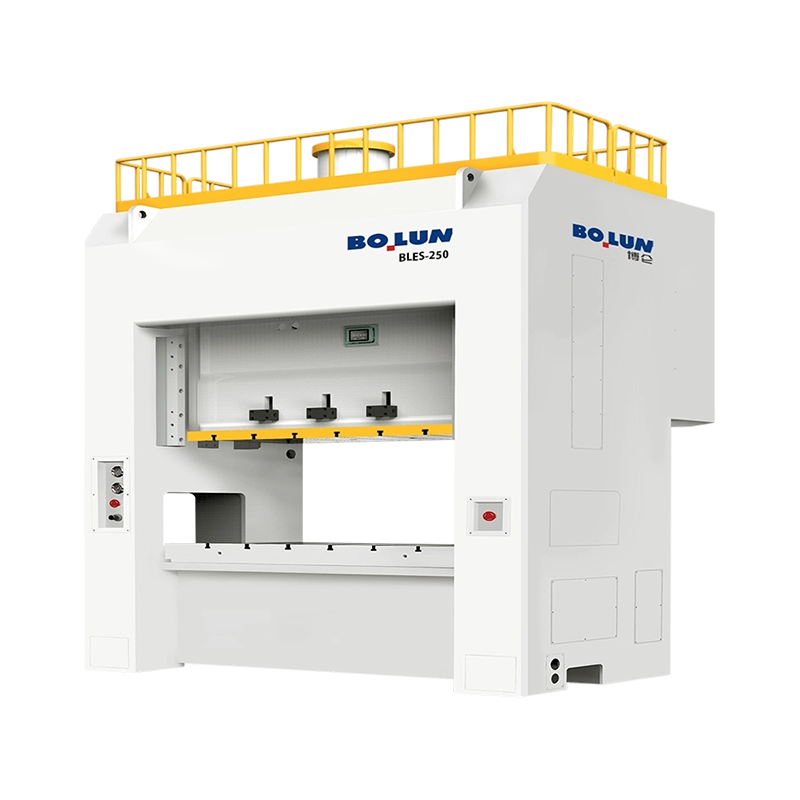
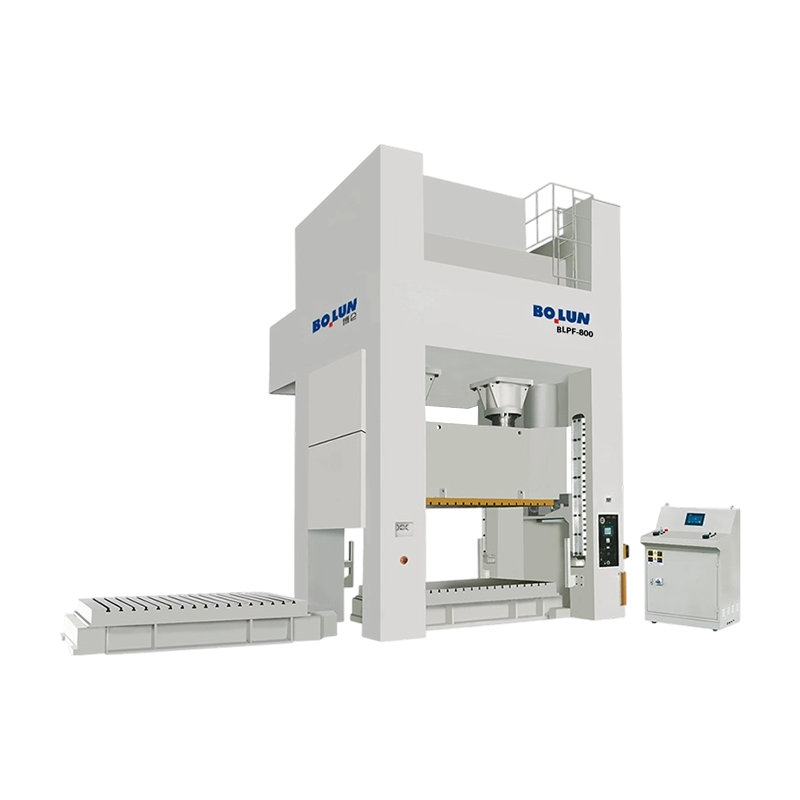
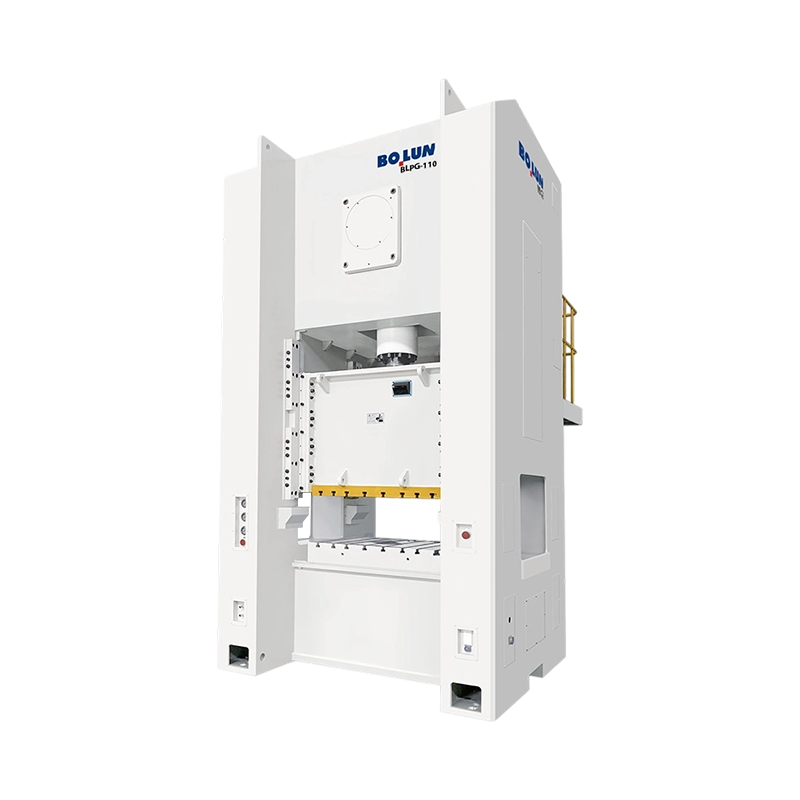
قاب اولین تصمیم سازه ای است و بر اساس اندازه قطعه، روش تغذیه و تحمل انجام می شود. یک پرس نوع باز دارای یک قاب C شکل است که درایو و اسلاید فقط از یک طرف پشتیبانی می شود. یک پرس بسته از دو طرف اسلاید را احاطه کرده است، بنابراین مسیر بار متقارن است.
پیامد آن واضح است. یک پرس باز امکان دسترسی سه طرفه به قالب را فراهم می کند که بارگذاری دستی، تغذیه جانبی قطعات طولانی و تغییرات قالب سریع را آسان می کند، اما قاب کمتر سفت است و در زیر بار بیشتر منحرف می شود. پرس بسته بسیار سفتتر است و برای قالبهای پیشرونده، تناژ بالا، تحملهای محدود و هر فرآیندی که در آن موازیسازی لغزش حیاتی است، انتخاب عادی است. اگر قطعه طولانی است و باید از کناره تغذیه شود، یک قاب باز با گلوی عمیق اغلب تنها پاسخ عملی است. اگر قطعه یک مهر زنی دقیق باشد که با سرعت تولید می شود، قاب بسته تقریباً همیشه بر عمر ابزار پیروز می شود. یک درمان دقیق تر از مبادلات در این مقایسه موجود است طرح های پرس باز و بسته ، که آرگومان انحراف را با عمق بیشتری پوشش می دهد.
| عامل | نوع باز (فریم C) | نوع بسته (فریم H) |
|---|---|---|
| مسیر بارگذاری | نامتقارن؛ قاب به عنوان یک کنسول عمل می کند | متقارن؛ هر دو قائم بار را به اشتراک می گذارند |
| انحراف تحت بار | بالاتر، و اسلاید را کج می کند | کم، با شیب اسلاید بسیار کمتر |
| دسترسی به قالب | سه طرف باز است | فقط شیشه های جلو و عقب |
| محدوده تناژ معمولی | سبک تا متوسط | متوسط تا خیلی سنگین |
| بهترین مناسب برای | قالب های تک ایستگاهی، قطعات بلند با تغذیه جانبی، کارگاه ها و مسیرهای کوتاه | قالب های پیشرونده و انتقالی، مهر زنی با حجم بالا، تحمل های محکم |
| بمیر زندگی | در جایی که تحمل محدود است کوتاه تر است | طولانی تر، زیرا فاصله ها ثابت می مانند |
| رد پا | جمع و جور، آسان برای تغییر موقعیت | بزرگتر، به یک پایه اساسی نیاز دارد |
| مناسب اتوماسیون | ساده با بارگیری دستی یا ربات از کنار | به خوبی برای خطوط سیم پیچ، انتقال و اتوماسیون در مطبوعات مناسب است |
یک هیبرید شایسته ذکر است زیرا در عمل رایج است: قاب نیمه بسته یا پشت باز. پیوندی جزئی بین پایههای قائم پشت سرسره اضافه میکند که در عین حفظ بیشتر دسترسی جانبی، مقدار مفیدی از استحکام را بازیابی میکند. برای مغازه هایی که نیاز به اجرای کار تک ایستگاهی و پیشرونده متوسط روی یک دستگاه دارند، این یک حد وسط معقول است.
ساختار قاب سختی را تعیین می کند. درایو شکل سکته مغزی را تعیین می کند و با آن، محدوده فرآیندهایی را که پرس می تواند اجرا کند، تعیین می کند.
A درایو لنگ ساده ترین و ارزان ترین چیدمان است. شعاع میل لنگ حرکت را تنظیم می کند و سرعت لغزش از یک منحنی سینوسی پیروی می کند که در وسط حرکت به سمت پایین به اوج می رسد. این سریع، کارآمد و ایده آل برای خالی کردن، سوراخ کردن و شکل دادن کم عمق است.
یک درایو دنده غیرعادی یک چرخ دنده را بین چرخ فلایویل و شفت خارج از مرکز قرار می دهد. دنده سرعت را کاهش می دهد و گشتاور را چند برابر می کند، بنابراین بار سنگین تری را می توان با همان موتور و بسته کلاچ جابه جا کرد. پرس دندههای غیرعادی پاسخ سنتی برای کارهای عمیق و با تناژ بالا مانند شکلدهی پانلهای بزرگ است، جایی که لغزش باید مسیر طولانی را طی کند و همچنان نیرو ایجاد کند.
A درایو را تغییر دهید به جای یک میل لنگ از یک اتصال استفاده می کند. مزیت مکانیکی به طور چشمگیری به سمت پایین حرکت افزایش می یابد و در پایان سفر یک رویکرد آهسته، یک توقف کوتاه و نیروی بسیار زیاد ایجاد می کند. این ترکیب چیزی است که پرسهای ضامن را برای عملیات آهنگری سرد، سکهزنی و اندازهسازی مناسب میسازد، جایی که مواد باید به جای بریدن یا خم شدن، مجبور شوند به داخل حفره قالب بروند.
A درایو سروو رابطه ثابت بین موقعیت لغزش و زاویه میل لنگ را حذف می کند. حرکت اسلاید به یک نمایه برنامه ریزی شده تبدیل می شود. می تواند به سرعت نزدیک شود، در لحظه تماس به سرعت کنترل شده آهسته شود، زیر بار بماند و با سرعت بالا برگردد. در طراحی عمیق، این خطر پارگی را کاهش می دهد، زیرا مواد با سرعتی کشیده می شوند که می تواند تحمل کند. در شکل گیری مواد با استحکام بالا یا مستعد برگشت فنری، امکان یک ضربه کالیبراسیون در پایین را فراهم می کند. همین انعطافپذیری از پروفایلهای حرکتی چند حالته پشتیبانی میکند که در یک میل لنگ ثابت غیرممکن است.
| نوع درایو | مشخصه سکته مغزی | نیرو در انتهای سکته مغزی | برنامه های کاربردی معمولی |
|---|---|---|---|
| میل لنگ | حرکت سینوسی ثابت | تناژ رتبه بندی شده near BDC | خالی کردن، سوراخ کردن، شکل دادن کم عمق، مهر زنی عمومی |
| دنده غیر عادی | سکته مغزی ثابت و طولانی تر با گشتاور بالاتر | بالا، پایدار در یک سفر طولانی تر | تشکیل پانل های بزرگ، قطعات عمیق، قالب های مترقی سنگین |
| تغییر وضعیت دهید | آهسته نزدیک به پایین با یک توقف کوتاه | بسیار بالا، در پایان متمرکز است | آهنگری سرد، سکه زنی، اندازه گیری، تشکیل مواد ضخیم |
| سروو | مشخصات قابل برنامه ریزی، ساکن و معکوس امکان پذیر است | کنترل شده و قابل تکرار در هر نقطه از نمایه | کشش عمیق، شکل دهی حساس به فنر، عملیات چند مرحله ای |
انتخاب صرفاً فنی نیست. پرس میل لنگ هزینه کمتری دارد و نگهداری آن آسان تر است. یک سروو پرس هزینه بیشتری دارد اما می تواند جایگزین دو دستگاه معمولی و مجموعه ای از عملیات دستی شود. اقتصاد معمولاً به این بستگی دارد که چه مقدار از صرفه جویی در کار و عملیات ثانویه را می توان در طول عمر قالب بازیافت کرد.
تقریباً هر قطعه فلزی تولید انبوه حداقل یک بار از پرس عبور کرده است. فرآیندها به چند گروه قابل تشخیص تقسیم میشوند و هر گروه خواستههای خاصی را از دستگاه ایجاد میکند.
خالی کردن یک شکل از ورق را در یک حرکت برش می دهد. سوراخ کردن آن را سوراخ می کند. هر دو عملیات برشی هستند که در یک فاصله بسیار کوتاه تکمیل می شوند، به این معنی که کاملاً با بالای منحنی نیرو مطابقت دارند. خواسته ها تناژ بالا، قاب سفت برای ثابت نگه داشتن فاصله قالب و دوچرخه سواری سریع است. قالب های پیشرونده به صورت خالی کردن، سوراخ کردن، شکل دادن و برش دادن به یک نوار روی هم قرار می گیرند، و آنها به یک پرس قاب بسته با بستر سفت و موازی لغزشی خوب نیاز دارند، زیرا هر ایستگاه خطای تراز قبلی را به ارث می برد.
این عملیات به جای جداسازی مواد، آنها را تغییر شکل می دهد. خم شدن و شکلدهی سبک به نیروی متوسطی در طول سفر طولانیتر نیاز دارد، بنابراین پرس با طول حرکت معقول و بالشتک با درجه مناسب ابزار مناسبی است. سکهکاری و برجستهسازی به عکس آن نیاز دارد: نیروی شدید تقریباً بدون سفر، جایی که دندههای ضامن و غیرعادی جایگاه خود را به دست میآورند.
طراحی عمیق pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  پرس سروو تک نقطه ای نوع باز BLAS-125 برای طراحی عمیق سروو پرس تک نقطهای نوع باز برای کشش عمیق و کشش، دارای درایو مستقیم با گشتاور بالا، عمق گلوگاهی 350 میلیمتری و ظرفیت 1250 کیلو نیوتن. مشاهده محصول → سروو پرس تک نقطه ای نوع باز BLAS125، برای طراحی عمیق مشخص شده است و یک حرکت طولانی و قابل کنترل را با آرایش بالشتکی ترکیب می کند که به جای خالی کردن ساده، مناسب کار فنجانی است.
آهنگری سرد فلز را مجبور می کند تا در دمای اتاق در داخل قالب جریان یابد. نیروها زیاد هستند، تغییر شکل شدید است و بار در یک پالس کوتاه و سنگین به انتهای ضربه می رسد. پرس های ضامن دار دقیقاً برای این مشخصات ساخته شده اند: یک رویکرد آهسته و قدرتمند، یک اقامت کوتاه که به مواد اجازه می دهد حفره را پر کند و بازگشت سریع. ماشین آلات این کلاس، مانند این  پرس نوع ضامن فورج سرد با تغییر شکل بالا BLKP-650 پرس ضامن فورج سرد سنگین با ظرفیت 6500 کیلو نیوتن، ضربه فشار نامی 8 میلی متر، قاب با استحکام بالا و اجکتور یکپارچه برای کار با تغییر شکل شدید. مشاهده محصول → پرس ضامن آهنگری سرد با تغییر شکل بالا، حول هندسه حرکت متعادل طراحی شده است، که مربع لغزش را تحت بارهای خارج از مرکز که قالب های آهنگری ایجاد می کنند، و اطراف قابی که به اندازه کافی سفت است تا ابعاد حفره را در هزاران چرخه نگه دارد، حفظ می کند.
محفظههای باتری و محفظههای مشابه قطعات کشیدهشده با دیواره نازک و بلند هستند که در مقادیر بسیار زیاد تولید میشوند. این فرآیند اساساً یک کشش سخت با تحمل ضخامت دیواره، مراحل شکلگیری کم عمق اما مکرر و یک نیاز سخت است که قطعات صاف و مربعی بیرون بیایند. از آنجایی که قطعات اغلب از سیم پیچ عریض روی خطوط خودکار تولید می شوند، پرس به یک بستر عریض، یک قاب باز بسته یا سنگین، و توانایی نگه داشتن تلورانس در عرض کامل بستر و نه فقط در مرکز نیاز دارد. ماشین های هدفمند مانند این  پرس پوسته باتری دو نقطه ای نوع باز با تناژ بالا BLPC2-160 پرس پوسته باتری دو نقطه ای نوع باز که برای تشکیل قطعات باتری در مقیاس بزرگ و کاربردهای پوسته باتری در تولید با حجم بالا قرار دارد. مشاهده محصول → پرس پوسته باتری با تناژ بالا و بسیار پایدار برای ترکیبی از عرض بستر، تناژ و تکرارپذیری پیکربندی شده است.
هر شغلی متناسب با یک منطقه قالب فشرده نیست. پانلهای عریض، لفافهای لوازم خانگی و بخشهای ساختاری بلند به یک بستر پهن یا یک گلوگاه عمیق نیاز دارند که به مواد اجازه عبور از کنار لغزنده را بدهد. پرسهای باز گلویی دقیقاً به همین دلیل وجود دارند: آنها مقداری استحکام را با توانایی وارد کردن یک ورقه بزرگ از کناره دستگاه در حالی که قالب روی تخت نصب میشود، عوض میکنند.
انتخاب فشار اغلب زمانی که فرآیند پس از خرید دستگاه تعریف می شود، اشتباه می شود. کار به ترتیب معکوس در مرحله نقل قول بیشتر طول می کشد و ماه ها بعد ذخیره می شود.
ترتیب مهم است زیرا هر مرحله مرحله بعدی را محدود می کند. به عنوان مثال، تغییر در عمق ترسیم میتواند باعث ایجاد یک ضربه طولانیتر شود، که باعث تغییر ارتفاع بسته میشود، که ممکن است یک اندازه فریم متفاوت را کاملاً مجبور کند. انجماد فرآیند ابتدا قسمت اعظم رفت و برگشت را از بین می برد.
قیمت خرید پرس کوچکترین عدد در طول عمر آن است. اعداد بزرگتر عبارتند از ابزارآلات، انرژی، تعمیر و نگهداری و خرابی برنامه ریزی نشده، و آنها تحت تأثیر انتخاب های مشخصات سال ها قبل هستند.
عمر ابزار بستگی به هم ترازی دارد. هر دهم میلیمتر شیب لغزشی یا انحراف قاب بهعنوان فاصله ناهموار قالب ظاهر میشود، و فاصله ناهموار به معنای فرورفتگی، سایش لبه، ضربههای ضربهخورده و ترک خورده است. پرس که به اندازه کافی برای کار سفت است، اغلب هزینه های مابه التفاوت قاب را تنها از طریق افزایش عمر قالب می پردازد، به خصوص در قالب های پیشرونده که در آن یک خرابی یک ایستگاه کل خط را متوقف می کند.
مصرف انرژی تحت تأثیر اندازه چرخ فلایویل و موتور است. پرس با فلایویل بزرگ، سرعت را سریعتر بین ضربات بازیابی میکند و جریان ثابتتری میکشد، در حالی که فشاری که در محدوده آن کار میکند، موتور را به سختی میچرخاند و محفظه را گرم میکند. در فشارهای سروو، تصویر تغییر می کند: درایو حداکثر جریان را در حین شکل گیری می گیرد، بنابراین منبع تغذیه، کابل کشی و هر ترتیب بازیافت انرژی در مرحله مشخصات به جای راه اندازی، شایسته توجه هستند.
الزامات ایمنی غیرقابل مذاکره و به طور فزاینده ای خاص هستند. حفاظ مکانیکی، دروازههای در هم قفل شده، پردههای نور با خاموشکننده برای تغذیه خودکار، کنترل دو دستی برای ایستگاههای بار دستی و سیستم نظارت بر ترمز که عملکرد توقف را تأیید میکند، خط پایه عادی هستند. نظارت بر تناژ و حفاظت از قالب در عمل به یک اندازه مهم هستند، زیرا شکست آهسته ابزارآلات را به یک ماشین متوقف و یادداشتی در گزارش تعمیر و نگهداری تبدیل میکنند.
دو هزینه دیگر به طور معمول دست کم گرفته می شوند. هوای فشرده برای تعادل، تحریک کلاچ و بالشتکهای پنوماتیکی استفاده میشود و نشتی در آن مدار بهعنوان پاسخ نامنظم کلاچ و تعادل لغزشی دریفت نشان داده میشود. روانکاری دومین مورد است: سیستمهای گردش خودکار با فیلتراسیون و نظارت بر فشار، آنچه را که قبلاً یک کار دستی روزانه بود، به تعویض فیلتر برنامهریزیشده تبدیل میکنند و قبل از اینکه به یک گیب نمرهدار تبدیل شود، پمپ معیوب را میگیرند.
پرس مکانیکی یک دستگاه قوی است، اما در مکانهای قابل پیشبینی فرسوده میشود، و سایش آن مدتها قبل از اینکه در قطعات قابل مشاهده باشد، قابل اندازهگیری است.
مطبوعاتی که بر اساس برنامه زمانبندی نگهداری می شوند، می توانند برای چندین دهه کار کنند. یک مطبوعاتی که تا زمانی که چیزی خراب شود، معمولاً به یک هفته، یک هفته تولید و ارتباط با مشتری نیاز دارد. تفاوت در هزینه بین این دو رویکرد بیشتر اداری است: یک چک لیست، مجموعه ای از تحمل ها و شخصی که مسئول ثبت اعداد است.
مرحله نهایی تأیید این است که دستگاه ارائه شده هنوز در پنج سال مناسب خواهد بود، زمانی که مخلوط قطعات تغییر کرده و تلرانس ها سفت شده است. چند بررسی بیشتر خطر را پوشش می دهد.
تامین کنندگان با تولید داخلی تمایل دارند به این سوالات با نقشه ها و اندازه گیری ها پاسخ دهند تا با صفت. به عنوان مثال، Bolun محدوده پرس خود را حول یک سیستم تولید زنجیره کامل می سازد که طراحی، ساخت اجزای هسته و مونتاژ نهایی را پوشش می دهد، که آرایشی است که نمودار بار و شکل انحراف را به جای تقریبی معنادار می کند. خریداران در حال ارزیابی الف تامین کننده پرس پاور باید توانایی تولید آن اعداد در صورت درخواست را به عنوان اولین فیلتر، مدتها قبل از ورود قیمت به بحث، در نظر گرفت.
پرس قدرتی ایده ساده ای است که با دقتی غیرمعمول اجرا می شود: انرژی را در یک جرم چرخان ذخیره کنید، آن را از طریق پیوندی که نیرو را چند برابر می کند آزاد کنید، و نتیجه را چنان دقیق هدایت کنید که یک قالب بتواند فلز را به کسری از میلی متر، ده ها هزار بار در روز برش دهد، خم کند یا بکشد. هر چیزی که در مشخصات مهم است از آن جمله نتیجه می گیرد.
تناژ سقف را به شما می گوید. منحنی نیرو به شما می گوید که در کجا می توانید از آن استفاده کنید. قاب به شما می گوید که چه مقدار از آن روی قالب متمرکز می شود. درایو به شما می گوید که آیا حرکت ثابت است یا قابل برنامه ریزی. بالشتک، تخت و ارتفاع بسته به شما میگوید که آیا ابزار شما مناسب است یا خیر.
این پنج مورد را درست انجام دهید و پرس تبدیل به کم جذاب ترین دستگاه در کارخانه می شود که دقیقاً همان چیزی است که باید باشد. آنها را اشتباه بگیرید و این به گلوگاهی تبدیل می شود که هر مکالمه ای با آن شروع می شود.


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک مدیر تولید در یک کارخانه قطعات فلزی با اندازه متوسط اخیراً با مشکلی روب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

