
A پرس قدرت مکانیکی ماشین ابزاری است که نیرو را از طریق سیستم های مکانیکی به قطعه کار اعمال می کند، در درجه اول با استفاده از چرخ فلایویل و مکانیزم های خارج از مرکز برای ایجاد فشار ثابت و قابل تکرار برای عملیات شکل دهی، مهر و موم کردن و شکل دهی. . این ماشینهای صنعتی ستون فقرات تولید مدرن را تشکیل میدهند و امکان تولید انبوه قطعات فلزی، قطعات خودرو و مجموعههای صنعتی را فراهم میکنند. پرس های قدرت مکانیکی، حرکت چرخشی الکتریکی یا موتوری را به حرکت خطی کنترل شده تبدیل می کند و نیروی فوق العاده ای را برای شکل دادن مواد خام به محصولات نهایی با دقت و سازگاری اعمال می کند.
طبقه بندی پرس های مکانیکی به طرح های نوع باز و بسته نشان دهنده تمایز اساسی بر اساس ساختار قاب و ویژگی های ایمنی عملیاتی است. پرس های قدرت مکانیکی در پیکربندی های مختلف از مدل های رومیزی کوچک که ده ها کیلونیوتون نیرو تولید می کنند تا تاسیسات صنعتی بزرگ بیش از چندین هزار کیلونیوتون فشار اعمالی موجود هستند. . درک تفاوتهای بین انواع پرس، مهندسان تولیدی و مدیران تأسیسات را قادر میسازد تا تجهیزاتی را انتخاب کنند که به طور بهینه برای نیازهای تولید، محیطهای ایمنی و اهداف کیفی مناسب باشد.
تکامل فناوری پرس مکانیکی بیش از یک قرن را در بر می گیرد، با طرح هایی که به طور مداوم برای افزایش بهره وری، دقت و ایمنی اپراتور اصلاح می شوند. پرس های مکانیکی مدرن سیستم های کنترل پیشرفته، مکانیسم های تغذیه خودکار و ویژگی های ایمنی جامع را که در نسل های قبلی در دسترس نبودند، یکپارچه می کنند. علیرغم ظهور جایگزینهای هیدرولیک و پنوماتیک، پرسهای قدرت مکانیکی به دلیل قابلیت اطمینان، سرعت، مقرون به صرفه بودن و توانایی ارائه کیفیت ثابت در سراسر دورههای تولید که هزاران قطعه یکسان را در بر میگیرند، در بسیاری از بخشهای تولیدی غالب باقی میمانند.
یک باز کردن نوع Power Press Machine دارای طراحی قاب قابل دسترس با طرف های باز و حداقل محافظ است که امکان دسترسی آسان به محل کار برای قرار دادن قطعات کار و استخراج قطعات نهایی را فراهم می کند. . این پیکربندی باعث میشود پرسهای نوع باز مخصوصاً برای عملیات تولید تک ضربه یا کوتاهمدت که بارگیری و تخلیه مکرر مواد اتفاق میافتد مناسب باشد. عدم وجود ساختار قاب گسترده در اطراف منطقه کار، دید واضح و دسترسی راحت را برای اپراتورها فراهم می کند و زمان چرخه تولید را برای برنامه هایی که نیاز به قرار دادن اجزای دستی بین چرخه های پرس دارند، کاهش می دهد.
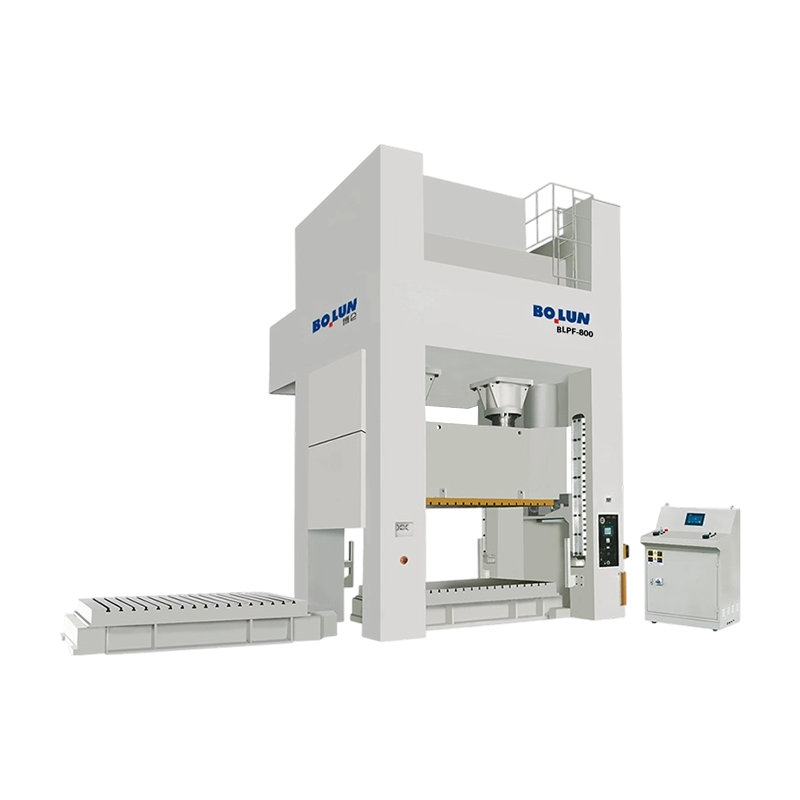
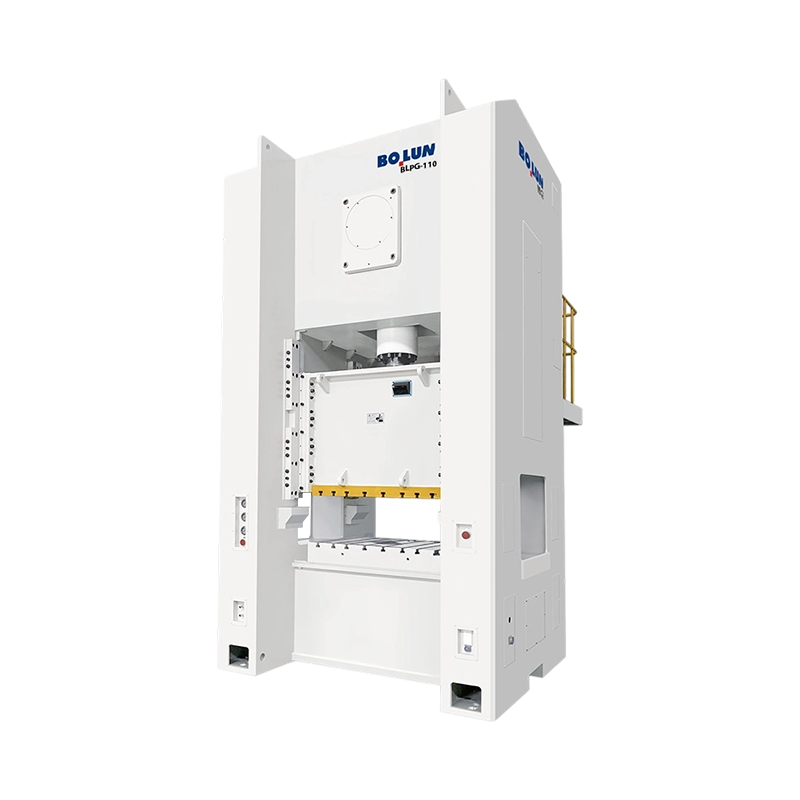
ماشینهای پرس قدرتی نوع باز معمولاً از یک قاب C یا طرح قاب شکاف استفاده میکنند که قسمت باز آن دسترسی به منطقه کار را فراهم میکند. این سازه شامل یک پایه محکم، ستونهای عمودی است که سر پرس را نگه میدارند و معمولاً یک قوچ ثابت به سمت پایین حرکت میکند. پیکربندی باز اجازه می دهد تا قطعات کار به راحتی از کناره قرار گیرند و این ماشین ها را برای عملیات پرس شامل مواد بزرگ یا نامنظم ایده آل می کند. طراحی سادهتر قاب به معنای هزینههای تولید کمتر در مقایسه با طرحهای قاب بسته است و پرسهای نوع باز را از نظر اقتصادی برای عملیاتهای تولیدی در مقیاس کوچک تا متوسط جذاب میکند.
مزیت اصلی ماشین های پرس قدرتی نوع باز در دسترسی آنها برای عملیات دستی نهفته است. اپراتورها می توانند قطعات کار یا مجموعه های بزرگ را بدون نیاز به تجهیزات پیچیده نصب یا موقعیت یابی در محل کار قرار دهند. جابجایی مواد سادهتر میشود، زیرا قطعات را میتوان از زوایای مختلف در دو طرف قاب باز وارد کرد. این قابلیت دسترسی بهویژه در محیطهای تولید سفارشی که در آن پیکربندیهای قطعه کار به طور قابلتوجهی بین دورههای تولید متفاوت است، ارزشمند است و به جای ابزارهای تخصصی، به پیکربندیهای ماشین انعطافپذیر نیاز دارد.
ماشینهای پرس قدرتی نوع باز در کاربردهایی از جمله مهر زنی فلز برای اجزای تزئینی یا نسبتاً ساده، عملیات صاف کردن قطعات فلزی منحنی، عملیات برجستهسازی و سکهزنی، عملیات پرچین و مونتاژ، و عملیات شکلدهی بر روی مواد ورق فلزی یا صفحهای عالی هستند. این ماشینها برای توسعه نمونه اولیه و تولید دستهای کوتاه به خوبی کار میکنند، جایی که زمان راهاندازی ابزار، زمان اختصاصی ماشین را توجیه میکند. به عنوان مثال می توان به مهر زنی پانل بدنه خودرو، مونتاژ قطعات الکتریکی و ساخت قطعات مبلمان اشاره کرد.
A دستگاه پرس پاور نوع بسته از یک ساختار قاب کاملاً محصور در اطراف محل کار استفاده می کند که حداکثر محافظت را برای اپراتورها فراهم می کند و سیستم های ایمنی پیشرفته از جمله محافظ های درونی و مکانیزم های تغذیه خودکار را امکان پذیر می کند. . این طرح ایمنی اپراتور و راندمان تولید را بر دسترسی به محل کار اولویت میدهد و پرسهای نوع بسته را برای عملیات تولید مداوم با حجم بالا مناسب میسازد. طراحی محصور یک محیط کاری محدود ایجاد می کند که در آن خطرات بالقوه به طور فیزیکی از تماس اپراتور جدا می شوند و خطر آسیب جدی ناشی از حرکت قطعات پرس یا زباله های پرنده را کاهش می دهد.
دستگاه های پرس پاور نوع بسته دارای محفظه های قاب کامل هستند که فقط نقاط دسترسی مشخص شده برای بارگذاری و برداشتن مواد دارند. ساختار مستحکم مکانیزم پرس، فلایویل و اجزای محرک را در بر می گیرد و از تماس اپراتور با ماشین آلات متحرک در حین کار جلوگیری می کند. در صورت باز شدن حفاظها، قفلهای ایمنی در نقاط دسترسی بهطور خودکار عملکرد پرس را متوقف میکنند، و این اطمینان را میدهد که اپراتورها نمیتوانند سهواً در طول چرخههای پرس فعال به محل کار دسترسی پیدا کنند. طراحی محصور همچنین حاوی نویز عملیاتی است و استحکام ساختاری را فراهم می کند که امکان کنترل دقیق حرکت فشار و تحویل نیرو را فراهم می کند.
ماشینهای پرس قدرت نوع بسته چندین لایه حفاظت ایمنی از جمله قفلهای مکانیکی که از باز شدن گارد در حین کار جلوگیری میکند، دکمههای توقف اضطراری قابل دسترسی از مکانهای مختلف و سیستمهای حسگر که تلاشهای دسترسی غیرمجاز را شناسایی میکنند، یکپارچه میکنند. . طرحهای مدرن شامل سیستمهای نظارت الکترونیکی میشوند که وضعیت چرخه مطبوعات را ردیابی میکنند و در صورت تشخیص ناهنجاری، خاموش شدن خودکار را ممکن میسازند. دستگاههای حسگر حضور میتوانند تشخیص دهند که آیا دستها یا اشیاء دیگر در حین کار وارد منطقه خطر میشوند و باعث توقف فوری فشار میشوند. این ویژگیهای ایمنی جامع، پرسهای نوع بسته را برای تأسیسات بزرگ که در آن اپراتورهای متعدد در طول شیفتهای تولید با تجهیزات تعامل دارند، مناسب میسازد.
دستگاه های پرس قدرت نوع بسته مزایای قابل توجهی را در محیط های تولید با حجم بالا ارائه می دهند. سیستمهای تغذیه خودکار میتوانند مواد را دقیقاً در بین چرخهها قرار دهند و از جابجایی دستی و خطای انسانی بکاهند. مجموعههای قالبی که بهطور خاص برای ماشینهای قاب بسته طراحی شدهاند، از طریق بهینهسازی ویژگیهای حرکت و سکون قوچ، زمانهای چرخه سریعتری را به دست میآورند. سازگاری و تکرارپذیری عملکرد ماشین نوع بسته باعث ایجاد کیفیت یکنواخت قطعات در طول دوره های تولید می شود که هزاران قطعه یکسان را در بر می گیرد. توان تولید در مقایسه با ماشین های نوع باز به طور چشمگیری افزایش می یابد، به طوری که برخی از پرس های نوع بسته صنعتی بیش از 100 قطعه در دقیقه در برنامه های کاربردی با سرعت بالا تولید می کنند.
درک سیستمهای مکانیکی که پرسهای برقی را هدایت میکنند برای بهینهسازی عملکرد آنها و حفظ قابلیت اطمینان تجهیزات ضروری است. پرس های قدرت مکانیکی از چرخ لنگر و مکانیزم های خارج از مرکز یا میل لنگ برای تبدیل نیروی چرخشی موتور به حرکت فشار خطی کنترل شده استفاده می کنند و حداکثر نیرو را در پایین ضربه بدون توجه به مقاومت بار ارائه می کنند. . این مشخصه پرس های مکانیکی را از جایگزین های هیدرولیکی متمایز می کند که نیروی ثابتی را در طول ضربه حفظ می کنند. سیستم درایو مکانیکی مزایای ایمنی ذاتی را از طریق رفتار خودتنظیمی فراهم میکند و در صورت مواجهه پرس با مقاومت غیرمنتظره، به طور خودکار تحویل نیرو را کاهش میدهد.
چرخ طیار به عنوان جزء ذخیره انرژی در سیستمهای پرس مکانیکی عمل میکند و انرژی دورانی را در دورههای بین چرخههای پرس جمعآوری میکند، زمانی که قدرت موتور الکتریکی از تقاضای بار فعلی بیشتر است. هنگامی که پرس درگیر می شود و حرکت شکل دهی را شروع می کند، چرخ طیار انرژی ذخیره شده را آزاد می کند تا با وجود افزایش مقاومت در برابر بار، در تماس قالب با قطعه کار، سرعت حرکت را حفظ کند. این قابلیت ذخیرهسازی انرژی، پرسهای مکانیکی را قادر میسازد تا نیروی عظیمی را در فواصل نسبتاً کوتاه بدون نیاز به موتورهای الکتریکی نسبتاً بزرگ ارائه کنند. یک پرس مکانیکی با یک موتور 1000 کیلووات می تواند نیروهای فشاری معادل پرس هیدرولیک که به 3000 کیلووات یا توان ورودی بیشتر نیاز دارد، وارد کند.
مکانیسم های غیرعادی یا میل لنگ، حرکت چرخشی فلایویل را به حرکت قوچ خطی تبدیل می کند. یک بادامک یا سنجاق میل لنگ خارج از مرکز، حرکت رفت و برگشتی را در حین چرخش بادامک ایجاد می کند، میله اتصال و مجموعه قوچ را در حین فشار فشار دادن به سمت پایین فشار می دهد، سپس با تکمیل چرخش خارج از مرکز به سمت بالا جمع می شود. مزیت مکانیکی در طول ضربه متفاوت است و حداکثر مزیت مکانیکی را در نقطهای که نیروی فشار به اوج میرسد، فراهم میکند. طراحیهای غیرعادی مدرن از طریق ماشینکاری دقیق و اجزای چرخشی متعادل به حرکت بسیار نرم با حداقل لرزش دست مییابند که سرعت فشار را به ۱۰۰ تا ۲۰۰ ضربه در دقیقه یا بیشتر در کاربردهای تخصصی ممکن میسازد. .
مکانیسمهای کلاچ موتور را به چرخ فلایویل و سیستم محرک متصل میکنند و پرس را قادر میسازند در صورت نیاز درگیر و جدا شوند. کلاچ های پنوماتیکی درگیر شدن و جدا شدن سریع را فراهم می کنند و حالت های تک ضربه ای یا عملکرد مداوم را امکان پذیر می کنند. سیستمهای کنترل مدرن دارای قابلیتهای سنجش بار هستند که به طور خودکار درگیری کلاچ را برای بهینهسازی زمان چرخه بر اساس بارهای کاری واقعی تنظیم میکنند. سیستمهای ترمز حرکت پرس را متوقف میکنند و پس از اتمام دوره شکلدهی، قوچ را به طور کامل متوقف میکنند، سرعت برگشت قوچ را کنترل میکنند و از آسیب ناشی از تکانه به ابزار یا قطعات کار جلوگیری میکنند.
| پارامتر عملکرد | باز کردن نوع فشار دهید | مطبوعات نوع بسته | پرس هیدرولیک |
|---|---|---|---|
| سرعت چرخه | 20 تا 60 سیکل در دقیقه | 60 تا 200 سیکل در دقیقه | 5 تا 30 سیکل در دقیقه |
| دسترسی اپراتور | عالی | توسط نگهبانان محدود شده است | متوسط با اتوماسیون |
| نمایه تحویل اجباری | حداکثر در انتهای سکته مغزی | حداکثر در انتهای سکته مغزی | در طول سکته مغزی ثابت است |
| الزامات تعمیر و نگهداری | متوسط | متوسط to High | نگهداری قابل توجه سیال |
| هزینه سرمایه اولیه | کم تا متوسط | متوسط to High | بالا |
| بهره وری انرژی | بالا (Flywheel energy storage) | بالا (Flywheel energy storage) | متوسط (Continuous pump operation) |
| دقت و تکرارپذیری | خوب | عالی | عالی with CNC controls |
| تولید نویز | متوسط to High | متوسط (enclosed) | کم |
پرس های قدرت مکانیکی نوع بسته معمولاً با سرعت های 2 تا 3 برابر سریع تر از طرح های نوع باز کار می کنند و قادر به تولید 100 تا 200 قطعه کامل در دقیقه در کاربردهای با سرعت بالا هستند. این مزیت سرعت نشاندهنده طراحی ساده، یکپارچهسازی ابزار بهینه و سیستمهای تغذیه خودکار موجود در ماشینهای نوع بسته است. پرس های نوع باز با سرعت 20 تا 60 چرخه در دقیقه کار می کنند که منعکس کننده زمان تعیین موقعیت دستی مورد نیاز برای هر جزء و ترتیبات ابزار ساده است. سرعتهای بالاتر پرسهای نوع بسته به میزان قابلتوجهی حجم تولید روزانه بیشتر است و هزینههای تجهیزات بالاتر را از طریق افزایش توان جبران میکند.
پرس های قدرت مکانیکی نوع بسته از طریق ساختار قاب سفت و سخت و حرکت رم دقیق کنترل شده به ثبات ابعادی عالی دست می یابند که در طول دوره های تولیدی که هزاران قطعه را در بر می گیرد، تغییرات جزئی در 0.1 میلی متر مثبت یا منفی ایجاد می کند. . قاب سفت و سخت انحراف را تحت بار کاری کامل به حداقل می رساند، در حالی که مکانیسم های غیرعادی دقیق طول و سرعت حرکت قابل تکرار را ارائه می دهند. پرسهای نوع باز به ثبات ابعادی خوبی دست مییابند، اما معمولاً به دلیل انحراف قاب و سیستمهای کنترل دقیق کمتر، بین ۰.۲ تا ۰.۳ میلیمتر تغییرات مثبت یا منفی ایجاد میکنند.
پرس های قدرت مکانیکی نوع بسته از طریق محفظه جامع و سیستم های ایمنی یکپارچه، حفاظت برتر اپراتور را فراهم می کنند. ماشینهای مدرن نوع بسته استانداردهای ایمنی بینالمللی از جمله مقررات ISO 12100 و OSHA را برآورده میکنند، با چندین سیستم ایمنی اضافی که از دسترسی اپراتور در طول چرخههای پرس فعال جلوگیری میکند. پرسهای نوع باز بیشتر به آگاهی و نظم و انضباط اپراتور برای حفظ شیوههای ایمن متکی هستند و برای جلوگیری از تماس با اجزای رم متحرک یا ابزار پرس نیاز به هوشیاری مداوم دارند. طراحی پرس محصور حاوی نویز بین 80 تا 90 دسی بل در مقایسه با 90 تا 100 دسی بل برای ماشین های نوع باز است که الزامات حفاظت شنوایی را کاهش می دهد و کیفیت محیط کار را بهبود می بخشد.
مشخصات پرس قدرت مکانیکی بر اساس کاربردهای مورد نظر و الزامات حجم تولید به طور قابل توجهی متفاوت است. درک مشخصات کلیدی، انتخاب مناسب پرس برای الزامات تولید را امکان پذیر می کند.
پرس های قدرت مکانیکی بر اساس حداکثر نیروی فشاری که بر حسب کیلونیوتون یا تن متریک اندازه گیری می شود طبقه بندی می شوند. درجه بندی نیروی موجود بین 5 تا 10 کیلونیوتون برای ماشین های تخصصی کوچک تا 5000 کیلونیوتون یا بیشتر برای تاسیسات صنعتی بزرگ است. . اندازه های متداول شامل دستگاه های با ظرفیت 25، 50، 100، 250، 500، 1000 و 2000 کیلونیوتون است که هر اندازه برای نیازهای کاربردی مختلف مناسب است. انتخاب ظرفیت نیروی مناسب ضروری است، زیرا ماشینهای کماندازه فشار شکلدهی ناکافی ایجاد میکنند که منجر به قطعات ناقص میشود، در حالی که ماشینهای بزرگ انرژی را هدر میدهند و زمان چرخه را بیرویه افزایش میدهند. عملیات تولید معمولی به انتخاب نیرو بر اساس سختی مواد قطعه کار، پیچیدگی شکل و الزامات طراحی قالب نیاز دارد.
طول کورس پرس حداکثر مسافتی را که قوچ در طول چرخه شکلدهی به سمت پایین طی میکند را مشخص میکند که بر حسب میلیمتر اندازهگیری میشود. طول ضربه معمولی از 50 میلی متر در ماشین های مهر زنی دقیق تا 500 میلی متر یا بیشتر در کاربردهای شکل دهی سنگین متغیر است. انتخاب طول ضربه به ضخامت قطعه کار، ارتفاع قالب و الزامات پیکربندی قطعه بستگی دارد. ضربات چندگانه در یک پرس واحد می تواند به مراحل مختلف شکل دهی دست یابد، با موقعیت میانی که امکان تشکیل قطعات پیچیده چند مرحله ای را در پرس های نوع بسته مجهز به سیستم های تغذیه خودکار فراهم می کند.
ارتفاع بسته به فاصله بین سطح قالب و بستر پرس زمانی که قوچ به پایین ترین موقعیت خود بدون اعمال بار می رسد اشاره دارد. این بعد حداکثر ضخامت اجزای قابل پردازش را تعیین می کند، از جمله ارتفاع قالب و ضخامت قطعه کار ترکیبی. ابعاد سطح کار، فضای افقی موجود برای نصب قالب و موقعیت قطعه کار را مشخص می کند. پرس های قدرت مکانیکی مدرن، سطح کاری از 200 در 300 میلی متر در ماشین های فشرده تا 2000 در 3000 میلی متر یا بزرگتر در تاسیسات صنعتی را ارائه می دهند که شامل قطعات کار از اجزای دقیق کوچک تا مجموعه های ورق فلزی بزرگ است. .
عملکرد پرس مکانیکی به طور اساسی به طراحی قالب و ادغام ابزار بستگی دارد، زیرا قالب ها عملیات شکل دهی خاصی را که پرس انجام می دهد تعیین می کند. انتخاب قالب و پیکربندی به طور قابل توجهی بر کیفیت تولید، سرعت چرخه و اثربخشی هزینه تولید تأثیر می گذارد.
قالبهای پیشرونده چندین ایستگاه شکلدهی را در یک مجموعه قالب ترکیب میکنند، که عملیات پیچیده چند مرحلهای را قادر میسازد در طول چرخههای پرس واحد رخ دهد. مواد نواری از طریق ایستگاههای پیشرونده با چرخه پرس پیشرفت میکنند و هر ایستگاه ویژگیهایی را اضافه میکند یا هندسه قسمت را اصلاح میکند. قالبهای پیشرونده اجزای نهایی را در حداقل زمان چرخه تولید میکنند و اغلب عملیات برش، خمش، شکلدهی و برجستهسازی را در مدت زمان 2 تا 5 ثانیه انجام میدهند. کاربردهای قالب پیشرو به پرس های قدرت مکانیکی نوع بسته مجهز به سیستم های تغذیه نواری خودکار نیاز دارند که هزینه قطعات را تا چند سنت در هر قطعه در کاربردهای با حجم بالا تولید می کند. . کاربردهای رایج قالب پیشرونده شامل اتصال دهنده های خودرو، کانکتورهای الکتریکی و اجزای دستگاه است.
قالب های مرکب چندین عملیات را به طور همزمان در یک ضربه پرس انجام می دهند و محیط را برش می دهند در حالی که ویژگی های داخلی را در یک چرخه تشکیل می دهند. این قالب ها زمان پردازش اجزا را در مقایسه با قالب های پیش رونده با حذف مراحل تغییر مکان میانی کاهش می دهند. قالبهای ترکیبی برای کاربردهایی که حجم متوسطی تولید میکنند، در جایی که هزینههای ابزارآلات معقول باقی میماند اما سرعت تولید از قالبهای تک عملیاتی ساده بیشتر است، مناسب است. کاربردهای مثالی عبارتند از: بلبرینگ، محفظه قطعات الکتریکی، و اجزای ساختاری که به ویژگیهای شکلدهی دقیق نیاز دارند.
پرس های قدرت مکانیکی نوع بسته مدرن سیستم های انتقال خودکار را یکپارچه می کنند که قطعات کار نیمه تکمیل شده را بین ایستگاه های مطبوعاتی متعدد بدون دخالت دستی جابجا می کند. سیستم های انتقال به طور چشمگیری نیاز به نیروی کار را کاهش می دهند و با حذف زمان تعیین موقعیت دستی، توان تولید کلی را افزایش می دهند. سیستمهای انتقال مکانیکی از مکانیزمهای بادامکی استفاده میکنند که با حرکت فشاری برای جابجایی و قرار دادن اجزاء فعال میشوند، در حالی که سیستمهای هیدرولیک و پنوماتیک روشهای اتوماسیون جایگزین را ارائه میکنند. سیستمهای انتقال پیشرفته با کنترلهای حسگر و بازخورد، توالیهای تولید پیچیده را که شامل حداکثر 10 یا بیشتر عملیات پرس جداگانه در یک خط تولید خودکار مداوم است، امکانپذیر میسازد. .
پرس های قدرت مکانیکی نقش های حیاتی را در صنایع تولیدی از خودرو گرفته تا تولید لوازم خانگی ایفا می کنند و امکان تولید انبوه مقرون به صرفه قطعات فلزی دقیق را فراهم می کنند. . کاربردهای متنوع منعکس کننده انعطاف پذیری و قابلیت اطمینان فناوری پرس مکانیکی در محیط های مختلف تولیدی است.
صنعت خودرو بزرگترین مصرف کننده ظرفیت پرس مکانیکی در سطح جهان است، با هزاران پرس که پانل های بدنه، اجزای ساختاری، بست ها و اتصالات الکتریکی را تولید می کنند. پرس های پروگرسیو و انتقالی بست ها را با سرعتی بیش از 10000 قطعه در ساعت تولید می کنند که هزینه ها را برای کاربردهای انبوه به حداقل می رساند. پانلهای بدنه به پرسهای بسته بزرگ نیاز دارند که نیروهایی تا 3000 کیلونیوتون یا بیشتر اعمال میکنند، با اتوماسیون یکپارچه کنترل توالی پرس و جابجایی مواد. پرس های نوع بسته به دلیل الزامات ایمنی و حجم بالای تولید که سرمایه گذاری تجهیزات را توجیه می کند، بر کاربردهای خودرو غالب است.
پوسته های اتصال دهنده الکتریکی، اجزای حامل تماسی و لایه های ترانسفورماتور در مقادیر بسیار زیاد با استفاده از پرس های مکانیکی تولید می شوند. این کاربردها معمولاً به سطوح نیروی متوسط 50 تا 500 کیلونیوتون و سرعت چرخه بالا برای دستیابی به اهداف تولید با اندازه گیری میلیون ها قطعه در سال نیاز دارند. الزامات دقت ثابت میشود که تلرانسها اغلب در 0.05 میلیمتر مثبت یا منفی برای اطمینان از تماس الکتریکی مناسب و جفت شدن کانکتور مشخص میشوند. پرس های نوع بسته با سیستم های کنترل دقیق به طور مداوم این مشخصات مورد نیاز را برآورده می کنند.
آسترهای یخچال، کابینت های ماشین لباسشویی و اجزای ظروف پخت و پز از طریق عملیات کشش عمیق و شکل دهی با استفاده از پرس های مکانیکی شکل می گیرند. این برنامهها معمولاً از پرسهای نوع بسته با قدرت متوسط 250 تا 1000 کیلونیوتن و کنترلهای یکپارچه مهرهای برای جریان ثابت مواد استفاده میکنند. سیستم های اتوماسیون جاهای خالی را قرار می دهند و اجزای نهایی را بازیابی می کنند و نرخ تولید 20 تا 60 دستگاه تکمیل شده در ساعت را بسته به پیچیدگی ممکن می کند.
تولیدکنندگان جواهرات از پرس های مکانیکی باز و بسته کوچکتر برای عملیات سکه زنی، برجسته سازی و شکل دهی بر روی فلزات گرانبها استفاده می کنند. دقت و تحویل نیروی قابل تکرار امکان بازتولید کیفیت ثابت الگوها و طرحهای تزئینی را فراهم میکند. عملکرد دستی مناسب تولید دستهای کوچک طرحهای جواهرات سفارشی است، با پرسهای نوع باز که برای انعطافپذیری در کار با اندازههای مختلف اجزا ترجیح داده میشوند.
طراحی مدرن پرس قدرت مکانیکی شامل سیستم های ایمنی جامع و ویژگی های انطباق با مقررات است که از اپراتورها محافظت می کند و از رفتار تجهیزات قابل پیش بینی در شرایط اضطراری اطمینان می دهد. ایمنی یک تمایز اساسی بین تجهیزات مدرن و قدیمی است، با طراحی های معاصر مطابق با استانداردهای سختگیرانه بین المللی.
پرس های برقی مکانیکی نوع بسته مدرن، سیستم های اینترلاک مکانیکی و الکترونیکی را یکپارچه می کنند و از عملکرد رم در صورت باز بودن حفاظ ها جلوگیری می کنند و اطمینان حاصل می کنند که اپراتورها نمی توانند در طول چرخه های پرس فعال به مناطق خطر دست یابند. . پردههای نور و تشکهای حساس به فشار حضور اپراتور را تشخیص میدهند و در صورت ورود شخصی به مناطق حفاظتشده، فشار فوری را خاموش میکنند. این سیستم ها مستقل از کنترل الکترونیکی عمل می کنند و حتی در صورت خرابی سیستم های الکتریکی، محافظت ایمن در برابر شکست را ارائه می دهند. سیستم های اینترلاک را نباید در حین کار دور زد، با اینترلاک های ایمنی به طور مداوم نظارت می شود و هر گونه خرابی به طور خودکار عملکرد پرس را متوقف می کند.
دکمههای توقف اضطراری که در مکانهای مختلف قرار دارند به اپراتورها این امکان را میدهند که در صورت ایجاد موقعیتهای خطرناک، فوراً عملیات فشار را متوقف کنند. سیستمهای نظارت الکترونیکی موقعیت پرس و وضعیت چرخه را ردیابی میکنند و در صورت خرابی قطعات مکانیکی از رفتار نامنظم جلوگیری میکنند. سیستمهای ترمز اضافی تضمین میکنند که رم بدون توجه به شرایط تجهیزات کاملاً متوقف میشود. سیستمهای کنترل از راهاندازی مجدد جلوگیری میکنند تا زمانی که تمام شرایط ایمنی تأیید شود و اپراتورها را از درگیری غیرمنتظره مطبوعات محافظت میکند.
پرس های قدرت مکانیکی مدرن باید با استانداردهای ایمنی ماشین آلات صنعتی ISO 12100 و مقررات OSHA در ایالات متحده مطابقت داشته باشند. استانداردهای بین المللی طراحی محافظ، عملکرد دستگاه ایمنی، قابلیت اطمینان سیستم کنترل و الزامات آموزش اپراتور را مشخص می کنند. تأسیسات تولیدی باید از طریق بازرسی های ایمنی منظم، برنامه های تعمیر و نگهداری و برنامه های آموزشی اپراتور، مطابقت را حفظ کنند. تأیید انطباق تضمین می کند که تجهیزات به طور ایمن کار می کنند و الزامات بیمه را برآورده می کنند.
تعمیر و نگهداری مناسب برای افزایش عمر عملیاتی پرس مکانیکی و حفظ ایمنی و قابلیتهای دقیق ضروری است. تجهیزات به خوبی نگهداری شده برای چندین دهه به طور قابل اعتماد کار می کنند، در حالی که پرس های نادیده گرفته شده به سرعت خراب می شوند.
پرس های قدرت مکانیکی نیاز به بازرسی روزانه از وضعیت نگهبانی، عملکرد سیستم کنترل و اجزای قابل مشاهده برای آسیب یا ناهماهنگی دارند. تعمیر و نگهداری هفتگی شامل روغن کاری مکانیسم های غیرعادی، اجزای کلاچ و ترمز و سیستم های انتقال مطابق با مشخصات سازنده است. روانکاری مناسب باعث کاهش سایش، افزایش طول عمر قطعات و بهبود دقت از طریق کاهش اصطکاک و واکنش در سیستم های مکانیکی می شود. . طرح های بلبرینگ مهر و موم شده نیازهای روانکاری را در مقایسه با تجهیزات قدیمی کاهش داده است، اگرچه بازرسی دوره ای ضروری است.
تعمیر و نگهداری پیشگیرانه برنامه ریزی شده شامل بازرسی سیستماتیک و جایگزینی اجزای نزدیک به پایان عمر مفید قبل از وقوع خرابی است. تعادل چرخ طیار باید سالانه بررسی شود تا از لرزش بیش از حد و سایش زودرس بلبرینگ جلوگیری شود. اجزای کلاچ و ترمز معمولاً هر 2 تا 5 سال بسته به شدت استفاده نیاز به تعویض دارند. تعویض مهر و موم در اجزای سیستم های هیدرولیک باعث افزایش عملیات بدون نشتی می شود. فواصل نگهداری برنامه ریزی شده بر اساس مدل پرس، شدت استفاده و شرایط عملیاتی خاص متفاوت است.
پرس های مکانیکی که بین 20 تا 40 سال کار می کنند اغلب بازسازی کاملی از جمله تعویض سیستم درایو، نوسازی سیستم کنترل الکترونیکی و ارتقاء سیستم ایمنی دریافت می کنند. تجهیزات قدیمی مرمت شده در مقایسه با پرس های جدید صرفه جویی قابل توجهی در هزینه ها فراهم می کند در حالی که استانداردهای ایمنی فعلی و الزامات بهره وری را رعایت می کنند. سیستمهای کنترل مدرن با کنترلکنندههای منطقی قابل برنامهریزی، زمانبندی تولید انعطافپذیر و نظارت بر کیفیت یکپارچه را امکانپذیر میسازند که در طراحیهای اصلی تجهیزات غیرقابل تصور است.
انتخاب مناسب پرس مستلزم تجزیه و تحلیل دقیق الزامات تولید، محیط تولید و اهداف کیفیت است. انتخاب تجهیزات با قابلیت های مناسب، عملکرد کارآمد و اثربخشی بهینه هزینه را تضمین می کند.
با تعیین نیروی فشار واقعی مورد نیاز برای عملیات شکل دهی خاص از طریق آزمایش مواد یا محاسبات تامین کننده قالب شروع کنید. برای اطمینان از حاشیه کافی و جلوگیری از اضافه بار مزمن، ظرفیت پرس را 10 تا 20 درصد بالاتر از نیازهای محاسبه شده انتخاب کنید. حجم تولید مورد نیاز را تجزیه و تحلیل کنید تا سرعت چرخه لازم را تعیین کنید و تشخیص دهید که سرعت چرخه به نوع پرس، پیکربندی قالب و پیچیدگی سیستم خودکار بستگی دارد. یک دستگاه پرس نوع باز که 30 قطعه در ساعت تولید می کند ممکن است برای نیازهای تولیدی که نیاز به 300 قطعه در روز دارد، کافی نباشد، و نیاز به انتخاب پرس نوع بسته یا چندین ماشین کوچکتر که به صورت موازی کار می کنند، باشد. .
حجم تولید به طور چشمگیری بر انتخاب تجهیزات بهینه تأثیر می گذارد. تولید دسته ای کوچک از 1000 تا 5000 قطعه در سال اغلب استفاده از پرس نوع باز یا اجاره تجهیزات قابل حمل را به جای سرمایه گذاری سرمایه در ماشین آلات نوع بسته توجیه می کند. تولید با حجم متوسط از 10000 تا 100000 قطعه سالانه معمولاً از سرمایه گذاری پرس تک نوع بسته پشتیبانی می کند. تولید با حجم بالای بیش از 500000 قطعه در سال، اغلب پرسهای تخصصی متعدد، قالبهای پیشرونده و سیستمهای اتوماسیون یکپارچه را توجیه میکند که هزینههای تجهیزات را از طریق هزینه کمتر تولید در هر واحد جبران میکند.
بررسی کنید که پرس انتخابی دارای مجموعه های قالب طراحی شده برای کاربردهای تولیدی خاص باشد. ابعاد سطح کار پرس باید فضای کافی را برای نصب قالب و تغییر ابزار فراهم کند. ارتفاع بسته باید با ارتفاع ترکیبی قالب و قطعه کار سازگار باشد. برای اطمینان از شکلدهی کامل بدون فشار تجهیزات، اطمینان حاصل کنید که میزان نیروی پرس از نیازهای قالب بیشتر است. مجموعه قالبهای قدیمی ممکن است فقط با مدلهای خاص پرس سازگار باشند و بر انتخاب تجهیزات برای عملیاتهایی که نیاز به سازگاری قالب با سرمایهگذاریهای ابزار موجود دارند، تأثیر بگذارند.
فن آوری پرس مکانیکی از طریق ادغام کنترل های پیشرفته، علم مواد بهبود یافته و نوآوری های اتوماسیون به تکامل خود ادامه می دهد. پیشرفتهای آینده قابلیتهای افزایشیافته را در حالی که مزایای اساسی راندمان و قابلیت اطمینان سیستمهای مکانیکی را حفظ میکنند، نوید میدهند.
پرس های مکانیکی مدرن به طور فزاینده ای از کنترل کننده های منطقی قابل برنامه ریزی و سیستم های نظارت زمان واقعی استفاده می کنند که امکان ادغام با شبکه های اتوماسیون کارخانه را فراهم می کند. اتصال به اینترنت اشیا، نظارت از راه دور وضعیت مطبوعات، برنامه ریزی پیش بینی تعمیر و نگهداری و بهینه سازی تولید را امکان پذیر می کند. سیستمهای کنترل پیشرفته، پارامترهای عملکرد پرس را در زمان واقعی بر اساس بازخورد سنسورهای موقعیت و دستگاههای اندازهگیری نیرو تنظیم میکنند و تغییرات مواد و سایش ابزار را جبران میکنند تا کیفیت قطعه ثابت حفظ شود. .
توسعه پمپهای جابجایی متغیر و طرحهای کلاچ بهبود یافته، با حذف عملکرد غیرضروری موتور بین چرخههای پرس تولیدی، مصرف انرژی را کاهش میدهد. سیستمهای ترمز احیاکننده انرژی جنبشی را در طول ضربات برگشتی از قوچ بازیابی میکنند و این انرژی را به جای اتلاف آن به عنوان گرما به کار مفید تبدیل میکنند. طراحیهای چرخ فلایویل مدرن با ترکیب مواد کامپوزیتی ذخیره انرژی معادل با کاهش وزن و ویژگیهای ایمنی بهبود یافته را فراهم میکنند.
توسعه فولادهای ابزار و مواد سرامیکی که دمای عملیاتی بالاتر و سرعت چرخه سریعتر را ممکن میسازد، عمر ابزار را افزایش داده و بهرهوری را بهبود میبخشد. تجزیه و تحلیل محاسباتی در طول بهینهسازی طراحی قالب، زمان توسعه را کاهش میدهد و طراحی هندسههای پیچیده را که قبلا غیرعملی در نظر گرفته میشد، امکانپذیر میسازد. تکنیکهای تولید افزودنی، اجزای ابزار سفارشی را قادر میسازند و نمونهسازی اولیه را برای کاربردهای تخصصی تسریع میکنند.
شرکت ژجیانگ بولون به عنوان تولید کننده پرس های قدرت مکانیکی و کارخانه ماشین ابزارهای صنعتی، در ژجیانگ - قلب صنعت ساخت دقیق چین واقع شده است. . با دو دهه انباشت سخت و پیشرفت های فنی، Bolun Machinery به یک شرکت مدرن و پیشرو متخصص در تجهیزات شکل دهی با دقت بالا و راه حل های ماشین ابزار صنعتی تبدیل شده است.
شرکت ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات پس از فروش جامع را در یک عملیات حرفه ای یکپارچه ادغام می کند. ماشینآلات بولون از ابتدای تاسیس ما از طریق چالشهای مداوم صنعت تا موقعیت رهبری فعلی ما در ماشینآلات آهنگری، ریختهگری و شکلدهی مکانیکی، یک سیستم مدیریت تولید بالغ، کارآمد و اثبات شده در صنعت ایجاد کرده است. ما متعهد هستیم که راه حل های برتر پرس قدرت مکانیکی را به مشتریان جهانی ارائه دهیم، خواه به پرس های نوع باز برای تولید سفارشی انعطاف پذیر نیاز داشته باشید یا ماشین های نوع بسته برای عملیات تولید با حجم بالا.
تخصص ما طیف کاملی از فناوری پرس مکانیکی را شامل می شود، از طرح های سنتی تا سیستم های مدرن که شامل کنترل های الکترونیکی پیشرفته و یکپارچه سازی اتوماسیون است. ما نیازهای متنوع تولیدکنندگان در صنایع از جمله خودروسازی، تولید لوازم خانگی، تولید قطعات الکتریکی و کاربردهای صنعتی تخصصی را درک میکنیم. چه به دنبال راهحلهای تجهیزات جدید، نوسازی تجهیزات، یا مشاوره فنی برای بهینهسازی عملیات شکلدهی خود باشید، Bolun Machinery دانش عمیق صنعت و برتری تولید ثابت شده را برای هر پروژه به ارمغان میآورد.
امروز با شرکت ماشینآلات دقیق ژجیانگ بولون تماس بگیرید تا کشف کنید که چگونه راهحلهای پرس قدرت مکانیکی و تخصص ماشینآلات صنعتی ما میتواند قابلیتهای تولید شما را افزایش داده و کارایی تولید و نتایج کیفی شما را بهبود بخشد.
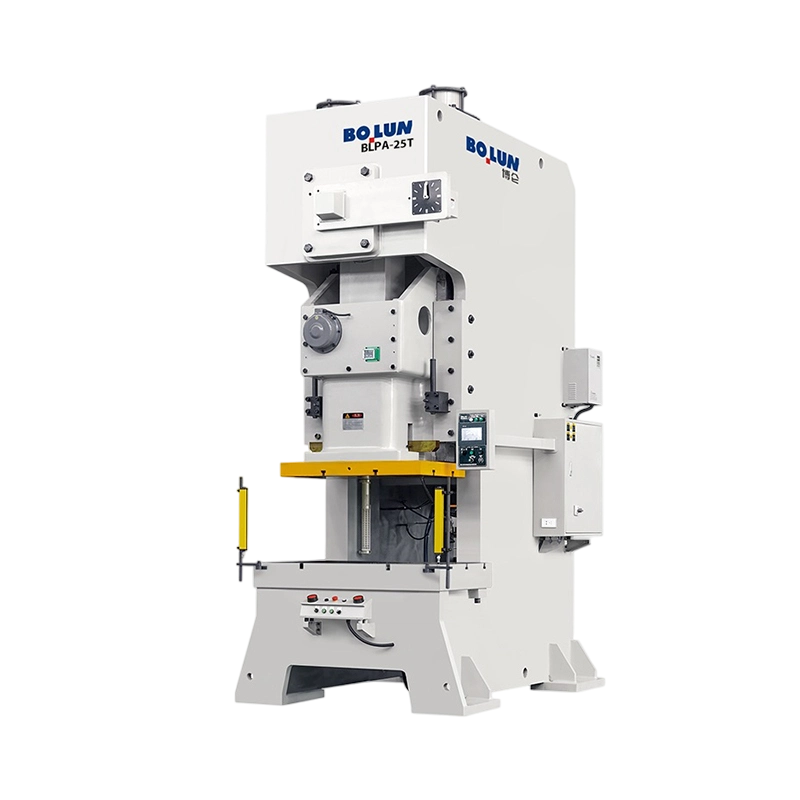


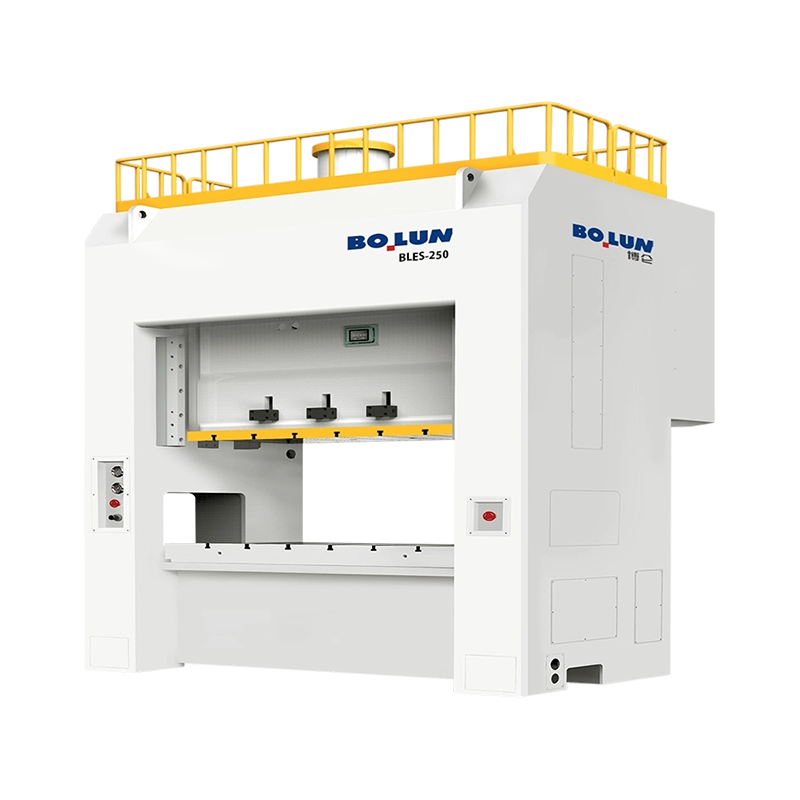
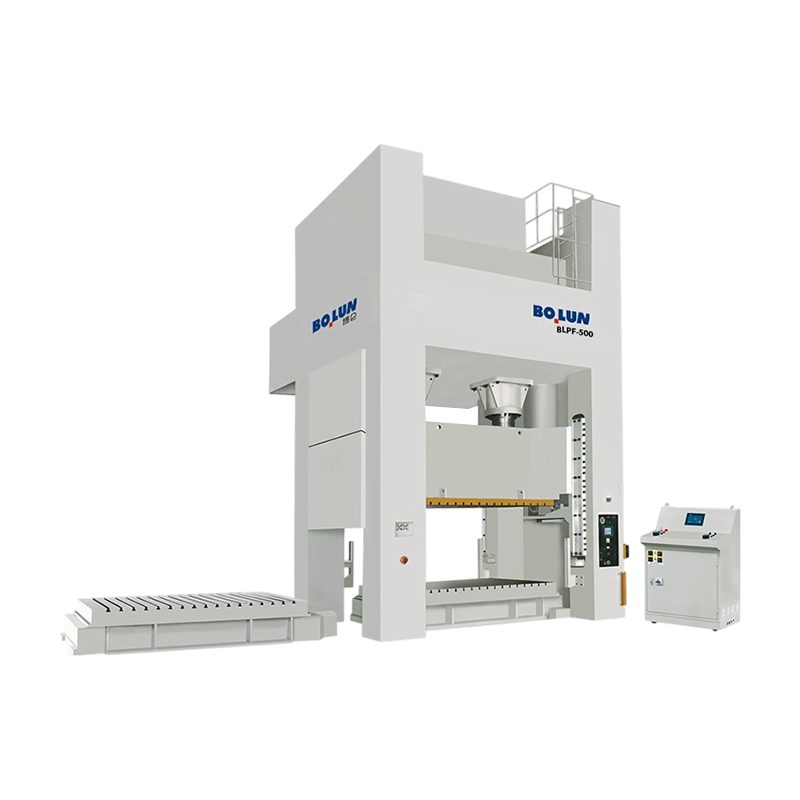
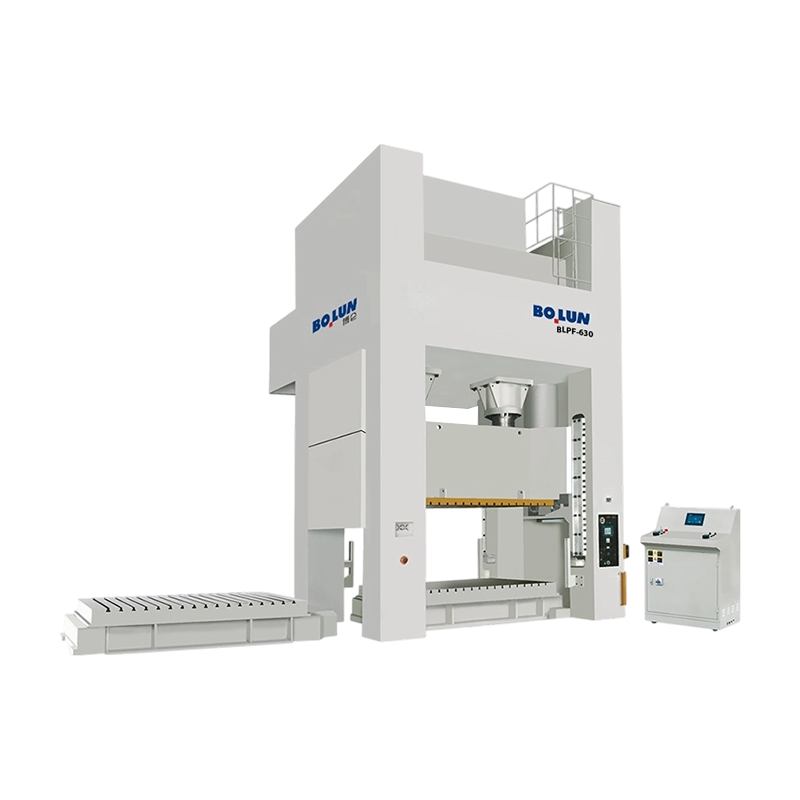
در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک تولید کننده بست های سایز متوسط اخیراً با یک مشکل آشنا روبرو شده است: تر...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

