
قالب سرد آهنگری به ندرت از قبل شکست خود را اعلام می کند. یک روز پرس به آرامی با سرعت 45 ضربه در دقیقه کار می کند و یک شفت دو مرحله ای با پایه فلنجی تولید می کند. روز بعد، اپراتور صدای کلیک کسل کننده ای را در پایین ضربه می شنود، و بازرسی نشان می دهد که یک پانچ به طور تمیز در محل اتصال سر و ساقه اش شکسته شده است. صورت شکستگی علائم ساحلی را نشان میدهد که به شعاع انتقال 0.3 میلیمتر بازمیگردند، مشخص شده است زیرا طراحی مشتری هیچ ویژگی بزرگتری را مجاز نمیداند. این شعاع کوچک، همراه با بار پانچ 180 کیلونیوتن و ناهماهنگی پرس 0.05 میلیمتری بین پانچ و قالب، یک کار معمولی آهنگری سرد را به یک بازسازی برنامهریزی نشده ابزار و یک تغییر کامل زمان خرابی تبدیل کرد.
این واقعیت طراحی ابزار آهنگری سرد است. بر خلاف قالب های مهر زنی که بیشتر تنش های خمشی و برشی را مدیریت می کنند، ابزار آهنگری سرد باید در فشارهای تماسی 1500 تا 2500 مگاپاسکال برای صدها هزار ضربه دوام بیاورند، در حالی که قطعه کار در طول هر ضربه سخت می شود. کار طراح ابزار صرفاً کپی کردن هندسه قطعه در یک حفره قالب نیست. ایجاد یک سیستم کامل از پانچ، درج قالب، حلقه استرس، اجکتور، روانکاری و تنظیمات دستگاه است که تنش ها را در محدوده خستگی مواد ابزار نگه می دارد، دقت ابعادی قطعه آهنگری را حفظ می کند و عمر ابزار را از نظر اقتصادی مقرون به صرفه می کند.
این مقاله اصول عملی طراحی ابزار آهنگری سرد را برای مهندسان ابزار، برنامه ریزان فرآیند و مدیران تولیدی که با پرس های آهنگری سرد کار می کنند، توضیح می دهد. محیط بار، عملکرد هر یک از اجزای ابزار، انتخاب مواد، طراحی حلقه تنش، قوانین هندسه، برنامه ریزی توالی شکل گیری، روغن کاری، پیشگیری از خرابی و تأثیر خود دستگاه پرس را پوشش می دهد. هدف ارائه مجموعه ای از قوانین طراحی است که می تواند به طور مستقیم برای کاهش شکستگی ابزار، به حداقل رساندن زمان خرابی و بهبود دقت اجزای آهنگری سرد اعمال شود.
آهنگری سرد فلز را در دمای اتاق تغییر شکل می دهد، یا زمانی که گرمای تولید شده توسط تغییر شکل پلاستیک در ابزار و قطعه کار باقی می ماند، کمی بالاتر از آن قرار می گیرد. از آنجایی که فلز هرگز به دمای تبلور مجدد خود نمی رسد، قطعه کار به طور مداوم در طول ضربه سخت می شود. این بدان معنی است که نیروی مورد نیاز برای تغییر شکل قطعه با پیشرفت ضربه افزایش می یابد و مرحله نهایی کالیبراسیون ضربه بالاترین فشار تماس را تجربه می کند.
از دیدگاه طراح ابزار، سه عدد بیشترین اهمیت را دارند. اولین مورد فشار تماس در شانه قالب و صورت پانچ است. برای فولادهای کربنی ساختاری مانند AISI 1018 یا 1045، اکستروژن رو به جلو معمولاً فشار تماسی بین 1200 تا 1800 مگاپاسکال ایجاد میکند، در حالی که اکستروژن عقب شکلهای فنجانی میتواند فشار صفحه پانچ را به بالای 2000 مگاپاسکال برساند. دومین مورد، کرنش پلاستیکی انباشته شده است که بر روی قطعه کار اعمال می شود. قطعه ای با کاهش 70 درصدی در مقطع، کرنش کافی را برای دو برابر کردن تنش جریان ماده اولیه آنیل شده جمع می کند. سومین تعداد ضربه هایی است که ابزار باید زنده بماند. یک کمپین تولید برای یک بست، حلقه یاتاقان یا جزء شفت معمولاً از 50000 تا 500000 قطعه اجرا میشود و مواد ابزار را در رژیم خستگی چرخه بالا قرار میدهد.
این شرایط طراحی ابزار آهنگری سرد را از تقریباً هر رشته قالب دیگری جدا می کند. قالب مهر زنی بارهای خمشی را به ندرت بالای 500 مگاپاسکال حمل می کند. قالب آهنگری داغ در دمای بالا کار می کند، اما تنش جریان قطعه کار کم است، بنابراین فشار قالب زیر حدود 500 مگاپاسکال باقی می ماند. ابزار آهنگری سرد باید حاوی قطعه کار باشد که به طور همزمان سخت، قوی و ساینده باشد و در عین حال نیروهایی را منتقل کند که مواد ابزار را به مقاومت فشاری آن نزدیک می کند. جدول زیر شرایطی را که بر تصمیم طراحی ابزار تأثیر می گذارد، مقایسه می کند.
| پارامتر | آهنگری داغ | آهنگری سرد |
|---|---|---|
| دمای قطعه کار | 900-1250 درجه سانتیگراد | 20-200 درجه سانتیگراد |
| تنش جریان قطعه کار | 50-200 مگاپاسکال | 500-1500 مگاپاسکال |
| فشار تماس قالب معمولی | 200-500 مگاپاسکال | 1000-2500 مگاپاسکال |
| نگرانی ابزار اولیه | بررسی خستگی حرارتی و حرارت | خستگی و سایش مکانیکی |
| قرار گرفتن در معرض کششی قالب | پایین | بالا، نیاز به پیش تنیدگی دارد |
| تحمل قطعه قابل دستیابی | IT12–IT16 | IT7–IT9 |
مفهوم عملی این است که هر تصمیم طراحی در یک ابزار آهنگری سرد - انتخاب فولاد ابزار، تعداد حلقههای تنش، جلا دادن حفره، شعاع گوشه، روانکننده - برای مدیریت یک یا چند مورد از این شرایط شدید وجود دارد. وقتی یک ابزار به طور غیرمنتظره ای از کار می افتد، تقریباً همیشه به این دلیل است که طراح یکی از آنها را دست کم گرفته است.
ابزار آهنگری سرد مجموعه ای از اجزای دقیق است که با هم عمل می کنند، نه یک بلوک قالب ماشینکاری شده. یک مجموعه کامل ابزار معمولاً شامل موارد زیر است:
هر جزء یک نوع بار مجزا را حمل می کند. پانچ در درجه اول در فشرده سازی کار می کند، اما هر ناهماهنگی یا هندسه نامتقارن قسمت باعث خم شدن می شود. درج قالب فشار شعاعی را از قطعه کار حمل می کند که سعی می کند آن را به بیرون گسترش دهد. حلقه تنش تنش حلقه کششی حاصل را حمل می کند که برای مواد آن ایمن تر است زیرا حلقه برای چقرمگی انتخاب شده و با قطعه کار در تماس نیست. اجکتور در حین برداشتن قطعه تحت فشار قرار می گیرد و صفحات پشتی باید در برابر فرورفتگی سطح موضعی در نقاط تماس مقاومت کنند.
فرآیند طراحی باید از یک توالی منظم پیروی کند. از طراحی قسمت تمام شده شروع کنید و مراحل شکل دهی را به ترتیب قبل از طراحی حفره های قالب مشخص کنید. برای هر مرحله، شکل حفره درج قالب و پروفیل پانچ را طراحی کنید. حداکثر نیروی شکل دهی و فشار شعاعی را تخمین بزنید. مواد ابزار را برای هر جزء انتخاب کنید. مجموعه حلقه تنش را با استفاده از قوانین سیلندر دیوار ضخیم که بعداً در این مقاله توضیح داده شد، طراحی کنید. در نهایت، پرداخت سطح، پوشش ها، روانکاری و سیستم تخلیه را مشخص کنید. رفتن مستقیم از هندسه قطعه به ماشینکاری بدون این تحلیل، رایجترین دلیل شکست ابزارهای آهنگری سرد جدید در پرس آزمایشی است.
انتخاب مواد ابزار تنها تصمیمی است که مستقیماً عمر ابزار و هزینه هر قطعه آهنگری را تعیین می کند. ابزار آهنگری سرد باید سختی در دمای کارکرد، استحکام فشاری بالای 2000 مگاپاسکال، چقرمگی کافی برای مقاومت در برابر ترک خوردگی و مقاومت در برابر سایش در برابر سطوح فلزی تمیز و ساینده را فراهم کند. هیچ درجه واحدی تمام الزامات را کاملاً برآورده نمی کند، بنابراین طراح آنها را مطابق با عملیات متعادل می کند.
فولادهای ابزار سرد کار مانند AISI D2، A2 و O1 مقرون به صرفه ترین انتخاب برای کاربردهای کوتاه مدت و کم بار هستند. آنها چقرمگی و ماشین کاری خوبی دارند، اما سختی و مقاومت در برابر سایش آنها محدود است و اگر حرارت اصطکاکی ابزار را به بالای 200 درجه سانتیگراد برساند، به سرعت نرم می شوند. آنها برای صفحات پشتی، نگهدارنده ها و ابزارهای کوتاه مدت مفید باقی می مانند.
فولادهای پرسرعت مانند M2 و M42 سختی را در دمای کاری بالاتر حفظ میکنند و انتخاب استاندارد برای پانچهای اکستروژن و قالبهای قالب در تولید با حجم متوسط هستند. محتوای آلیاژی بالاتر آنها نسبت به فولادهای ابزار سرد کار مقاومت در برابر سایش بهتری به آنها می دهد. فولادهای پرسرعت متالورژی پودر، مانند فولادهای نزدیک به ترکیب PM-M4، هم مقاومت به سایش و هم چقرمگی را در مقایسه با HSS معمولی بهبود میبخشند، زیرا کاربیدهای ریز و یکنواخت آنها تعداد محلهای شروع ترک را کاهش میدهند. آنها در حال حاضر به طور پیش فرض برای پانچ های طولانی مدت و درج قالب های پر بار در آهنگری سرد هستند.
کاربید تنگستن، معمولاً گریدهای پیوندی با کبالت در محدوده K05 تا K20، بالاترین مقاومت فشاری و مقاومت در برابر سایش را نسبت به هر ماده ابزار معمولی ارائه می دهد. قالب های کاربید می توانند از میلیون ها ضربه در اکستروژن قطعات کوچک و عملیات اندازه گیری دوام بیاورند. با این حال، کاربید تقریباً هیچ شکلپذیری ندارد: به راحتی در اثر خمش، ضربه یا ناهماهنگی ترک میخورد. بنابراین، مجموعه ابزار باید طوری طراحی شود که کاربید را فقط در حالت فشرده سازی، با هدایت منگنه صلب و سرعت ضربه کنترل شده، بارگذاری کند.
| خانواده مادی | سختی | مقاومت فشاری | کاربرد معمولی |
|---|---|---|---|
| فولاد ابزار کار سرد (کلاس D2، A2) | 58-62 HRC | 2000-2400 مگاپاسکال | مشت های کوتاه مدت، می میرد، حامیان |
| فولاد پرسرعت (کلاس M2، M42) | 62-65 HRC | 2500-3200 مگاپاسکال | پانچ های متوسط و درج قالب |
| پودر فلز HSS (کلاس PM-M4) | 64-67 HRC | 3000–3800 مگاپاسکال | مشت های بلند مدت، قالب های پر بار |
| کاربید تنگستن (K05-K20) | 88-92 HRA | 3500-5500 مگاپاسکال | درج قالب برای اکستروژن های کوچک و اندازه |
یک قانون عملی برای انتخاب اولیه: برای قطعات با حداکثر قطر بیرونی کمتر از حدود 30 میلی متر و تولید بالای 200000 قطعه، یک درج قالب کاربید با پانچ PM-HSS یک ترکیب قابل اعتماد است. برای قطعاتی با قطر بالای 50 میلی متر، ابزارهای PM-HSS یا HSS بخشنده تر هستند، زیرا قالب های کاربید با آن اندازه سنگین، گران و شکننده می شوند. برای بارهای شعاعی بسیار بالا، درج های کاربید با دو حلقه تنش، همانطور که در بخش بعدی توضیح داده شد، استفاده می شود.
آهنگری سرد در فشارهایی انجام می شود که در همان ضربه اول یک قالب فولادی سخت شده تقویت نشده می ترکد. حلقه تنش اطراف برای یک هدف وجود دارد: قرار دادن درج قالب تحت یک پیش تنیدگی فشاری کنترل شده به طوری که فشار آهنگری ابتدا باید آن پیش تنیدگی را خنثی کند قبل از اینکه درج بتواند کشش را تجربه کند.
اصل کار برگرفته از نظریه سیلندر دیواره ضخیم است. هنگامی که یک حلقه فولادی سخت شده با قطر داخلی کمی کوچکتر از قطر خارجی درج قالب فشرده یا منقبض می شود، تداخل باعث ایجاد فشار شعاعی در سطح مشترک و توزیع تنش حلقه در هر دو قسمت می شود. درج قالب بر روی سطح بیرونی خود تنش حلقه ای فشاری دریافت می کند و سوراخ درج تنش فشاری کمتری دریافت می کند. در حین شکل دهی، فشار شعاعی از قطعه کار در برابر سوراخ عمل می کند و تا حدی این پیش فشرده سازی را لغو می کند. اگر تداخل به درستی انتخاب شود، تنش حلقه خالص در سوراخ قالب فشاری یا فقط کمی کششی در طول کل ضربه باقی میماند. حالت فشاری از شروع ترک جلوگیری می کند و از انتشار ریزترک های موجود جلوگیری می کند.
مقادیر تداخل در ابزار آهنگری سرد معمولاً بین 0.15 تا 0.35 درصد قطر جفت گیری است. برای درج قالب با قطر خارجی 50 میلیمتر، تداخل 0.2 درصد برابر با 0.10 میلیمتر تداخل قطری است که وقتی در برابر محدودیتهای الاستیک مواد اندازهگیری میشود، مقدار قابلتوجهی است. قالب های اکستروژن به عقب سنگین اغلب از دو یا سه حلقه استرس متحدالمرکز استفاده می کنند. هر حلقه تداخلی با حلقه بعدی دارد و فشار شعاعی را در سطح مقطع کل بزرگتری توزیع می کند تا حلقه های بیرونی از قدرت خستگی خود تجاوز نکنند.
خود حلقه تنش معمولاً از یک فولاد ابزار سخت و با استحکام بالا یا فولاد ماراژینگ ساخته میشود که با حرارت تا حدود 45 تا 55 HRC عملیات حرارتی شده است. سوراخ آن باید با همان دقت قطر بیرونی درج قالب آسیاب و تراش داده شود، زیرا هر نقطه اوج محلی تنش را در سطح مشترک متمرکز می کند. شانههای تیز، سوراخهای روغن، یا راههای کلید روی سوراخ حلقه تنشی محلهای مکرر ترکهای خستگی هستند. شعاع سخاوتمندانه و انتقال صاف اجباری است.
یک دنباله طراحی عملی: ابتدا فشار شعاعی مورد انتظار در سوراخ قالب را از بار شکلدهی و ناحیه تماس تعیین کنید. دوم، نسبت قطر بیرونی به داخل قالب را حداقل 2:1 انتخاب کنید. سوم، تداخل مورد نیاز برای فشرده نگه داشتن سوراخ در حداکثر بار را محاسبه کنید. چهارم، تنش معادل در درج قالب و حلقه تنش را با یک محاسبه الاستیک ساده یا آنالیز اجزای محدود بررسی کنید. پنجم، اگر حلقه تنش بیش از حد تحت فشار است، حلقه دوم را اضافه کنید یا به ماده ای با مقاومت بالاتر تغییر دهید. این دنباله به اندازه کافی سریع برای اعمال در مرحله مفهومی و به اندازه کافی دقیق است تا از رایج ترین خرابی های انفجاری جلوگیری کند.
بیشتر خرابی های زودرس ابزارهای آهنگری سرد را می توان در تعداد کمی از تصمیمات هندسی ردیابی کرد. پیروی از چند قانون مشخص، اکثر مشکلات ترک، خراشیدگی و بریدگی را از بین می برد.
شعاع های انتقال سخاوتمندانه را مشخص کنید. هر انتقال بین سر پانچ و ساقه، شانه قالب و سوراخ، یا لبه صفحه پشتی به عنوان یک افزایش دهنده استرس عمل می کند. شعاع 0.3 میلی متر می تواند تنش را با ضریب سه در مقایسه با شعاع 3 میلی متر متمرکز کند. از شعاع حداقل 1 میلی متر در ابزارهای کوچک و 2 تا 3 میلی متر در ابزارهای بالاتر از اندازه مشخصه 50 میلی متر استفاده کنید. در جایی که رسم قطعه نیاز به یک گوشه تیز دارد، با حرکت دادن انتقال بحرانی به خارج از مسیر بار اصلی، تسکین دهنده ای اضافه کنید. به عنوان مثال، با پله کردن قطعه با یک آندرکات کوچک که پس از آهنگری ماشین کاری می شود.
از مخروط بر روی پانچ و نواحی ریلیف در قالب استفاده کنید. قطر بیرونی پانچ باید 1 تا 3 درجه مخروطی را در طول کار حمل کند. این کار نیروهای اصطکاک را کاهش می دهد و در هنگام جمع شدن پانچ از گاز گرفتگی جلوگیری می کند. سوراخ قالب باید دارای یک زمین یاتاقان کوتاه 2 تا 5 میلی متری در خروجی ناحیه شکل دهی باشد و به دنبال آن یک برجستگی 0.2 تا 0.5 میلی متری در قطر داشته باشد، بنابراین قطعه فقط در ناحیه یاتاقان با سوراخ تماس می گیرد.
ضخامت دیواره کافی را در درج قالب ارائه دهید. به عنوان اولین تقریب، قطر خارجی درج قالب باید حداقل دو برابر بزرگترین قطر سوراخ باشد. برای یک حفره 20 میلی متری، قبل از اضافه شدن حلقه تنش، قطر خارجی قالب باید حداقل 40 میلی متر باشد. فشار شعاعی در کاهشهای زیاد میتواند قالبی را که دیواره آن بسیار نازک است ترک کند، زیرا فیبر بیرونی بدون توجه به حلقه تنش وارد کشش میشود.
پولیش در جهت جریان مواد. حفره قالب و سطوح کار پانچ باید تا 0.2 میکرومتر Ra یا بهتر صیقل داده شوند و علائم پولیش در جهتی که فلز در آن می لغزد، تراز شود. علائم پولیش که در سراسر جهت جریان قرار دارند، ناهمواری ایجاد می کنند که اصطکاک را افزایش می دهد، روان کننده را به طور ناهموار به دام می اندازد و باعث ایجاد گاز سوزی می شود.
از زیر برش خودداری کنید و برای استخراج برنامه ریزی کنید. اگر قطعه دارای یک فرورفتگی یا مخروطی معکوس است که آن را در قالب قفل می کند، اجکتور باید بر نیروی قفل در هر ضربه غلبه کند. در صورت امکان، قطعه را با زاویه کشش کوچک 0.5 تا 1 درجه روی سطوح خارجی و کمی مخروط در حفره های داخلی طراحی کنید. اگر اندرکات اجتناب ناپذیر است، یک قالب تقسیم یا یک قطعه متحرک را در نظر بگیرید، اما انتظار دارید هزینه ابزار بالاتر و تعمیر و نگهداری مداوم داشته باشید.
تلرانس های واقع بینانه را تعیین کنید. آهنگری سرد معمولاً IT7 تا IT9 را نگه میدارد که برای فرآیند شکلدهی عالی است. تلاش برای نگه داشتن تلورانس های محکم تر، ابزار را به محدودیت های انحراف الاستیک نزدیک تر می کند و تأثیر ناهماهنگی پرس و تغییرات دما را بزرگ می کند. تلورانس روی اجزای ابزار باید پنج تا ده برابر بیشتر از تحمل قطعه باشد. نسبت شروع متداول، تحمل قسمت تقسیم بر پنج برای ابعاد حفره قالب و پانچ است.
طراحی ابزار آهنگری سرد را نمی توان تنها با طراحی قسمت نهایی تکمیل کرد. اکثر قطعات فورج سرد در چندین عملیات شکل دهی تولید می شوند که هر کدام مجموعه ابزار خاص خود را دارند. توالی عملیات بار روی هر ابزار را تعیین می کند و بنابراین طراحی ابزار را برای هر مرحله مشخص می کند.
یک توالی معمولی برای یک شفت فلنجی ممکن است به شرح زیر باشد: سیم یا میله را به طول برش دهید، نرم شود یا آنیل شود، اگر مواد ورودی خیلی سخت است، یک پوشش تبدیلی و روان کننده اعمال کنید، یک سر آن را به هم بزنید تا یک سر پریفرم تشکیل شود، ساقه را تا قطر نهایی آن اکسترود کنید، و فلنج را با یک اندازه بندی نهایی کالیبره کنید. هر مرحله مقدار کنترل شده ای از جرم تغییر شکل را از قطر سیم اولیه حذف می کند.
قانون طراحی مرکزی، تعادل تغییر شکل در هر مرحله است. محدود کردن کاهش سطح مقطع به حدود 60 تا 70 درصد در هر مرحله، فشار قالب و کرنش مواد را در حد عملی برای اکثر فولادهای کربنی و آلیاژی نگه میدارد. بالاتر از این محدوده، نیروی پانچ مورد نیاز به شدت بالا می رود، فشار ابزار افزایش می یابد و قطعه کار می تواند ترک های داخلی یا درزهای سطحی ایجاد کند. برای یک فنجان عمیق، سه یا چهار مرحله معمول است: ابتدا اکستروژن فنجان به عقب، سپس کشیدن مجدد دیواره فنجان، سپس اتو کردن دیوار تا ضخامت نهایی، و در نهایت برش لبه بالایی.
بار ابزار از تنش جریان قطعه کار و سطح تماس پیش بینی شده محاسبه می شود. به عنوان اولین تخمین، نیروی پرس مورد نیاز، سطح مقطع قطعه کار در ناحیه شکل دهی ضرب در تنش جریان در کرنش مربوطه، ضربدر ضریب اصطکاک 1.2 تا 1.5 است. این نتیجه باید با ظرفیت پرس و با مقاومت فشاری پانچ مقایسه شود. یک پانچ بلند و باریک می تواند قبل از اینکه پرس به تناژ اسمی خود برسد، کمانش کند: نسبت باریکی، که طول تقسیم بر قطر است، باید کمتر از پنج باشد برای پانچ های هدایت نشده، و فراتر از آن، آستین های راهنما یا بوش های پشتیبانی لازم است. برای یک اکستروژن با اندازه متوسط، به عنوان مثال، ماشینی مانند a پرس ضامن آهنگری سرد آهنگری متعادل BLKP400 تناژ مورد نیاز را با حاشیه سخاوتمندانه برای ضریب اصطکاک فراهم می کند.
 عمده فروشی BLKP-400 همه کاره ضامن ضامن سبک ضربدر سرد آهنگری متعادل ژجیانگ بولون ماشین آلات با دقت بالا، عمده فروشی چین BLKP-400 همه کاره ضامن فورج سرد متوازن نوع قدرت پیش... مشاهده محصول →
هر مرحله بر طراحی ابزار بعدی تأثیر می گذارد. یک پریفرم با سطح ناهموار، قالب بعدی را خراش می دهد. یک پریفرم که کمی بیش از حد بزرگ باشد، قالب کالیبراسیون را اضافه بار می کند. یک پریفرم با محور خارج از مرکز، بار ناهمواری ایجاد می کند و پانچ نهایی را می شکند. بنابراین طراحان ابزار باید ابعاد پریفرم را با همان دقت حفره قالب نهایی، از جمله تلورانس ها و پرداخت سطح، مشخص کنند. در عمل، ابتدا توالی شکلدهی، ابزارها برای هر مرحله در مرحله دوم طراحی میشوند و قبل از ساخت هر ابزاری، برای هر مرحله یک بررسی بار تکرار میشود.
روغن کاری جزییاتی نیست که در پایان طراحی ابزار اضافه شده باشد. بخشی از خود سیستم ابزار است. در آهنگری سرد، روان کننده دارای سه عملکرد است: کاهش اصطکاک در سطح رابط ابزار و قطعه کار، کاهش بار شکل دهی منتقل شده به ابزار، و جلوگیری از سایش چسب، که اغلب گالینگ نامیده می شود، بین قطعه کار و سطوح ابزار.
سیستم روانکاری استاندارد برای فولادهای کربنی یک پوشش تبدیل فسفات روی همراه با صابون استئارات سدیم است. لایه فسفات متخلخل یک لنگر مکانیکی برای صابون ایجاد می کند و با هم فیلمی با ضریب اصطکاک ظاهری در محدوده 0.05 تا 0.10 ایجاد می کند. این سیستم برای چندین دهه مورد استفاده قرار گرفته است زیرا برای تولید در حجم بالا موثر و مقرون به صرفه است. مقررات زیست محیطی به طور فزاینده ای، تولیدکنندگان را به سمت روان کننده های جایگزین، از جمله پوشش های مبتنی بر پلیمر و صابون های واکنش پذیر سوق می دهد. هنگام تغییر سیستم روان کننده، طراح ابزار باید مفروضات اصطکاک را مجدداً بررسی کند: اصطکاک بیشتر فشار دیواره پانچ و قالب را افزایش می دهد و ممکن است به مخروط های بزرگتر، مناطق یاتاقان کوتاهتر یا تداخل حلقه استرس اضافی نیاز داشته باشد.
فولادهای زنگ نزن که به سرعت سخت می شوند و به راحتی صفر می شوند، معمولاً با یک پوشش تبدیل اگزالات به همراه دی سولفید مولیبدن روانکاری می شوند. آلیاژهای آلومینیوم و مس از روغنهای با ویسکوزیته کمتر یا لایههای پلیمری خشک استفاده میکنند و نیازی به پوششهای تبدیلی ندارند. برای همه مواد، شمش ها باید قبل از شکل گیری از رسوب، باقیمانده روغن و ذرات خارجی تمیز شوند، زیرا اجزای سختی که در فیلم روان کننده جاسازی شده اند، به عنوان ابزار برش میکروسکوپی روی سطح قالب عمل می کنند.
پوشش های ابزار همراه با روان کننده قطعه کار کار می کنند. پوششهای PVD مانند نیترید کروم، نیترید آلومینیوم تیتانیوم و نیترید تیتانیوم اصطکاک را کاهش میدهند، مقاومت در برابر حرارت را بهبود میبخشند و از سطح ابزار که در آن لایه روانکننده به صورت موضعی شکسته میشود، محافظت میکند. روکشها مخصوصاً روی پانچها که در هنگام جمع شدن روی قطعه کار میلغزند بسیار مفید هستند. پوشش باید روی یک بستر زمینی و صیقلی اعمال شود. یک بستر ناهموار چسبندگی ضعیف و پوسته پوسته شدن زود هنگام ایجاد می کند.
کمیت طراحی مهم تنش برشی در سطح ابزار است. اگر تنش اصطکاکی به مقاومت برشی مواد ابزار یا پوشش نزدیک شود، سطح پاره می شود و ابزار به سرعت از کار می افتد. زوایای نزدیک سخاوتمندانه، زمین های یاتاقان کوتاه، و یک لایه روان کننده پیوسته در کل سکته مغزی موثرترین راه برای حفظ تنش برشی سطحی در محدوده ایمن هستند. تغییر در روانکار همیشه باید باعث اجرای مجدد محاسبه بار شود، نه فقط تغییر خط در اسناد تولید.
ابزارهای آهنگری سرد در الگوهایی که به خوبی در صنعت شناخته شده اند شکست می خورند. تشخیص سریع الگو به طراح می گوید که کدام پارامتر را تغییر دهد. جدول زیر متداول ترین حالت های خرابی، علل اصلی آنها و اقدامات طراحی که از آنها جلوگیری می کند را فهرست می کند.
| حالت شکست | علت اصلی | طراحی اقدام متقابل |
|---|---|---|
| شکستگی ناشی از خستگی | فشرده سازی و خمش چرخه ای، تمرکز تنش در شعاع انتقال کوچک | افزایش شعاع انتقال؛ استفاده از PM-HSS؛ بهبود هدایت مشت؛ کاهش سرعت ضربه نزدیک به نقطه مرگ پایین |
| درج قالب ترکید | تنش حلقه کششی در سوراخ قالب | تداخل حلقه استرس را افزایش دهید. یک حلقه استرس دوم اضافه کنید. قطر بیرونی قالب را بزرگ کنید |
| گل زدن و گلزنی | خرابی فیلم روانکاری، سطح ابزار ناهموار، پیک فشار موضعی | پولیش به Ra 0.2 یا بهتر. پوشش CrN یا TiAlN را اعمال کنید. بهبود یا تغییر روان کننده |
| تغییر شکل پلاستیکی پانچ صورت یا دای شانه | سختی ابزار کمتر از فشار تماس لازم است | یک HSS یا کاربید سختتر را انتخاب کنید. ناحیه پشتیبانی را بزرگ کنید؛ کاهش فشار تماس موضعی |
| تراشه در ورودی قالب | ضربه از انتهای بیلت، مقیاس سخت، لبه ورودی تیز | یک پخ یا شعاع ورودی اضافه کنید. کت ورودی؛ قبل از شکل گیری بیلت ها را تمیز کنید |
| ترک خستگی حلقه استرس | تداخل بیش از حد، تمرکز استرس در سوراخ حلقه | انقباض مناسب را دوباره محاسبه کنید. قطر بیرونی حلقه را بزرگ کنید. کلیدها یا شانه های سوراخ تیز را بردارید |
مضرترین حالت شکست، شکستگی ناشی از پانچ است. بارهای پانچ چرخه ای هستند: پانچ ده ها یا صدها هزار بار فشرده، تخلیه و دوباره فشرده می شود. اگر دامنه تنش در کوچکترین مقطع زیاد باشد، یک ترک در شعاع انتقال یا علامت سنگ زنی شروع می شود و تا زمان شکست انتشار می یابد. اقدامات متقابل عبارتند از شعاع انتقال بزرگتر، مواد ابزار سخت تر، هم ترازی بهتر و سرعت کنترل شده نزدیک به مرکز مرده پایین.
ترکیدگی درج قالب دومین خرابی خطرناک است. درج به صورت شعاعی از طریق دیوار می شکافد و حفره به صورت الاستیک باز می شود بنابراین قبل از تعویض درج، قسمت بزرگتر می شود. این ناشی از پیش تنیدگی ناکافی است، به این معنی که سوراخ قالب تحت بار وارد کشش می شود. افزایش تداخل یا اضافه کردن یک حلقه استرس دوم معمولاً آن را برطرف می کند.
گالینگ به صورت نمره گذاری روی سطح پانچ و ذرات منتقل شده روی قطعه کار ظاهر می شود. این یک مشکل روانکاری و سطح است: فیلم روان کننده در یک نقطه فشار بالا محلی شکسته شد. صیقل دادن سطوح تا زبری کمتر، اعمال پوشش کم اصطکاک یا افزایش عرضه روان کننده معمولاً آن را متوقف می کند.
تغییر شکل پلاستیکی صفحه پانچ یا دای شانه یک مشکل قدرتی است تا یک مشکل خستگی. سختی ابزار برای فشار تماس بسیار کم است، بنابراین سطح به اندازه 0.02 تا 0.1 میلی متر فرو می ریزد و ابعاد قطعه از تحمل خارج می شود. راه حل، درجه سخت تر ابزار، درج کاربید، یا تغییر طراحی است که بار را در یک منطقه بزرگتر توزیع می کند.
طراحی ابزار آهنگری سرد به رابط پرس و ابزار ختم می شود. ماشین مسیر بار، سرعت و تراز را تعیین می کند که ابزار باید تحمل کند، بنابراین پرس باید همان توجه را داشته باشد که خود قالب.
اولین ویژگی ماشینی که باید در نظر گرفته شود، سختی قاب است. یک باز کردن نوع Power Press Machine که اغلب پرس فریم C نامیده می شود، تحت بار به صورت ارتجاعی منحرف می شود و لغزش نسبت به بستر متمایل می شود. برای سیستم پانچ دای، این ناهماهنگی زاویه ای ممان های خمشی را به پانچ اضافه می کند و بارگذاری غیریکنواختی را در حفره قالب ایجاد می کند. پرس سمت راست قاب بسته، با ساختار ستونی متقارن خود، انحراف بسیار کمتری دارد و تراز قالب پانچ را تحت بار نامی کامل حفظ می کند. آهنگری سرد فرآیندی با بار بالا و حساس به دقت است، بنابراین یک پرس قاب بسته سفت و سخت انتخاب مطمئنتری است.
دومین مشخصه منحنی ضربه است. یک پرس میل لنگ معمولی به حداکثر سرعت لغزش خود نزدیک به میانه ضربه می رسد و با سرعت بالایی به قطعه کار ضربه می زند. درایو ضامن که درایو بند نیز نامیده می شود، با نزدیک شدن به نقطه مرگ پایین، لغزش را کند می کند و نیروی زیادی با سرعت ضربه کم ایجاد می کند. این رفتار برای آهنگری سرد تقریباً ایدهآل است: پانچ به تدریج وارد شمش میشود، قطعه کار زمان جاری شدن دارد و قالب از ضربههای ضربهای که باعث ایجاد ترکهای خستگی میشود در امان میماند. به همین دلیل، پرس های ضامن دار مفهوم ماشین معمولی برای آهنگری سرد هستند. سری BLKP Bolun بر اساس این اصل مهندسی شده است. به عنوان مثال، پرس ضامن آهنگری دقیق چابک BLKP260 برای قطعات دقیق کوچک مانند پین ها، بست ها و شفت های کوچک مناسب است.
 عمده فروشی BLKP-260 Agile Precision Cold Forging Type Toggle Press Power ژجیانگ بولون ماشین آلات با دقت بالا با مسئولیت محدود در چین عمده فروشی BLKP-260 Agile Precision Cold Forging Type ضامن پرس قدرت ... مشاهده محصول →
ویژگی سوم هدایت قوچ است. سیستم های هدایت دقیق پانچ را در لحظه تماس با قالب متحدالمرکز نگه می دارند. راهنماهای فرسوده یا شل، جابجایی جانبی بین پانچ و قالب ایجاد میکنند، که تنش را در نوک پانچ افزایش میدهد و حتی زمانی که تناژ پرس کافی به نظر میرسد، میتواند درج قالب کاربید را ترک کند. بررسی منظم فاصله قوچ و تنظیم راهنما در مقایسه با قالب کاربید تعمیر و نگهداری ارزانی است.
ماشین همچنین چندین پارامتر ابزار را مستقیماً تعریف می کند. تناژ پرس باید حداقل 20 تا 30 درصد از نیروی شکل دهی محاسبه شده بیشتر باشد. ارتفاع بسته و طول ضربه حداکثر ارتفاع پشته ابزار را تعیین می کند. نیروی ناک اوت موجود در بستر و سرسره طراحی اجکتورها را برای حفره های عمیق محدود می کند. اگر پرس دارای یک بالشتک هیدرولیک باشد، ظرفیت آن تعیین می کند که آیا می توان نیروی متقابلی را در طول ضربه اعمال کرد یا خیر.
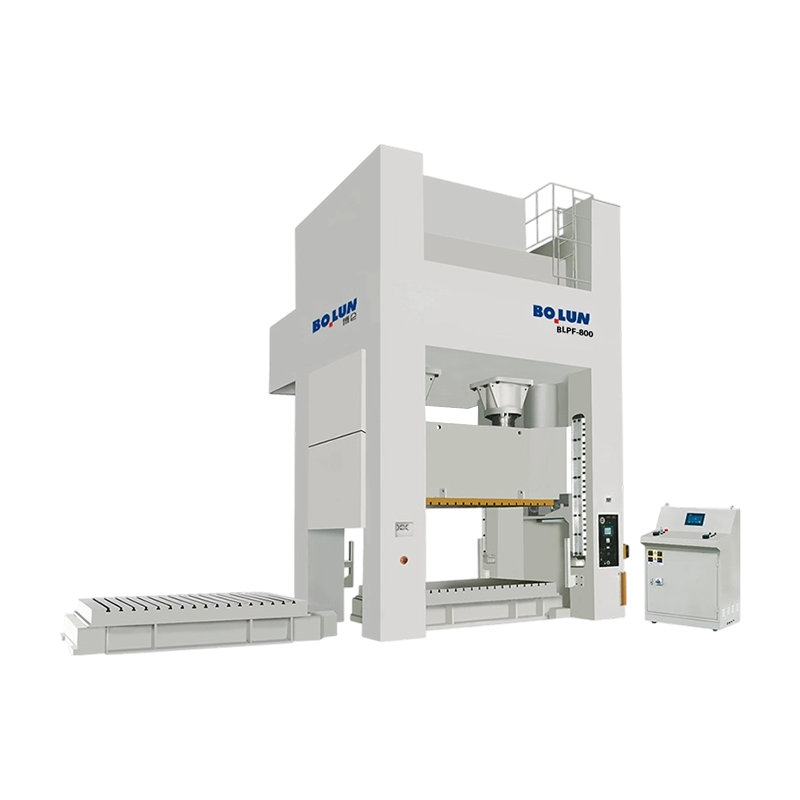
برای کارهای سنگین و با تغییر شکل زیاد مانند شفت های فلنجی بزرگ یا اکستروژن های طولانی، پرس باید هم تناژ و هم انرژی لازم برای تکمیل ضربه را بدون توقف داشته باشد. این پرس ضامن آهنگری سرد BLKP850 این ظرفیت در مقیاس صنعتی را فراهم می کند، در حالی که منحنی ضربه متعادل از ابزار در برابر ضربه محافظت می کند. خوانندگانی که می خواهند مقایسه گسترده تری داشته باشند می توانند به این موضوع مراجعه کنند مقدمه ای بر دستگاه های پرس آهنگری سرد ، و طیف کاملی از تجهیزات شکل دهی فلز Bolun در سایت شرکت موجود است.
 عمده فروشی BLKP-850 Industrial Strength Heavy-Duty Cold Forging Type Power ژجیانگ بولون ماشین آلات با دقت بالا، با مسئولیت محدود در چین عمده فروشی BLKP-850 صنعتی استحکام سنگین فورج سرد نوع ضامن Powe... مشاهده محصول →
حتی یک طراح باتجربه باید قبل از انجام ماشینکاری، یک ابزار آهنگری سرد جدید را تأیید کند. تحلیل المان محدود کاربردی ترین روش اعتبارسنجی برای تنش ابزار است. مدلی از مجموعه حلقه تنش و درج قالب با فشار شعاعی از قطعه کار در سوراخ قالب بارگذاری می شود و تداخل انقباضی بین حلقه ها به عنوان شرایط اولیه اعمال می شود. خروجی توزیع تنش در هر جزء است. طراح بررسی می کند که درج قالب در محدوده تنش ایمن خود باقی بماند و حلقه تنش در طول تعداد چرخه مورد انتظار زیر حد خستگی خود باقی بماند.
شبیهسازی فرآیند با مدلسازی جریان مواد قطعه کار در داخل حفره یک قدم جلوتر میرود. قبل از برش فولاد، تاشو، کم پر شدن، غلظت کرنش بیش از حد و اوج بار قالب را نشان می دهد. این شبیهسازی همچنین توزیع فشار واقعی را روی سطح قالب ایجاد میکند که دقیقتر از فرض یک بار شعاعی یکنواخت است. برای تولید با حجم بالا، هزینه شبیه سازی به سرعت از طریق تکرارهای آزمایشی کمتر و عمر ابزار طولانی تر بازیابی می شود.
پس از ساخت، آزمایش نمونه اولیه هنوز ضروری است. ابزار بر روی پرس نصب می شود، قطعات آزمایشی با سرعت کاهش یافته تولید می شوند و بار واقعی شکل دهی با یک لودسل یا با خواندن نمایشگر تناژ پرس اندازه گیری می شود. بازرسی ابعادی قطعات آزمایشی هندسه حفره و هرگونه کمک فنری را تأیید می کند. چند صد قطعه اول تولید سزاوار همین توجه هستند، زیرا تغییرات کوچک در طول بیلت، ضخامت روان کننده یا دمای ابزار می تواند بار شکل دهی را تا چند درصد تغییر دهد.
رکوردهای عمر ابزار یک پایگاه داده ارزشمند اما اغلب نادیده گرفته شده است. ثبت تعداد ضربات تا خرابی برای هر ابزار، حالت خرابی مشاهده شده و تاریخچه تعمیر و نگهداری به فروشگاه اجازه می دهد تا تجربه عملی ایجاد کند. هنگامی که طراحی ابزار جدید زودتر از طراحی قبلی شکست بخورد، رکورد نشان می دهد که کدام عملیات تغییر کرده است. با گذشت زمان، این داده ها طراحی ابزار را از یک کاردستی به یک فرآیند مهندسی مدیریت شده تبدیل می کند.
چک لیست زیر فرآیند طراحی شرح داده شده در این مقاله را خلاصه می کند. این به عنوان یک مرجع کاری در هنگام برنامه ریزی یک مجموعه ابزار آهنگری سرد جدید در نظر گرفته شده است.
یک ابزار آهنگری سرد که به خوبی طراحی شده است، نتیجه تصمیمات منظم در مورد تنش، هندسه، مواد، روانکاری و انتخاب ماشین است. وقتی همه این تصمیمات با هم کار کنند، ابزار در پسزمینه تولید ناپدید میشود: هزاران قطعه دقیق را تشکیل میدهد، نیازی به توجه برنامهریزی نشده ندارد، و تنها پس از تعداد چرخههای قابل پیشبینی و معقول اقتصادی از کار میافتد. این عملکرد بی صدا معیار واقعی طراحی ابزار آهنگری سرد خوب است.


در زمینههای شکلدهی فلز، ساخت ورقهای فلزی، بلنکینگ و پانچ کردن، دستگاه پرس ...
یک تولید کننده بست های سایز متوسط اخیراً با یک مشکل آشنا روبرو شده است: تر...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگا...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توس...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغ...
دو پرس هم می توانند یک پلاک 200 تنی را حمل کنند و هم قطعات بسیار متفاوتی ت...
تماس با ما

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده است برای شروع؟
Get in Touch

حالا!

ژجیانگ بولون

