
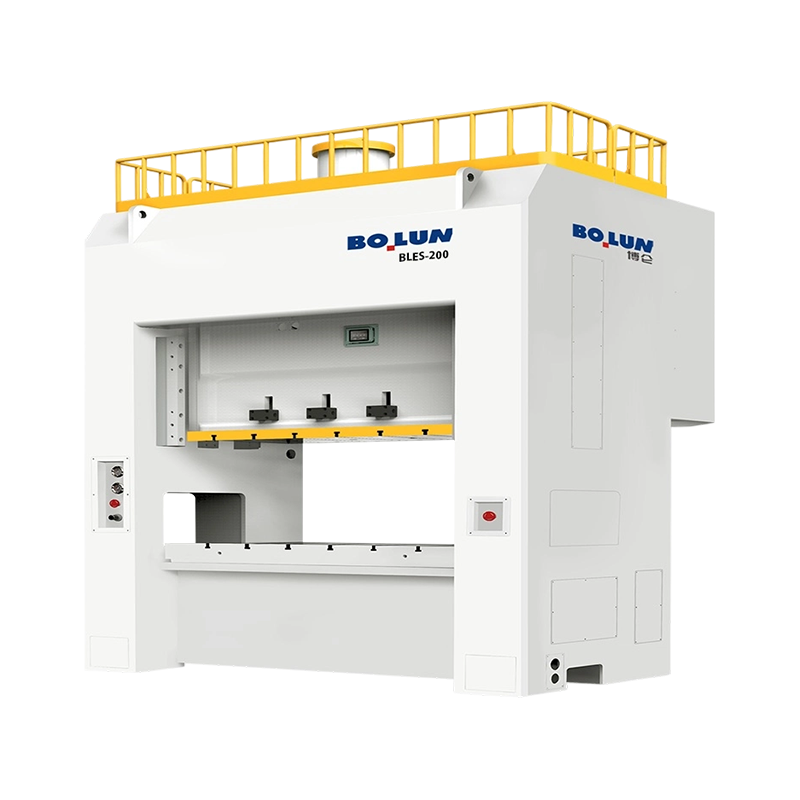


سروو پاور پرس دو نقطه ای با فریم بسته همه کاره BLES-200 ظرفیت اسمی 2000 کیلونیوتن را با حرکت اسلاید 250 میل...
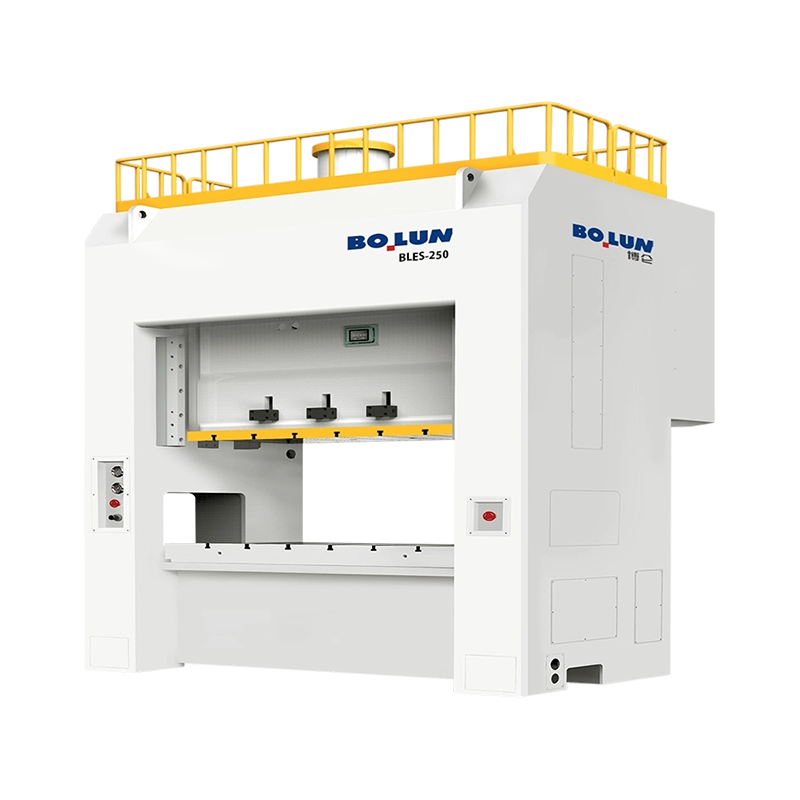
سروو پاور پرس دو نقطه ای با بستر بسته با انرژی بالا BLES-250 ظرفیت اسمی 2500 کیلو نیوتن و انرژی کاری 25200 ...
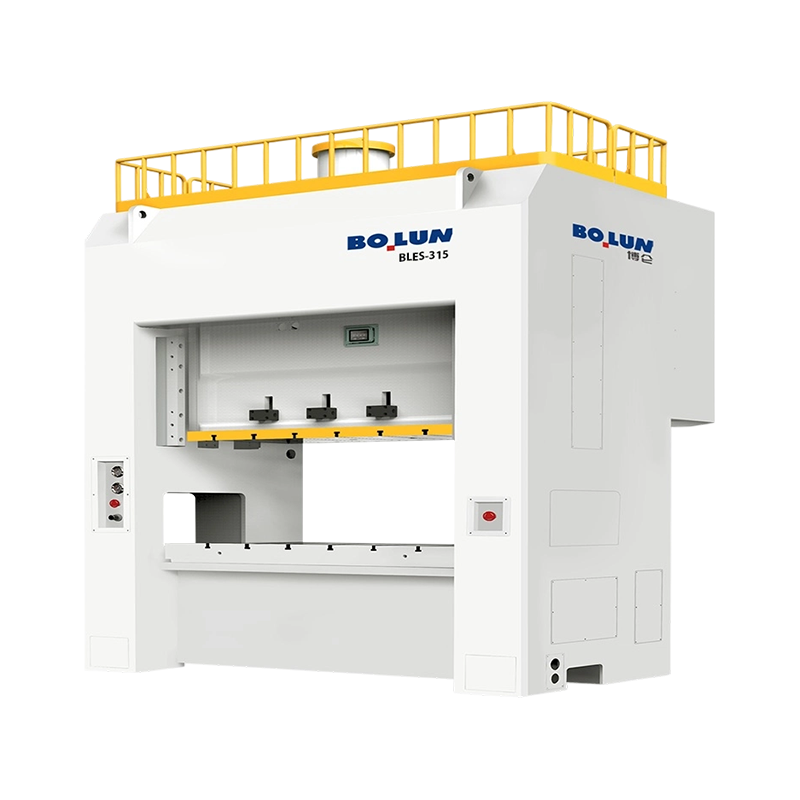
پرس سرو پاور دو نقطه ای با فریم بسته BLES-315 قدرت اسمی 3000 کیلو نیوتن را با انرژی کاری 30000 ژول ارائه می...
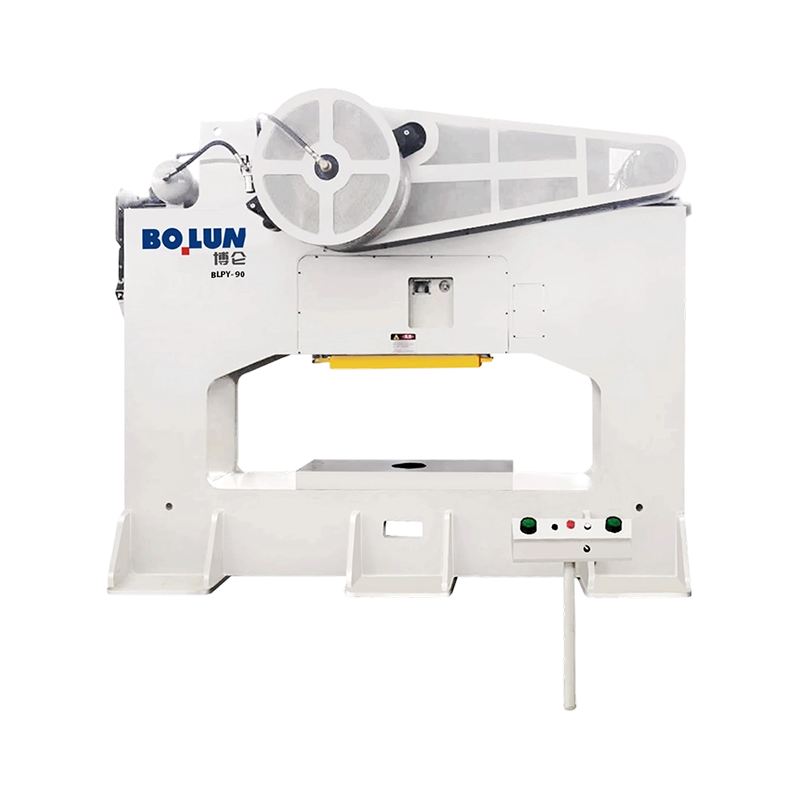
پرس قدرتی منعطف، نوع بسته و تک نقطه ای BLPY-90 دارای نیروی اسمی 900 کیلو نیوتن است. بارزترین ویژگی آن، دهان...
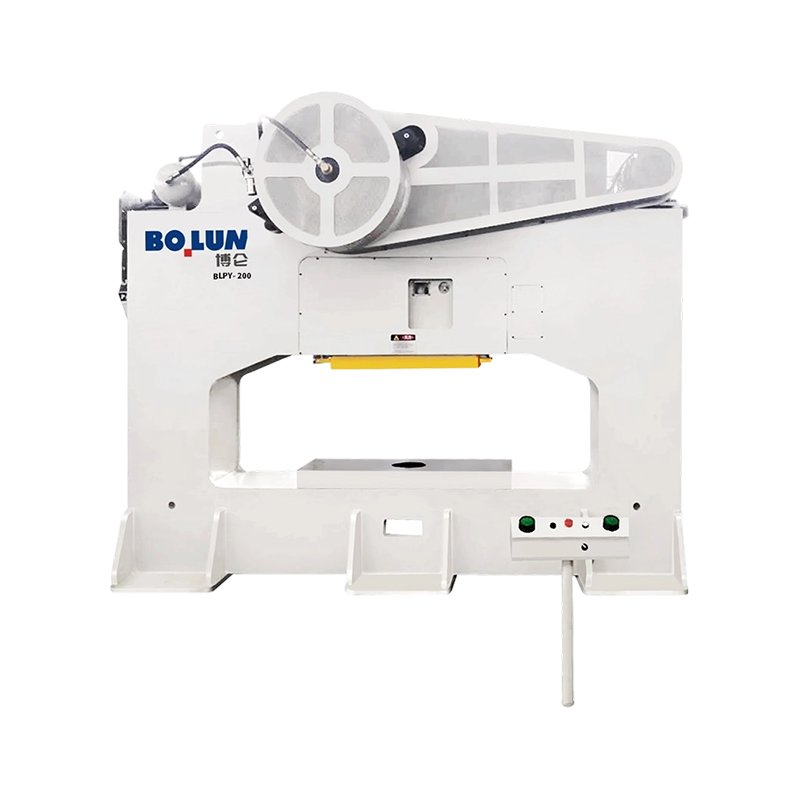
BLPY-200 یک پرس قدرتی ثابت، یکپارچه، قاب بسته و تک نقطه ای با نیروی اسمی 2000 کیلونیوتن است. این طراحی مشخص...
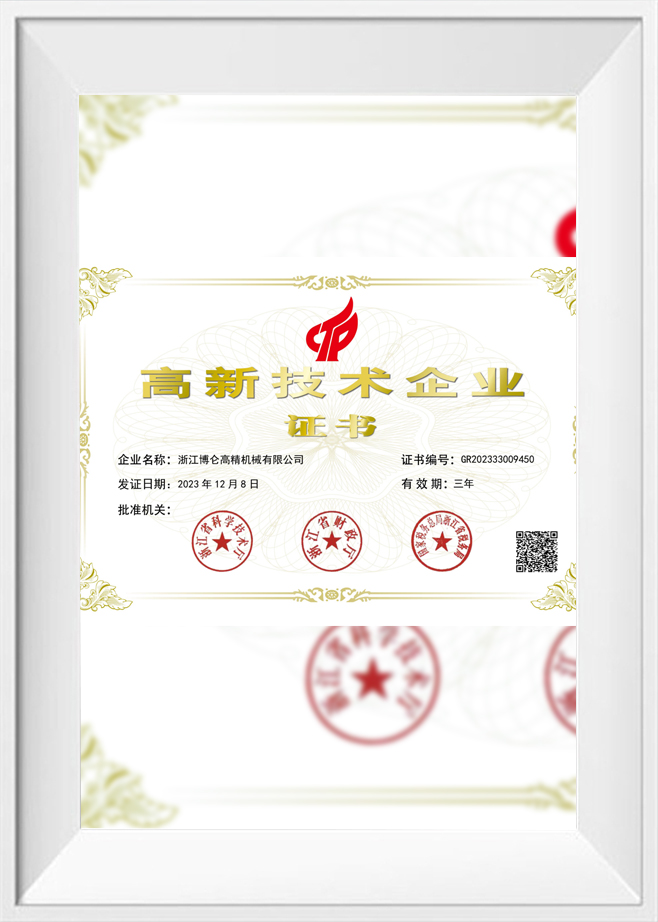
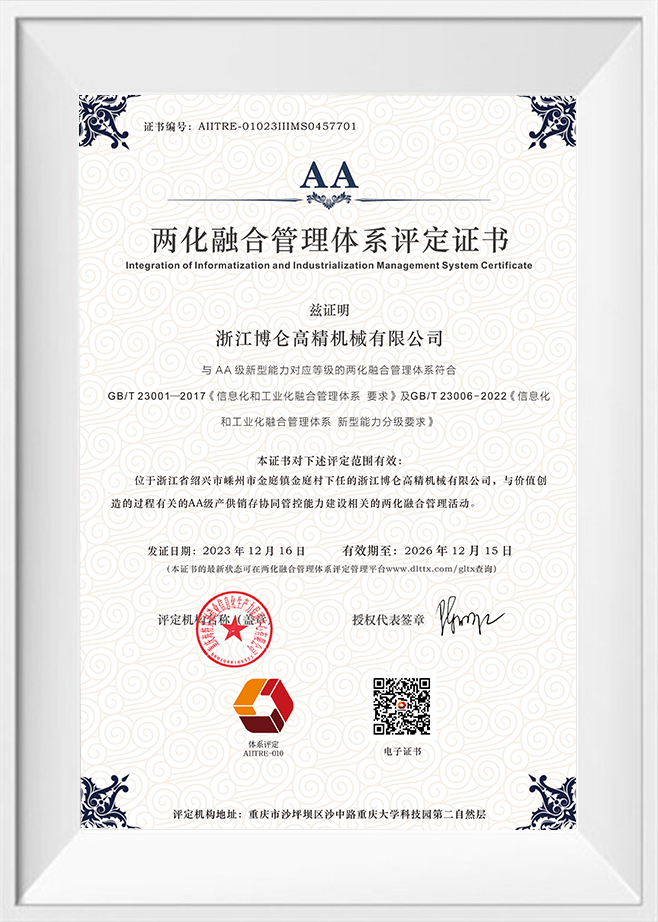
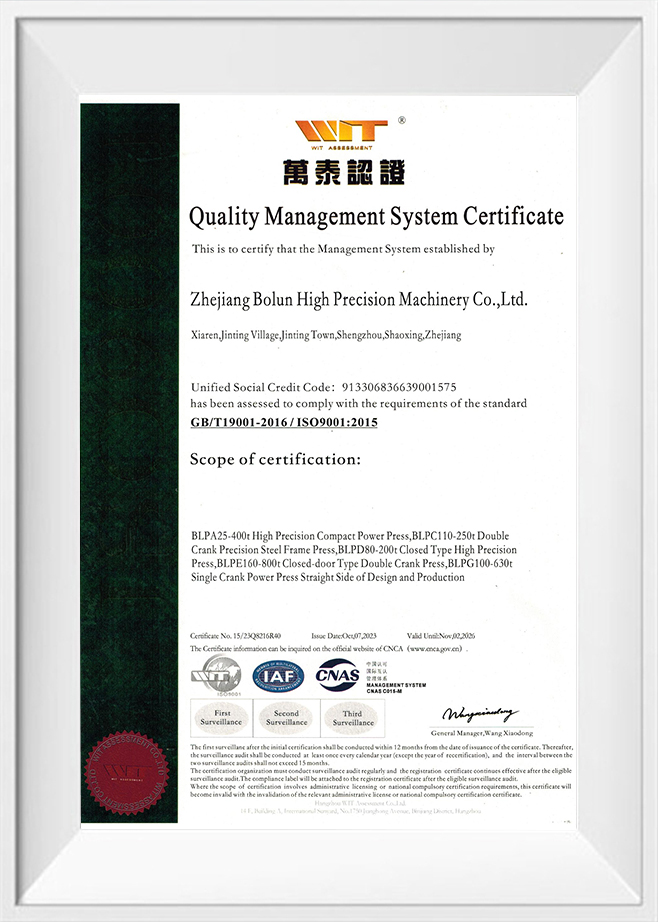
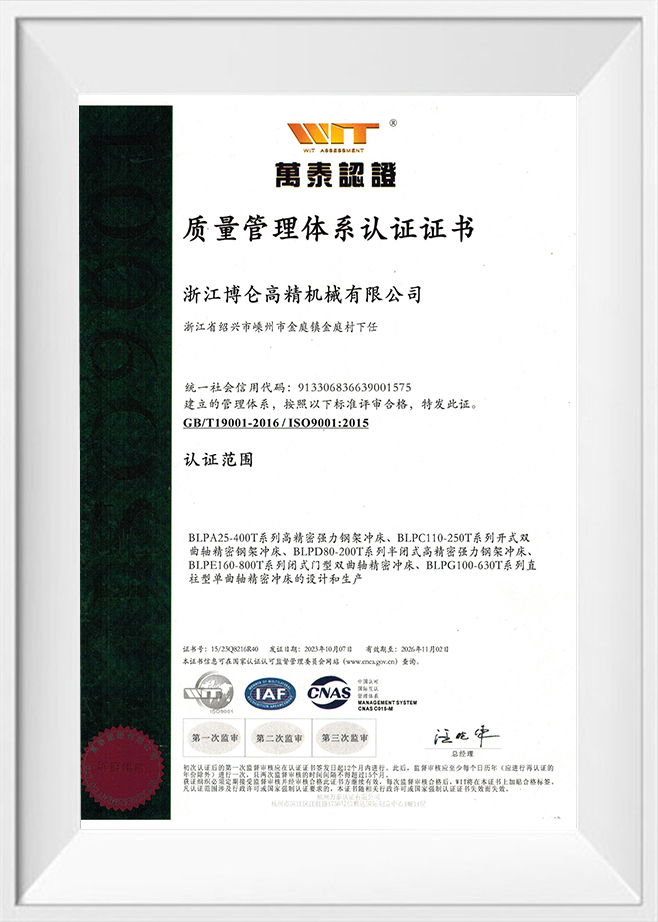
بهعنوان چین کارخانه دستگاه پرس بسته و تولیدکنندگان دستگاه پرس بسته, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

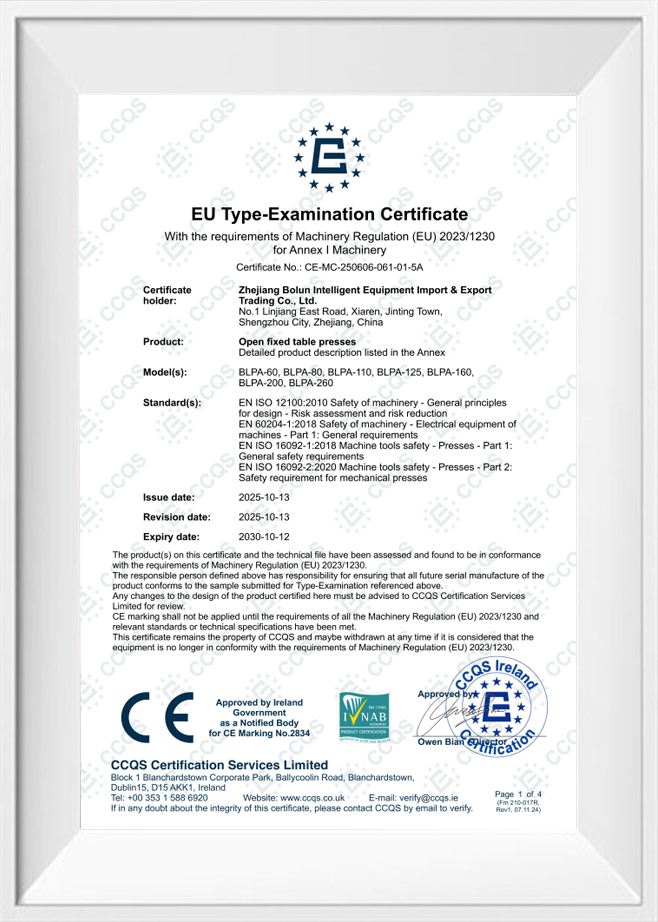
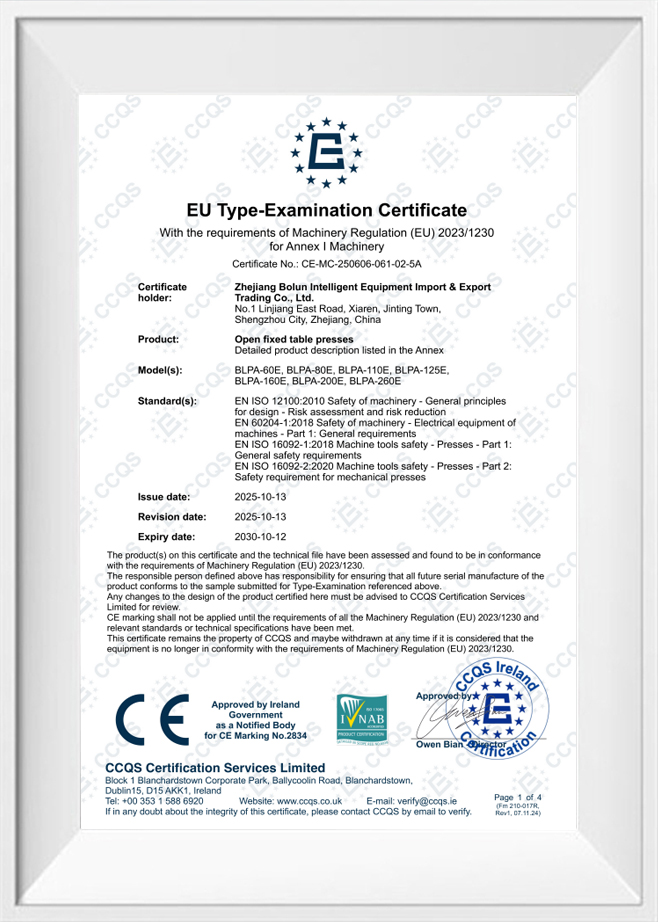
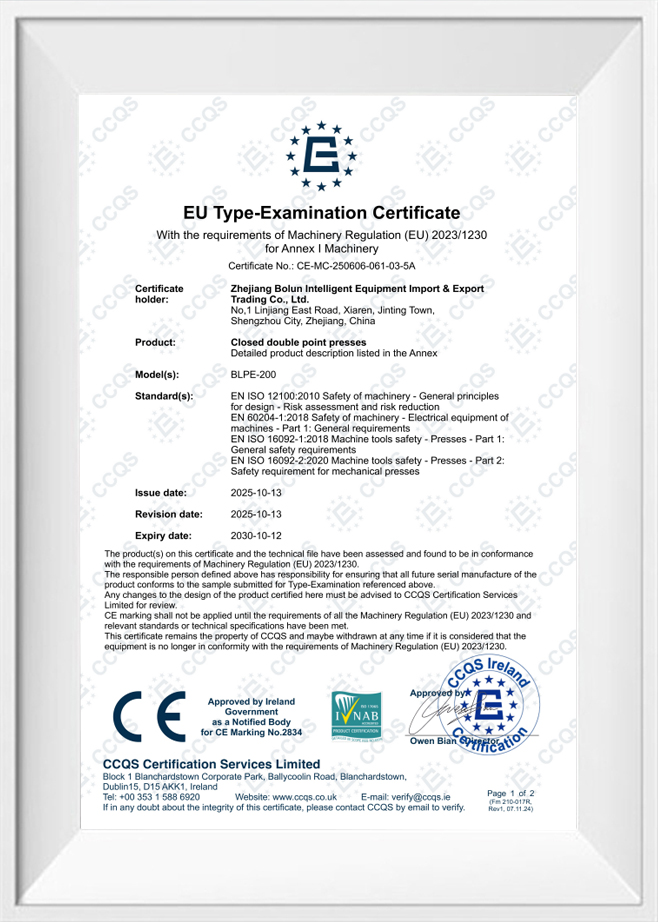
طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه ب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در ...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغلب دو قیمت را دریافت میکند که روی کاغذ تقریباً یکسان به نظر میرسند: کلاس تناژ یکسان، اندازه تخت مشابه، قیمت مشابه. این تفاوت بعداً خود را نشان می دهد - در طول...
هنگامی که یک دستگاه پرس قدرتی از نوع بسته با ظرفیت کامل خود کار می کند، نیروهای عظیم اعمال شده در طول چرخه خالی کردن یا کشیدن، نیروهای واکنش برابر و مخالف را در چارچوب پرس ایجاد می کنند. این نیروها سعی می کنند اسلاید بالایی و بستر پایینی را از هم جدا کنند. در این شرایط، صفحات فولادی تشکیل دهنده سازه دچار تغییر شکل الاستیک می شوند. اگر قاب برای توزیع یکنواخت این بارها طراحی نشده باشد، این تغییر شکل می تواند منجر به انحراف زاویه ای یا عمودی شود که مستقیماً تراز ابزارهای پانچ را به خطر می اندازد. حتی انحرافات جزئی ساختاری می تواند فاصله بین پانچ و قالب را تغییر دهد و منجر به سایش سریع ابزار، سوراخ شدن قطعات و کاهش کیفیت قطعه شود.
میزان انحراف به شدت تحت تأثیر توزیع بارهای شکلدهی و طراحی ساختاری تاج، پایهها و بستر است. در سناریوهای بارگذاری خارج از مرکز، که نیرو در یک طرف لغزش متمرکز می شود، گشتاورهای خمشی افزایش می یابد و فشار ناهمواری بر سیستم های راهنما و پیشرانه وارد می کند. درک چگونگی انتشار این نیروها در قاب ماشین اولین گام در اجرای راهکارهای ساختاری است که دقت هندسی طولانی مدت را در طول چرخه های تولید با حجم بالا تضمین می کند.
پرس های قاب باز یا قاب شکاف دارای ناحیه گلویی قابل دسترسی هستند اما به شدت مستعد انحراف زاویه ای هستند که اغلب پدیده باز شدن نامیده می شود، زیرا فاقد ستون های پشتیبانی عمودی در جلو هستند. الف دستگاه پرس پاور نوع بسته این مشکل را با استفاده از یک سازه کاملا محصور با چهار ستون عمودی صلب که در هر گوشه تخت قرار دارند، حل می کند. این طرح یک حلقه بسته پیوسته برای مسیر بار ایجاد میکند و اطمینان میدهد که نیروهای واکنش کاملاً در یک صفحه عمودی نگه داشته میشوند. با حذف گشتاورهای خمشی زاویهای مشخصه طرحهای باز، پیکربندی قاب بسته یک پلت فرم بسیار پایدار برای اجرای قالبهای پیشرونده چند مرحلهای را فراهم میکند.
ثبات ارائه شده توسط هندسه قاب بسته به ویژه هنگام پردازش فلزات سنگین یا مواد با استحکام بالا بسیار ارزشمند است. از آنجایی که انحراف قاب به ازدیاد طول کاملا عمودی محدود می شود، تراز موازی بین اسلاید و بستر در تمام طول حرکت دست نخورده باقی می ماند. این رابطه موازی از کج شدن لغزنده جلوگیری می کند، که علت اصلی سایش نامتقارن ابزار و ناهماهنگی بخشی در محیط های تولید استاندارد است. برای ارائه این سطح از پایداری، شرکت ماشینآلات دقیق ژجیانگ بولون بر تولید قابهای بسته با سختی بالا تمرکز میکند که برای انجام عملیات پیک نیروی مداوم بدون تخریب ساختاری طراحی شدهاند.
برای کمک به تیم های مهندسی در انتخاب قاب ماشین مناسب برای نیازهای مهر زنی خود، داده های زیر محدودیت های انحراف و ویژگی های ساختاری پیکربندی های مختلف پرس را تحت حداکثر بار عملیاتی نشان می دهد.
| نوع پیکربندی قاب | بارگذاری نمایه توزیع | نرخ انحراف معمولی (mm/m) | تاثیر بر طول عمر ابزار | مناسب بودن برنامه اولیه |
|---|---|---|---|---|
| قاب استاندارد C (نوع باز) | دهانه گلو نامتقارن و زاویه ای | 0.12 تا 0.18 | سایش سریع لبه های قالب | تناژ کم تا متوسط، قطعات ساده |
| جعبه C-قاب تقویت شده | انحراف زاویه ای خفیف | 0.08 تا 0.12 | محافظت در برابر سایش متوسط | تناژ متوسط، مهر زنی عمومی |
| قاب بسته مونوبلاک | کشیدگی عمودی خالص | 0.04 تا 0.06 | عمر ابزار طولانی و یکنواخت | تناژ بالا، پیشرونده می میرد |
| قاب تای میله بسته (پیش تنیده) | کشش عمودی بسیار محدود | 0.02 تا 0.04 | حداکثر محافظت در برابر سایش | شکل دهی سنگین، خطوط با سرعت بالا |
برای به حداقل رساندن بیشتر تغییر شکل الاستیک در ماشینهای با ظرفیت بالا، یک دستگاه پرس قدرتی نوع بسته اغلب از یک ساختار قاب سه تکه استفاده میکند که توسط میلههای اتصال سنگین به هم متصل میشوند. این میله های اتصال که به صورت عمودی از طریق تاج، پایه ها و بستر عبور می کنند، در مرحله مونتاژ با استفاده از سیستم های کشش هیدرولیکی یا روش های انبساط حرارتی، پیش تنیده می شوند. با پیش فشرده سازی اجزای قاب تا نیرویی که بیش از تناژ نامی پرس است، از جدا شدن یا جابجایی درزهای سازه در هنگام اعمال بار شکل دهی واقعی جلوگیری می شود. این طراحی پیش تنیده به طور موثری سفتی کلی پرس را افزایش می دهد و کشش الاستیک ستون های عمودی را به حداقل سطوح محدود می کند.
این تکنیک فشرده سازی تضمین می کند که اجزای باربر در طول چرخه مهر زنی مانند یک بلوک یکپارچه و جامد رفتار می کنند. این پایداری ساختاری برای جلوگیری از حرکات ریز که میتواند به تدریج چرخدندههای محرک داخلی و یاتاقانهای میل لنگ را نادرست کند، حیاتی است. با محاسبه دقیق محدودیتهای کشش هر میله، مهندسان میتوانند پاسخ ساختاری پرس را برای مطابقت با الزامات تناژ بالا سفارشی کنند و یک پلت فرم شکلدهی قابل اعتماد و تکرارپذیر برای عملیات صنعتی فراهم کنند.
در حالی که سفتی قاب مانع از خم شدن ساختار اصلی می شود، سیستم هدایت لغزنده به عنوان رابط مکانیکی مستقیم عمل می کند که دقت عمودی ابزار را حفظ می کند. دستگاه پرس پاور نوع بسته مجهز به گچ های هدایت کننده چند نقطه ای است که هرگونه حرکت جانبی یا چرخشی لام را محدود می کند. این گاب ها با تلورانس های بسیار نزدیک ماشین کاری شده و با حداقل فاصله تنظیم می شوند تا اطمینان حاصل شود که لغزش در یک مسیر عمودی واقعی حرکت می کند. با استفاده از ریل های راهنمای تمام طول هشت یا دوازده نقطه ای، پرس می تواند نیروهای خارج از مرکز قابل توجهی را بدون اجازه دادن به لغزنده به سمت افقی کج یا جابجا کند جذب کند.
حفظ موازی لغزش توسط سیستمهای روانکاری خودکار که یک فیلم مداوم از روغن را به سطوح راهنما میرسانند، پشتیبانی میشود. این روانکاری ثابت، گرمای ناشی از اصطکاک را کاهش می دهد، که در غیر این صورت می تواند باعث انبساط حرارتی موضعی شود و فاصله های غشایی را تغییر دهد. Bolun Machinery این پیکربندیهای هدایت کننده پیشرفته و کانالهای روانکاری را در طراحی ماشینهای خود گنجانده است، و به تولیدکنندگان این امکان را میدهد تا قالبهای پیچیده و نامتقارن را با سرعت بالا اجرا کنند و در عین حال تحمل قطعات ثابت را حفظ کرده و از سایش زودرس ابزار جلوگیری کنند.
دوام و دقت یک قاب پرس در طول سالها کارکرد به شدت به انتخاب مواد و عملیات حرارتی اعمال شده در مرحله ساخت بستگی دارد. جوش های قاب دستگاه پرس قدرتی نوع بسته از صفحات فولادی با کشش بالا ساخته شده اند که یکپارچگی ساختاری و مقاومت در برابر خستگی را ارائه می دهند. پس از تکمیل فرآیند جوشکاری، کل ساختار قاب باید تحت یک فرآیند سختگیرانه تنشزدایی قرار گیرد که معمولاً شامل بازپخت حرارتی یا کاهش تنش ارتعاشی است. این عملیات تنش های داخلی باقیمانده ایجاد شده در حین برش و جوشکاری را حذف می کند، که در غیر این صورت باعث می شود که قاب به آرامی در طول زمان تغییر شکل داده و دقت دستگاه را به خطر بیندازد.
بدون کاهش تنش مناسب، یک قاب ماشین ممکن است تغییر ابعاد تدریجی را تجربه کند زیرا در طول تولید روزانه در معرض میلیون ها چرخه بار قرار می گیرد. این جابجایی میتواند باعث شود که لغزنده و بستر از موازی خارج شوند و نیاز به کالیبراسیون مجدد و نگهداری مکرر دارند. با اطمینان از تثبیت کامل تمام اجزای قاب قبل از ماشینکاری نهایی، هندسه ساختاری پرس در طول عمر طولانی ثابت می ماند و به تولیدکنندگان جهانی اجازه می دهد تا به کیفیت تولید قابل پیش بینی و عملکرد دستگاه قابل اعتماد دست یابند.
س: چگونه میله های اتصال پیش تنیده در یک دستگاه پرس قدرتی نوع بسته از کشیدگی ساختاری تحت حداکثر بارهای مهر زنی جلوگیری می کنند؟
پاسخ: ستونهای عمودی قابهای پرس ما توسط میلههای محکمی که به صورت هیدرولیکی از پیش تنیده شدهاند تا نیرویی بیش از ظرفیت اسمی دستگاه به هم متصل میشوند. این طرح پیش فشردهسازی که توسط شرکت ماشینآلات با دقت بالا ژجیانگ بولون استفاده شده است، تاج، پایهها و بستر را مجبور میکند تا به عنوان یک بلوک یکپارچه عمل کنند و به طور موثر جداسازی ساختاری را حذف کرده و کشش الاستیک عمودی را در طول چرخههای فشار اوج به حداقل برساند.
س: هنگام اجرای قالبهای پیشرونده نامتقارن و خارج از مرکز روی پرسهای قاب بسته، چه طراحی هدایتکنندهای از کج شدن اسلاید جلوگیری میکند؟
A: برای خنثی کردن نیروهای جانبی ناشی از بارهای خارج از مرکز، دستگاه پرس قدرت نوع بسته با راهنماهای گیب هشت نقطه ای گسترده و تمام طول مهندسی شده است. این ریلهای راهنمای ماشینکاری دقیق، لغزنده را در یک مسیر عمودی سفت نگه میدارند، فاصلهها را بسیار محکم نگه میدارند و اطمینان حاصل میکنند که لغزش در طول حرکت کاملاً موازی با تکیهگاه باقی میماند.
س: ماشینآلات بولون چگونه تضمین میکند که قابهای جوش داده شده فولادی گیج سنگین در طول سالها استفاده صنعتی شدید تاب نخورده یا تراز خود را از دست ندهند؟
پاسخ: پس از اتمام فرآیند جوشکاری، کل ساختار فولادی پرس تحت یک فرآیند سختافزار حرارتی آنیلینگ تنش در یک محیط کنترلشده قرار میگیرد. این عملیات تمام تنشهای ساختاری داخلی ایجاد شده در طول ساخت را آزاد میکند و از تغییر یا اعوجاج آهسته قاب در میلیونها چرخه کاری جلوگیری میکند و دقت هندسی طولانیمدت را حفظ میکند.
س: آیا می توان دستگاه پرس قدرت نوع بسته را برای ادغام سیستم های خودکار تغییر قالب سریع (QDCS) برای شیفت های تولید با فرکانس بالا سفارشی کرد؟
پاسخ: بله، طراحی جامع و قابلیت های تحقیق و توسعه ما به ما این امکان را می دهد که گیره های قالب هیدرولیک تخصصی، غلتک های تقویت کننده و سیستم های راهنمای الکترونیکی را مستقیماً در ساختار پرس ادغام کنیم. این پیکربندی سفارشی زمان راه اندازی را به حداقل می رساند و تراز ایمن و قابل تکرار را برای طیف گسترده ای از اشکال ابزار مشتری تضمین می کند.
س: چه فنآوریهای خنککننده و روانکاری برای حفظ عملکرد مداوم بدون انبساط حرارتی که فاصلههای گیب را تغییر میدهد استفاده میشود؟
پاسخ: پرس دارای یک سیستم روانکاری خودکار و متمرکز روغن است که به طور مداوم روغن را در تمام سطوح لغزنده و یاتاقان ها به گردش در می آورد. با حفظ یک لایه روغن پایدار و کم اصطکاک، سیستم از تجمع گرما در راهنماها جلوگیری می کند، انبساط حرارتی قطعات مکانیکی را به حداقل می رساند و فاصله های دقیق مورد نیاز برای مهر زنی با دقت بالا را تثبیت می کند.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
