
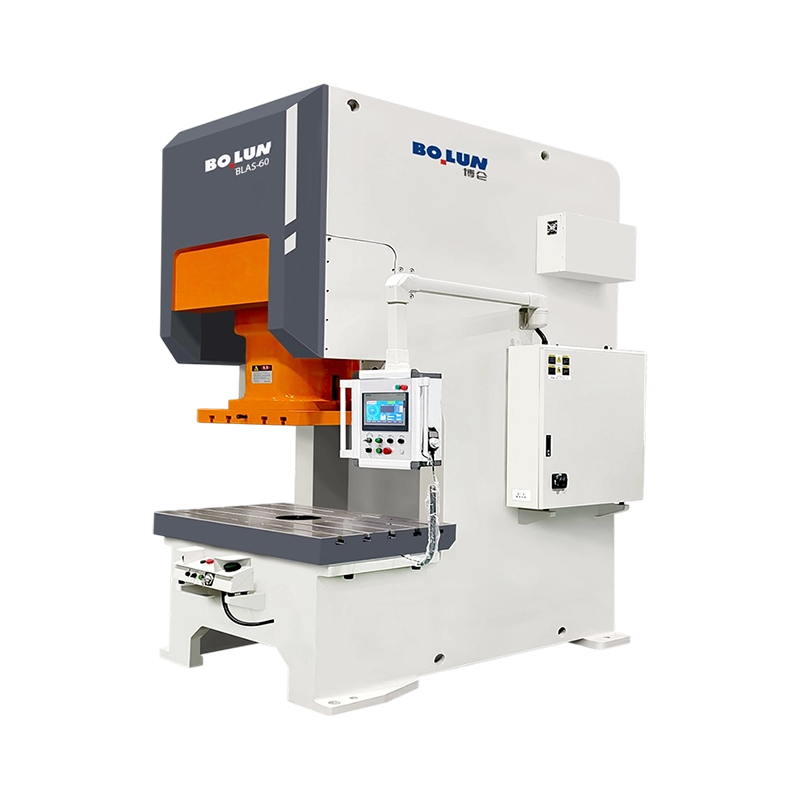


BLAS-60 Agile Precision Open-Type Servo Power Press Single Point یک مدل سروو رانده با واکنش بالا است که برا...
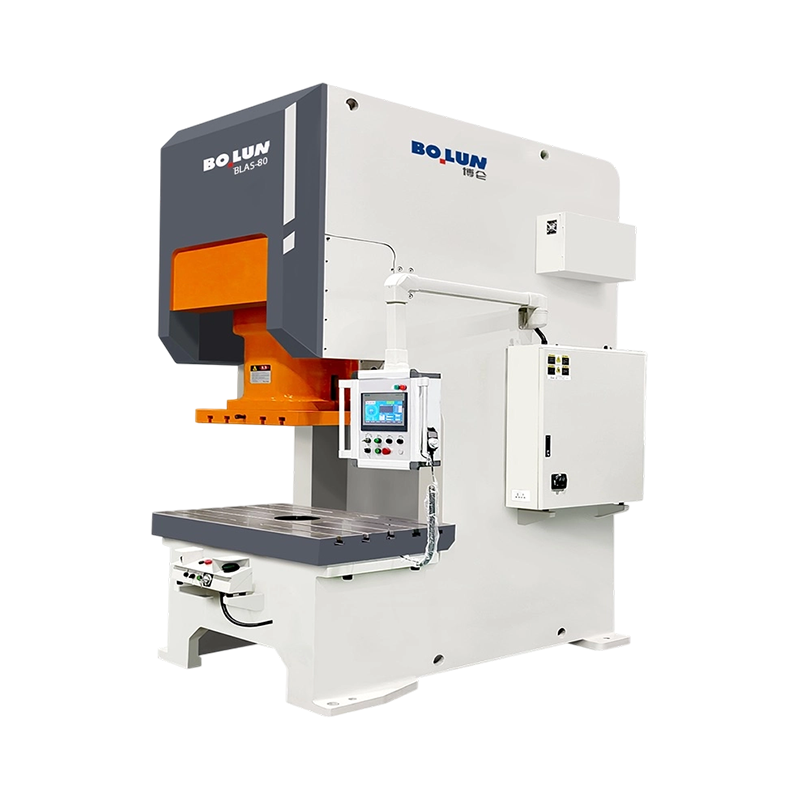
پرس سرو پاور تک نقطهای چند حالته BLAS-80 ظرفیت اسمی 800 کیلو نیوتن را ارائه میدهد که نیروی شکلدهی بیشتری...
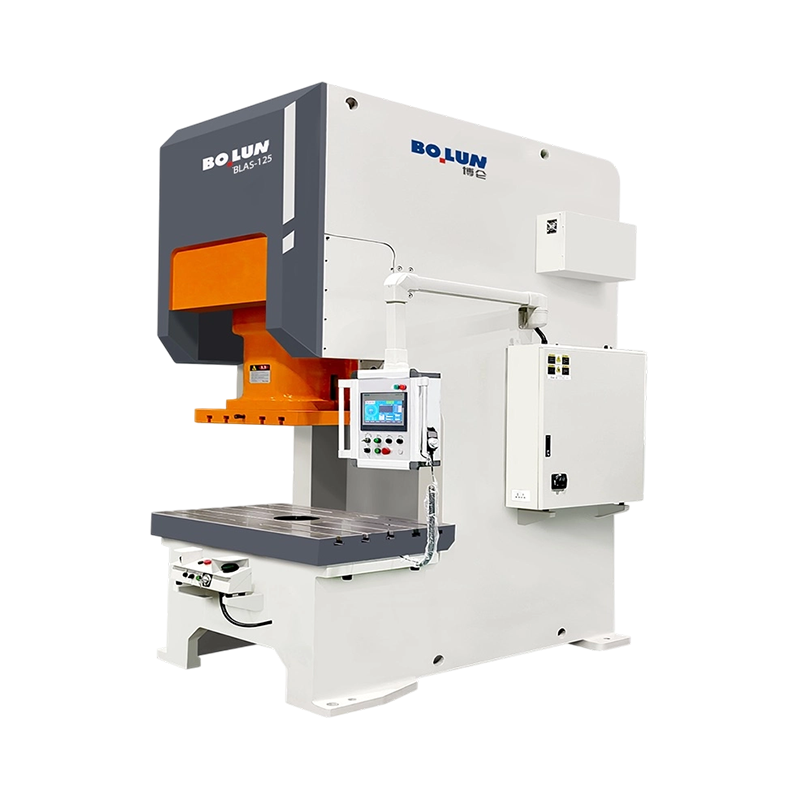
سروو پاور پرس تک نقطهای با گشتاور بالا با کشش عمیق BLAS-125 نیروی هولناک 1250 کیلونیوتن را با حرکت لغزشی 1...
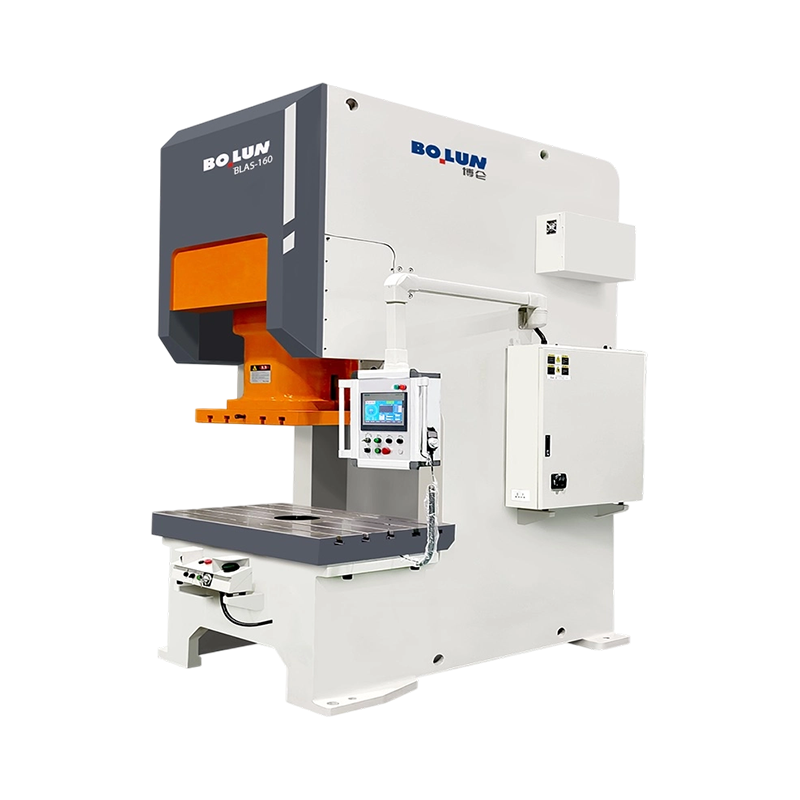
پرس سرو پاور تک نقطه ای نوع باز قابل برنامه ریزی سنگین BLAS-160 ظرفیت اسمی 1600 کیلو نیوتن و حداکثر انرژی ک...
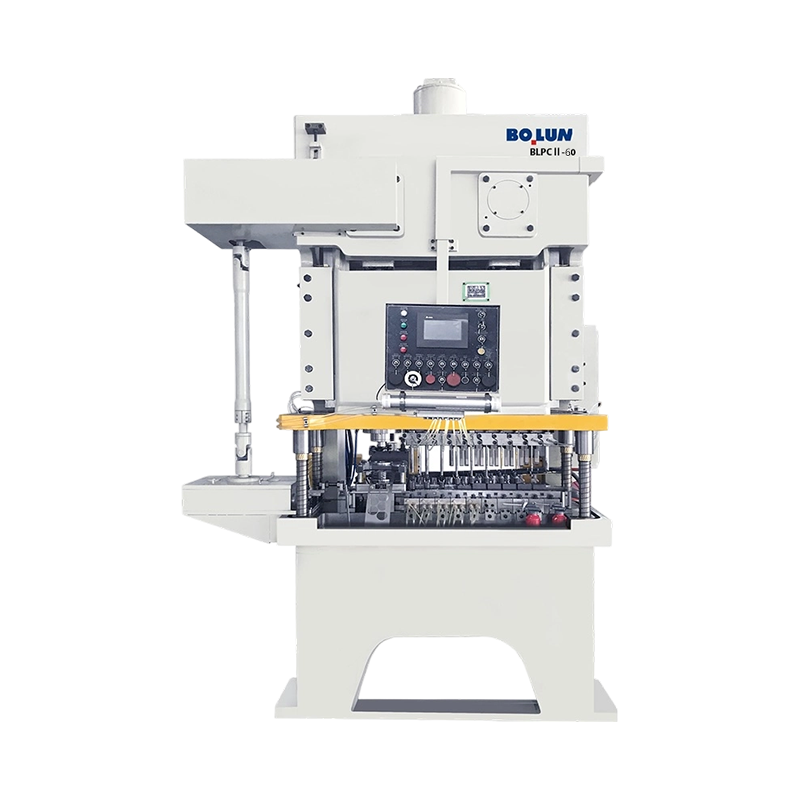
BLPC2-63 Precision Agile نوع باز دو نقطه پاور باطری برای مهر زنی با سرعت بالا پوسته باتری های فرمت کوچک، با...
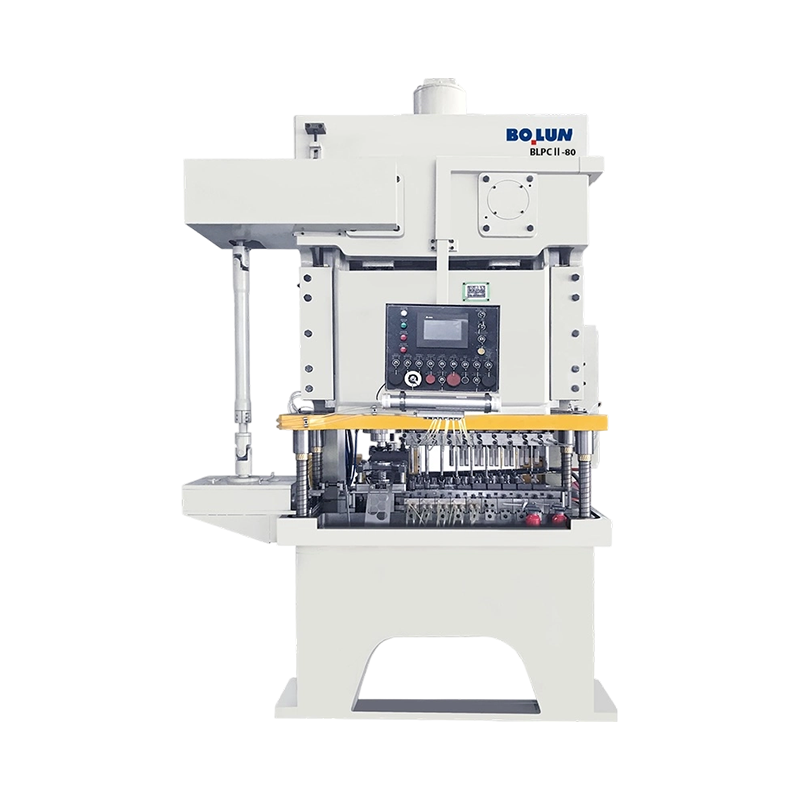
پرس پاور باتری دو نقطهای با دقت بالا با مشخصات چندگانه BLPC2-80 نیروی اسمی 800 کیلو نیوتن را افزایش میدهد...
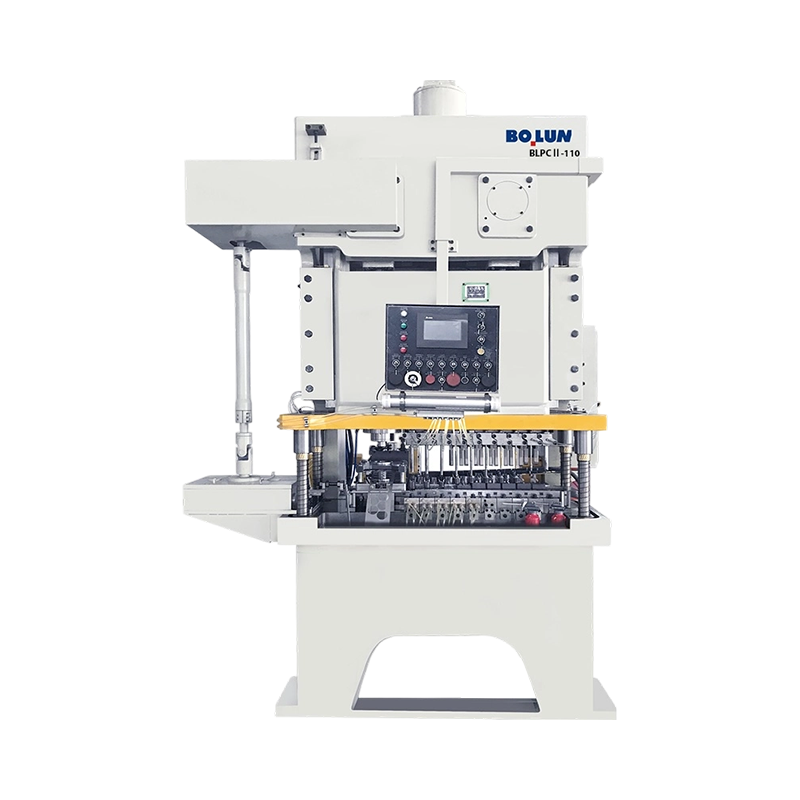
مناسب برای شکلدهی قطعات باتری در مقیاس بزرگ، پرس قدرت باتری دو نقطهای نوع باز ساختاری با کارایی بالا BLPC...
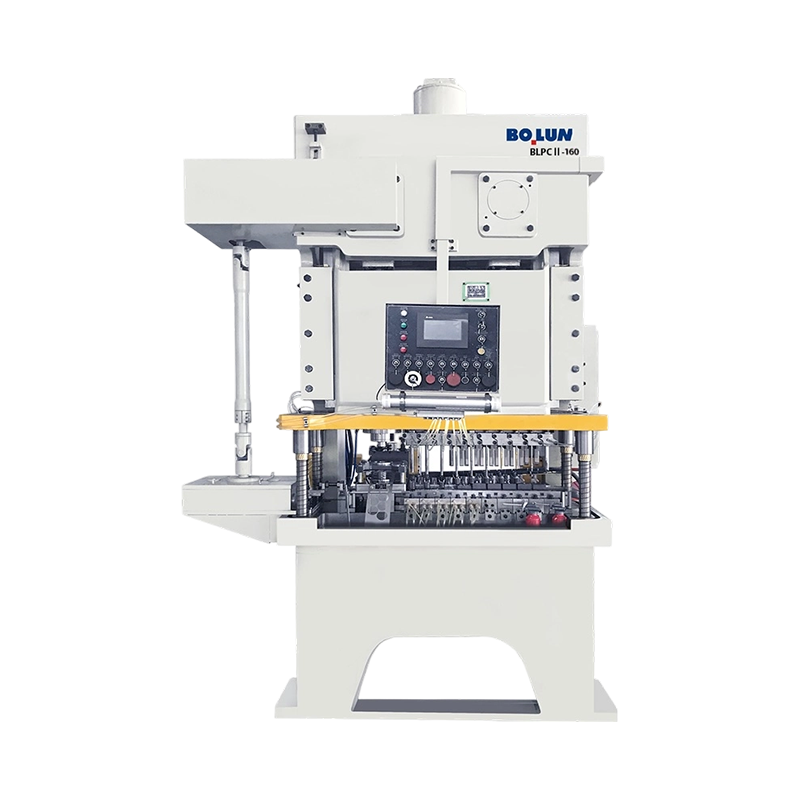
مناسب برای شکلدهی قطعات باتری در مقیاس بزرگ، پرس قدرت باتری دو نقطهای نوع باز ساختاری با کارایی بالا BLPC...
بهعنوان چین کارخانه دستگاه پرس باز و تولیدکنندگان دستگاه پرس باز, Zhejiang Bolun High-Precision Machinery Co., Ltd. در ژجیانگ، قلب تولید دقیق چین واقع شده است. این شرکت با دو دهه ریشه دوانده در صنعت ماشینسازی، با تکیه بر انباشت عمیق صنعتی و پیشرفتهای فنی، به یک بنگاه مدرن و پیشرو در تجهیزات شکلدهی با دقت بالا تبدیل شده است. ما تحقیق و توسعه، طراحی، تولید، فروش و خدمات را یکپارچه کردهایم. از روزهای نخستین پایداری در برابر چالشها تا رهبری کنونی ما در حوزه ماشینآلات آهنگری و ریختهگری، ماشینسازی بولون نظام مدیریت تولید حرفهای، بالغ و کارآمدی را بنا نهاده است. ما متعهد به ارائه راهکارهای برتر ماشینابزار صنعتی به مشتریان سراسر جهان هستیم.
 بیشتر درباره ما
بولون

۰+
سال
تجربه صنعتی

۰+
دستگاه تولیدشده (سال گذشته)

۰+
تعداد کارکنان

۰+
$
میلیون ارزش تولید سالانه

طراحی تک نقطه ای یک اتصال درایو در مرکز اسلاید طراحی دو نقطه دو اتصال درایو در سراسر اسلاید پخش شده است پاسخ کوتاه: یک نقطه در مقابل دو نقطه ب...
پاسخ کوتاه: کدام نوع قاب برای کار شما مناسب است یک دستگاه پرس پاور نوع باز از یک قاب C شکل یا شکاف استفاده میکند که سه طرف ناحیه کار را در دسترس قرار میدهد و بارگیری قالبها و قطعات تغذیه را آسان میکند، در ...
پرس یک دسته ماشین نیست. این یک خانواده از ماشینهای شکلدهی فلز است که توسط قاب، درایو، نقاط اتصال قوچ و فرآیند مورد نظر تعریف میشوند. به همین دلیل است که دو ماشین با تناژ یکسان میتوانند روی یک قالب بسیار متفاوت رفتار کنند: یکی ممکن...
خریداری که یک پرس 45 تنی با شکاف باز را برای یک خط براکت مقایسه میکند، اغلب دو قیمت را دریافت میکند که روی کاغذ تقریباً یکسان به نظر میرسند: کلاس تناژ یکسان، اندازه تخت مشابه، قیمت مشابه. این تفاوت بعداً خود را نشان می دهد - در طول...
در شکلدهی فلز، پیکربندیهای قاب C یا قاب شکاف به دلیل طراحی قابل دسترس به طور گسترده مورد استفاده قرار میگیرند. این تجهیزات که معمولاً به عنوان دستگاه پرس قدرت نوع باز شناخته می شود، به اپراتورها امکان دسترسی آسان به ناحیه قالب برای تغذیه مواد و حذف قطعات را می دهد. با این حال، این پیکربندی باز یک چالش فیزیکی خاص به نام پدیده باز شدن یا تغییر شکل زاویه ای را معرفی می کند. هنگامی که لام پرس پایین می آید و با قطعه کار تماس می گیرد، نیروی واکنش روی لام به سمت بالا و روی تخت به سمت پایین فشار می آورد. از آنجایی که این قاب فاقد ستونهای ساختاری عمودی در جلو است، گلوی پرس تمایل دارد تحت بار به سمت خارج خم شود و باعث میشود که لغزنده و بستر ارتباط موازی خود را از دست بدهند. این انحراف زاویه ای مستقیماً تراز پانچ و قالب را به خطر می اندازد و منجر به خطاهای هندسی در قطعات نهایی می شود.
بزرگی این دهانه متناسب با تناژ شکل دهی و عمق گلوگاه پرس است. حتی انحرافات زاویه ای جزئی می تواند باعث شود که ابزار به جای یک مسیر عمودی مستقیم، با زاویه وارد حفره قالب شود. این ناهماهنگی توزیع فاصله بین پانچ و قالب را تغییر میدهد و در نتیجه مناطقی با فشار بالا موضعی ایجاد میکند که در آن فلز محکم فشرده میشود، در حالی که سایر مناطق فشار ناکافی را تجربه میکنند. تولید بیش از حد مداوم بر اساس یک استاندارد اجرا می شود دستگاه پرس پاور نوع باز این خمش ساختاری سایش قالب را تسریع میکند و بارهای ساختاری ناهموار را به خود قاب پرس وارد میکند و آن را به یک مسئله حیاتی برای عملیات مهر زنی دقیق تبدیل میکند.
هنگامی که تغییر شکل زاویهای در حین حرکت دستگاه پرس قدرتی نوع باز رخ میدهد، عواقب آن بلافاصله در ابزار و اجزای نهایی منعکس میشود. فاصله ناهموار بین پانچ و قالب باعث می شود که یک طرف قالب دچار اصطکاک و نیروهای برشی سنگین شود. این منجر به مات شدن زودرس لبه های برش، بریدگی موضعی و افزایش تنش حرارتی می شود. تولیدکنندگان مجبورند تولید را به طور مکرر متوقف کنند تا قطعات قالب آسیب دیده را دوباره سنگ زنی یا جایگزین کنند، که این امر هزینه های تعمیر و نگهداری را افزایش می دهد و کارایی کلی تجهیزات را کاهش می دهد. علاوه بر این، الگوهای سایش ناهموار حفظ ابعاد یکپارچه قطعه را دشوار میکند و در نتیجه باعث ایجاد فرز، تغییر در زوایای فلنج و دستههای رد میشود.
فراتر از ابزار، بارگذاری غیریکنواخت نیروهای مخربی را بر مکانیسم های داخلی پرس وارد می کند. همانطور که لغزش به دلیل باز شدن قاب کج می شود، گچ های هدایت کننده نیروهای جانبی را تجربه می کنند. این مقاومت هدایت کننده ناهموار لحظات خمشی را به میله های اتصال کشویی و یاتاقان های میل لنگ اصلی دستگاه پرس قدرت نوع باز منتقل می کند. با گذشت زمان، این نیروهای نامتعادل منجر به سایش سریع بوشهای برنزی، گرمای بیش از حد موضعی و ترکخوردگی ریز در پیشرانه میشود. مهندسان شرکت ماشینآلات دقیق ژجیانگ بولون به شدت بر تجزیه و تحلیل این توزیعهای تنش تمرکز میکنند تا هندسههایی را توسعه دهند که بارهای کاری را به طور مساوی در کل مجموعه سازه توزیع میکنند.
پرداختن به پدیده باز شدن نیاز به ترکیبی از تقویت سازه و طراحی قاب پیشرفته دارد. یکی از روش های اولیه شامل بهینه سازی توزیع صفحات فولادی در جوشکاری قاب پرس است. با افزایش ضخامت صفحات جانبی و افزودن ساختارهای سنگین از نوع جعبه عقب، می توان مقاومت پیچشی و خمشی دستگاه پرس پاور نوع باز را تا حد زیادی افزایش داد. روشهای طراحی مدرن از تجزیه و تحلیل اجزای محدود برای مکانیابی مناطق با تمرکز تنش بالا و اضافه کردن شیارهای داخلی دقیقاً در جایی که نیروهای انحراف متمرکز هستند، استفاده میکنند. این تضمین می کند که قاب بدون اضافه کردن وزن غیر ضروری به مناطق غیر بحرانی دستگاه، سفت باقی می ماند.
رویکرد دیگر، انتقال به طرحهای قاب مستقیم یا میلهای برای کاربردهایی است که به دقت بالایی نیاز دارند. پرس های سمت راست دارای قاب های بسته با ستون های عمودی در هر چهار گوشه هستند که به طور طبیعی رفتار بازشدن زاویه ای را از بین می برد. نیروهای شکلدهی به سمت بالا و پایین در یک حلقه بسته سفت و سخت قرار میگیرند و انحراف را به کشیدگی عمودی کاملاً محدود میکنند، که لغزش را کج نمیکند. برای ماشین آلات قاب شکافی که باید دسترسی باز حفظ شود، استفاده از میلههای اتصال از پیش تنیده که نیمههای بالایی و پایینی دستگاه پرس قدرتی نوع باز را بهصورت فیزیکی به هم میبندند، میتواند انعطافپذیری به بیرون را در طول چرخههای تناژ بالا محدود کند.
برای کمک به مهندسان تولید در انتخاب پیکربندی صحیح تجهیزات، جدول زیر نحوه رفتار ساختارهای قاب مختلف تحت بار و حساسیت آنها به تغییر شکل زاویه ای را با هم مقایسه می کند.
| پیکربندی قاب | نمایه انحراف | تاثیر بر ترازبندی قالب | محدودیت های کاربردی توصیه شده | ویژگی های دسترسی |
|---|---|---|---|---|
| قاب استاندارد C (تقویت نشده) | باز شدن زاویه ای (خم شدن) | انحراف فاصله زیاد | قطعات کم تناژ و با تحمل شل | دسترسی باز سه طرفه |
| جعبه تقویت شده نوع C-قاب | خمش زاویه ای محدود | انحراف متوسط تا کم | تناژ متوسط، شکل دهی عمومی | دسترسی باز سه طرفه |
| سمت راست (قاب H) | انحراف عمودی خالص | حداقل انحراف | قالب های مترقی با تناژ بالا و تحمل محکم | فقط دسترسی از جلو و عقب |
در حالی که سفتی قاب اساس کنترل انحراف است، سیستم هدایت لغزنده به عنوان خط دفاع فعال در برابر ناهماهنگی زاویه ای عمل می کند. طرحهای دستگاه پرس قدرتی نوع باز با دقت بالا از سیستمهای ژل بلند و چند نقطهای برای محدود کردن حرکت اسلاید استفاده میکنند. تنظیم این گابها در فاصلههای تنگ تضمین میکند که حتی اگر قاب تحت بار انحراف زاویهای را تجربه کند، لغزش بهطور فیزیکی موازی با بستر توسط ریلهای راهنما نگه داشته میشود. گاب های استاندارد چهار نقطه ای هدایت اولیه را ارائه می دهند، اما پیکربندی های راهنمای تمام قد پیشرفته هشت نقطه ای مقاومت بیشتری در برابر نیروهای جانبی و بارهای خارج از مرکز ارائه می دهند.
برای حفظ موازی در شرایط بارگذاری خارج از مرکز، برخی از سیستم های پرس از کنترل موازی دینامیکی هیدرولیک استفاده می کنند. این فناوری از سنسورهایی برای تشخیص شیب لغزش در زمان واقعی در طول حرکت رو به پایین استفاده می کند. اگر شیب به دلیل مقاومت مواد غیریکنواخت یا انحراف قاب تشخیص داده شود، سیلندرهای هیدرولیک سریع الاثر زیر لغزنده یا بستر فشار خود را فوراً تنظیم می کنند تا حرکت زاویه ای را خنثی کنند. Bolun Machinery این راهحلهای راهنما و نظارت قوی را پیادهسازی میکند تا اطمینان حاصل کند که موازی بودن لغزش حتی در زمان اجرای قالبهای پیشرونده نامتقارن با سرعت بالا حفظ میشود.
علاوه بر راه حل های سطح ماشین، طرح قالب خود نقش مهمی در جلوگیری از بارگذاری غیر یکنواخت دارد. طراحان ابزار باید مرکز فشار را برای قالب های پیچیده پیشرونده محاسبه کنند و این مرکز را دقیقاً با خط مرکزی اسلاید پرس تراز کنند. اگر مرکز فشار در دستگاه پرس قدرتی نوع باز تعدیل شود، گشتاور چرخشی ایجاد می کند که دهانه زاویه ای قاب پرس را تقویت می کند. هنگامی که قطعات نامتقارن تراز کردن مرکز فشار را به طور کامل غیرممکن میکنند، میتوان لنتهای متعادل کننده یا مهرههای کشش ساختگی را به قسمتهای غیرقابل کار قالب اضافه کرد تا نیروهای تشکیلدهنده را به طور متقارن در سراسر صفحه تقویت کننده توزیع کنند.
گنجاندن پستهای فرعی راهنما در مجموعه قالب، خود روشی محلی برای حفظ تراز فراهم میکند. در حالی که این پایه های راهنمای نصب شده روی قالب نمی توانند از خم شدن قاب پرس جلوگیری کنند، به هدایت پانچ به داخل صفحه قالب با دقت محلی بالا کمک می کنند و برخی از نیروهای برشی جزئی ناشی از کج شدن لغزش را جذب می کنند. با این حال، تنها تکیه بر پایه های راهنمای قالب یک راه حل دائمی نیست، زیرا نیروهای جانبی در نهایت بوش های راهنما را فرسوده خواهند کرد. طول عمر واقعی و یکپارچگی قطعه تنها زمانی حاصل می شود که یک ساختار پرس سفت و سخت و مهندسی شده در کنار هم با چیدمان های ابزار متعادل کار کند.
س: چه اقداماتی برای کنترل انحراف زاویه ای در حین عملیات مهر زنی سنگین در ماشین های پرس قدرتی نوع باز انجام می شود؟
پاسخ: برای کاهش پدیده باز شدن ذاتی سازههای قاب C، شرکت ماشینآلات دقیق ژجیانگ بولون از قابهای فولادی جوشکاری شده سنگین تقویتشده با نوارهای داخلی استفاده میکند. این استحکام ساختاری، همراه با فرآیندهای تنشزدایی دقیق قاب، انحراف زاویهای را به حداقل میرساند و لغزش و تقویتکننده را تحت بارهای تناژ کامل موازی نگه میدارد.
س: دستگاه های پرس قدرتی نوع باز Bolun Machinery چگونه از قالب های گران قیمت مهر زنی در برابر سایش زودرس ناشی از بارگذاری نامتعادل محافظت می کنند؟
پاسخ: طرحهای پرس ما دارای گچهای راهنمای بلند و با دقت بالا هستند که حرکت لغزنده را حتی در بارهای خارج از مرکز کاملاً محدود میکنند. با نگه داشتن پانچ و قالب در تراز دقیق در طول ضربه، ماشین آلات از اصطکاک موضعی و سایش ناهموار ابزار جلوگیری می کند و طول عمر کلی قالب ها را افزایش می دهد.
س: آیا این دستگاه های پرس قدرت نوع باز می توانند تولید خودکار با فرکانس بالا را بدون گرم شدن بیش از حد انجام دهند؟
پاسخ: بله، هر دستگاه با یک سیستم کلاچ-ترمز پنوماتیک کارآمد و یک سیستم روانکاری اجباری مداوم پیکربندی شده است. این تنظیمات تجمع حرارتی را در حین دوچرخهسواری سریع به حداقل میرساند و عملکرد خودکار مداوم و مطمئن را تضمین میکند و در عین حال از یاتاقانها و دندههای اصلی در برابر سایش حرارتی محافظت میکند.
س: چه سیستم های ایمنی در دستگاه های پرس قدرت نوع باز شما برای محافظت از اپراتورها در هنگام بارگیری دستی یکپارچه شده است؟
A: ما ماشین های خود را با دکمه های دو دستی، محافظ های اضافه بار هیدرولیکی پاسخگو و شیرهای ایمنی سریع الاثر مجهز می کنیم. این سیستمها با پردههای نوری اختیاری کار میکنند تا در صورت عبور از هر یک از مرزهای ایمنی، فوراً حرکت لغزشی را متوقف کنند و محیط کاری ایمن را برای تنظیمات دستی تغذیه بخشی تضمین کنند.
س: ماشین بولون چگونه به مشتریان در تطبیق دستگاه پرس قدرتی نوع باز با طرح بندی قالب های پیچیده و پیشرونده کمک می کند؟
پاسخ: ما از تیمهای مهندسی و طراحی حرفهای خود برای ارائه راهحلهای سفارشی، تنظیم طول ضربه، ابعاد تقویتکننده و فاصلههای تقویتکننده به اسلاید استفاده میکنیم. این تضمین میکند که رفتار ضربهای پویا و پنجره تغذیه پرس با سرعت پیشروی دقیق و الزامات نیروی ابزار پیشرونده سفارشی شما مطابقت داشته باشد.
تماس با ما

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

شماره 1 جاده Linjiang شرقی، Xiaren، شهر Jinting، شهر Shengzhou، استان ژجیانگ، چین
آماده برای شروع؟
با ما در تماس باشید

همین حالا!

ژجیانگ بولون
